Ce qu'un fournisseur de traitement des eaux usées de peinture au pistolet livre réellement
Un fournisseur de traitement des eaux usées de peinture au pistolet conçoit, construit et met en service des systèmes qui retirent le surspray de peinture, les matières en suspension, la DCO et les solvants de l'eau de laveur de cabine de pulvérisation humide. En 2026, un périmètre complet couvre la caractérisation de l'influent, la flottation à air dissous (DAF) avec dosage de coagulant, la déshydratation des boues, et un polissage biologique ou zéro rejet liquide (ZLD) optionnel pour tenir des limites telles que EPA 40 CFR 437 (MES ≤52 mg/L) ou Chine GB 8978-1996 classe I (DCO ≤100 mg/L). Tout ce qui est plus étroit — un skid DAF seul, un devis de chimie sans bilan matière, un filtre-presse sans plan de gestion des boues — est un périmètre partiel habillé en package clé en main.
Le travail du fournisseur se déroule dans cet ordre : analyse d'eau sur site → sélection de chimie par jar-test → égalisation et correction du pH → DAF ou séparation équivalente → épaississement et déshydratation des boues → polissage bio/RO optionnel → mise en service, formation des opérateurs et visa de rejet. Un vendeur crédible 2026 commence par une analyse d'eau avant de dimensionner quoi que ce soit ; le protocole pré-ingénierie standard de Lenntech — échantillonner l'eau réelle du laveur, ne pas s'appuyer sur des moyennes génériques d'atelier de peinture — est la base que toute shortlist devrait exiger (selon le procédé Lenntech, 2026). De même, l'historique d'exploitation spécifique à la peinture est le différenciateur que les constructeurs génériques de STEP industrielles ne peuvent pas égaler ; ALAR construit des systèmes d'eaux usées peinture et revêtements depuis 1970, soit 55 ans de données de jar-test accumulées, de savoir-faire de gestion des boues et de modes de défaillance qu'un nouvel entrant n'a pas eu le temps d'accumuler (selon l'historique ALAR, 2026).
Deux flux d'eaux usées doivent être traités séparément ou conjointement, et un fournisseur qui les confond signale son inexpérience. La peinture hydrosoluble (électrodépôt, primaires en phase aqueuse) porte une DCO élevée et des organiques dissous mais se prête à la coagulation et au polissage biologique. La peinture non hydrosoluble (finitions solvantées, laques, polyuréthanes 2K) génère un film flottant et une huile émulsionnée qui exige d'abord une étape DAF ou d'électrocoagulation. La plupart des lignes de revêtement automobiles et d'appareils modernes font passer les deux flux dans le même laveur, donc le système proposé doit gérer huiles émulsionnées, isocyanates et résines dissoutes en une seule chaîne — pas deux parallèles.
Caractéristiques des eaux usées de cabine de pulvérisation que les acheteurs doivent remettre aux fournisseurs
L'eau de laveur de cabine humide n'est pas un effluent industriel générique, et la traiter comme tel garantit un rejet non conforme. Une cabine automobile ou de revêtement d'appareils 2026 typique produit un influent avec MES 500–5,000 mg/L, DCO 1,000–10,000 mg/L, TDS 50–500 mg/L, pH 6–9, plus des traces de xylène, toluène et MEK issus des finitions solvantées, et du Zn, Ni, Cr et Pb mesurables issus des couches de primaire anticorrosion (données de terrain Zhongsheng, 2026). Le profil de polluants varie d'heure en heure parce que les motifs de pulvérisation robotisés, les changements de teinte et les arrêts de cabine changent tous le rapport peinture/eau entrant dans le laveur.
La variabilité de débit est tout aussi importante que la concentration. Une cabine de pulvérisation robotisée unique rejette 2–10 m³/h d'eau de laveur ; une ligne de peinture automobile complète avec cabines de primaire, basecoat et vernis tourne typiquement à 20–80 m³/h, avec des pointes au démarrage de poste lorsque le surspray accumulé est lavé des parois de cabine (données de terrain Zhongsheng, 2026). Le rideau d'eau de cabine humide est ce qui rend ce flux si chargé : il capture 60–90 % de l'aérosol de peinture avant qu'il n'atteigne la cheminée, transférant le problème d'émission atmosphérique en problème d'eaux usées. Un fournisseur qui dimensionne seulement sur le débit moyen, pas le débit de pointe de poste humide, sous-spécifiera le bassin d'égalisation et surchargera le DAF dès le premier jour.
Trois classes de contaminants sont couramment manquées dans les analyses d'eau fournies par l'acheteur. Les phosphates des rinçages de prétraitement et de phosphatation (souvent 5–50 mg/L) peuvent précipiter avec les coagulants et aveugler le DAF. Les tensioactifs des antimousses et détergents de cabine (1–20 mg/L) stabilisent les émulsions et mettent en échec la décantation gravitaire, c'est pourquoi le DAF — pas une plaque lamellaire — est le séparateur primaire correct. Les isocyanates des finitions polyuréthane 2K sont réactifs, à faible concentration et toxiques ; ils exigent une hydrolyse rapide dans l'égalisation et doivent figurer sur le panel de jar-test du fournisseur même si la détection laboratoire est à bas mg/L. Le tableau ci-dessous résume les plages de paramètres qu'une proposition compétente devrait citer.
| Paramètre | Influent typique | Notes pour le dimensionnement 2026 |
|---|---|---|
| Matières en suspension (MES) | 500–5,000 mg/L | Pilote la charge de surface DAF et le rendement de boues |
| DCO | 1,000–10,000 mg/L | Détermine si un polissage bio est requis |
| TDS | 50–500 mg/L | Monte avec la réutilisation d'eau ; déclenche le besoin de RO |
| pH | 6–9 | Doit être corrigé à 7–8 avant le DAF |
| Solvants (xylène, toluène, MEK) | Traces–200 mg/L | Stripping ou oxydation biologique |
| Métaux lourds (Zn, Ni, Cr, Pb) | 1–50 mg/L au total | Issus des couches de primaire ; limites selon 40 CFR 437 |
| Phosphates | 5–50 mg/L | Issus des rinçages de prétraitement ; peuvent aveugler le DAF |
| Débit par cabine | 2–10 m³/h | 20–80 m³/h pour une ligne de revêtement complète |
Étages de traitement cœur qu'un fournisseur devrait spécifier en 2026
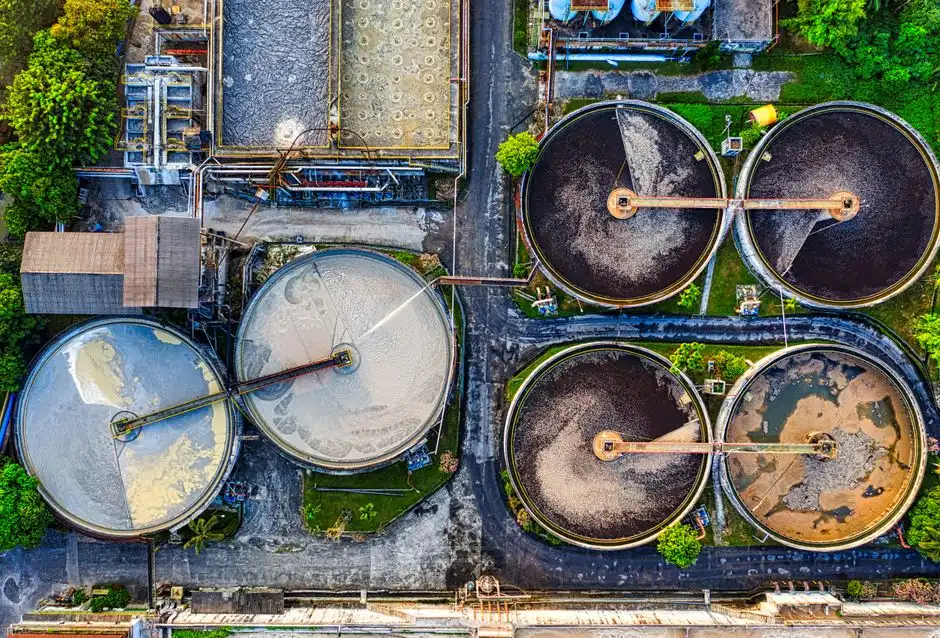
Une proposition vendeur qui n'aborde pas chacun des étages ci-dessous — avec des chiffres concrets, pas des phrases génériques — est incomplète. La chaîne de procédé 2026 pour l'eau de cabine de pulvérisation est bien établie, et les paramètres de dimensionnement sont assez étroits pour qu'un ingénieur sérieux repère le flou en une minute.
Étage 1 — Égalisation et ajustement du pH. Les débits de cabine sont pulsés parce que les cycles de pulvérisation, les changements de teinte et les pauses de poste ne produisent pas une charge hydraulique régulière. Un bassin d'égalisation correctement dimensionné avec 8–24 heures de temps de rétention hydraulique (HRT) est le tampon qui laisse chaque unité aval tourner au point de conception. La correction de pH à 7.0–8.0 avec NaOH ou H₂SO₄ se fait dans le même bassin ou dans une chambre dédiée en amont de la coagulation.
Étage 2 — Coagulation et floculation. La chimie standard industrie 2026 est le chlorure de polyaluminium (PAC) à 50–200 mg/L suivi de polyacrylamide anionique (PAM) à 1–5 mg/L (données de terrain Zhongsheng, 2026). Les données de jar-test de l'eau réelle de l'acheteur doivent accompagner la proposition ; un vendeur qui cote une dose unique « adaptée aux eaux usées de peinture » sans enregistrements d'essai devine. Le dosage est livré via un skid de dosage coagulant et floculant piloté par PLC avec pompes doseuses asservies au débit.
Étage 3 — Flottation à air dissous. Le DAF (flottation à air dissous) est le cheval de trait pour l'eau chargée de peinture parce que la flottation à microbulles capture à la fois les particules de peinture dispersées et l'huile émulsionnée en un seul passage. La référence 2026 est le système DAF (flottation à air dissous) pour l'eau de cabine de pulvérisation de la série ZSQ, qui couvre 4–300 m³/h en 13 modèles standard avec raclage automatique, taux de charge de surface 20–40 m³/(m²·h) et charge de solides 50–80 kg/(m²·h) sur les boues flottées. Pour les sites à réutilisation d'eau ou à faible rejet, une alternative d'électrocoagulation pour eaux usées porteuses de peinture peut être envisagée, bien qu'elle porte un OPEX d'électrodes plus élevé.
Étage 4 — Déshydratation des boues. L'écume DAF est typiquement à 2–5 % de siccité — trop humide pour mise en décharge. Un filtre-presse à plateaux pour déshydratation des boues de peinture amène le gâteau à 25–40 % de siccité, que la plupart des transporteurs municipaux et de déchets dangereux acceptent. Les presses à bande sont moins chères mais n'atteignent que 18–25 % MS et génèrent plus de filtrat recyclé vers la tête de l'usine.
Étage 5 (optionnel) — Polissage biologique pour réutilisation d'eau. Un MBR (bioréacteur à membrane) pour polissage de réutilisation d'eau avec membrane immergée PVDF (pore 0.1 μm) fait chuter les MES sous 10 mg/L et la DCO sous 50 mg/L, adapté à l'appoint de laveur en boucle fermée. Par rapport à une RO à flux tangentiel, le MBR utilise 10–20× moins d'énergie mais n'élimine pas les sels dissous — voir la référence des méthodes d'élimination de DBO 2026 pour les arbitrages.
Étage 6 (optionnel) — ZLD via RO + évaporation MVR. Pour les usines en régions sous stress hydrique ou sous interdictions locales de rejet strictes, le concentrat RO alimente un évaporateur à recompression mécanique de vapeur (MVR). Le capital est lourd (voir la section suivante) et n'est justifié que lorsque l'alternative est le camionnage de saumure hors site ou l'arrêt de la ligne.
| Étage | Équipement | Paramètre de conception 2026 |
|---|---|---|
| 1. Égalisation | Cuve PRV/béton, mélangeur, sonde pH | HRT 8–24 h ; pH 7.0–8.0 |
| 2. Coagulation | Skid de dosage PAC + PAM anionique | PAC 50–200 mg/L ; PAM 1–5 mg/L |
| 3. DAF | Série ZSQ, 13 modèles, raclage auto | 4–300 m³/h ; charge de surface 20–40 m/h |
| 4. Déshydratation des boues | Filtre-presse à plateaux | Gâteau 25–40 % MS |
| 5. Polissage MBR (optionnel) | Membrane immergée PVDF, 0.1 μm | MES ≤10 mg/L ; DCO ≤50 mg/L |
| 6. ZLD (optionnel) | Évaporateur RO + MVR | Récupération ≥95 % ; TDS du condensat <50 mg/L |
Cibles de conformité 2026 que le fournisseur doit atteindre
La conformité de rejet est le critère qui transforme une comparaison de vendeurs d'un exercice technique en une décision d'achat. Un fournisseur qui ne peut pas pointer vers des projets documentés tenant le standard local précis de l'acheteur est un risque que l'équipe EHS ne visera pas. Les trois référentiels qu'une shortlist 2026 doit couvrir sont Chine GB 8978-1996 classe I, EPA 40 CFR 437 et EU IED 2010/75/EU.
Chine GB 8978-1996 classe I fixe DCO ≤100 mg/L, MES ≤70 mg/L, pétrole ≤5 mg/L, pH 6–9, et Zn total ≤2.0 mg/L, Ni ≤1.0 mg/L, Cr(VI) ≤0.5 mg/L et Pb ≤1.0 mg/L — les limites appliquées à la plupart des lignes de revêtement industrielles rejetant vers l'égout municipal ou les eaux de surface. EPA 40 CFR 437 (catégorie Metal Finishing, fréquemment appliquée par analogie aux lignes de revêtement) fixe les MES à 52 mg/L max journalier / 31 mg/L moyenne mensuelle, H&G à 26 mg/L max journalier, et des limites de métaux totaux pour Zn (1.48 mg/L), Ni (2.38 mg/L), Cr (2.77 mg/L) et Pb (0.69 mg/L) (selon EPA 40 CFR 437). EU IED 2010/75/EU les conclusions BAT pour le traitement de surface exigent des fournisseurs exportant vers des clients UE de démontrer la conformité BAT-AEL avec une surveillance documentée — pas seulement un échantillon unique de mise en service.
Pour les boucles de réutilisation d'eau, les acheteurs 2026 exigent de plus en plus ≤10 mg/L de MES et ≤50 mg/L de DCO pour l'eau d'appoint de laveur en boucle fermée, qu'un polissage MBR livre de façon fiable. Les acheteurs devraient aussi recouper les chiffres d'huiles et graisses cotés par le fournisseur contre une référence 2026 des limites de rejet d'huiles et graisses actuelle, parce que les limites H&G varient largement selon la juridiction et le mauvais chiffre tue une demande de permis.
Comment comparer les fournisseurs de traitement des eaux usées de peinture au pistolet en 2026
Deux ou trois vendeurs shortlistés revendiqueront tous une capacité clé en main ; le cadre ci-dessous est ce qui sépare une recommandation de PO défendable d'un résumé d'appel commercial. Chaque critère porte un poids que l'acheteur peut caler sur le projet, mais les trois premiers ne devraient pas bouger.
1. Expérience industrie peinture (poids 25 %). Années à construire des systèmes de cabine de pulvérisation spécifiquement — pas du travail STEP industriel générique. Le référentiel est 50+ ans de focus dédié peinture et revêtements (selon ALAR, 2026). Un vendeur avec cinq ans de travail peinture et 20 ans de travail laitier ou textile est un profil de risque différent.
2. Analyse d'eau interne et jar-test avant proposition (poids 20 %). La pré-ingénierie style Lenntech — échantillonner l'eau réelle du laveur, faire des jar-tests et présenter un bilan chimie-matière avant de dimensionner les équipements — est la base 2026. Une proposition qui s'ouvre sur « sur la base de caractéristiques typiques d'eaux usées de peinture » sans données d'essai devrait être décotée.
3. Historique de conformité locale (poids 20 %). Projets documentés tenant GB 8978, EPA 40 CFR 437 ou EU IED avec des données de surveillance de rejet que l'acheteur peut auditer. Demandez les trois derniers projets de référence dans la même juridiction et confirmez auprès du client final, pas du vendeur.
4. Propriété des équipements (poids 15 %). Le fournisseur fabrique-t-il DAF, dosage et gestion des boues en interne, ou revend-il des skids de tiers ? La fabrication interne raccourcit les délais de 4–8 semaines et améliore le support pièces de rechange — un point critique étant donné que les chaînes d'approvisionnement 2026 pour pompes, membranes et PLC de contrôle restent tendues.
5. Support après-vente (poids 20 %). Temps de réponse, surveillance SCADA à distance et packages de formation des opérateurs. La chimie de cabine de pulvérisation dérive quotidiennement avec les changements de teinte et le mix de production ; un fournisseur qui remet le système et disparaît 30 jours est un risque d'arrêt de production.
| Critère | Poids | À quoi ressemble « bon » en 2026 |
|---|---|---|
| Expérience industrie peinture | 25 % | 50+ ans dédiés aux lignes peinture/revêtement |
| Pré-ingénierie (analyse d'eau + jar-test) | 20 % | Échantillonné et testé avant émission de la proposition |
| Historique de conformité locale | 20 % | 3+ projets de référence avec données de rejet |
| Propriété des équipements | 15 % | DAF, dosage, gestion des boues tous en interne |
| Support après-vente | 20 % | SCADA à distance, réponse 48 h, formation opérateurs |
Référentiels CAPEX et OPEX 2026 pour les systèmes d'eaux usées de cabine de pulvérisation
Les devis vendeurs qui ne s'alignent pas sur les fourchettes de marché sont un signal pour creuser le périmètre. Les référentiels ci-dessous concernent des systèmes clé en main 2026 en acier carbone de bonne qualité ou PRV, hors génie civil sauf mention contraire (données de terrain Zhongsheng, 2026).
Système DAF seul (4–50 m³/h, ligne unique). CAPEX 80,000–250,000 $. OPEX 0.15–0.40 $/m³, dominé par le coagulant PAC/PAM (0.05–0.12 $/m³) et l'élimination hors site des boues (0.05–0.20 $/m³). C'est la bonne réponse pour un rejet à l'égout avec des limites locales adéquates et sans exigence de réutilisation d'eau.
DAF + biologique (MBR) pour réutilisation d'eau (10–100 m³/h). CAPEX 400,000–900,000 $. OPEX 0.30–0.70 $/m³, y compris le remplacement membranaire tous les 5–8 ans (événement 30,000–80,000 $) et l'énergie d'aération. Justifié lorsque le tarif d'eau local dépasse 1.50 $/m³ ou que l'usine a un mandat de réutilisation d'eau de laveur en boucle fermée.
ZLD intégral avec évaporateur RO + MVR (20–80 m³/h). CAPEX 1.0–2.5 M$. OPEX 1.20–2.50 $/m³. Justifié seulement dans les régions sous stress hydrique (Moyen-Orient, Chine intérieure, parties de l'Inde) ou lorsque des interdictions locales de rejet forcent le zéro rejet liquide. Sinon, la prime d'OPEX par rapport à DAF+MBR (0.90–1.80 $/m³) ne se rentabilise pas dans les horizons typiques d'amortissement d'usine de 7 ans.
Coûts cachés qui font couramment exploser les budgets CAPEX : génie civil 15–25 % du CAPEX équipements, formation des opérateurs, consommables de première année et frais de permis de rejet. Les acheteurs devraient demander aux vendeurs de ventiler génie civil et consommables en postes séparés plutôt que de les absorber dans un chiffre « tout compris ».
| Périmètre du système | Plage de débit | CAPEX (USD) | OPEX (USD/m³) | Justification typique |
|---|---|---|---|---|
| DAF seul | 4–50 m³/h | 80,000–250,000 $ | 0.15–0.40 $ | Rejet à l'égout, limites locales souples |
| DAF + MBR (réutilisation) | 10–100 m³/h | 400,000–900,000 $ | 0.30–0.70 $ | Mandat de réutilisation d'eau, tarif d'eau élevé |
| ZLD intégral (RO + MVR) | 20–80 m³/h | 1.0–2.5 M$ | 1.20–2.50 $ | Régions zéro rejet seulement |
Questions fréquentes
Quels polluants y a-t-il dans les eaux usées de peinture au pistolet ? Matières en suspension 500–5,000 mg/L, DCO 1,000–10,000 mg/L, TDS 50–500 mg/L, pH 6–9, traces de solvants xylène/toluène/MEK, et métaux lourds (Zn, Ni, Cr, Pb) issus des couches de primaire à 1–50 mg/L au total. Phosphates, tensioactifs et isocyanates sont des contaminants cachés courants.
L'eau de cabine de pulvérisation peut-elle être recyclée ? Oui. Le polissage DAF + MBR livre de façon fiable ≤10 mg/L de MES et ≤50 mg/L de DCO, adapté à l'eau d'appoint de laveur en boucle fermée et réduisant la consommation d'eau douce de 60–90 %.
Combien coûte un système de traitement des eaux usées de peinture au pistolet en 2026 ? Le CAPEX va de 80,000 $ pour un petit système DAF seul (4–50 m³/h) à 2.5 M$ pour un système ZLD intégral (20–80 m³/h), hors génie civil à 15–25 % du coût des équipements.
Le DAF suffit-il à lui seul pour l'effluent de cabine de pulvérisation ? Pour un rejet à l'égout vers une STEP municipale avec des limites locales souples, le DAF seul tient habituellement la conformité. Pour les boucles de réutilisation d'eau ou les standards stricts (Chine GB 8978 classe I, EU IED BAT-AEL), le DAF doit être suivi d'un polissage biologique (MBR) ou ZLD.
Comment choisir entre DAF seul, DAF+biologique et ZLD ? Règle de décision : si la limite de rejet est ≥200 mg/L de DCO et qu'il n'y a pas d'exigence de réutilisation d'eau, DAF seul. Si la réutilisation d'eau ou DCO ≤100 mg/L est requise, DAF+MBR. Si le zéro rejet est mandaté par la réglementation locale ou que le coût de l'eau dépasse 3 $/m³, ZLD intégral.