Les 7 étapes du traitement des eaux usées en un coup d'œil
Le traitement des eaux usées industrielles suit généralement la séquence suivante : dégrillage et dessablage, décantation primaire, oxydation biologique secondaire, polissage tertiaire, désinfection, traitement des boues, puis rejet ou réutilisation. La décantation primaire retire en général 30–40 % de la DBO et 50–70 % des MES. Le traitement secondaire abaisse couramment la DBO et la DCO de 85–95 % lorsque l'oxygène dissous, le rapport F/M et le temps de séjour hydraulique restent dans la plage de conception.
Les 7 étapes du traitement des eaux usées constituent la séquence pratique adoptée par la plupart des stations pour transformer un effluent industriel à forte variabilité en eau conforme à l'autorisation de rejet. La pression réglementaire sur les rejets industriels s'est nettement resserrée depuis les cycles de déclaration postérieurs à 2023, et de nombreuses stations dépassent encore une ou plusieurs valeurs limites, laissant les écosystèmes exposés aux PFAS, aux métaux et aux charges élevées en DCO. Dans la pharmacie, l'agroalimentaire, le textile et le traitement de surface, chaque étape décide si l'effluent passe la barre réglementaire ou déclenche une non-conformité.
Les équipes achats doivent considérer cette carte en sept étapes comme une liste de contrôle du périmètre, et non comme un argumentaire commercial. Si une offre omet le dessablage, la déshydratation des boues ou la validation de la désinfection, l'équipement manquant revient généralement en avenant après le premier avis de non-conformité. Les retours régionaux comme industrial wastewater treatment in Quito montrent comment les autorisations locales redéfinissent la même chaîne d'équipements sans changer l'ordre des étapes.
Contrairement aux eaux usées domestiques, les effluents industriels nécessitent un prétraitement adapté. Une charge en huiles et graisses (FOG) issue de l'industrie laitière requiert souvent une flottation à air dissous pour retirer environ 95 % des graisses avec une FOG entrante de 30–50 mg/L, tandis que les eaux de rinçage de semi-conducteurs peuvent imposer une oxydation avancée pour les précurseurs de PFAS. Un rejet non traité peut polluer la nappe et interrompre la production. Des guides plus anciens mentionnaient des amendes civiles proches de 50 000 $ par jour au titre du Clean Water Act ; l'ajustement EPA de 2024 fixe désormais le plafond des sanctions civiles à 66 712 $ par jour et par infraction. Environ 60 % des sites industriels exploitent encore un prétraitement insuffisant, ce qui augmente le risque de colmatage et les perturbations biologiques en aval.
Les estimations de marché situent le secteur mondial du traitement des eaux usées autour de 308 milliards de dollars en 2024, porté par les autorisations de rejet et la raréfaction de l'eau. Certaines régions du sud-ouest américain poussent la réutilisation pour couvrir une part importante de la demande industrielle, et la directive européenne sur les émissions industrielles durcit les plafonds d'azote et de phosphore. Ce guide détaille la chaîne en sept étapes pour un service industriel, avec le choix des équipements — du dégrilleur au système FAD et à la déshydratation des boues — et aborde les enjeux émergents comme les microplastiques. Pour dimensionner une nouvelle chaîne ou diagnostiquer une installation existante, la séquence ci-dessous sert de carte de décision réellement utilisée par les ingénieurs.
Avant d'appeler les fournisseurs, rassemblez cinq données chiffrées par écrit : débit de pointe et débit moyen en m³/j (ou gpd US), rapport DCO/DBO, FOG et MES, métaux ou solvants à surveiller, et valeur limite écrite de chaque paramètre dans l'autorisation. La plupart des stations que nous dimensionnons pour des zones industrielles se situent dans la fourchette basse des TSH théoriques, car les bassins avaient été construits pour le mix produit d'hier. L'absence de données sur les rejets de pointe explique souvent pourquoi un design déclaré « conforme » échoue en équipe de nuit.
| Paramètre | Eaux usées industrielles | Eaux usées domestiques |
|---|---|---|
| Variabilité des polluants | Élevée (métaux lourds, solvants, FOG) | Faible (matières organiques, nutriments) |
| Complexité du traitement | Nécessite un prétraitement (dosage de réactifs, ajustement du pH) | Les méthodes biologiques standard suffisent |
| Limites réglementaires | Plus strictes (PFAS : 4 ppt dans certains États) | Moins strictes (DBO : 30 mg/L) |
| Potentiel de réutilisation | Élevé (tours de refroidissement, irrigation) | Limité (rejet en eaux de surface) |
Étape 1 : Prétraitement — dégrillage et dessablage
Le prétraitement retire débris et sables avant qu'ils n'endommagent les pompes, n'obstruent les conduites ou ne perturbent la biologie. Sans cette étape, la capacité des stations chute vite : un seul blocage de râteau de 50 mm sur un dégrilleur rotatif mécanique (série GX) peut réduire le débit de 40 %, tandis que les sables non détectés peuvent s'accumuler à environ 1,2 tonne par million de gallons d'eaux usées, selon les estimations EPA encore utilisées par la plupart des stations pour leur planification.
Le dégrillage : première ligne de défense
Les dégrilleurs retiennent les solides supérieurs à environ 6 mm — chiffons, plastiques, bois — avant qu'ils n'encrassent les équipements. Les chaînes industrielles exploitent souvent des dégrilleurs mécaniques avec des passages de 3–10 mm pour des débits allant jusqu'à 5 000 m³/h. Les sites agroalimentaires et textiles ajoutent des tamis fins de 0,5–2 mm pour capter les fibres qui colmateraient les membranes en aval. Les défaillances de dégrillage coûtent cher : un incident dans un atelier d'équarrissage du Midwest en 2022 a laissé environ 2,8 millions de dollars de réparations de pompes après qu'un chiffon de 30 cm a contourné un dégrilleur manuel et détruit une pompe centrifuge de 150 HP.
La vitesse au canal et les cycles de vidange CIP comptent autant que l'espacement des barreaux. Des rejets batch peuvent pousser des chiffons à travers une grille manuelle en quelques minutes ; des râteaux mécaniques cadencés maintiennent la claire-voie dégagée lorsque les opérateurs sont ailleurs. Dimensionnez le dégrilleur sur le débit instantané de pointe, et non sur la moyenne journalière, sinon la vanne de by-pass devient le véritable ouvrage de traitement.
Dessablage : préserver l'intégrité du procédé
Les sables — sable, verre, fragments métalliques — abrasent les équipements et consomment du volume de bassin. Les chambres de dessablage aérées utilisent une turbulence contrôlée pour sédimenter les particules par densité, atteignant souvent 90–95 % d'abattement des grains de 0,2 mm et plus. Pour les effluents à forte DCO de pâte à papier ou de chimie, les séparateurs à vortex traitent jusqu'à 10 000 m³/h avec environ 98 % d'efficacité sur les particules de 0,15 mm et plus. Un dessablage médiocre raccourcit la durée de vie des équipements : une revue de la Water Environment Federation de 2023 a montré que les stations avec une mauvaise gestion des sables enregistraient environ 3,5 fois plus de pannes de pompes et 22 % de coûts de maintenance supplémentaires.
Choix des équipements : adapter la solution au problème
| Problème | Solution | Paramètre clé |
|---|---|---|
| FOG élevée (graisses/huiles) | Système de flottation à air dissous (FAD) | 95 % d'abattement de FOG à 30–50 mg/L en entrée |
| Débris fibreux (textile/papier) | Tamis rotatifs à tambour | Passages de 0,5–2 mm, taux de capture 99 % |
| Sables lourds (métal/verre) | Séparateurs à vortex | 98 % d'abattement des particules de 0,15 mm et plus |
Le prétraitement industriel doit s'adapter à la chimie, pas seulement au débit. Les flux de semi-conducteurs ou de mousses anti-incendie chargés en PFAS exigent un dégrillage couplé à une oxydation avancée pour éviter la migration des résidus en aval. Les eaux d'aciérie au-dessus de 60 °C exigent des dégrilleurs et chambres à sables à tenue anticorrosion. Une chaîne de prétraitement correcte réduit en général les MES de 60–70 %, diminue la demande en coagulant en aval et peut allonger la durée de vie des membranes des systèmes de bioréacteurs à membranes (MBR) de 30–40 %.
Liste de contrôle avant achat : adaptez l'ouverture du dégrilleur au pire événement « chiffon » enregistré, vérifiez l'abattement des sables sur la particule la plus dense réellement présente, et prévoyez une étape FOG si la concentration d'huile dépasse environ 100 mg/L en pointe. Ces trois décisions évitent la plupart des pannes « mystérieuses » de pompes et de membranes six mois après la mise en service.
Étape 2 : Traitement primaire — décantation et séparation des boues
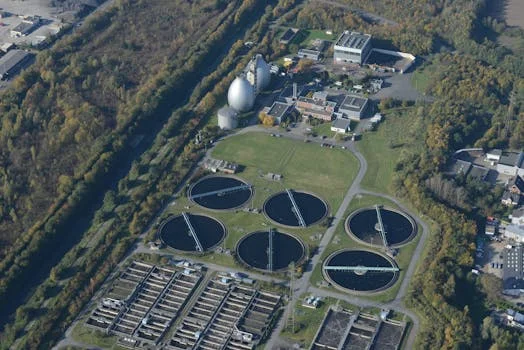
Le traitement primaire utilise la gravité pour séparer les solides décantables et les huiles flottantes après dégrillage. Cette réduction de la charge organique et solide protège le traitement biologique secondaire, en particulier sur les effluents industriels à forte DCO. Les chaînes primaires atteignent typiquement un abattement de DBO de 30–40 % et une réduction de MES de 50–70 %, avec des résultats liés à la charge en solides et à la géométrie du bassin (EPA, 2021).
Fonctionnement des décanteurs
Les clarificateurs primaires — circulaires ou rectangulaires — ralentissent l'écoulement à environ 0,3–0,6 m/h pour laisser décanter les solides les plus denses tandis que les huiles et graisses remontent. Le temps de séjour hydraulique se situe généralement entre 1,5 et 3 heures, selon le secteur. Les usines de pâte à papier ont souvent besoin d'une décantation plus longue pour les boues fibreuses ; les sites pharmaceutiques privilégient une séparation plus rapide pour limiter le transfert de principes actifs. Les décanteurs à plaques inclinées augmentent la surface utile et peuvent réduire l'emprise au sol jusqu'à 50 % sans perte de rendement.
La charge hydraulique de surface constitue un meilleur indicateur terrain que le volume du bassin. Lorsque les opérateurs poussent le débit au-delà du额定 du décanteur à plaques pour absorber un pic de production, les MES traversent et atteignent le bassin d'aération en une équipe. Gardez un bidon de polymère de secours pour ces pics plutôt que de surdoser en permanence les jours calmes.
Gestion des boues primaires : défis et solutions
Les boues de fond à 2–8 % de siccité doivent être épaissies ou déshydratées rapidement avant l'apparition d'odeurs anaérobies et de problèmes de gaz. Les difficultés courantes sur site sont notamment :
- Boues à haute viscosité (issues par exemple d'effluents laitiers ou de brasserie) qui obstruent les pompes.
- Composés toxiques (PFAS, métaux lourds) qui limitent les filières d'élimination.
- Variabilité des débits dans les installations à production discontinue.
La plupart des sites industriels associent les clarificateurs à des centrifugeuses ou filtres-presses à bandes pour atteindre 15–25 % de siccité. Une usine textile a réduit son volume de boues de 60 % grâce à une centrifugeuse décanteuse高速 et économisé environ 280 000 $ par an en frais d'élimination.
Considérations spécifiques par équipement
| Paramètre | Clarificateur classique | Décanteur à plaques inclinées | Flottation à air dissous (FAD) |
|---|---|---|---|
| Emprise au sol (m²/1 000 m³/j) | 150–250 | 50–80 | 30–60 |
| Rendement d'abattement MES | 50–70 % | 70–90 % | 85–95 % (avec coagulants) |
| Adapté à | Effluents à faible FOG | Sites à emprise réduite | Effluents à FOG élevée ou émulsions |
Les sites à forte FOG, comme les abattoirs, intègrent souvent la FAD dès le bloc primaire. Les microbulles assurent environ 90 % d'abattement de la FOG et peuvent réduire la dose de réactif d'environ 30 % par rapport à une simple décantation lorsque les émulsions posent problème.
Implications réglementaires et réutilisation
La performance du primaire définit la marge disponible pour les autorisations NPDES et les limites chinoises GB 8978-1996. Une usine de semi-conducteurs à Shanghai a abaissé sa DCO de 1 200 mg/L à 600 mg/L grâce à une décantation primaire plus soignée, et est restée dans les règles locales de prétraitement. Un effluent primaire avec MES < 100 mg/L peut alimenter un bioréacteur à membranes en vue d'un recyclage interne de 30–50 % vers les tours de refroidissement ou l'irrigation.
Les postes de coûts du primaire sont l'emprise au sol, le transport des boues et la consommation de coagulant. Les bassins génie civil bon marché semblent attractifs tant que les frais de transport n'augmentent pas. Une meilleure capture des solides primaires se rentabilise souvent en deux saisons d'exploitation grâce à la baisse de la puissance d'aération et de la consommation de polymère au secondaire.
Étape 3 : Traitement secondaire — dégradation biologique des matières organiques
Le traitement secondaire utilise des micro-organismes pour oxyder les matières organiques dissoutes et colloïdales après l'étape primaire. Une chaîne bien réglée abaisse la DBO et la DCO de 85–95 %. Les règles de rejet comme la norme chinoise GB 8978-1996 et les autorisations NPDES de l'EPA fixent souvent la DBO à 30 mg/L ou moins. Hors de cette fourchette, vous encourez amendes, restrictions d'exploitation ou blocage des projets de réutilisation.
Comment interviennent les micro-organismes : aérobie vs anaérobie
Les systèmes aérobies reposent sur des bactéries utilisant l'oxygène (par exemple Pseudomonas et Bacillus) qui convertissent les matières organiques en CO₂, eau et biomasse. Les cibles de conception que nous retenons pour la plupart des stations incluent :
- Oxygène dissous (DO) : 2–4 mg/L pour une bonne formation de flocs
- Rapport F/M : 0,2–0,5 kg DBO/kg MLSS/j
- Temps de séjour hydraulique (TSH) : 4–8 heures en boues activées classique
Les systèmes anaérobies utilisent des méthanogènes en absence d'oxygène pour produire du biogaz à environ 60 % de méthane. Ils conviennent aux effluents à forte DCO de l'industrie pharmaceutique ou agroalimentaire, avec souvent 70–90 % d'abattement de la DCO et une valorisation énergétique à la clé. La stabilité exige un pH de 6,8–7,4 et une température d'environ 30–37 °C.
| Paramètre | Systèmes aérobies | Systèmes anaérobies |
|---|---|---|
| Énergie consommée | Élevée (surpresseurs d'air) | Faible (pas d'aération) |
| Production de boues | Élevée (0,4–0,6 kg boues/kg DBO) | Faible (0,05–0,1 kg boues/kg DCO) |
| Délai de mise en régime | 1–2 semaines | 4–8 semaines |
| Domaine adapté | DCO faible à moyenne (≤1 000 mg/L) | DCO élevée (≥2 000 mg/L) |
Principales technologies de traitement biologique
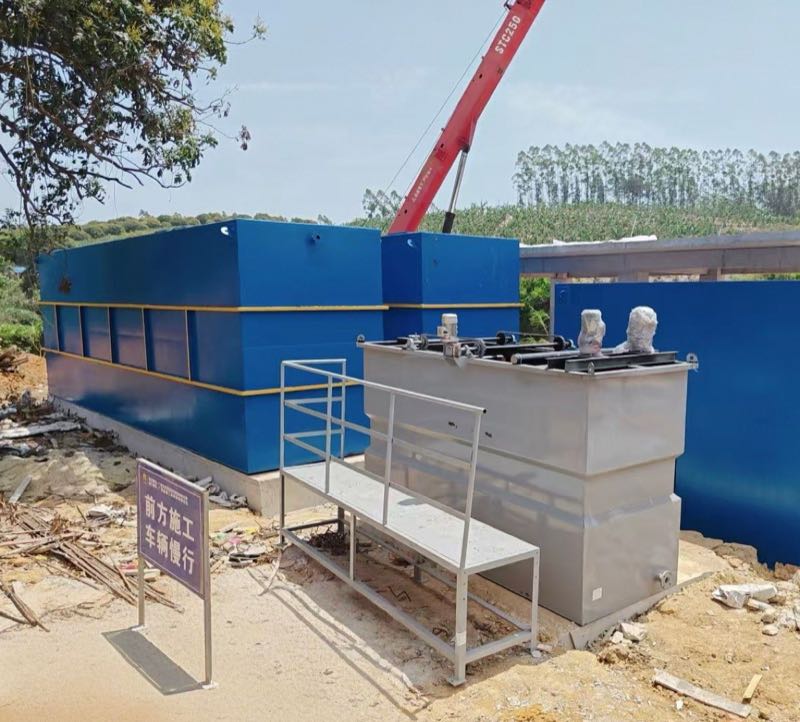
- Boues activées (BA) : Les BA maintiennent en circulation les matières en suspension (MES) du mixed liquor dans les bassins d'aération. Les versions MBR ajoutent une ultrafiltration et peuvent maintenir la turbidité de l'effluent sous 0,2 NTU lorsque la réutilisation est l'objectif. Les sites à emprise réduite étudient aussi une station de traitement compacte enterrée (série WSZ) lorsque l'espace civil est limité et que les débits restent dans la plage d'une station paquet.
- Bioréacteurs à biofilm à lit mobile (MBBR) : Des supports plastiques offrent une surface de biofilm dans une emprise réduite. Les chaînes MBBR tolèrent mieux les chocs de charge que les BA classiques, ce qui aide les plannings de production discontinue.
- Filtres percolateurs : Un garnissage en roche ou en plastique supporte le biofilm tandis que l'effluent est pulvéisé par-dessus. Ils restent économiques pour de petites unités de l'industrie des boissons grâce à leur faible consommation énergétique.
Aération : le moteur du traitement biologique
Les aérateurs à air diffusé, de surface ou à jet fournissent l'oxygène nécessaire à la biologie aérobie. Les diffuseurs à fines bulles atteignent souvent 6–8 % de rendement de transfert d'oxygène et peuvent réduire l'énergie d'environ 30 % par rapport aux grilles à grosses bulles. L'aération strippe aussi certains COV, ce qui aide au contrôle des odeurs. Une étude publiée en 2023 dans Water Research a rapporté 15–25 % d'économies d'énergie grâce à la régulation par sonde DO, sans perte de performance.
Gardez des membranes de diffuseurs de rechange et une sonde DO étalonnée en stock. La plupart des tickets « biologie en panne » que nous voyons débutent par des défauts d'aération, pas par un effondrement microbien inexpliqué. Tracez le F/M chaque semaine quand le mix produit change : un glissement silencieux de 0,25 à 0,55 kg DBO/kg MLSS/j suffit à laisser entrer les filaments.
Le succès du secondaire tient à l'équilibre entre microbiologie, matériel et calcul réglementaire. Les flux réfractaires — textiles chargés en PFAS par exemple — peuvent exiger des chaînes hybrides aérobie/anaérobie couplées à un dosage de réactifs. Le polissage tertiaire retire ensuite nutriments, couleur et micropolluants que la biologie seule laisse passer.
Étape 4 : Traitement tertiaire — abattement avancé des polluants
Le traitement tertiaire polit l'effluent secondaire en retirant les nutriments résiduels, les agents pathogènes et les micropolluants. Les autorisations industrielles sous NPDES ou GB 8978-1996 exigent souvent cette étape lorsque des PFAS, des résidus pharmaceutiques, des colorants ou des métaux subsistent après la biologie. Les opérations unitaires ci-dessous se choisissent en fonction de l'objectif de rejet ou de réutilisation, et non par habitude.
Les principales technologies tertiaires sont notamment :
- Filtration : les filtres multicouches (sable, anthracite, grenat) ou les membranes d'ultrafiltration retirent les solides en suspension jusqu'à 0,1–10 microns, pour des MES < 5 mg/L. Pour les flux à forte DCO de pâte à papier ou de chimie, le charbon actif adsorbe les matières organiques dissoutes et peut réduire la DCO de 70–90 %.
- Précipitation chimique : le chlorure ferrique, l'alun ou la chaux fixent le phosphore sous forme solide. Les ateliers de traitement de surface utilisent la précipitation sélective pour abaisser le cuivre ou le nickel sous 0,1 mg/L, conformément aux Effluent Guidelines de l'EPA pour le Metal Finishing (40 CFR Part 433). Pour les lignes au chrome hexavalent, consultez notre guide sur chemical precipitation for chromium removal avant de figer la dose de coagulant et le contrôle du redox.
- Procédés membranaires : l'osmose inverse (OI) et la nanofiltration rejettent 95–99 % des sels dissous, des agents pathogènes et de nombreux micropolluants. Un perméat d'OI sous 10 µS/cm convient à l'eau d'appoint de tours de refroidissement et de chaudières, mais les huiles et la silice imposent un prétraitement par FAD ou un antitartre.
- Procédés d'oxydation avancée (POA) : UV/H₂O₂ ou ozone génèrent des radicaux hydroxyles qui s'attaquent aux précurseurs de PFAS et à certains résidus pharmaceutiques, comme la carbamazépine, lorsque la biologie classique plafonne.
Les charges sectorielles guident le choix de la méthode :
| Secteur | Principaux polluants | Traitement tertiaire | Objectif de performance |
|---|---|---|---|
| Textile | Colorants azoïques, tensioactifs, sels | NF + charbon actif | DCO < 50 mg/L, couleur < 1 unité |
| Pharmaceutique | Principes actifs, PFAS, solvants | POA (UV/H₂O₂) + OI | PFAS < 0,1 µg/L, pathogènes < 100 CFU/mL |
| Agroalimentaire | Nutriments (N, P), FOG | Précipitation chimique + FAD | PT < 1 mg/L, DBO < 10 mg/L |
Les programmes de réutilisation s'appuient sur les barrières tertiaires. Une usine pétrochimique de Ningbo a réduit son prélèvement d'eau douce de 40 % en utilisant du perméat d'OI comme appoint de refroidissement ; une fonderie de semi-conducteurs taïwanaise a rapporté environ 90 % de réutilisation grâce à MF-OI-UV. Le plan chinois de prévention et de contrôle de la pollution de l'eau a étendu le tertiaire à davantage de secteurs à haut risque. Les boues chimiques issues de la précipitation exigent une déshydratation fiable, et les membranes un prétraitement solide. Pour les PFAS, le CAG ou la résine échangeuse d'ions sont courants, mais l'élimination du média usé reste contrainte par le PFAS Strategic Roadmap de l'EPA.
Les principaux postes de coût du tertiaire sont le remplacement des membranes, l'antitartre, le renouvellement du charbon et l'énergie des pompes haute pression. Pilotez une skid de 1–5 m³/h sur le vrai effluent secondaire pendant deux à quatre semaines avant de figer le design à pleine échelle ; les jar-tests seuls ratent la cinétique de colmatage qui apparaît après le dixième jour.
Étape 5 : Désinfection — inactivation des pathogènes avant rejet
La désinfection inactive bactéries, virus et protozoaires afin que l'effluent respecte les limites microbiologiques du NPDES ou de la directive européenne 91/271/CEE. Les sites agroalimentaires, pharmaceutiques et textiles font souvent face à des exigences plus strictes en pathogènes, car les matières organiques élèvent la charge microbienne. Le choix de méthode suit la turbidité, le besoin en résiduel, les limites en sous-produits et le coût d'exploitation.
Quatre options courantes se comparent comme suit :
| Méthode | Mécanisme | Plage de dose (mg/L ou mJ/cm²) | Temps de contact | Avantages | Inconvénients | Risques de sous-produits |
|---|---|---|---|---|---|---|
| Chloration | Oxydation des membranes cellulaires | 2–20 mg/L (chlore libre) | 15–60 min | Faible coût, protection par résiduel | Efficacité dépendante du pH, corrosif | Trihalométhanes (THM), chloramines |
| Rayonnement UV | Dégradation de l'ADN/ARN | 20–100 mJ/cm² (254 nm) | Instantané | Pas de résiduel chimique, efficace contre Cryptosporidium | Efficacité réduite si turbidité élevée, pas de résiduel | Aucun |
| Ozone | Oxydation des composants cellulaires | 1–5 mg/L | 5–10 min | Large spectre, oxyde les précurseurs de PFAS | Forte demande énergétique, traitement de l'off-gas | Bromate (si bromure présent) |
| Dioxyde de chlore | Dénaturation des protéines | 0,5–2 mg/L | 10–30 min | Indépendant du pH, pas de THM | Explosif à concentration élevée, coûteux | Chlorite, chlorate |
L'UV est souvent privilégié sur les effluents à forte DCO de pâte à papier lorsqu'un résiduel de chlore nuirait à la réutilisation. La turbidité variable impose en général une filtration préalable pour que la dose UV atteigne bien les micro-organismes. L'ozone coûte plus cher à installer mais aide sur les organiques récalcitrants des sites semi-conducteurs et lixiviats. La réglementation californienne Title 22 sur l'eau recyclée exige couramment une inactivation virale à plusieurs logs, et la désinfection se dimensionne donc sur le crédit d'abattement logarithmique, pas sur une table de dose générique. Lorsque les opérateurs veulent un résiduel chimique sans THM, un générateur de dioxyde de chlore (ClO₂) pour la désinfection de l'eau est une option fréquente à 0,5–2 mg/L.
La gestion des sous-produits fait partie du design, pas d'un ajout ultérieur. Les THM de chloration se maîtrisent par déchloration au bisulfite ; l'ozone nécessite une destruction de l'off-gas. Un effluent turbide issu de scénarios de foisonnement des boues se traite souvent par UV couplé à de l'acide peracétique. Vérifiez toujours l'abattement au regard du permis local : E. coli sous 126 CFU/100 mL ou coliformes fécaux sous 200 CFU/100 mL sont des repères courants, mais le milieu récepteur et la catégorie d'industrie fixent la valeur réelle.
Liste de contrôle pour la désinfection : mesurez la turbidité du secondaire au pire jour, décidez si un résiduel est requis dans la conduite, listez les limites de sous-produits dans le permis, et confirmez la logistique énergie et réactifs. Sauter la mesure de turbidité reste le moyen le plus rapide d'acheter un système UV qui ne délivrera pas le crédit logarithmique attendu.
Étape 6 : Traitement et gestion des boues
Les boues issues du primaire et du secondaire représentent 1–2 % du volume d'entrée et doivent être épaissies, stabilisées et déshydratées avant élimination ou valorisation. Les gâteaux industriels contiennent souvent métaux, FOG ou PFAS : la chaîne boues constitue donc un parcours de conformité à part entière, et non une tâche annexe.
Procédés et équipements principaux
| Procédé | Méthode | Paramètres clés | Considérations industrielles |
|---|---|---|---|
| Épaississement | Gravité, FAD, tambour rotatif | Siccité : 2–5 % → 4–8 % ; TSH : 6–24 h | FAD idéale pour boues huileuses (agroalimentaire) ; centrifugeuses pour flux à haute siccité |
| Digestion | Aérobie (30–35 °C) / Anaérobie (35–55 °C) | Réduction VS : 30–60 % ; rendement biogaz : 0,5–1,0 m³/kg VS | Anaérobie préférée pour boues à forte DCO (pâte/papier) ; aérobie pour charges faibles |
| Déshydratation | Filtre-presse à bandes, centrifugeuse, presse à vis | Siccité du gâteau : 15–40 % ; dose polymère : 2–10 kg/tonne MS | Centrifugeuses : 25–35 % de siccité pour gâteau enfouissable ; filtres-presses pour boues dangereuses |
Filières d'élimination et de valorisation
- Épandage agricole : encadré par 40 CFR Part 503 (États-Unis) ou la directive européenne sur les boues d'épuration ; les biosolides de classe A (coliformes fécaux < 1 000 NPP/g) autorisent l'usage agricole. Les boues industrielles exigent souvent un prétraitement pour respecter les limites en métaux lourds (Cd < 39 mg/kg).
- Incinération : 90 % de réduction de volume ; la récupération d'énergie compense en partie les coûts (3–5 MJ/kg de boue). Les traitements de fumées (SO₂, Hg) ajoutent 150–300 $/tonne d'OPEX.
- Enfouissement : casiers dédiés ou co-enfouissement avec les déchets municipaux ; la gestion du lixiviat est critique pour les boues contenant des PFAS. Les tarifs de réception vont de 50 à 150 $/tonne (EPA, 2023).
- Valorisation matière : extraction de phosphore (cristallisation de struvite par exemple) : 10–20 kg P/tonne de boue ; des technologies émergentes visent la destruction des PFAS par liquéfaction hydrothermale. Les concepts de récupération haute pureté comme SiC wastewater resource recovery montrent comment solides et sels peuvent devenir des produits au lieu de passifs.
L'efficacité de déshydratation et les frais de mise en décharge dominent souvent l'OPEX boues ; le polymère seul peut représenter 1 000 à 3 000 $ par tonne de produit polymère, et l'élimination peut dépasser la moitié du coût solide. Les gâteaux dangereux ou à forte siccité passent souvent par une filtre-presse à plateaux pour la déshydratation des boues lorsque les centrifugeuses n'atteignent pas la siccité requise. Alignez la déshydratation sur la chimie amont via le guide de sélection des équipements de traitement des eaux usées industrielles, et utilisez les notes de dépannage mousse/foisonnement lorsque l'IVB dérive.
Checklist OPEX boues : dose polymère par tonne de matières sèches, siccité cible, distance de transport, et règles applicables (classe A ou B). Les stations visant le zéro rejet liquide génèrent encore des solides ; budgétez la filière gâteau dès le premier jour, sinon le récit « boucle fermée » échoue à la barrière du centre d'enfouissement. Les clusters industriels de type Faridabad appliquent la même équation solide sous des règles locales différentes — voir industrial wastewater treatment in Faridabad pour un cadrage régional.
Étape 7 : Rejet et réutilisation de l'effluent
Le rejet et la réutilisation de l'effluent décident si la chaîne remplit son rôle. Les stations doivent respecter les limites NPDES ou celles de la directive européenne sur les émissions industrielles — souvent DBO < 50 mg/L, DCO < 250 mg/L et des seuils PFAS toujours plus stricts, comme < 70 ppt lorsqu'applicable — à l'aide de capteurs continus de pH, turbidité et COT, complétés par des analyses laboratoire.
La réutilisation devient le levier suivant lorsque l'eau douce se fait rare ou coûteuse. Le perméat d'OI ou d'UF peut alimenter tours de refroidissement, irrigation ou eau de chaudière. Une usine de semi-conducteurs taïwanaise a réutilisé 2 500 m³/j et réduit son prélèvement d'eau douce d'environ 40 %. La réutilisation potable reste plus rare mais suit des chaînes multi-barrières comme NEWater à Singapour (microfiltration + UV + OI). Dimensionnez la barrière finale avec le guide de dimensionnement d'une station de traitement des eaux usées afin que les pics hydrauliques et de polluants passent tous deux sous la barre réglementaire.
Les capteurs en ligne détectent les dérives ; les échantillons ponctuels clôturent le dossier de conformité. Si la turbidité ou le COT tend vers la limite du permis pendant trois jours consécutifs, suspendez le détournement vers la réutilisation et vérifiez la performance du clarificateur secondaire ou la TMP membranaire avant le résultat laboratoire. Cette'habitude évite la plupart des non-conformités sur l'eau de réutilisation que nous constatons après les pics de production du week-end.
| Paramètre | Norme de rejet (NPDES EPA) | Qualité pour réutilisation (industrielle) |
|---|---|---|
| DBO5 | < 30 mg/L | < 10 mg/L |
| MES | < 30 mg/L | < 5 mg/L |
| Turbidité | Sans objet | < 0,5 NTU |
| Azote total | < 10 mg/L | < 5 mg/L |
Défis courants et solutions
Les chaînes industrielles échouent de manière répétitive : mousse, foisonnement, colmatage et effluent turbide. La carte en sept étapes reste valable, mais chaque mode de défaillance demande un levier spécifique — F/M, oxygène dissous, coagulants ou mise à niveau matérielle — et non un vague « optimiser la station ».
Défis clés et solutions
| Défi | Cause racine | Solution | Lien équipement/produit |
|---|---|---|---|
| Mousse excessive dans les bassins d'aération | Tensioactifs, charge organique élevée ou bactéries filamenteuses (par ex. Nocardia) | Ajuster le F/M (0,2–0,5 kg DBO/kg MLSS/j), ajouter un antimousse ou installer des rampes de surface | Guide de dépannage mousse |
| Foisonnement des boues (IVB > 150 mL/g) | Faible DO (< 1,0 mg/L), déséquilibre N/P (< 5:1) ou proliferation filamenteuse | Augmenter l'aération, doser un biocide sélectif ou installer un sélecteur anoxique | Systèmes MBR HydropureWater (régulation des MLSS par filtration membranaire) |
| FAD ou média filtrant colmatés | FOG > 500 mg/L ou MES > 1 000 mg/L en entrée | Passer à une FAD haute efficacité avec lamelles ou ajouter un coagulant (PAC à 50–100 mg/L) | Système FAD HydropureWater (95 % d'abattement de FOG, emprise réduite de 30 %) |
| Effluent turbide (NTU > 5) | Floculation incomplète, percée de filtre ou surcharge hydraulique | Optimiser le dosage polymère (0,5–2 mg/L), rétrolaver les filtres à 15–20 gpm/ft² ou ajouter un filtre tertiaire sable/anthracite | Guide de sélection des équipements |
Surveillez les tendances MLSS et DO avant que mousse ou foisonnement ne deviennent visibles. Une chute de DO sous 0,5 mg/L précède souvent le foisonnement ; les pics de tensioactifs accompagnent la mousse. Les sondes DO en ligne qui ajustent l'aération ou déclenchent un dosage chimique peuvent réduire les arrêts associés jusqu'à 40 % lorsque les opérateurs réagissent à l'alarme dans la même équipe.
Les charges au-dessus de 2 000 mg/L de DCO peuvent saturer la biologie classique. L'électrocoagulation ou les POA UV/H₂O₂ retirent souvent 70–90 % de la DCO sur les effluents pharmaceutiques avant le secondaire, ce qui aide à atteindre les objectifs GB 8978-1996 proches de DCO < 100 mg/L. Les sites agroalimentaires s'appuient sur la FAD pour la FOG ; les usines textiles doivent traiter la couleur par charbon ou ozone. Le calcul de capacité se trouve dans le guide de dimensionnement d'une station de traitement des eaux usées, qui relie le débit en m³/h à la charge polluante.
Lorsque mousse, foisonnement et effluent turbide s'accumulent la même semaine, commencez par traiter la cause racine en amont. Un antimousse sans correction du F/M n'achète qu'une équipe silencieuse. La plupart des stations que nous accompagnons récupèrent plus vite en ramenant le DO à 2–4 mg/L et en écrêtant les pics de rejets organiques qu'en achetant un nouveau bidon de réactif le lundi matin.
À qui s'adresse ce guide / suite à donner
Les ingénieurs de site, les équipes EPC et les responsables achats utilisent ce panorama pour confronter les étapes du traitement des eaux usées industrielles à un permis réel et à un budget boues concret. Passez votre chemin si vous n'avez besoin que d'une station municipale standard pour des eaux domestiques stables sans prétraitement industriel.
Apportez la DCO, la FOG, les métaux, le débit de pointe et l'objectif de rejet ou de réutilisation au premier échange. Pour une liste d'équipements ciblée et une fourchette budgétaire, envoyez ces données via notre formulaire request a quote afin que le dimensionnement parte des charges mesurées, et non d'une brochure générique. Une revue préalable courte avec l'ingénierie procédé avant le gel du génie civil évite souvent un retrofit clarificateur ou membrane plus tard.
Questions fréquentes
Combien coûte une station de traitement des eaux usées industrielle ?
Le coût installé dépend davantage du débit, de la charge polluante et des objectifs de réutilisation que de la marque. Une FAD basique pour l'abattement de FOG démarre souvent vers 50 000 $ à environ 50 GPM, tandis qu'une station biologique complète avec membranes et déshydratation des boues peut dépasser 2 millions de dollars à environ 500 GPM. Utilisez le guide de dimensionnement d'une station de traitement des eaux usées pour fixer la capacité avant de consulter. Les skids modulaires permettent au CAPEX de suivre la croissance de la production plutôt que de surdimensionner l'année un.
Quels sont les problèmes de maintenance les plus fréquents en traitement des eaux usées ?
Mousse, foisonnement des boues et colmatage membranaire dominent les tickets de maintenance industrielle. Les bactéries filamenteuses comme Nocardia se développent souvent lorsque le F/M dépasse environ 0,3 kg DBO/kg MLSS/j ou que le DO chute. Le suivi en temps réel des MLSS et du DO, couplé à un antimousse ciblé ou à un sélecteur, arrête la plupart des épisodes avant que la turbidité de l'effluent ne monte. Le guide de dépannage du site couvre 18 problèmes récurrents avec contrôles de cause racine et actions correctives.
Comment garantir la conformité aux normes de rejet ?
Cartographiez d'abord le permis — NPDES américain ou GB 8978-1996 chinois — puis dimensionnez sur le paramètre le plus strict, pas sur la journée moyenne. Les cibles industrielles courantes incluent DCO sous 50 mg/L pour de nombreux secteurs, ammoniaque sous 10 mg/L, et chrome sous 0,1 mg/L en traitement de surface. Le dosage automatisé de chlorure ferrique pour le phosphore couplé à une filtration tertiaire comble la plupart des écarts. Des analyses laboratoire hebdomadaires sur les polluants prioritaires restent nécessaires, même avec des capteurs en ligne.
Les eaux usées traitées peuvent-elles être réutilisées dans les procédés industriels ?
Oui — les chaînes UF + OI + UV peuvent atteindre plus de 99 % d'abattement de nombreux polluants pour le refroidissement, l'alimentation de chaudière ou l'eau de rinçage. Un site semi-conducteur taïwanais a réutilisé environ 70 % de son effluent après polissage MBR et réduit son prélèvement d'eau douce d'environ 1,2 million de gallons par an. Intégrez la réutilisation en amont de la sélection des équipements pour que le prétraitement membranaire et la gestion des concentrats soient financés dès le départ, et non ajoutés après coup.
Quelle est la durée de vie des équipements de traitement des eaux usées ?
La plupart des matériels industriels durent 8 à 20 ans lorsque la chimie d'alimentation et la maintenance restent dans les limites de conception. Les FAD tournent couramment 15 à 20 ans avec un pH stable et un dosage polymère maîtrisé ; les membranes MBR nécessitent souvent un remplacement en 8 à 12 ans selon la TMP et les cycles de nettoyage ; les centrifugeuses à boues durent en général 10 à 15 ans avec une alimentation en solides régulière.
| Type d'équipement | Durée de vie typique (années) | Facteurs de maintenance clés |
|---|---|---|
| Systèmes FAD | 15–20 | Maîtrise du pH, optimisation du dosage polymère |
| Bioréacteurs à membranes (MBR) | 8–12 | Fréquence des nettoyages chimiques, surveillance TMP |
| Centrifugeuses de déshydratation des boues | 10–15 | Lubrification des paliers, régularité de l'alimentation |
Des contrôles trimestriels anticorrosion et joints peuvent prolonger la durée de service de 30 à 40 %. Prévoyez environ 2 à 5 % du CAPEX par an pour l'entretien.