Les spécifications d'un système de purification d'eau pour l'industrie agroalimentaire en 2026 maintiennent E. coli ≤1 UFC/100 mL pour l'eau au contact des aliments, MES <1 mg/L et FOG <10 mg/L lorsque le prétraitement s'applique, à l'aide de trains OI, FAD, BRM et UV.
Spécifications d'un système de purification d'eau pour l'agroalimentaire : conformité et coûts
L'eau au contact des aliments dans les usines agroalimentaires répond aux limites microbiologiques de l'eau potable : E. coli ≤1 UFC/100 mL dans les cahiers des charges courants, turbidité souvent <0,1 NTU avant désinfection, et dose UV de conception proche de 40 mJ/cm². L'OI élimine les sels dissous à 15–40 bar côté process, tandis que la FAD et le BRM traitent FOG et DCO côté effluents.
L'eau au contact des aliments doit respecter les limites microbiologiques et de turbidité de l'eau potable selon les référentiels OMS et FDA : E. coli ≤1 UFC/100 mL dans les cahiers des charges courants, et turbidité souvent <0,1 NTU avant désinfection. Tout dépassement entraîne un risque de rappel et des surtaxes d'assainissement. Une dureté supérieure à 120 mg/L en CaCO₃ augmente la consommation énergétique des générateurs de vapeur dès qu'un tartre d'environ 1,5 mm s'installe.
Les référentiels OMS et FDA traitent l'eau qui entre en contact avec les aliments comme un point de contrôle de sécurité alimentaire, et non comme une simple utilité. En 2023, les rapports d'application de la FDA ont documenté un rappel de 500 000 lb de produits de volaille lié à Listeria monocytogenes et à un mauvais contrôle des circuits d'eau de process. Ce type d'événement détruit la valeur des produits finis et impose une refonte hygiénique complète du train d'eau.
La dureté et l'entartrage pèsent ensuite sur la facture énergétique. Un tartre d'environ 1,5 mm d'épaisseur peut augmenter la consommation énergétique liée aux transferts thermiques de 15–25 % dans les générateurs de vapeur, les pasteurisateurs et les évaporateurs, une fourchette encore citée dans les discussions sur les coûts d'exploitation USDA 2024 pour les évaporateurs laitiers haute température. La plupart des installations laitières que nous dimensionnons se situent déjà près de la limite basse de cette pénalité dès que l'adoucisseur ou le prétraitement OI fait défaut.
L'économie des effluents boucle la problématique. Les eaux usées agroalimentaires sont riches en MES et en FOG, et de nombreuses communes appliquent une surtaxe d'environ 0,50–2,00 $ par kg de charge excédentaire. Une usine de viande de taille moyenne qui néglige son prétraitement peut ainsi accumuler plus de 100 000 $ de surtaxes annuelles. Le choix précoce des bonnes barrières est donc autant une décision de maîtrise des coûts qu'une décision de conformité. Les usines qui exploitent aussi des boucles utilités consultent parfois les pratiques de traitement microbiologique des eaux usées appliquées aux circuits de refroidissement, mais l'eau au contact des aliments exige ses propres barrières validées.
Système de purification d'eau pour l'agroalimentaire : OI, FAD, BRM et UV
Les membranes OI industrielles, dotées d'une couche de réjection nominale de 0,0001 μm, éliminent jusqu'à 99 % des sels dissous et de nombreux pathogènes de l'eau de process alimentaire lorsque les limites de SDI et de chlore sont respectées. La pression de service typique se situe entre 15 et 40 bar, choisie pour vaincre la pression osmotique tout en rejetant les ions mono- et divalents. Dans les halls boissons, les systèmes OI industriels pour la purification d'eau de qualité alimentaire sont spécifiés pour maintenir une faible conductivité (TDS) et des minéraux de saveur stables.
La FAD élimine les FOG libres et les MES en libérant des microbulles de 30–50 μm qui font flotter les solides coagulés vers l'écumoire. Le temps de séjour est généralement de 3 à 5 minutes. Les systèmes FAD pour le prétraitement des eaux usées agroalimentaires standards atteignent 92–97 % d'abattement des FOG sur charges laitières et carnées lorsque le pH et le dosage de coagulant sont maîtrisés.
Le BRM couple l'oxydation biologique à une ultrafiltration submergée en PVDF d'environ 0,1 μm. La boue activée est maintenue à environ 8 000–12 000 mg/L de MES pour dégrader les matières organiques complexes derrière une barrière physique bactérienne. Pour les projets de réutilisation, les systèmes BRM pour la réutilisation d'eau en usine agroalimentaire produisent couramment une DCO <50 mg/L et une turbidité <1 NTU pour le refroidissement ou le lavage des sols, et non pour un contact alimentaire non validé.
L'UV à 254 nm constitue la barrière photochimique finale. Les cahiers des charges retiennent encore environ 40 mJ/cm² et un objectif d'abattement bactérien de 99,9 % (3 log) en eau claire. Selon le tableau de dose UV de l'US EPA dans le cadre du LT2ESWTR (40 CFR 141.720), 39 mJ/cm² ne créditent que 0,5 log d'inactivation virale à 254 nm, tandis que le crédit de 3 log pour Cryptosporidium n'est que de 12 mJ/cm² ; les usines agroalimentaires retiennent donc le plancher conservateur de 40 mJ/cm² comme dose de conception, et non comme une garantie virale 3 log. Les ensembles compacts de polissage comme le système intégré de purification d'eau (série JY) combinent souvent clarification, filtration et désinfection lorsque l'encombrement au sol est limité.
| Technologie | Mécanisme principal | Cible d'élimination | Spécification technique |
|---|---|---|---|
| OI industrielle | Perméation membranaire | Sels dissous (TDS), ions | Taille de pore 0,0001 μm ; réjection 99 % |
| FAD | Flottation par microbulles | FOG, MES, protéines | Bulles de 30–50 μm ; rétention 3–5 min |
| BRM | Biologique + ultrafiltration | DBO, DCO, bactéries | Taille de pore 0,1 μm ; MES 10 000 mg/L |
| Désinfection UV | Lyse photochimique de l'ADN | Virus, bactéries, kystes | Longueur d'onde 254 nm ; dose 40 mJ/cm² |
OI, FAD, BRM ou UV : quel système pour votre usine agroalimentaire ?
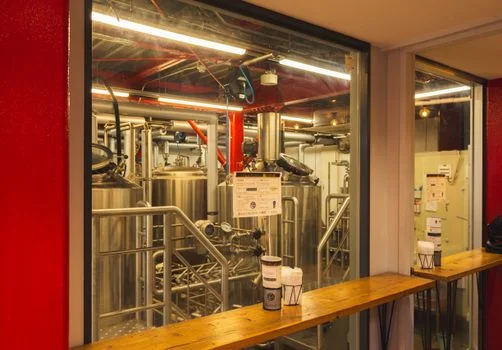
L'adéquation de la technologie au flux d'eau ou d'effluent détermine le retour sur investissement plus que la préférence de marque. Les halls fromages dont les FOG dépassent 500 mg/L nécessitent une FAD avant tout étage biologique ou rejet à l'égout. Les lignes d'embouteillage de boissons gazeuses privilégient au contraire l'OI couplée à l'UV pour maintenir une eau ingrédient à faible TDS et microbiologiquement maîtrisée. Sur la plupart des halls que nous mettons en service, le premier tri reste FOG versus sels dissous versus pathogènes.
| Caractéristique | Système OI | Système FAD | Système BRM | Système UV |
|---|---|---|---|---|
| Cible principale | TDS et sels | FOG et MES | DBO et matières organiques | Pathogènes |
| Débit (m³/h) | 2 – 500+ | 5 – 1 000+ | 10 – 200+ | 1 – 1 000+ |
| Empreinte au sol | Moyenne | Grande | Compacte | Très réduite |
| Énergie (kWh/m³) | 1,5 – 3,0 | 0,1 – 0,3 | 0,8 – 1,5 | 0,02 – 0,05 |
| CAPEX typique | 5 000 $ – 20 000 $ par m³/h | 3 000 $ – 15 000 $ par m³/h | 10 000 $ – 30 000 $ par m³/h | 1 000 $ – 5 000 $ par m³/h |
Les sites laitiers associent généralement l'OI pour l'eau de process à la FAD sur les eaux usées lorsque les FOG dépassent 500 mg/L. Les usines de viande dont la DBO dépasse 2 000 mg/L s'appuient sur le BRM, puis sur l'UV si un contrôle des pathogènes est requis sur la réutilisation ou l'eau de lavage. Les trains boissons utilisent l'OI couplée à l'UV pour maintenir les TDS <10 mg/L sans microbes détectables dans l'eau ingrédient finie. Les prétamis sanitaires (1–2 mm en amont du BRM, ou cartouches 5 μm en amont de l'UV) restent l'assurance la plus économique contre les à-coups de solides.
Limites E. coli et contrôles HACCP de l'eau au contact des aliments
Les contrôles HACCP de l'eau commencent par un plan de sécurité de l'eau écrit, listant chaque prise d'eau au contact des aliments, de nettoyage en place et de fabrication de glace. Les limites critiques comprennent généralement E. coli non détecté ou ≤1 UFC/100 mL selon la procédure interne, la turbidité avant UV, et la dose de désinfectant ou l'intensité UV avec alarmes capteur. La fréquence de surveillance est maximale sur l'eau ingrédient et lors des redémarrages après maintenance. Les actions correctives doivent couvrir la défaillance de lampe, la perte d'intégrité membranaire et les résultats microbiologiques positifs avant libération.
Le cadre réglementaire explique pourquoi ces limites sont si strictes. L'OMS indique que la contamination microbiologique d'origine fécale de l'eau potable représente le plus grand risque pour la sécurité de l'eau potable, et en 2022, 73 % de la population mondiale (6 milliards de personnes) utilisait un service d'eau potable géré de manière sûre (OMS). En présence d'E. coli, l'eau embouteillée est considérée comme adultérée. Les usines qui développent leurs systèmes de sécurité HACCP pour les usines agroalimentaires appliquent généralement les mêmes limites microbiologiques à chaque prise d'eau au contact des aliments.
Spécifications techniques 2026 des systèmes d'eau de qualité alimentaire : paramètres à respecter
L'eau d'alimentation de l'OI doit rester sous SDI 3 et chlore libre sous 0,1 mg/L ; dépasser ces limites peut réduire la durée de vie des membranes de 50–70 % en service alimentaire. Le prétraitement est obligatoire, non optionnel. De nombreux trains OI alimentaires intègrent donc une filtration sur charbon actif pour le prétraitement OI en usine agroalimentaire afin d'éliminer le chlore résiduel avant les éléments polyamides.
| Type de système | Limite à l'entrée (max) | Cible à la sortie (min) | Prétraitement requis |
|---|---|---|---|
| Osmose inverse | SDI <3, chlore <0,1 mg/L | TDS <10 mg/L, NTU <0,1 | Filtre multimédia + charbon |
| Unité FAD | FOG <1 000 mg/L, pH 6–8 | FOG <10 mg/L, MES <20 mg/L | Ajustement pH + dosage coagulant |
| Système BRM | DBO <2 000 mg/L, pas d'huile libre | DCO <50 mg/L, NTU <1,0 | Tamis fins (1–2 mm) |
| Désinfection UV | Turbidité <1 NTU | E. coli <1 UFC/100 mL | Cartouche 5 μm |
Conception FAD pour l'abattement des FOG des eaux usées agroalimentaires
L'abattement des FOG par FAD sur les eaux usées agroalimentaires ne fonctionne que lorsque la chimie est automatisée : pH 6,5–7,5 et FeCl₃ typiquement 20–50 mg/L maintiennent le flottant stable au fil des changements de produits. Le ratio air/solides doit être dimensionné selon le profil FOG du flux ; les ingénieurs consultent encore les spécifications techniques détaillées des systèmes FAD en agroalimentaire pour calculer le contact des bulles et le taux de recirculation. La FAO et l'OMS (2019) encadrent elles aussi l'eau utilisée en production alimentaire comme un intrant à risque maîtrisé, exigeant des objectifs de qualité et un suivi définis, et non une utilité traitée au cas par cas.
Les objectifs de conception du flux clarifié restent simples : FOG <10 mg/L et MES <20 mg/L sur charges laitières et carnées, portés par des bulles de 30–50 μm avec un temps de séjour de 3–5 minutes. Des essais jar-test sur chaque nouvelle ligne produit fixent le couple coagulant/polymère, car lactosérum, sang et huiles de friture flottent différemment. Dimensionner la boucle de recirculation sur la pointe de FOG, et non sur la FOG moyenne, est ce qui maintient l'effluent dans les limites de l'autorisation de rejet durant les semaines de production en campagne.
Spécification MBR + UV pour la réutilisation d'eau en usine agroalimentaire
Une spécification MBR + UV pour la réutilisation d'eau en usine agroalimentaire associe la qualité du perméat de BRM (DCO <50 mg/L, turbidité <1 NTU) à une UV à 254 nm proche de 40 mJ/cm² dans un réacteur validé. Selon le référentiel EPA LT2, les réacteurs UV doivent subir un essai de validation pour déterminer les conditions opératoires sous lesquelles la dose requise est délivrée (40 CFR 141.720). Une eau traitée destinée à un usage équivalent au contact alimentaire doit maintenir MES <1 mg/L et turbidité <0,1 NTU avant toute demande d'approbation. La plupart des usines de boissons réutilisent aujourd'hui jusqu'à environ 30 % de leur eau pour des usages non ingrédient, tels que le rinçage des bouteilles, avant de solliciter une approbation pour contact alimentaire.
Budgets de station d'épuration pour eaux usées agroalimentaires : CAPEX et OPEX
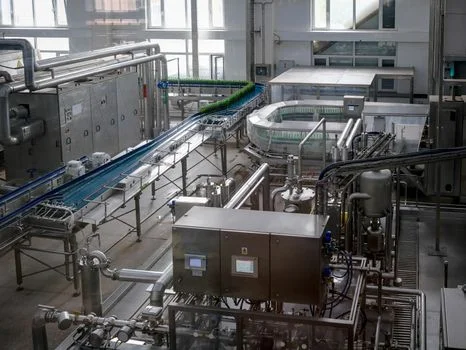
Le CAPEX de la station d'épuration (STEP) pour eaux usées agroalimentaires est piloté par la charge en FOG, le débit de pointe horaire et les objectifs de réutilisation. Les packages OI industriels se situent toujours aux alentours de 5 000–20 000 $ par m³/h de capacité de perméat. Un cas de réutilisation de boissons au Mexique combinant OI et UV a récupéré environ 40 % de l'eau de process et réduit le coût total de l'eau d'environ 35 % par an.
L'OPEX d'un BRM se situe typiquement entre 0,80 et 2,00 $ par m³, l'aération de lavage membranaire représentant près de 40 % de l'énergie. Pour un train de réutilisation de 50 m³/h, le retour sur investissement est souvent de 1,5–3 ans lorsque l'eau municipale dépasse environ 2,50 $ par m³. La déshydratation des boues par presse à vis après FAD ou BRM est un ajout fréquent lorsque les frais d'évacuation des gâteaux dominent la ligne OPEX. Les acheteurs comparant des solutions packagées peuvent aussi consulter le guide de coût d'une STEP pour usine agroalimentaire pour une tarification modulaire par bande de capacité.
| Composant | CAPEX estimé (USD) | OPEX estimé (par m³) | Cycle de remplacement |
|---|---|---|---|
| Unité OI (50 m³/h) | 250 000 $ – 450 000 $ | 0,50 $ – 1,50 $ | 3–5 ans (membranes) |
| Unité FAD (100 m³/h) | 150 000 $ – 300 000 $ | 0,30 $ – 1,00 $ | Annuel (joints mécaniques) |
| Unité BRM (20 m³/h) | 200 000 $ – 400 000 $ | 0,80 $ – 2,00 $ | 5–8 ans (membranes) |
| Unité UV (100 m³/h) | 20 000 $ – 50 000 $ | 0,02 $ – 0,05 $ | 9 000 – 12 000 heures (lampes) |
Liste de contrôle avant achat : (1) cartographier les flux au contact des aliments, utilités et assainissement ; (2) mesurer FOG, DBO, MES et SDI sur des échantillons de conception ; (3) fixer par écrit les limites de rejet et de réutilisation ; (4) dimensionner sur l'heure de pointe, et non sur le jour moyen ; (5) verrouiller le prétraitement du chlore et des solides ; (6) définir les budgets NEP et remplacement des lampes ; (7) confirmer la méthode de validation de la dose UV. Le CAPEX/OPEX de la digestion anaérobie pour un flux de solides de 15 t/j constitue une ligne distincte et ne doit pas être intégré aveuglément au devis STEP liquide.
Problèmes courants et solutions : diagnostic des systèmes d'eau en agroalimentaire
Le colmatage de l'OI se manifeste par une baisse du débit de perméat de plus de 15 % ou une hausse de la pression différentielle de plus de 20 %. Les usines agroalimentaires observent d'abord des matières organiques protéiques ou du biofouling. Un NEP à l'acide citrique à pH 2–3 dissout le tartre inorganique ; la soude à environ pH 11 dissout les matières organiques. Un biocide non oxydant périodique, tel que le DBNPA à 10–20 mg/L, limite le biofilm entre les nettoyages.
Un rejet de FAD en FOG supérieur à 50 mg/L traduit généralement un ratio air/solides inférieur à 0,02 ou un pH hors plage 6,5–7,5. Si le voile de flottant est inférieur à 20 cm, augmentez l'air de recirculation vers 8–10 % du débit entrant et maintenez FeCl₃ proche de 50 mg/L tout en revérifiant la floculation. Des rondes opérateurs régulières valent mieux qu'une instrumentation sophistiquée lorsque les charges varient avec les changements de produits.
Une non-conformité UV après un pic microbien commence par les capteurs d'intensité. Remplacez les lampes lorsque leur puissance descend sous 70 % de la valeur d'une lampe neuve, et nettoyez les gaines de quartz chaque trimestre avec un acide citrique doux. Lorsqu'un résiduel désinfectant est requis au-delà de l'UV, une approche de désinfection sans produits chimiques pour systèmes d'eau alimentaire utilisant le dioxyde de chlore peut apporter une barrière secondaire. La logique de réutilisation haute pureté employée dans d'autres secteurs, y compris les trains de traitement d'eau de refroidissement de data center : spécifications 2026 et récupération de 40 %, revient toujours à la même règle : ne polir qu'après avoir déjà maîtrisé solides et matières organiques.
À qui s'adresse ce guide et étape suivante
Ce guide s'adresse aux ingénieurs d'usines agroalimentaires, aux concepteurs EPC et aux équipes achats qui dimensionnent des trains OI/UV d'eau de process ou des lignes FAD/BRM d'eaux usées chargées en FOG. Passez votre chemin si vous n'avez besoin que d'un guide de séparation d'effluents hospitaliers, par exemple spécifique à une ville, ou si votre périmètre se limite à la distribution d'eau potable urbaine. Pour dimensionner un train de qualité alimentaire en fonction de vos objectifs FOG, SDI et réutilisation, demandez un devis process avec vos données de débit et de laboratoire.
Questions fréquentes
Quelle est la meilleure configuration de purification d'eau pour une usine laitière ?
La plupart des sites laitiers utilisent l'OI pour l'eau de process et ingrédient, couplée à la FAD sur les eaux usées. L'OI maintient les TDS <10 mg/L pour la vapeur et l'eau produit, tandis que la FAD traite les charges FOG supérieures à 500 mg/L issues des halls fromages et laitiers. Le CAPEX combiné de cet assemblage se situe généralement entre 17 000 et 40 000 $ par m³/h de capacité traitée, hors génie civil et bâches. Le BRM est ajouté lorsque les limites de rejet ou les objectifs de réutilisation exigent l'abattement de la DBO dissoute après flottation.
À quelle fréquence remplacer les membranes OI en industrie agroalimentaire ?
Les membranes OI en service alimentaire durent généralement 3 à 5 ans lorsque les limites SDI et chlore sont respectées. Remplacez-les lorsque le taux de réjection des sels tombe sous 95 % ou que le débit de perméat reste sous 70 % de la conception après un NEP complet. Un NEP annuel alternant cycles acide et basique peut prolonger la durée de vie d'environ 30 % dans les usines riches en protéines. Suivez la pression différentielle chaque semaine afin de détecter le colmatage avant toute compaction irréversible.
Les eaux usées traitées peuvent-elles être réutilisées au contact des aliments ?
Seulement après un train multi-barrières validé tel que BRM + OI + UV, et uniquement lorsqu'une approbation locale selon la réglementation alimentaire est en place. L'effluent doit respecter les limites équivalentes à l'eau potable du site : MES <1 mg/L, turbidité <0,1 NTU et absence de pathogènes détectables selon la méthode approuvée. De nombreuses usines de boissons réutilisent aujourd'hui jusqu'à environ 30 % de leur eau pour des usages non ingrédient, tels que le rinçage des bouteilles, avant de solliciter une approbation pour contact alimentaire.
Quelle différence entre FAD et BRM pour les eaux usées agroalimentaires ?
La FAD est un procédé physico-chimique de flottation qui élimine environ 95 % des FOG et MES mais laisse largement intacte la DBO dissoute. Le BRM combine traitement biologique et séparation membranaire des solides, produisant typiquement une DCO <50 mg/L. Utilisez la FAD en prétraitement sur les flux laitiers ou carnés huileux, puis le BRM lorsque les autorisations de rejet ou la qualité de réutilisation exigent l'abattement des matières organiques dissoutes. Faire tourner un BRM sur huile libre sans FAD raccourcit rapidement la durée de vie des membranes.
Comment valider la désinfection UV pour la sécurité alimentaire ?
Validez par biodosimétrie à l'aide d'un micro-organisme de challenge tel que le phage MS2 pour confirmer que le réacteur délivre la dose de conception proche de 40 mJ/cm² dans les conditions les plus défavorables de UVT et de débit. Contrôlez les capteurs d'intensité chaque mois et remplacez les lampes au compteur horaire ou lorsque leur puissance baisse d'environ 20 % par rapport à une lampe neuve. Maintenez la turbidité amont <1 NTU pour que la délivrance de dose reste crédible. Documentez les changements de lampe dans le dossier HACCP eau.
Quels contrôles HACCP de l'eau une usine agroalimentaire doit-elle mettre en place ?
Les contrôles HACCP de l'eau débutent par un plan de sécurité de l'eau écrit couvrant chaque prise d'eau au contact des aliments, de nettoyage en place et de fabrication de glace. Les limites critiques incluent E. coli non détecté ou ≤1 UFC/100 mL, turbidité avant UV, et dose de désinfectant ou intensité UV avec alarmes capteur. La surveillance est plus fréquente sur l'eau ingrédient et après les redémarrages de maintenance, avec des actions correctives définies avant toute libération.
Quel budget prévoir pour une station d'épuration en usine agroalimentaire ?
Le budget d'une station d'épuration pour eaux usées agroalimentaires suit trois pilotes : charge en FOG, débit de pointe horaire et objectifs de réutilisation. Un package OI se situe autour de 5 000–20 000 $ par m³/h de capacité de perméat, une FAD entre 3 000 et 15 000 $ par m³/h, et un BRM entre 10 000 et 30 000 $ par m³/h, hors génie civil et bâches. L'OPEX d'un BRM ajoute 0,80–2,00 $ par m³. Un train de réutilisation de 50 m³/h est souvent amorti en 1,5–3 ans lorsque l'eau municipale dépasse environ 2,50 $ par m³.
Quel système convient à une usine agroalimentaire : OI, FAD, BRM ou UV ?
Adaptez la barrière au polluant dominant. Les halls fromages dont les FOG dépassent 500 mg/L ont besoin d'abord d'une FAD ; les lignes de boissons gazeuses privilégient OI et UV pour une eau ingrédient à faible TDS ; les usines de viande dont la DBO dépasse 2 000 mg/L s'appuient sur le BRM, puis l'UV sur la réutilisation ou l'eau de lavage. Les trains boissons maintiennent les TDS <10 mg/L grâce à l'OI couplée à l'UV. Des prétamis de 1–2 mm en amont du BRM, ou des cartouches de 5 μm en amont de l'UV, protègent chaque configuration des à-coups de solides.