Traitement de l'eau de refroidissement en circuit fermé : spécifications techniques 2026, conception de procédé à risque zéro et analyse des coûts
Les systèmes de traitement de l'eau de refroidissement en circuit fermé font circuler de l'eau déminéralisée dans une boucle étanche afin de prévenir la corrosion, le tartre et la croissance microbienne — un enjeu critique pour les applications industrielles telles que les centrales électriques et les raffineries. Selon les référentiels 2024 de Veolia, les circuits fermés non traités présentent des taux de corrosion de 5–15 mils par an (mpy), tandis que les systèmes traités chimiquement atteignent <1 mpy. Les paramètres clés comprennent le pH (8,5–9,5), la conductivité (<2 000 µS/cm) et l'oxygène dissous (<5 ppb). Ce guide fournit les spécifications techniques 2026, les étapes de conception à risque zéro et les modèles de coûts pour optimiser les performances du système et la conformité.
Pourquoi le traitement de l'eau de refroidissement en circuit fermé échoue : diagnostic d'un responsable d'usine
Une corrosion imprévue dans les systèmes d'eau de refroidissement en circuit fermé peut entraîner une défaillance catastrophique des équipements et des pertes financières importantes, souvent liées à une chimie de l'eau négligée. Une centrale électrique du Midwest, par exemple, a subi une défaillance critique de son système de refroidissement à recirculation fermée après seulement 18 mois, en raison d'un déséquilibre persistant du pH, fonctionnant à 7,2 contre une cible de 8,5–9,5. Cet écart a entraîné un taux de corrosion documenté de 12 mpy dans les tuyauteries en acier au carbone, confirmé par l'analyse de coupons de corrosion selon ASTM D2688-17, nécessitant une rénovation complète du système d'un coût supérieur à 200 000 $ d'équipements et plusieurs jours d'arrêt non planifié.
Les modes de défaillance courants des systèmes de traitement de l'eau de refroidissement en circuit fermé négligés comprennent une corrosion agressive, pouvant atteindre 5–15 mpy dans les systèmes non traités, ce qui raccourcit considérablement la durée de vie des équipements. La formation de tartre, principalement due au carbonate de calcium (CaCO₃) dépassant 200 mg/L, restreint le débit et réduit le transfert de chaleur. La croissance microbienne, en particulier les bactéries sulfato-réductrices (BSR) à des concentrations supérieures à 10² UFC/mL, contribue à la corrosion d'origine microbiologique (MIC) et au bio-encrassement. L'encrassement dû aux matières en suspension totales (MES) supérieures à 50 mg/L aggrave encore ces problèmes en créant des environnements corrosifs localisés et en isolant les surfaces d'échange thermique.
Les symptômes d'un circuit fermé non traité ou insuffisamment traité sont facilement identifiables : une perte de charge supérieure à 10 psi sur les composants du système indique une restriction de débit due au tartre ou à l'encrassement. Une réduction du rendement de transfert de chaleur, marquée par un écart de température (ΔT) inférieur de plus de 5 °C aux spécifications de conception, signale un échange thermique dégradé. Les pannes fréquentes de pompes et l'augmentation des cycles de maintenance sont des conséquences directes de la corrosion et de l'accumulation de particules. L'impact financier de ces défaillances est substantiel, notamment les arrêts non planifiés coûtant 10 000–50 000 $ par jour, les frais de remplacement d'équipements allant de 20 000–200 000 $ par composant, et le gaspillage énergétique lié à des coûts de pompage supérieurs de 5–15 % en raison d'échangeurs et de tuyauteries encrassés. Traiter ces problèmes de manière proactive grâce à un traitement robuste de l'eau de refroidissement en circuit fermé est primordial pour la fiabilité opérationnelle et la maîtrise des coûts.
Conception des systèmes d'eau de refroidissement en circuit fermé : spécifications techniques 2026
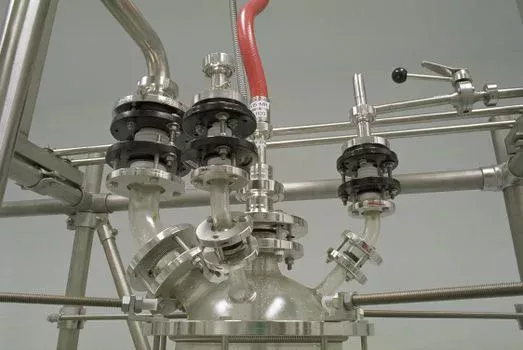
Une conception efficace des systèmes d'eau de refroidissement en circuit fermé repose sur une sélection précise des composants et le respect de paramètres stricts de qualité de l'eau afin de garantir fiabilité et rendement à long terme. Les composants clés du système comprennent les échangeurs de chaleur, au cœur de la gestion thermique ; les pompes pour faire circuler l'eau de refroidissement ; les vases d'expansion pour absorber les variations de volume ; et les instruments de surveillance avancés pour l'acquisition de données en temps réel. Les échangeurs à plaques, par exemple, atteignent un rendement de transfert de chaleur supérieur, avec des coefficients U typiquement compris entre 3–5 kW/m²·K, nettement au-dessus des échangeurs tubulaires qui donnent généralement 1–2 kW/m²·K (données Alfa Laval 2024). Les pompes centrifuges sont généralement spécifiées pour des débits de 3–15 m³/h, conçues pour des hauteurs manométriques et des débits précis, tandis que les vases d'expansion doivent être conformes à la norme ASME Section VIII afin de gérer en toute sécurité les fluctuations de pression du système. Les instruments de surveillance modernes intègrent des capteurs de pH, de conductivité et d'oxygène dissous (OD), offrant un suivi continu des paramètres critiques de qualité de l'eau.
Le maintien d'une qualité d'eau stricte est non négociable pour les systèmes d'eau de refroidissement en circuit fermé. La plage de pH idéale est 8,5–9,5, essentielle pour une inhibition efficace de la corrosion et la minimisation de la formation de tartre. La conductivité doit rester inférieure à 2 000 µS/cm, indiquant une faible teneur en solides dissous. Les teneurs en oxygène dissous doivent être maintenues en dessous de 5 ppb pour prévenir la corrosion induite par l'oxygène, tandis que les matières en suspension totales (MES) doivent être inférieures à 10 mg/L pour limiter l'encrassement. La dureté, exprimée en CaCO₃, doit être maintenue en dessous de 50 mg/L pour prévenir l'accumulation de tartre. Atteindre ces spécifications de qualité d'eau nécessite souvent un prétraitement, tel que l'utilisation de systèmes industriels de traitement d'eau par osmose inverse (RO), qui peuvent réduire considérablement la conductivité et la dureté, fournissant une eau d'appoint de haute pureté.
La compatibilité des matériaux est une considération de conception critique, influençant directement la durée de vie du système et la stratégie de traitement. L'acier au carbone, matériau courant, nécessite des inhibiteurs de corrosion efficaces pour atteindre un taux de corrosion inférieur à 1 mpy. Le cuivre et ses alliages, souvent utilisés dans les échangeurs de chaleur, doivent présenter des taux de corrosion inférieurs à 0,5 mpy. Pour les environnements à fortes concentrations en chlorures ou conditions agressives, l'acier inoxydable (par exemple 316L) est privilégié, offrant une résistance supérieure à la corrosion. Le dimensionnement du système implique des calculs minutieux du débit (GPM), de l'écart de température souhaité (ΔT typiquement 5–15 °C) et de la perte de charge acceptable (<10 psi) sur l'ensemble de la boucle. Ces calculs sont fondamentaux pour spécifier correctement les capacités des pompes, les surfaces d'échange et les diamètres de tuyauterie afin de répondre à la charge thermique requise de manière efficace et fiable.
| Paramètre | Spécification technique 2026 | Norme de mesure |
|---|---|---|
| Plage de pH | 8,5 – 9,5 | ASTM D1293 |
| Conductivité | <2 000 µS/cm | ASTM D1125 |
| Oxygène dissous (OD) | <5 ppb | ASTM D888 |
| Matières en suspension totales (MES) | <10 mg/L | ASTM D5907 |
| Dureté (en CaCO₃) | <50 mg/L | ASTM D1126 |
| Taux de corrosion de l'acier au carbone | <1 mpy (avec inhibiteurs) | ASTM D2688-17 |
| Taux de corrosion du cuivre | <0,5 mpy (avec inhibiteurs) | ASTM D2688-17 |
| Coefficient U de l'échangeur à plaques | 3–5 kW/m²·K | Données Alfa Laval 2024 |
Contrôle de la corrosion en circuit fermé : traitement chimique vs traitement membranaire
Un contrôle efficace de la corrosion dans les systèmes de refroidissement à recirculation fermée s'obtient par des stratégies diversifiées, allant des traitements chimiques conventionnels à la purification membranaire avancée, chacune offrant des avantages distincts et des implications de coût. Les traitements chimiques, utilisant principalement des inhibiteurs à base de nitrites ou de molybdates, sont largement adoptés pour leur rapport coût-efficacité et leurs performances éprouvées. Les inhibiteurs à base de nitrites, tels que Kool Loop N-93, sont généralement dosés à 500–1 500 ppm et réduisent de manière constante les taux de corrosion de l'acier au carbone à moins de 1 mpy. Les inhibiteurs à base de molybdates offrent une protection encore supérieure, atteignant des taux de corrosion inférieurs à 0,5 mpy à des concentrations de dosage plus faibles de 100–300 ppm, ce qui les rend adaptés aux systèmes sensibles à une teneur élevée en solides dissous. Ces inhibiteurs forment une couche de passivation protectrice sur les surfaces métalliques, empêchant le contact direct avec l'eau corrosive et l'oxygène dissous. L'application contrôlée de ces produits chimiques est souvent gérée par des systèmes de dosage chimique à automate programmable (PLC) pour le traitement de l'eau de refroidissement en circuit fermé, garantissant une concentration optimale et minimisant les gaspillages.
Les traitements membranaires, principalement l'osmose inverse (RO) et la nanofiltration (NF), offrent une approche fondamentalement différente en purifiant l'eau d'appoint avant qu'elle n'entre dans le circuit fermé. Les systèmes RO industriels pour l'eau d'appoint de haute pureté des circuits de refroidissement fermés éliminent jusqu'à 99 % des ions dissous, réduisant efficacement la conductivité à moins de 10 µS/cm. Cette pureté extrême minimise considérablement le potentiel de tartre et de corrosion en éliminant les ions corrosifs et les minéraux entartrants. Les systèmes de nanofiltration (NF), sans atteindre les niveaux de pureté de la RO, sont très efficaces pour éliminer 90 % des ions responsables de la dureté et des molécules plus volumineuses (selon les spécifications RO Zhongsheng), ce qui en fait un excellent choix pour les applications où l'eau ultrapure n'est pas strictement nécessaire mais où le contrôle de la dureté est primordial. Si les traitements membranaires fournissent une qualité d'eau supérieure, ils nécessitent des étapes de prétraitement robustes, telles que la filtration multimédia, afin de protéger les membranes de l'encrassement et de prolonger leur durée de vie.
Les systèmes hybrides représentent une approche synergique, combinant l'eau de haute pureté produite par RO/NF avec des inhibiteurs chimiques ciblés. Cette combinaison produit une eau exceptionnellement pure, atteignant souvent une conductivité inférieure à 1 µS/cm, et offre une protection robuste contre la corrosion même dans les applications exigeantes. Toutefois, les performances renforcées s'accompagnent d'un coût plus élevé, généralement 2 à 3 fois supérieur à celui des traitements chimiques seuls. Les données de performance indiquent que si les traitements chimiques atteignent 90–95 % de protection contre la corrosion, les systèmes RO/NF offrent jusqu'à 99 % de prévention de la corrosion en éliminant les causes à la source. Du point de vue des coûts, les traitements chimiques sont les plus économiques, allant de 0,10–0,50 $/m³ d'eau traitée. Les systèmes RO/NF sont plus intensifs en capital et présentent des coûts opérationnels plus élevés, typiquement 0,50–2,00 $/m³, en raison de la consommation d'énergie et du remplacement des membranes. Les systèmes hybrides sont les plus onéreux, avec des coûts allant de 1,00–3,00 $/m³, reflétant la complexité et les bénéfices combinés des deux technologies.
| Méthode de traitement | Mécanisme principal | Performance typique | Avantages | Inconvénients | Coût estimé/m³ |
|---|---|---|---|---|---|
| Chimique (nitrite/molybdate) | Formation d'une couche de passivation | Taux de corrosion <1 mpy, protection de 90-95 % | CapEx faible, dosage flexible, efficace | Nécessite une surveillance continue, manipulation de produits chimiques | 0,10 – 0,50 $ |
| Membranaire (RO/NF) | Élimination des ions/dureté de l'eau d'appoint | Conductivité <10 µS/cm, protection de 99 % | Pureté d'eau supérieure, manipulation chimique minimale | CapEx/OpEx plus élevés, nécessite un prétraitement | 0,50 – 2,00 $ |
| Hybride (RO/NF + chimique) | Élimination des ions + inhibition ciblée | Conductivité <1 µS/cm, protection quasi 100 % | Pureté et protection ultimes, durée de vie des actifs prolongée | CapEx/OpEx les plus élevés, exploitation complexe | 1,00 – 3,00 $ |
Conception de procédé étape par étape pour des circuits fermés à risque zéro
Concevoir un système de traitement de l'eau de refroidissement en circuit fermé à risque zéro exige une approche systématique et fondée sur les données, commençant par une compréhension approfondie de la qualité d'eau existante et des exigences de charge thermique. La première étape critique est une analyse complète de l'eau. Elle consiste à tester l'eau d'appoint et, le cas échéant, l'eau du système existant pour des paramètres clés tels que le pH, la conductivité, la dureté, les matières en suspension totales (MES) et l'activité microbienne, y compris les bactéries sulfato-réductrices (BSR) et les bactéries aérobies. Cette évaluation initiale fournit les données de référence nécessaires pour sélectionner les technologies de traitement et les régimes chimiques appropriés.
L'étape 2 porte sur le dimensionnement précis du système. Les ingénieurs doivent calculer le débit requis (GPM) à partir de la charge thermique totale (kW) et de l'écart de température souhaité (ΔT), généralement compris entre 5–15 °C aux bornes des échangeurs. Parallèlement, la perte de charge maximale admissible sur l'ensemble du système, généralement spécifiée à moins de 10 psi, doit être intégrée à la sélection des pompes et à la conception des tuyauteries. Ces calculs garantissent que le système peut dissiper efficacement la chaleur sans compromettre la dynamique d'écoulement.
L'étape 3 implique une sélection soigneuse des matériaux pour tous les composants en contact avec l'eau. L'acier au carbone reste un choix économique lorsqu'il est associé à des inhibiteurs de corrosion efficaces. Pour les échangeurs de chaleur et autres composants critiques, le cuivre ou l'acier inoxydable (par exemple 316L pour les environnements à forte teneur en chlorures) peut s'avérer nécessaire afin d'obtenir la résistance à la corrosion et la longévité souhaitées. Le choix du matériau influence directement le type et la concentration des inhibiteurs de corrosion requis.
L'étape 4 est la sélection stratégique des programmes de dosage chimique. Sur la base de l'analyse de l'eau et de la compatibilité des matériaux, des inhibiteurs appropriés (par exemple à base de nitrites ou de molybdates) sont choisis pour maintenir les taux de corrosion en dessous de 1 mpy. Des biocides, tels que l'isothiazolinone, sont sélectionnés pour contrôler la croissance microbienne, prévenant le bio-encrassement et la corrosion d'origine microbiologique. Les systèmes de dosage chimique automatiques sont essentiels pour maintenir des concentrations chimiques précises.
L'étape 5 met l'accent sur la surveillance continue. Installez des capteurs pour la mesure en temps réel du pH, de la conductivité et de l'oxygène dissous (OD). De manière cruciale, intégrez des coupons de corrosion (selon les normes ASTM D2688-17) à des points stratégiques afin de fournir des données quantitatives sur les taux de corrosion réels, offrant une mesure directe de l'efficacité du traitement et de l'état de santé du système.
La dernière étape, l'étape 6, est le démarrage et la mise en service du système. Le système doit être soigneusement rincé à l'eau déminéralisée ou de haute pureté afin d'éliminer tout débris de construction ou contaminant. Après le rinçage, les doses chimiques initiales sont introduites, puis le système est surveillé en continu pendant 24–48 heures avant de passer en charge opérationnelle complète. Cette période permet la stabilisation de la chimie de l'eau et la vérification de l'efficacité du traitement, assurant un démarrage à risque zéro du système de traitement de l'eau de refroidissement en circuit fermé.
Analyse des coûts : CapEx, OpEx et ROI des systèmes de traitement en circuit fermé
L'évaluation des systèmes de traitement de l'eau de refroidissement en circuit fermé nécessite une analyse financière complète, englobant à la fois les dépenses d'investissement (CapEx) et les dépenses d'exploitation (OpEx), ainsi qu'un cadre clair de retour sur investissement (ROI). Le CapEx initial des systèmes de traitement chimique se situe généralement entre 50 000 et 200 000 $, couvrant l'équipement de dosage de base, les cuves de stockage et l'installation. En revanche, les systèmes industriels d'osmose inverse (RO) ou de nanofiltration (NF) exigent un CapEx plus élevé de 150 000 à 500 000 $, en raison de la complexité des modules membranaires, des composants de prétraitement et de la plomberie associée. Les systèmes hybrides, combinant filtration membranaire et dosage chimique, représentent le CapEx le plus élevé, allant de 250 000 à 800 000 $, reflétant l'intégration de plusieurs technologies avancées.
Les dépenses d'exploitation (OpEx) varient considérablement selon les méthodes de traitement. Les traitements chimiques entraînent un OpEx principalement via le coût des produits chimiques, l'énergie des pompes de dosage et la main-d'œuvre de surveillance de routine, généralement entre 0,10–0,50 $ par mètre cube d'eau traitée. Les systèmes RO/NF ont un OpEx plus élevé, estimé à 0,50–2,00 $/m³, porté par la consommation d'énergie des pompes haute pression, les produits de nettoyage des membranes et le remplacement périodique des membranes. Les systèmes hybrides, en raison de leur complexité combinée, présentent l'OpEx le plus élevé, allant de 1,00–3,00 $/m³, intégrant les coûts des composantes chimiques et membranaires.
Le retour sur investissement (ROI) de ces systèmes démontre la valeur à long terme d'un traitement proactif. Les systèmes chimiques offrent généralement une période de retour de 1–2 ans par rapport aux coûts d'exploitation d'un système non traité (par exemple arrêts non planifiés, remplacement d'équipements). Les systèmes RO/NF, plus coûteux au départ, délivrent un ROI en 3–5 ans grâce à une réduction significative de la corrosion, du tartre et de la maintenance, associée à une moindre consommation de produits chimiques. Les systèmes hybrides, avec leur protection supérieure et la durée de vie prolongée des équipements, atteignent typiquement un ROI en 4–7 ans. Les principaux facteurs de coût influençant ces chiffres comprennent la taille globale du système (GPM), la qualité de l'eau d'appoint (par exemple dureté, MES) et les exigences spécifiques de conformité réglementaire (par exemple EPA 40 CFR Part 423 pour les centrales électriques, qui peut imposer des limites de rejet strictes pour les purges de tours de refroidissement, nécessitant potentiellement une conformité en traitement des eaux usées industrielles pour les purges de tours de refroidissement ou même une élimination des métaux lourds des purges d'eau de refroidissement en circuit fermé). Les stratégies de réduction des coûts comprennent la mise en œuvre de pompes écoénergétiques, l'utilisation d'un dosage chimique automatisé pour un contrôle précis, et l'adoption de programmes de maintenance prédictive via la surveillance par coupons de corrosion afin de prévenir les défaillances coûteuses.
| Méthode de traitement | CapEx estimé (USD) | OpEx estimé (USD/m³) | ROI typique (vs. non traité) |
|---|---|---|---|
| Traitement chimique | 50 000 – 200 000 $ | 0,10 – 0,50 $ | 1 – 2 ans |
| Membranaire (RO/NF) | 150 000 – 500 000 $ | 0,50 – 2,00 $ | 3 – 5 ans |
| Hybride (RO/NF + chimique) | 250 000 – 800 000 $ | 1,00 – 3,00 $ | 4 – 7 ans |
Questions fréquemment posées
- Quelle est la plage de pH idéale pour l'eau de refroidissement en circuit fermé ? La plage de pH idéale pour l'eau de refroidissement en circuit fermé est 8,5–9,5. Cette plage est critique pour minimiser à la fois la corrosion et la formation de tartre, comme le recommandent les lignes directrices 2024 de Veolia pour une longévité optimale du système.
- À quelle fréquence faut-il tester la corrosion dans un circuit fermé ? La corrosion doit être surveillée mensuellement à l'aide de coupons de corrosion (ASTM D2688-17) placés à des points stratégiques du système. De plus, la surveillance continue du pH et de la conductivité fournit des indications en temps réel sur la chimie de l'eau, signalant des conditions potentiellement corrosives.
- Quels sont les signes de croissance microbienne dans un circuit fermé ? Les signes de croissance microbienne comprennent une perte de charge accrue (>10 psi) sur les échangeurs de chaleur ou les tuyauteries, indiquant un bio-encrassement. Une réduction du rendement de transfert de chaleur (ΔT <5 °C en dessous de la conception) et la présence de boues noires dans les échangeurs ou les filtres sont également de forts indicateurs de contamination microbienne, en particulier par des bactéries anaérobies.
- Peut-on utiliser de l'eau du robinet dans un système de refroidissement en circuit fermé ? Non, l'eau du robinet ne doit pas être utilisée directement dans un système de refroidissement en circuit fermé. L'eau du robinet contient des teneurs variables en dureté, chlorures et autres ions dissous qui provoqueront rapidement la formation de tartre et la corrosion, réduisant considérablement la durée de vie et le rendement du système. L'eau déminéralisée ou purifiée par RO est toujours recommandée.
- Quelle est la durée de vie d'un système d'eau de refroidissement en circuit fermé ? Avec un traitement approprié et une maintenance constante, un système d'eau de refroidissement en circuit fermé peut avoir une durée de vie de 15–25 ans. En revanche, les systèmes non traités ou insuffisamment entretenus tombent généralement en panne en 5–10 ans en raison d'une corrosion prématurée, du tartre et de la dégradation des composants.
Équipements associés
- Génération de ClO₂ sur site pour le contrôle microbien en circuit fermé — consultez les spécifications, la plage de capacité et les données techniques
Besoin d'une solution sur mesure ? Demandez un devis gratuit en indiquant votre débit et vos paramètres de pollution.