Pourquoi les usines de transformation alimentaire ont besoin de systèmes d’épuration des gaz au SO2
Un système d’épuration des gaz au SO2 destiné à l’industrie agroalimentaire élimine le dioxyde de soufre des flux gazeux évacués — tels que les fumées de chaudières ou les gaz résiduaires issus de la conservation à base de sulfites — au moyen de technologies d’épuration par voie humide ou sèche. Les systèmes humides à base de chaux ou de NaOH atteignent une efficacité d’élimination de 90 à 99 %, sont idéaux pour les fortes charges en SO2 et sont couramment utilisés dans le traitement des épluchures, la fermentation et la production de vapeur. Les épurateurs FGD de Zhongsheng intègrent l’élimination du SO₂ et la capture des particules dans une seule tour, conformément aux normes EPA NSPS et à la directive européenne IED 2010/75/UE.
La production de dioxyde de soufre (SO2) dans l’industrie agroalimentaire est souvent un sous-produit négligé des opérations utilitaires et de la transformation directe. Alors que les grandes centrales électriques constituent traditionnellement la priorité de la désulfuration des fumées (FGD), les usines agroalimentaires de taille moyenne sont confrontées à d’importants problèmes liés au SO2 provenant de trois sources principales : la combustion de combustibles à forte teneur en soufre dans les chaudières industrielles, l’utilisation de conservateurs à base de sulfites et certains traitements chimiques tels que le délimage des écorces d’agrumes. Dans les installations transformant des fruits secs, du vin ou des pommes de terre, les résidus de sulfites peuvent se volatiliser lors des étapes de séchage ou de chauffage, créant des flux de gaz acides concentrés qui dépassent les limites autorisées sur le lieu de travail et les seuils d’émission.
Les opérations de transformation impliquant l’élimination des écorces d’agrumes ou des peaux de légumes utilisent souvent une acidification à base de soufre afin de stabiliser le sous-produit destiné à l’alimentation animale ou à l’extraction de pectine. Ces émissions peuvent atteindre des concentrations de 500 à 2 000 mg/m³ de SO2, ce qui nécessite une efficacité d’élimination d’au moins 90 % pour respecter les exigences régionales en matière de qualité de l’air. Sans guide complet sur les émissions aux États-Unis et la conformité relative aux effluents, de nombreuses usines s’exposent à de lourdes amendes en vertu du Clean Air Act de l’EPA.
Les cadres réglementaires, notamment les New Source Performance Standards (NSPS) de l’EPA, sous-partie Db, et la directive européenne relative aux émissions industrielles 2010/75/UE, imposent des contrôles stricts du SO2 aux installations agroalimentaires dont l’apport thermique dépasse 50 MW. Même pour les installations de plus petite taille, les permis locaux de type « Minor Source » exigent souvent des technologies d’épuration afin d’atténuer l’impact environnemental des précurseurs des pluies acides et de protéger les écosystèmes locaux sensibles contre l’acidification industrielle.
Fonctionnement des systèmes d’épuration des gaz au SO2 : technologies humides et sèches
La sélection d’un système de désulfuration des fumées au SO2 dépend de l’efficacité d’élimination requise, du volume du flux gazeux et de la disponibilité des infrastructures de préparation et de dosage des réactifs. Le mécanisme fondamental repose sur le transfert de masse du SO2 d’une phase gazeuse vers une phase liquide ou solide par une réaction chimique avec un réactif alcalin. Dans l’industrie agroalimentaire, trois configurations principales dominent le marché, chacune offrant des avantages distincts en matière de consommation d’eau et d’emprise au sol.
Les systèmes de lavage par voie humide constituent le choix le plus courant pour les usines agroalimentaires nécessitant une efficacité maximale. Ces systèmes utilisent une solution alcaline en recirculation, généralement de l’hydroxyde de sodium (NaOH) ou une suspension de chaux. La réaction chimique d’un système à base de soude caustique s’exprime comme suit : SO2 + 2NaOH → Na2SO3 + H2O. Les laveurs humides atteignent une efficacité d’élimination de 95–99 % et sont particulièrement efficaces pour traiter les charges fluctuantes courantes dans la transformation agroalimentaire par lots. Ils offrent également des avantages secondaires en capturant les particules fines et les aérosols éventuellement présents dans les fumées de chaudière.
Les systèmes de lavage par voie sèche consistent à injecter un réactif alcalin sec, tel que la chaux hydratée (Ca(OH)2), directement dans le flux de fumées. La réaction — SO2 + Ca(OH)2 → CaSO3 + H2O — se produit lorsque le gaz traverse un filtre à manches ou un précipitateur électrostatique. Bien que l’efficacité d’élimination soit légèrement inférieure (85–90 %), les systèmes secs sont privilégiés dans les installations où le rejet d’eaux usées est strictement limité, car ils produisent un déchet sec plus facile à transporter et à éliminer (données de terrain Zhongsheng, 2025).
Les laveurs semi-secs à lit fluidisé circulant (CFB) offrent une solution intermédiaire, avec une efficacité de 90–95 % et une consommation d’eau nettement inférieure à celle des systèmes humides. Ils sont particulièrement adaptés aux régions soumises au stress hydrique ou aux installations où la teneur en humidité des fumées doit être soigneusement maîtrisée afin d’éviter la visibilité du panache ou la corrosion en aval dans la cheminée. Un système intégré de laveur DFG avec recyclage de la chaux peut encore optimiser l’utilisation des réactifs dans ces configurations.
| Type de technologie | Efficacité d’élimination du SO2 | Réactif utilisé | Consommation d’eau | État du sous-produit |
|---|---|---|---|---|
| Laveur humide | 95–99 % | NaOH / Suspension de chaux | Élevée | Suspension liquide/Boues |
| Laveur à sec | 85–90% | Chaux hydratée | Minimal | Poudre sèche |
| Semi-sec (CFB) | 90–95% | Lait de chaux | Modéré | Solide sec/humide |
Composants clés d’un laveur industriel de SO2
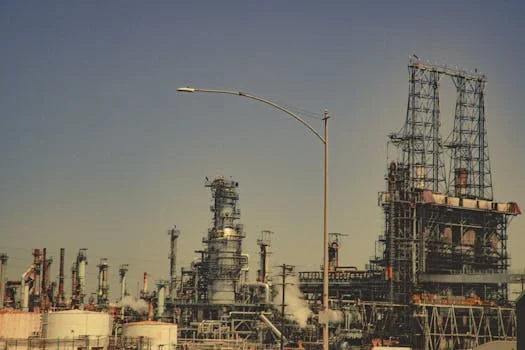
Un laveur industriel de SO2 est un ensemble complexe de composants de génie chimique conçu pour résister à des environnements hautement corrosifs tout en maintenant des conditions de réaction précises. Le cœur du système est la tour d’absorption. Afin de maximiser la surface de contact gaz-liquide, ces tours sont souvent remplies de garnissages spécialisés, tels que des anneaux Pall ou des selles structurées. Zhongsheng utilise des matériaux résistants à la corrosion, comme le plastique renforcé de fibres (PRF) ou l’acier inoxydable haut de gamme (316L ou Duplex), afin de garantir une durée de vie supérieure à 15 ans dans les environnements acides.
Le système d’alimentation en réactifs est tout aussi essentiel. Il se compose de pompes de recirculation à haute pression et d’un système de dosage de soude caustique ou de lait de chaux commandé par API. Le maintien d’un pH correct est le principal facteur d’efficacité ; pour les systèmes à base de chaux, une plage de pH de 5,5–6,5 est optimale afin d’éviter l’entartrage tout en maximisant l’absorption du SO2. Pour les systèmes à base de soude caustique, le pH est généralement maintenu entre 8,0 et 9,0. Les systèmes modernes intègrent des capteurs de pH et d’ORP (potentiel d’oxydoréduction) en temps réel afin d’ajuster automatiquement les débits de dosage en fonction des concentrations de gaz en entrée.
Pour empêcher l’entraînement de gouttelettes chargées en produits chimiques dans l’atmosphère, des séparateurs de gouttelettes à haut rendement sont installés au sommet de la tour. Ces composants utilisent des ailettes de type chevron ou des tampons à mailles pour coalescer les gouttelettes, qui s’écoulent ensuite vers le réservoir de réaction. Associés à des étapes intégrées de captage des particules, ces systèmes peuvent atteindre des réductions globales des émissions supérieures à 99 % pour les gaz acides et la suie, garantissant ainsi que l’installation demeure un « bon voisin » dans les zones industrielles à usage mixte.
Lavage humide à la soude caustique par rapport à la chaux : performances et compromis
Le choix entre l’hydroxyde de sodium (soude caustique) et l’hydroxyde de calcium (chaux) constitue la décision opérationnelle la plus importante pour un responsable d’usine. Ce choix détermine non seulement les dépenses annuelles en produits chimiques, mais aussi la complexité de la gestion des sous-produits et l’emprise au sol de l’installation. Dans de nombreux environnements de transformation alimentaire, l’espace est une ressource limitée, ce qui rend souvent les systèmes compacts à la soude caustique attractifs malgré le coût plus élevé du réactif.
Systèmes à l’hydroxyde de sodium (NaOH) : Ils se caractérisent par une forte réactivité et une grande solubilité. Comme le réactif est liquide, il n’y a aucun risque de colmatage des buses ou d’entartrage interne, ce qui simplifie la maintenance. Les systèmes à la soude caustique coûtent 30–50 % plus cher par tonne de SO2 éliminée que les systèmes à la chaux, mais ils offrent une emprise au sol nettement plus réduite. Toutefois, le flux de déchets de sulfite de sodium (Na2SO3) ainsi généré peut être difficile à traiter dans les stations d’épuration biologiques classiques en raison de sa forte teneur en sels et de sa demande en oxygène.
Systèmes à la chaux (Ca(OH)2) : La chaux constitue la référence du secteur en matière de rentabilité. Son principal avantage réside dans la possibilité de réutiliser le sous-produit ; le lavage à la chaux produit du gypse (sulfate de calcium), qui peut être vendu pour un usage agricole ou pour la fabrication de ciment. Cela peut réduire les coûts d’élimination jusqu’à 40 % par rapport aux systèmes à la soude caustique. Le compromis réside dans la complexité mécanique de la gestion des boues, qui nécessite une agitation constante et des systèmes de pompage robustes afin d’éviter la sédimentation et l’entartrage (conformément aux directives techniques de l’EPA).
| Facteur de comparaison | NaOH (soude caustique) | Chaux (calcium) | Impact sur l’usine agroalimentaire |
|---|---|---|---|
| Coût du réactif | Élevé ($$$) | Faible ($) | La chaux est préférable pour les opérations à grand volume fonctionnant 24 h/24 et 7 j/7 |
| Emprise au sol du système | Compacte | Importante (nécessite une extinction) | La soude caustique s’intègre mieux dans les stations urbaines existantes |
| Gestion des sous-produits | Liquide (TDS élevé) | Solide (gypse) | Le gypse peut être réutilisé comme engrais |
| Niveau de maintenance | Faible | Modéré à élevé | La chaux nécessite un détartrage fréquent |
Dimensionnement et coût des systèmes de désulfuration des fumées SO2 pour les usines agroalimentaires
Pour une usine agroalimentaire de taille moyenne — par exemple, une installation traitant 500 tonnes de fruits bruts par jour — un débit typique des fumées de 10 000 m³/h est courant. Pour une telle application, un système complet de désulfuration humide coûte généralement entre 180 000 et 250 000 $ pour l’équipement et l’installation. Bien que l’investissement initial soit important, une analyse détaillée des prix et du retour sur investissement des systèmes de désulfuration FGD en 2025 révèle que le coût à long terme par kilogramme de SO2 éliminé constitue le critère le plus important pour les achats.
Les dépenses d’exploitation (OPEX) sont principalement liées à la consommation de réactifs et à l’électricité nécessaire au fonctionnement des pompes de recirculation à grand débit. En moyenne, le traitement d’un mètre cube de gaz coûte entre 0,03 et 0,05 $. Calculé en fonction de la masse de polluant, le coût annuel moyen des systèmes FGD humides utilisant de la chaux est de 18 à 22 $ par kg de SO2 éliminé. Les installations utilisant de la soude caustique (NaOH) peuvent atteindre 30 à 35 $ par kg, selon les prix locaux des produits chimiques. Ces coûts doivent être mis en regard du risque de non-conformité ; en vertu du Clean Air Act de l’EPA, les amendes pour non-respect des limites d’émission peuvent atteindre 37 500 $ par jour et par infraction.
Le retour sur investissement (ROI) d’un système de désulfuration des fumées SO2 est généralement obtenu dans un délai de 3,5 à 5 ans. Ce calcul tient compte de l’évitement des amendes, des revenus potentiels issus de la vente des sous-produits de gypse et de la protection des équipements en aval contre la corrosion provoquée par les acides. Alors que les chaînes d’approvisionnement mondiales accordent une importance croissante aux critères ESG (environnementaux, sociaux et de gouvernance), un système certifié de contrôle du SO2 peut être une condition préalable au maintien de contrats avec les grands distributeurs et les marques alimentaires internationales.
| Composant du coût | Fourchette estimée (10 000 m³/h) | Remarques |
|---|---|---|
| Investissement en capital (CAPEX) | 180 000 – 250 000 $ | Comprend la tour, les pompes et les systèmes de commande par API |
| Coût annuel des réactifs | $25,000 – $45,000 | Dépend fortement de la concentration d'entrée en SO2 |
| Consommation électrique | $8,000 – $12,000 | Principalement destinée à la recirculation et aux ventilateurs de tirage induit |
| Maintenance et pièces détachées | $5,000 – $9,000 | Comprend le nettoyage des buses et l'étalonnage des capteurs |
Questions fréquemment posées
Quel est le coût d'un laveur de SO2 ?
Un système FGD humide standard destiné à l'industrie agroalimentaire coûte entre $180,000 et $250,000 pour une capacité de 10 000 m³/h. Le coût d'exploitation annuel est d'environ $18–$22 par kg de SO2 éliminé avec des réactifs à base de chaux.
Quels produits peuvent être utilisés pour éliminer le SO2 ?
Les réactifs alcalins sont les produits les plus efficaces pour l'élimination du SO2. L'hydroxyde de sodium (NaOH) est privilégié pour sa forte solubilité et la compacité du système, tandis que l'hydroxyde de calcium (chaux) constitue la référence industrielle en raison de son bon rapport coût-efficacité et de la réutilisation possible des sous-produits.
Comment fonctionnent les laveurs de SO2 ?
Ils fonctionnent en forçant les fumées contaminées à travers une solution alcaline. Le SO2 réagit chimiquement avec le réactif, formant du sulfite de sodium ou du sulfate de calcium, ce qui transfère efficacement le polluant du flux gazeux vers une forme de déchet liquide ou solide facile à gérer.
Quel est le meilleur laveur de SO2 pour l'industrie agroalimentaire ?
Pour les installations soumises à de fortes charges en SO2 et disposant d'un espace suffisant, les laveurs humides à base de chaux sont optimaux grâce au coût inférieur des réactifs. Pour les usines urbaines soumises à des contraintes d'espace ou à de faibles charges en SO2, les laveurs humides au NaOH constituent une solution compacte et nécessitant peu de maintenance.
Les laveurs de SO2 peuvent-ils gérer des charges variables dans les usines agroalimentaires ?
Oui. Les systèmes modernes utilisent des variateurs de fréquence (VFD) sur les pompes et des systèmes de dosage commandés par automate programmable (PLC) afin d'ajuster automatiquement le débit de réactif en fonction des cycles de production par lots typiques de l'industrie agroalimentaire.