Conception du traitement des eaux usées de fab de wafers : spécifications techniques 2026, systèmes ZLD hybrides et ROI anti-colmatage
La conception du traitement des eaux usées de fab de wafers nécessite des systèmes hybrides de zéro rejet liquide (ZLD) pour atteindre 85–95 % de réutilisation de l'eau tout en respectant les limites SEMI S23 et de la directive européenne sur les émissions industrielles. Par exemple, un système de 50 m³/h combinant osmose inverse (RO), osmose directe (FO) et évaporation à multiple effet (MEV) élimine plus de 99 % des fluorures (<2 mg/L) et des TDS (<500 mg/L) à 0,50–1,50 $/m³, réduisant les coûts d'eau douce jusqu'à 70 % dans les régions en stress hydrique comme Taïwan. Les défis de conception critiques comprennent l'entartrage siliceux (100–300 mg/L) et le colmatage par résine photosensible, qui peuvent réduire la durée de vie des membranes de 30–50 % sans prétraitement avancé.Pourquoi les eaux usées de fab de wafers mettent en échec les systèmes de traitement conventionnels
Les systèmes conventionnels de traitement des eaux usées ne parviennent pas à gérer correctement l'effluent de fab de wafers en raison de sa complexité chimique particulière et de la présence de contaminants hautement stables. Les eaux usées de nettoyage des wafers (SC1/SC2), par exemple, contiennent 500–2 000 mg/L de carbone organique total (TOC) issus des résidus de résine photosensible et 100–300 mg/L de silice, qui provoquent ensemble un colmatage irréversible des membranes RO, réduisant leur durée de vie jusqu'à 50 % sans prétraitement avancé (selon les données Top 1 collectées). Cette charge organique et inorganique sature rapidement les procédés classiques de clarification ou biologiques, entraînant des pannes fréquentes et le non-respect des réglementations sur le traitement des eaux usées de semi-conducteurs. Les eaux usées de planarisation mécano-chimique (CMP) constituent un autre défi critique, avec des nanoparticules d'ingénierie de 50–300 nm (silice, alumine, cérine) spécifiquement conçues pour résister à l'agrégation. Ces suspensions colloïdales stables mettent en échec les clarificateurs, les systèmes de flottation à air dissous (DAF) et les membranes conventionnelles à flux tangentiel, entraînant une turbidité persistante et des matières en suspension élevées que les systèmes conventionnels ne peuvent pas éliminer efficacement (selon les données Top 2 collectées). Cela nécessite des techniques de séparation physico-chimiques spécialisées pour protéger les procédés membranaires aval. Les procédés de fabrication de wafers utilisent des produits chimiques hautement corrosifs et toxiques. L'acide fluorhydrique (HF) est présent à des concentrations de 50–500 mg/L, nécessitant un procédé de neutralisation multi-étages. Celui-ci comprend généralement un premier ajustement du pH à l'hydroxyde de calcium pour précipiter le fluorure sous forme de CaF₂, suivi d'un second ajustement du pH à l'hydroxyde de sodium afin d'atteindre un pH cible de 6,5–7,5 pour un rejet sûr ou un traitement ultérieur. L'hydroxyde de tétraméthylammonium (TMAH), autre produit chimique courant, nécessite des stratégies spécialisées d'oxydation chimique et de dégradation biologique pour prévenir la toxicité pour la vie aquatique et assurer la conformité ; pour des spécifications détaillées, consultez notre article sur les stratégies de traitement et de récupération des eaux usées TMAH. Les procédés biologiques conventionnels sont largement inefficaces pour les eaux usées de fab de wafers en raison de la charge organique élevée, de la présence de composés organiques réfractaires (comme les dérivés de résine photosensible) et d'inhibiteurs toxiques (p. ex. métaux lourds, solvants). Ces facteurs entraînent une inhibition de la biomasse, une faible élimination de la DCO et, in fine, des pannes système qui empêchent d'atteindre la qualité d'effluent nécessaire à la réutilisation ou au rejet. Par conséquent, des approches physico-chimiques avancées et membranaires sont indispensables pour une conception efficace du traitement des eaux usées de fab de wafers.Conception de système ZLD hybride : schéma de procédé et spécifications techniques
1. Prétraitement : L'étape initiale vise à éliminer les matières en suspension, les colloïdes et les métaux lourds susceptibles de colmater les membranes aval. Elle comprend généralement un procédé en trois étapes :
- Dégrillage grossier : Utilise un dégrilleur mécanique rotatif, tel que la GX Series, pour retirer les débris de plus grande taille et protéger les pompes.
- Coagulation/floculation chimique : Un système de dosage automatique applique des coagulants (p. ex. polychlorure d'aluminium, chlorure ferrique) et des floculants pour déstabiliser la silice colloïdale et les particules de résine photosensible. Cette étape vise 80-90 % d'élimination des MES et des métaux lourds.
- Séparation des solides : Un système de flottation à air dissous (DAF) ou un bioréacteur à membrane (MBR) est employé pour une élimination efficace des MES et de la matière organique. Un système DAF pour l'élimination des MES et de la résine photosensible (ZSQ Series) peut atteindre 92–97 % d'élimination des MES, tandis qu'un système MBR de traitement intégré des eaux usées offre une élimination organique supérieure.
2. Osmose inverse (RO) : L'eau prétraitée entre ensuite dans l'étage RO, essentiel pour une réduction significative des contaminants. Les systèmes RO atteignent plus de 99 % d'élimination de la DCO et réduisent efficacement les TDS, les fluorures et les métaux lourds. Pour prévenir l'entartrage siliceux, préoccupation majeure avec des concentrations de silice de 100–300 mg/L, un dosage continu d'antitartre (p. ex. acide polyacrylique, phosphonates) est indispensable. Le taux de conversion typique de la RO pour les effluents de fab de wafers se situe entre 75–85 % (selon les données Top 1 collectées). Pour en savoir plus sur le choix des membranes RO, consultez notre guide de sélection des membranes RO pour applications industrielles.
3. Osmose directe (FO) : La saumure concentrée du système RO, encore riche en solides dissous, alimente l'étage FO. La FO utilise une solution d'entraînement concentrée (typiquement 1–2 M NaCl) pour extraire l'eau à travers une membrane semi-perméable par pression osmotique, concentrant davantage la saumure sans haute pression et réduisant nettement le potentiel de colmatage. Les flux d'eau typiques se situent entre 10–15 LMH. Les membranes FO sont conçues avec une taille de pores spécifique (p. ex. 0,3–0,5 nm) pour maximiser le passage de l'eau tout en rejetant les contaminants.
4. Évaporation à multiple effet (MEV) : La saumure hautement concentrée du système FO est ensuite traitée dans une unité MEV, qui constitue l'étage final de concentration pour le ZLD. La MEV utilise la chaleur fatale ou de la vapeur basse qualité pour évaporer l'eau en plusieurs étages, réduisant nettement la consommation d'énergie par rapport aux évaporateurs à simple effet. La consommation énergétique se situe généralement entre 0,1–0,3 kWh/kg d'eau évaporée. Le produit de sortie est un gâteau de sel solide, ensuite géré comme déchet non dangereux ou dangereux selon sa composition, ce qui exige une manipulation et une élimination soigneuses des sous-produits.
5. Post-traitement : Le perméat des étages RO et FO, destiné à la réutilisation, subit un polissage final. Celui-ci comprend souvent des procédés d'oxydation avancée (AOP) ou une désinfection afin de garantir la conformité aux exigences d'eau ultrapure (UPW) pour certains procédés de fab ou pour l'eau de service générale. Une désinfection ClO₂ sur site pour l'eau de réutilisation (ZS Series Generator, 50–20 000 g/h) est couramment employée pour respecter les directives de l'OMS et prévenir la croissance microbienne dans les boucles de réutilisation.
Tableau : paramètres des étages du système ZLD hybride
| Étape | Fonction principale | Spécifications techniques clés | Élimination/récupération typique |
|---|---|---|---|
| Prétraitement (coagulation + DAF/MBR) | Élimination des MES, silice colloïdale, résine photosensible, métaux lourds | Dosage de coagulant : 50-200 mg/L ; microbulles DAF : 30-50 μm ; taille de pores MBR : 0,1 μm | MES : 92-97 % ; TOC : 70-95 % |
| Osmose inverse (RO) | Élimination des TDS, fluorures, métaux lourds, DCO | Pression de service : 10-20 bar ; dosage d'antitartre ; matériau membranaire : polyamide | TDS : 98-99 % ; DCO : 99 %+ ; conversion : 75-85 % |
| Osmose directe (FO) | Concentration de la saumure RO, faible colmatage | Solution d'entraînement : 1-2 M NaCl ; flux d'eau : 10-15 LMH ; taille de pores : 0,3-0,5 nm | Réduction du volume de saumure : 50-70 % |
| Évaporation à multiple effet (MEV) | Concentration finale de saumure, récupération de sel solide | Consommation d'énergie : 0,1-0,3 kWh/kg d'eau ; température de service : 60-100 °C | Atteinte du ZLD (gâteau de sel solide) |
| Post-traitement (ClO₂) | Désinfection de l'eau de réutilisation | Production de ClO₂ : 50-20 000 g/h ; ClO₂ résiduel : 0,2-0,5 mg/L | Inactivation des pathogènes : >99,9 % |
Stratégies de prétraitement : DAF vs MBR vs coagulation chimique pour une conception anti-colmatage
Un prétraitement efficace est la pierre angulaire d'une conception anti-colmatage dans le traitement des eaux usées de fab de wafers, avec un impact direct sur la durée de vie et les performances des membranes RO et FO aval. Le choix de la stratégie de prétraitement dépend largement du profil de contaminants, en particulier des concentrations de matières en suspension (MES), de carbone organique total (TOC) issu de la résine photosensible, et de silice.Flottation à air dissous (DAF) : Un système DAF haute efficacité pour l'élimination des MES et de la résine photosensible (ZSQ Series) élimine 85–90 % des MES et 70–80 % du TOC, ce qui le rend idéal pour les applications à fort débit et TOC plus faible, telles que les eaux usées de planarisation mécano-chimique (CMP). Les systèmes DAF génèrent de fines microbulles (30–50 μm) qui s'accrochent aux particules en suspension et les font flotter en surface pour écrémage. Cela est particulièrement efficace pour retirer les particules hydrophobes de résine photosensible et les fines matières en suspension inorganiques qui résistent à la sédimentation.
Bioréacteur à membrane (MBR) : Un système MBR immergé pour les flux à fort TOC (DF Series) atteint plus de 95 % d'élimination des MES et plus de 90 % de réduction du TOC, ce qui en fait un choix supérieur pour les flux à fort TOC, notamment ceux riches en eaux usées de résine photosensible biodégradable. Les MBR combinent traitement biologique et filtration membranaire (taille de pores typique de 0,1 μm), fournissant un effluent de haute qualité à très faible teneur en matières en suspension et à charge organique nettement réduite, ce qui est essentiel pour protéger les membranes RO du colmatage organique. Pour des spécifications détaillées, consultez notre article sur les spécifications détaillées du traitement des eaux usées de résine photosensible.
Coagulation chimique : Cette méthode utilise des coagulants tels que le polychlorure d'aluminium (PAC) ou le chlorure ferrique pour neutraliser la charge de surface de la silice colloïdale et des particules de résine photosensible, favorisant leur agrégation. Un dosage piloté par automate (PLC) pour la neutralisation de la silice et de la résine photosensible garantit une addition chimique précise. Le pH optimal de coagulation se situe généralement entre 6,5–7,5, avec des dosages de 50–200 mg/L. Les essais en jarre sont essentiels pour optimiser le type de coagulant, le dosage et le pH afin d'atteindre le rendement d'élimination maximal pour les effluents spécifiques de fab. Bien qu'efficace pour déstabiliser les colloïdes, la coagulation chimique nécessite généralement une étape de séparation physique ultérieure (comme la DAF ou un clarificateur) pour retirer les flocs formés.
Approche hybride : Pour les eaux usées de fab de wafers les plus difficiles, une approche de prétraitement hybride est souvent retenue. Combiner la DAF (pour l'élimination initiale des MES et de la matière organique grossière) avec la coagulation chimique (pour la déstabilisation de la silice et de la résine photosensible fine), puis un MBR (pour l'élimination haute efficacité du TOC et des matières en suspension restantes) peut prolonger significativement la durée de vie des membranes RO de 2–3 ans (selon les données Top 2 collectées). Cette stratégie multi-barrières assure une protection robuste contre le colmatage organique et l'entartrage inorganique.
Tableau : comparaison des stratégies de prétraitement pour les eaux usées de fab de wafers
| Méthode de prétraitement | Contaminants cibles | Rendement d'élimination des MES | Rendement d'élimination du TOC | Avantages | Inconvénients | Application idéale |
|---|---|---|---|---|---|---|
| Flottation à air dissous (DAF) | MES, organiques hydrophobes (résine photosensible), certains métaux lourds | 85-90 % | 70-80 % | Débits élevés, adapté aux particules de faible densité, emprise relativement réduite | Moins efficace sur les organiques dissous, nécessite une aide chimique | Eaux usées CMP, élimination initiale des MES, TOC faible à moyen |
| Bioréacteur à membrane (MBR) | MES, organiques biodégradables (résine photosensible), pathogènes | 95 %+ | 90 %+ | Haute qualité d'effluent, emprise compacte, élimination organique robuste | CapEx/OPEX plus élevés que la DAF, colmatage membranaire (toutefois moindre que la RO) | Eaux usées de résine photosensible à fort TOC, exigences de réutilisation élevées |
| Coagulation chimique | Silice colloïdale, résine photosensible, métaux lourds, turbidité | Nécessite une séparation ultérieure (p. ex. DAF/clarificateur) | Variable (jusqu'à 50-70 % pour la résine photosensible) | Rentable pour certains contaminants, exploitation simple | Produit des boues, sensible au pH et au dosage, non autonome | Prévention de l'entartrage siliceux, élimination ciblée de métaux lourds |
Référentiels CapEx et OPEX des systèmes de traitement des eaux usées de fab de wafers
Décomposition du CapEx (système de 50 m³/h) : Pour un système ZLD hybride typique de 50 m³/h, le CapEx total se situe généralement entre ¥5 M et ¥8 M (environ 700 000–1,1 M$ US). Une décomposition détaillée fait apparaître les allocations approximatives suivantes :
- Unité d'osmose inverse (RO) : ¥2 M
- Unité d'osmose directe (FO) : ¥1,5 M
- Unité d'évaporation à multiple effet (MEV) : ¥2,5 M
- Prétraitement (dégrillage, coagulation, DAF/MBR) : ¥1 M
- Installation, tuyauterie et instrumentation : ¥1 M
Décomposition du CapEx (système de 100 m³/h) : Pour les installations plus importantes, un système de 100 m³/h peut voir le CapEx s'échelonner typiquement de ¥10 M à ¥15 M (environ 1,4 M$–2,1 M$ US). Sans être strictement linéaire en raison d'économies d'échelle sur certains équipements, le coût global double généralement ou augmente d'un facteur 1,5–1,8 pour une capacité doublée.
Facteurs d'OPEX : Les coûts d'exploitation sont principalement portés par la consommation d'énergie, l'usage de réactifs, le remplacement des membranes et la main-d'œuvre. Pour un système de 50 m³/h, l'OPEX annuel peut se situer entre ¥1,5 M et ¥2 M (210 000–280 000 $ US) :
- Remplacement des membranes : Les membranes RO doivent être remplacées tous les 3–5 ans (coût amorti d'environ ¥500 k/an pour un système de 50 m³/h). Les membranes FO ont généralement une durée de vie plus longue, mais engendrent tout de même des coûts (environ ¥300 k/an).
- Consommation d'énergie : L'énergie est un poste important, surtout pour la RO et la MEV. La consommation typique est de 0,5–1,5 kWh/m³ d'eau traitée.
- Réactifs antitartre : Le dosage continu d'antitartres pour la RO et de coagulants pour le prétraitement peut coûter environ ¥200 k/an.
- Main-d'œuvre : Environ 1 ETP (équivalent temps plein) est requis pour l'exploitation et la maintenance, pour un coût d'environ ¥150 k/an.
Calcul du ROI : La mise en œuvre d'un système ZLD hybride offre des retours substantiels, en particulier dans les régions où le coût de l'eau douce est élevé. Un système de 50 m³/h à Taïwan, avec un coût moyen d'eau douce de 1,50 $/m³, peut économiser environ ¥3 M/an (autour de 420 000 $ US) en réduisant la consommation d'eau douce de 70 %. Cela conduit à un délai de retour sur CapEx de 2–3 ans. La formule de retour simple est : délai de retour = CapEx total / économies annuelles.
Coûts cachés : Au-delà du CapEx et de l'OPEX principaux, les installations doivent intégrer plusieurs coûts cachés :
- Élimination de la silice : L'élimination des boues de silice concentrée ou du gâteau de sel issu de la MEV peut coûter environ ¥500/t.
- Gestion des boues de résine photosensible : La manipulation et l'élimination spécialisées des boues chargées en résine photosensible peuvent atteindre ¥1 000/t en raison de leur teneur organique et de leur caractère potentiellement dangereux.
- Surveillance de conformité : Les analyses de laboratoire régulières, l'étalonnage des capteurs en ligne et le reporting SEMI S23 et réglementations locales peuvent représenter ¥200 k/an.
Tableau : référentiels de coûts des systèmes de traitement des eaux usées de fab de wafers
| Catégorie | Système 50 m³/h (approx. ¥) | Système 100 m³/h (approx. ¥) | Notes |
|---|---|---|---|
| CapEx total | ¥5 M–¥8 M | ¥10 M–¥15 M | Comprend tous les équipements principaux et l'installation |
| CapEx unité RO | ¥2 M | ¥4 M | |
| CapEx unité FO | ¥1,5 M | ¥3 M | |
| CapEx unité MEV | ¥2,5 M | ¥5 M | |
| CapEx prétraitement | ¥1 M | ¥2 M | DAF/MBR, dosage chimique |
| CapEx installation | ¥1 M | ¥1,5 M | |
| OPEX annuel | ¥1,5 M–¥2 M | ¥2,5 M–¥3,5 M | |
| Remplacement des membranes (amorti) | ¥800 k (RO+FO) | ¥1,5 M (RO+FO) | RO : 3-5 ans, FO : 5-7 ans |
| Consommation d'énergie | ¥400 k–¥600 k | ¥700 k–¥1 M | 0,5–1,5 kWh/m³ |
| Réactifs (antitartre, coagulants) | ¥200 k | ¥300 k | |
| Main-d'œuvre (1 ETP) | ¥150 k | ¥250 k (1,5-2 ETP) | |
| Économies annuelles d'eau douce | ¥3 M | ¥6 M | Sur la base d'un coût d'eau de 1,50 $/m³, réduction de 70 % |
| Délai de retour | 2-3 ans | 2-3 ans | Sur la base des économies d'eau douce |
Conformité et réutilisation de l'eau : SEMI S23, IED de l'UE et normes régionales
Le respect d'exigences réglementaires strictes est non négociable pour les fabs de semi-conducteurs, ce qui oriente l'adoption d'une conception avancée du traitement des eaux usées de fab de wafers. La conformité dépasse les simples limites de rejet pour englober des objectifs ambitieux de réutilisation de l'eau fixés par les instances internationales et régionales.Limites SEMI S23 : Le guide SEMI S23 de Semiconductor Equipment and Materials International précise les considérations critiques d'environnement, de sécurité et de santé pour les équipements de fabrication de semi-conducteurs. Pour les eaux usées traitées destinées à la réutilisation ou au rejet, les paramètres clés comprennent : fluorures <2 mg/L, TDS <500 mg/L, aluminium <3 mg/L et TOC <50 mg/L. Atteindre ces limites exige un traitement multi-étages robuste. La conformité est vérifiée par des méthodes rigoureuses d'échantillonnage et d'analyse, notamment la chromatographie ionique pour les fluorures, les conductimètres pour les TDS, l'ICP-MS pour les métaux et les analyseurs TOC pour le carbone organique.
Directive européenne sur les émissions industrielles (IED) : L'IED de l'UE impose une évolution marquée vers les principes d'économie circulaire dans les secteurs industriels, avec une réutilisation de l'eau de plus de 70 % d'ici 2035 pour les fabs de semi-conducteurs (selon les données Top 1 collectées). Cette directive pousse les installations à investir dans des systèmes ZLD avancés et à mettre en œuvre des plans complets de gestion de l'eau, avec un suivi continu et un reporting de la consommation et des rejets.
Plan des dix mesures pour l'eau de la Chine : Cette politique nationale ambitieuse impose plus de 90 % de réutilisation de l'eau pour les nouvelles fabs construites dans les régions en stress hydrique (p. ex. Pékin, Shanghai). Le non-respect peut entraîner des sanctions sévères, y compris l'arrêt de production et des amendes substantielles, faisant des systèmes ZLD une nécessité économique autant qu'une initiative environnementale.
Variations régionales : Les exigences de conformité peuvent varier considérablement selon le lieu :
- Taïwan : Réputé pour des limites strictes sur les fluorures en raison de la densité des clusters de fabs et des enjeux environnementaux, exigeant souvent des techniques avancées de défluoruration.
- Arizona, États-Unis : Confronté à une rareté extrême de l'eau, d'où une tarification élevée du stress hydrique et de fortes incitations à la réutilisation, souvent supérieure à 50 %.
- Singapour : Son programme NEWater fixe des normes exceptionnellement élevées pour les eaux usées traitées destinées à la réutilisation potable et industrielle, stimulant l'innovation dans les technologies membranaires et le post-traitement.
Exigences de surveillance : Pour assurer une conformité continue et optimiser les performances du système, les installations de traitement des eaux usées de fab de wafers nécessitent une surveillance complète. Cela comprend des capteurs en ligne continus pour le pH, le TOC, les fluorures et la turbidité. Ces capteurs doivent être étalonnés régulièrement par rapport aux méthodes de référence de laboratoire afin de garantir la justesse. L'enregistrement des données et les alertes en temps réel sont essentiels pour identifier les écarts et prévenir les événements de non-conformité.
Étude de cas : réutilisation d'eau de 45 % et économies annuelles de 12 M$ à la fab TSMC Arizona
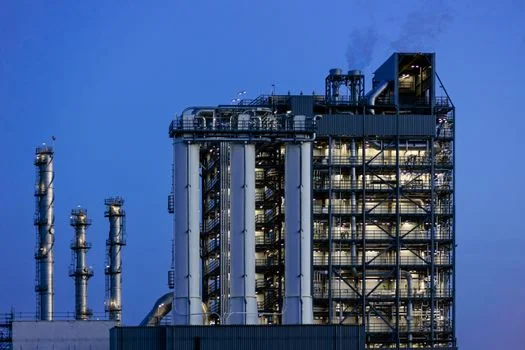
- Réduction d'eau douce : La fab a atteint une réduction de 45 % des prélèvements d'eau douce, faisant passer la consommation d'environ 2 000 L/wafer à environ 1 100 L/wafer.
- Élimination des fluorures : Le système atteint de façon constante 99 % d'élimination des fluorures, avec des concentrations d'effluent nettement inférieures à 1 mg/L, respectant des limites de rejet strictes.
- Élimination des TDS : L'élimination des solides dissous totaux (TDS) dépasse 95 %, produisant une eau traitée à moins de 300 mg/L de TDS, adaptée à diverses applications de réutilisation.
Questions fréquentes
Quel est le plus grand défi dans la conception du traitement des eaux usées de fab de wafers ?
Le plus grand défi est la gestion de l'entartrage siliceux (100–300 mg/L) et du colmatage par résine photosensible (TOC 500–2 000 mg/L), qui peuvent réduire la durée de vie des membranes RO de 30–50 % sans stratégies de prétraitement avancées telles que le MBR ou la coagulation chimique (selon les données Top 1 collectées).
Combien coûte un système de traitement des eaux usées de fab de wafers de 50 m³/h ?
Le CapEx (dépense d'investissement) d'un système de 50 m³/h se situe typiquement entre ¥5 M et ¥8 M (environ 700 000–1,1 M$ US). L'OPEX annuel (charges d'exploitation) est d'environ ¥1,5 M–¥2 M (210 000–280 000 $ US), principalement porté par le remplacement des membranes, la consommation d'énergie et les coûts de réactifs.
Quels sont les contaminants clés des eaux usées de fab de wafers ?
Les contaminants clés comprennent l'acide fluorhydrique (HF, 50–500 mg/L), la silice (100–300 mg/L), le carbone organique total (TOC, 500–2 000 mg/L) issu de la résine photosensible, ainsi que divers métaux lourds (p. ex. aluminium, cuivre) et l'hydroxyde de tétraméthylammonium (TMAH).
Les eaux usées de fab de wafers peuvent-elles être réutilisées comme eau de process ?
Oui, les systèmes hybrides de zéro rejet liquide (ZLD) peuvent atteindre 85–95 % de réutilisation de l'eau, produisant une eau traitée de haute qualité conforme à des normes strictes telles que SEMI S23 et la directive européenne sur les émissions industrielles pour les fluorures (<2 mg/L), les TDS (<500 mg/L) et le TOC (<50 mg/L), la rendant adaptée à diverses applications d'eau de process.
Quelles méthodes de prétraitement fonctionnent le mieux pour l'élimination de la résine photosensible ?
Pour une élimination efficace de la résine photosensible, les bioréacteurs à membrane (MBR) atteignent plus de 90 % d'élimination du TOC, tandis que la coagulation chimique au PAC ou au chlorure ferrique (dosage de 50–200 mg/L) peut déstabiliser les composés organiques. Ces procédés sont souvent combinés à la flottation à air dissous (DAF) pour une élimination efficace des MES, formant une stratégie de prétraitement hybride robuste.