Les systèmes de flottation sous pression, comme la flottation à air dissous (DAF) et la flottation à air suspendu (SAF®), éliminent ≥95 % des graisses, huiles et matières grasses (FOG) et 92–97 % des matières en suspension totales (MES) des eaux usées agroalimentaires en injectant des microbulles (20–100 μm) qui s'attachent aux contaminants et forment des boues flottables. Pour une laiterie typique de 100 m³/h, un système DAF fonctionnant à 4–6 bar et 10–15 % de recyclage peut faire passer les FOG de 1,200 mg/L à <50 mg/L, en respectant les limites de rejet EPA et UE sans traitement secondaire.
Pourquoi les usines agroalimentaires ont besoin de systèmes de flottation sous pression
La charge organique élevée des eaux usées agroalimentaires exige un prétraitement robuste pour éviter des surtaxes municipales qui dépassent souvent $50,000 par an pour des établissements de taille moyenne. Les effluents agroalimentaires et boissons se caractérisent par des fluctuations extrêmes de demande chimique en oxygène (DCO) et de FOG, qui peuvent perturber les procédés biologiques aval ou entraîner des amendes réglementaires immédiates. Selon les références EPA 2023, les eaux usées laitières contiennent typiquement 1,000–3,000 mg/L de FOG, tandis que les abattoirs peuvent atteindre 5,000 mg/L.
Les cadres réglementaires se sont durcis dans le monde pour prévenir le phénomène des « fatbergs » dans les égouts municipaux. L'EPA impose généralement des FOG inférieurs à 100 mg/L et des MES inférieures à 200 mg/L pour le rejet indirect. Dans des juridictions plus strictes, comme celles de la directive européenne sur les eaux urbaines résiduaires, les limites peuvent descendre à <40 mg/L de FOG. En Chine, la norme GB 8978-1996 fixe des seuils tout aussi rigoureux pour les effluents industriels. Le non-respect entraîne des pénalités financières importantes, de $20,000 à $100,000 par infraction selon la gravité et la fréquence de la violation du permis.
Au-delà de la conformité, les risques opérationnels des FOG non traités sont graves. Les graisses et huiles se figent au refroidissement des eaux usées, colmatant les réseaux de canalisations et provoquant des pannes de pompes fréquentes. Dans les usines qui utilisent un traitement biologique secondaire, un excès de FOG enrobe les flocs microbiens, empêche le transfert d'oxygène et mène à des « boues gonflantes » qui ruinent l'efficacité du traitement. Mettre en œuvre un système DAF (flottation à air dissous) série ZSQ pour eaux usées agroalimentaires constitue une police d'assurance critique contre ces perturbations techniques et financières.
Fonctionnement des systèmes de flottation sous pression : physique des microbulles et schéma de procédé
La flottation sous pression s'appuie sur le principe physique de la loi de Henry, selon lequel la solubilité d'un gaz dans un liquide est proportionnelle à la pression de ce gaz au-dessus du liquide. Dans un système DAF, l'air est dissous dans un flux de recyclage d'eau clarifiée à 4–6 bar (60–90 psi). Lorsque cette eau pressurisée est relâchée dans le bassin de flottation à pression atmosphérique, l'air précipite hors de la solution sous forme de millions de microbulles. Ces bulles, typiquement de 20–100 μm de diamètre, offrent une surface massive d'attachement des contaminants.
L'efficacité du procédé est régie par la loi de Stokes, qui dicte la vitesse de remontée de l'agrégat bulle-particule. En attachant des microbulles de faible densité à des solides de haute densité ou à des molécules FOG hydrophobes, la densité effective de la particule passe sous celle de l'eau, ce qui la fait flotter rapidement vers la surface. Cet effet « gilet de sauvetage » est renforcé par le conditionnement chimique. Les coagulants comme le polychlorure d'aluminium (PAC) ou le chlorure ferrique (FeCl³) neutralisent les charges de surface négatives des contaminants, tandis que les floculants comme le polyacrylamide relient ces particules en flocs plus gros et plus stables.
Le schéma de procédé standard commence dans un bassin d'égalisation pour normaliser le débit et le pH. L'eau usée entre ensuite dans un dosage chimique commandé par PLC pour systèmes de flottation, où coagulants et floculants sont injectés. L'eau conditionnée entre dans la chambre de flottation où elle rencontre le nuage de microbulles. En 10–30 minutes de temps de séjour, l'effluent clarifié est prélevé en fond de bassin, tandis qu'un racleur mécanique retire les boues de surface. Ces boues, contenant typiquement 3–5 % de solides, sont ensuite envoyées vers la déshydratation des boues pour systèmes de flottation d'usines alimentaires afin de réduire les volumes d'élimination.
| Paramètre | Plage de spécification | Impact sur la performance |
|---|---|---|
| Taille des bulles | 20–100 μm | Des bulles plus petites augmentent la surface d'attachement des FOG. |
| Pression de fonctionnement | 4–6 bar | Une pression plus élevée augmente la solubilité de l'air et la densité de bulles. |
| Temps de séjour | 10–30 minutes | Assure la séparation complète des flocs flottables. |
| Vitesse de remontée | 5–15 m/h | Détermine la surface requise du bassin de flottation. |
| Siccité des boues | 3–5% | Influe sur le coût de déshydratation et d'élimination aval. |
Flottation sous pression vs autres technologies de flottation : une comparaison pour l'agroalimentaire
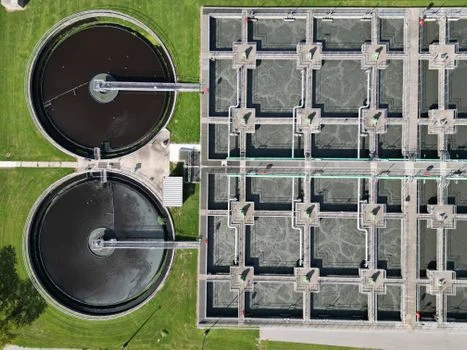
La flottation à air dissous (DAF) atteint les taux d'élimination les plus élevés pour les huiles émulsionnées et les solides fins en agroalimentaire, mais d'autres technologies comme la flottation à air suspendu (SAF®) et la flottation à air induit (IAF) occupent des niches spécifiques. Les systèmes DAF, comme la série Zhongsheng ZSQ, sont la référence du secteur laitier et viande car ils produisent les plus petites bulles, menant à ≥95 % d'élimination des FOG. Les systèmes SAF® fonctionnent à plus basse pression (2–3 bar) et s'appuient sur des réactifs propriétaires pour créer de plus grandes bulles, ce qui peut être avantageux dans les scénarios à FOG élevé comme la viande, où la réduction d'énergie prime sur la clarté absolue.
La flottation à air induit (IAF) utilise une aération mécanique ou des injecteurs venturi pour créer des bulles sans flux de recyclage pressurisé. Si l'IAF a des coûts d'investissement plus bas, ses bulles sont nettement plus grandes (500–1,000 μm), d'où des efficacités d'élimination plus faibles (85–90 % MES). L'IAF est généralement réservée aux applications à faible FOG ou comme étape préliminaire avant un traitement plus fin. Pour les usines à espace contraint, le DAF offre les charges hydrauliques les plus élevées, ce qui signifie qu'une emprise plus petite peut traiter un plus grand volume d'eau qu'une IAF.
| Technologie | Élimination FOG | Énergie (kWh/m³) | Emprise (m²/100 m³/h) | Besoin en réactifs |
|---|---|---|---|---|
| DAF (série ZSQ) | 95–98% | 0.3–0.5 | 10–20 | PAC/PAM standard |
| SAF® | 94–96% | 0.2–0.4 | 8–15 | Polymères propriétaires |
| IAF | 85–90% | 0.6–0.8 | 15–25 | Minimal |
Spécifications d'ingénierie : comment dimensionner et choisir un système de flottation sous pression pour votre usine alimentaire
Les charges hydrauliques des systèmes DAF agroalimentaires vont typiquement de 5 à 10 m/h, selon la concentration en graisses émulsionnées et solides. Pour choisir le bon système, les ingénieurs doivent suivre un cadre structuré fondé sur des données d'échantillonnage composite 24 heures. Cela garantit que l'équipement peut absorber les charges organiques de pointe, souvent lors des cycles de nettoyage (CIP) lorsque l'eau chaude et les détergents accroissent l'émulsification des graisses.
Étape 1 : caractériser l'influent. Mesurez FOG, MES, pH et température. Par exemple, une usine de fruits peut avoir des MES élevées mais peu de FOG, alors qu'une laiterie aura des concentrations élevées des deux. Étape 2 : déterminer les limites réglementaires. Identifiez les exigences de votre permis de rejet (ex. EPA <100 mg/L). Étape 3 : calculer l'efficacité d'élimination. Utilisez la formule : (Influent - Effluent) / Influent * 100. Si votre influent est 1,500 mg/L de FOG et que vous visez <50 mg/L, votre système doit atteindre 96.7 % d'efficacité.
Étape 4 : dimensionner le système. Calculez la surface de flottation requise en divisant le débit par la charge hydraulique. Pour un débit de 100 m³/h à une charge conservative de 7 m/h, vous avez besoin d'environ 14.3 m² de surface. Étape 5 : optimisation chimique. Réalisez des essais en jarre pour déterminer le dosage idéal. Les plages typiques comprennent PAC à 50–200 mg/L et polyacrylamide à 1–5 mg/L. Comprendre comment le dosage de floculant optimise l'efficacité de flottation est essentiel pour minimiser l'OPEX.
| Composant du système | Spécification de conception (usine 100 m³/h) | Critère de sélection |
|---|---|---|
| Surface de flottation | 12–18 m² | Sur la base d'une charge de 5–8 m/h. |
| Taux de recyclage | 10–15% | Plus élevé pour les charges MES/FOG hautes. |
| Rapport air/solides | 0.02–0.05 lb air/lb solides | Critique pour l'attachement bulle-particule. |
| Vitesse du racleur | 0.5–2.0 m/min | Réglable pour éviter le cisaillement des boues. |
CAPEX, OPEX et ROI : ventilation des coûts des systèmes de flottation agroalimentaire
Le CAPEX d'un système DAF série ZSQ de 100 m³/h va de $120,000 à $250,000, avec un délai de retour moyen de 24 à 48 mois grâce à l'évitement des surtaxes. Les systèmes plus petits (50 m³/h) se situent généralement à $80,000–$150,000. Si l'investissement initial est important, le coût total de possession est dominé par l'OPEX, typiquement de $0.15 à $0.30 par mètre cube d'eau traitée. Cela comprend l'énergie de la pompe de recyclage et du compresseur d'air, les réactifs et la main-d'œuvre de maintenance.
Le ROI repose surtout sur trois facteurs : l'évitement des surtaxes municipales, la baisse des coûts d'élimination des boues et la réutilisation de l'eau. De nombreuses usines alimentaires paient des surtaxes « de surcharge » pour DBO et MES qui peuvent être réduites de 60–80 % avec un système DAF. En concentrant les boues à 4 % de solides plutôt qu'à 1 %, les volumes d'élimination sont divisés par quatre, économisant des milliers en frais d'évacuation. Pour les usines en régions sous stress hydrique, l'effluent clarifié d'un DAF peut souvent être réutilisé pour le refroidissement sans contact ou les premiers rinçages, soit une économie supplémentaire de $0.50–$2.00/m³.
| Catégorie de coût | Coût estimé (par m³) | Total annuel (usine 100 m³/h) |
|---|---|---|
| Énergie (0.4 kWh/m³) | $0.05 – $0.10 | $40,000 – $80,000 |
| Réactifs (PAC/PAM) | $0.05 – $0.15 | $40,000 – $120,000 |
| Élimination des boues | $0.02 – $0.10 | $15,000 – $80,000 |
| Maintenance | $0.03 – $0.05 | $25,000 – $40,000 |
Étude de cas : 95 % d'élimination des FOG dans une usine de viande avec DAF
Une usine de viande de 80 m³/h a atteint 98 % d'élimination des FOG et éliminé $30,000 de surtaxes municipales annuelles en mettant en œuvre un système DAF ZSQ-80. L'influent de l'usine était particulièrement difficile, avec des FOG moyens de 2,500 mg/L et des MES à 1,800 mg/L. Avant l'installation, l'usine dépassait fréquemment son permis de rejet, entraînant des amendes mensuelles et des relations tendues avec le service public local.
La solution a consisté en un système DAF ZSQ-80 fonctionnant à 4 bar avec 12 % de recyclage. Le dosage chimique a été optimisé par des essais en jarre sur site, se fixant sur 150 mg/L de PAC et 3 mg/L de polyacrylamide. Le premier mois, l'usine a rencontré un cisaillement des flocs dû à une turbulence excessive à l'entrée. Cela a été résolu en abaissant la charge hydraulique de 10 m/h à 7 m/h et en réglant la vitesse du racleur à 1.2 m/min. Les résultats finaux ont montré des FOG réduits à <50 mg/L et des MES à <100 mg/L, respectant de façon constante toutes les normes locales.
Les enseignements de cette installation ont souligné l'importance du prétraitement. L'établissement a ajouté un tamis à tambour rotatif pour retirer les fragments d'os et les poils avant le DAF, ce qui a évité les colmatages du racleur et réduit la demande en réactifs de 15 %. En outre, maintenir un pH entre 6.5 et 7.5 s'est avéré le « point idéal » pour une coagulation optimale, assurant la plus grande clarté possible de l'effluent clarifié.
Questions fréquentes
Quelle est la différence entre DAF et SAF® pour l'agroalimentaire ?
Le DAF utilise de l'air pressurisé (4–6 bar) pour créer des microbulles de 20–100 μm, offrant 92–97 % d'élimination des MES. Le SAF® fonctionne à plus basse pression (2–3 bar) et utilise des réactifs propriétaires pour créer de plus grandes bulles. Le DAF est généralement préféré pour le laitier et les applications exigeant une haute clarté, tandis que le SAF® est souvent utilisé en viande pour réduire les coûts énergétiques.
Comment calculer la taille requise du système de flottation de mon usine alimentaire ?
Dimensionnez le système selon la charge hydraulique (typiquement 5–10 m/h). Divisez votre débit horaire maximal par cette charge pour obtenir la surface requise. Pour plus de précision, consultez les spécifications d'ingénierie détaillées des systèmes DAF afin de tenir compte de la température et de la concentration en solides.
Quels réactifs sont utilisés dans les systèmes de flottation sous pression, et comment optimiser le dosage ?
Les réactifs courants comprennent les coagulants (PAC, FeCl³) et les floculants (polyacrylamide). L'optimisation se fait par essais en jarre, où des échantillons de 1L sont traités à des doses variables pour trouver le point de clarté maximale. Ce procédé peut réduire l'OPEX chimique jusqu'à 30 %.
Quelles sont les exigences de maintenance d'un système DAF en agroalimentaire ?
Les tâches quotidiennes comprennent l'inspection du racleur et le suivi du pH. Chaque semaine, les opérateurs doivent nettoyer les diffuseurs de bulles et remplir les cuves de réactifs. La maintenance annuelle exige une inspection complète du récipient sous pression pour la conformité ASME et le remplacement des joints de pompe pour prévenir les fuites.
Les systèmes de flottation sous pression peuvent-ils traiter des eaux usées à haute salinité de l'agroalimentaire ?
Oui, mais une salinité élevée augmente la densité de l'eau, ce qui peut légèrement réduire la vitesse de remontée des bulles. En transformation de fruits de mer, où la salinité peut dépasser 3 %, l'efficacité d'élimination peut baisser de 5–10 % sauf à augmenter le taux de recyclage ou à utiliser des floculants spécialisés. Pour plus d'informations, voir la comparaison des systèmes de flottation sous pression pour applications industrielles.