Pourquoi les eaux usées PCB à haute salinité exigent un traitement spécialisé
Les procédés de fabrication PCB, de la gravure et du placage au rinçage, génèrent intrinsèquement des eaux usées chargées de concentrations élevées de matières dissoutes totales (TDS), typiquement de 3 000–15 000 mg/L. Cet effluent contient aussi des niveaux significatifs de polluants organiques, telles qu'une DCO (demande chimique en oxygène) de 50–500 mg/L, et des métaux lourds critiques comme le cuivre (Cu²⁺), le nickel (Ni²⁺) et le chrome (Cr), souvent présents à 10–100 mg/L. Ces constituants dépassent largement les limites de rejet mondiales strictes. Par exemple, la norme chinoise GB 39731-2020 impose <50 mg/L de DCO et <0,5 mg/L de Cu, tandis que la directive UE sur les émissions industrielles 2010/75/UE fixe des limites aussi basses que <10 mg/L de Cu. Le non-respect de ces normes entraîne des conséquences financières et opérationnelles sévères. Une usine PCB importante au Guangdong, par exemple, a subi des amendes totalisant 250 000 $ pour dépassement des limites de rejet de cuivre. Cette action punitive, combinée à la hausse des coûts d'élimination conventionnelle, a conduit à l'adoption d'un système de zéro rejet liquide (ZLD), qui a ensuite réduit les dépenses d'élimination de 65 % et permis 98 % de réutilisation d'eau. Un rejet à haute salinité non traité pose des risques environnementaux substantiels, y compris un colmatage membranaire rapide dans les stations d'épuration municipales, conduisant à des perturbations opérationnelles coûteuses. Il peut aussi causer une salinisation des sols, rendant les terres infertiles, et contaminer les ressources en eaux souterraines, impactant la santé publique et les écosystèmes.
| Polluant/paramètre | Plage typique des eaux usées PCB | Limites réglementaires (exemple : Chine GB 39731-2020) | Impact environnemental de la non-conformité |
|---|---|---|---|
| Matières dissoutes totales (TDS) | 3 000–15 000 mg/L | N/A (limites spécifiques variables selon la région, mais des TDS élevés impactent la réutilisation) | Salinisation des sols, contamination des eaux souterraines, interférence avec le traitement biologique |
| Demande chimique en oxygène (DCO) | 50–500 mg/L | <50 mg/L | Désoxygénation des milieux récepteurs, atteinte à la vie aquatique |
| Cuivre (Cu²⁺) | 10–100 mg/L | <0,5 mg/L | Toxicité pour les organismes aquatiques, risques pour la santé humaine |
| Nickel (Ni²⁺) | 10–100 mg/L | <1,0 mg/L | Toxicité pour les organismes aquatiques, cancérogène potentiel |
| pH | 2–12 (fortement variable) | 6–9 | Perturbation des écosystèmes aquatiques, corrosion des infrastructures |
Spécifications d'ingénierie : technologies de traitement des eaux usées PCB à haute salinité
Un traitement efficace des eaux usées PCB à haute salinité exige une approche multi-étapes, commençant par un prétraitement robuste pour éliminer les matières en suspension et les métaux lourds, protégeant ainsi les systèmes membranaires aval. Les unités DAF (flottation à air dissous), telles que les systèmes DAF série ZSQ pour le prétraitement des eaux usées PCB, sont très efficaces, atteignant 95–98 % d'élimination des matières en suspension (MES) à des pressions de 4–6 bar. La précipitation chimique, typiquement menée à un pH de 9–11, peut éliminer 90–95 % des métaux lourds dissous. Après ces étapes, la filtration multimédia est cruciale pour ramener l'indice de colmatage (SDI) sous 3, un prérequis pour la longévité des systèmes d'osmose inverse (OI). Les technologies membranaires forment l'épine dorsale du traitement des eaux usées à haute salinité. Les systèmes d'OI offrent une élimination supérieure des TDS, atteignant typiquement 98 % de réduction à des flux de 15–25 L/m²·h et des pressions de 55–65 bar. La nanofiltration (NF) fournit une alternative moins intensive, éliminant environ 90 % des TDS à des flux plus élevés (20–30 L/m²·h) et des pressions plus basses (10–20 bar). L'électrodialyse (ED) peut aussi être employée pour l'élimination des TDS, avec des efficacités de 80–90 % et une consommation énergétique de 0,5–1,5 kWh/m³. Des technologies émergentes gagnent également du terrain. L'osmose directe (FO) offre un potentiel de récupération d'eau élevée (jusqu'à 80 %) avec une consommation énergétique plus basse (0,5–1,0 kWh/m³), particulièrement utile pour les saumures très concentrées, bien qu'elle exige une solution d'entraînement. La distillation membranaire (MD) peut atteindre une élimination quasi complète des TDS (99 %) mais a typiquement des demandes énergétiques plus élevées (1,5–3,0 kWh/m³). L'électrodialyse inversée (EDR) offre une résistance accrue au colmatage et peut atteindre 95 % d'élimination des TDS avec une consommation de 0,7–1,2 kWh/m³. Les boues générées par ces procédés exigent une déshydratation ; les filtres-presses à plateaux, comme le Zhongsheng 9-plate-frame-filter-press.html, peuvent atteindre 30–40 % de siccité à 2–4 bar, tandis que les centrifugeuses produisent typiquement 20–30 % de siccité à 3 000–4 000 tr/min. Pour un influent typique de 10 000 mg/L de TDS, les taux de récupération d'OI sont souvent optimisés à 75 % afin de gérer le potentiel d'entartrage de composés comme le sulfate de calcium (CaSO₄).
| Technologie | Fonction principale | Tolérance à la salinité (TDS mg/L) | Efficacité d'élimination typique | Pression d'exploitation (bar) | Flux (L/m²·h) | Consommation énergétique (kWh/m³) | Points clés |
|---|---|---|---|---|---|---|---|
| DAF | Élimination MES et huiles | N/A | 95–98 % MES | 4–6 | N/A | ~0,5–1,0 | Exige coagulants/floculants chimiques |
| Précipitation chimique | Élimination des métaux lourds | N/A | 90–95 % métaux lourds | N/A (ajustement du pH) | N/A | Faible (ajustement du pH) | Dépendant du pH, génère des boues d'hydroxydes métalliques |
| Filtration multimédia | Réduction des matières en suspension et du SDI | N/A | >98 % MES | 2–4 | N/A | Faible | Précurseur de l'OI/NF |
| Osmose inverse (OI) | Élimination des TDS et matières dissoutes | Jusqu'à 50 000+ (avec prétraitement) | 98 % TDS | 55–65 | 15–25 | 2,0–4,0 | Haute pression, sensible au colmatage/entartrage, exige des systèmes d'OI pour ZLD des eaux usées PCB à haute salinité |
| Nanofiltration (NF) | Élimination des ions polyvalents et TDS modérés | Jusqu'à 20 000 | 90 % TDS | 10–20 | 20–30 | 1,5–3,0 | Pression plus basse que l'OI, bonne pour les ions divalents |
| Osmose directe (FO) | Concentration de l'eau | >20 000 | 80 % de récupération d'eau | N/A (pression osmotique) | 5–15 | 0,5–1,0 | Exige une solution d'entraînement, flux plus bas que l'OI |
| Distillation membranaire (MD) | Élimination haute salinité et composés volatils | >100 000 | 99 % TDS | N/A (gradient thermique) | 1–5 | 1,5–3,0 | Énergivore (source de chaleur requise) |
| Électrodialyse inversée (EDR) | Élimination des TDS et des sels | Jusqu'à 50 000 | 95 % TDS | 5–20 | 20–40 | 0,7–1,2 | Bonne pour les eaux saumâtres, peut être moins efficace sur les organiques non ioniques |
| Filtre-presse à plateaux | Déshydratation des boues | N/A | 30–40 % de siccité | 2–4 | N/A | Faible (mécanique) | Génère un gâteau de filtration |
Systèmes de zéro rejet liquide (ZLD) : schéma de procédé, CAPEX et décomposition de l'OPEX
Atteindre le zéro rejet liquide (ZLD) pour les eaux usées PCB à haute salinité est une stratégie complète qui intègre plusieurs étapes de traitement afin de maximiser la récupération d'eau et de minimiser les déchets. Un schéma ZLD typique commence par un prétraitement avancé, combinant souvent un DAF pour l'élimination des solides et des huiles avec une précipitation chimique des métaux lourds. Suit un système d'OI ou de NF, conçu pour récupérer 75–85 % de l'eau d'influent, concentrant les contaminants restants dans un flux de saumure. Cette saumure concentrée passe ensuite dans un concentrateur de saumure, qui porte encore le taux de récupération à 90–95 %, laissant un liquide très concentré. L'étape finale est typiquement un cristalliseur évaporatif, qui solidifie les sels et contaminants restants, produisant un déchet solide sec adapté à l'élimination. Cette approche assure que la quasi-totalité de l'eau est récupérée, réduisant nettement le volume de déchets liquides nécessitant une élimination hors site coûteuse. Pour un site traitant 100 m³/h, l'investissement (CAPEX) d'un système ZLD peut aller de 1,2 à 2,5 millions $. Cela comprend des investissements substantiels en unités d'OI (500–800 k$), cristalliseurs (400–700 k$) et systèmes DAF (150–300 k$). Les dépenses d'exploitation (OPEX) tombent typiquement entre 0,80 et 1,50 $ par mètre cube d'eau traitée. Cet OPEX comprend les coûts chimiques (0,30–0,50 $/m³ pour coagulants, floculants et antitartrants), la consommation énergétique (0,20–0,40 $/m³ pour pompes et membranes), le remplacement membranaire (0,10–0,20 $/m³) et la main-d'œuvre (0,10–0,20 $/m³). Malgré l'investissement initial, les systèmes ZLD offrent un retour sur investissement (ROI) convaincant. Les usines rejetant plus de 500 m³ par jour peuvent attendre des délais de retour de 3–5 ans, portés par les économies de redevances d'élimination réduites (qui peuvent être de 0,50–2,00 $/m³) et le rapport coût-efficacité de la réutilisation d'eau (0,20–0,50 $/m³). Un fabricant PCB au Jiangsu, par exemple, est passé d'un coût d'élimination de 1,80 $/m³ à seulement 0,50 $/m³ avec son système ZLD, atteignant 95 % de récupération d'eau et un délai de retour de 3 ans.
| Composante du système | CAPEX estimé (système ZLD 100 m³/h) | OPEX estimé ($/m³) | Fonction clé |
|---|---|---|---|
| Système DAF | 150 000 – 300 000 $ | 0,10 – 0,20 $ | Élimination MES, huiles et matières en suspension |
| Dosage chimique et précipitation | 50 000 – 100 000 $ | 0,30 – 0,50 $ (produits chimiques) | Élimination des métaux lourds, ajustement du pH |
| Système OI/NF | 500 000 – 800 000 $ | 0,30 – 0,50 $ (énergie, remplacement membranaire) | Réduction des TDS, récupération d'eau (75–85 %) |
| Concentrateur de saumure | 200 000 – 400 000 $ | 0,10 – 0,20 $ (énergie) | Récupération d'eau supplémentaire (jusqu'à 95 %) |
| Cristalliseur évaporatif | 400 000 – 700 000 $ | 0,10 – 0,20 $ (énergie, gestion des solides) | Solidification des sels résiduels |
| Équipements annexes et installation | 100 000 – 300 000 $ | N/A | Tuyauterie, cuves, contrôles, génie civil |
| Système total (approximatif) | 1 200 000 – 2 500 000 $ | 0,80 – 1,50 $ | Zéro rejet liquide |
Choisir le bon équipement : cadre de décision pour les usines PCB
Choisir la stratégie de traitement et l'équipement optimaux pour les eaux usées PCB à haute salinité exige une approche structurée, équilibrant efficacité technique et viabilité économique. Le processus commence par une caractérisation approfondie des eaux usées. Cela implique des essais de laboratoire détaillés pour quantifier les niveaux de TDS, les concentrations de DCO, les métaux lourds spécifiques (par des techniques comme la spectrométrie d'émission optique à plasma à couplage inductif ou ICP-OES) et les variations de pH. Parallèlement, définissez des objectifs de traitement clairs : conformité stricte au rejet, réutilisation d'eau pour les opérations de procédé, ou zéro rejet liquide (ZLD) complet. Cette étape est critique car elle dicte les efficacités d'élimination et les taux de récupération requis. Ensuite, évaluez l'adéquation technologique selon les caractéristiques des eaux usées et les objectifs de traitement. Par exemple, les systèmes d'OI conviennent typiquement à des TDS jusqu'à 15 000 mg/L, tandis que l'osmose directe (FO) peut être envisagée pour un influent dépassant 20 000 mg/L. La précipitation chimique est essentielle si les concentrations de cuivre dépassent 50 mg/L. Après la sélection technologique, des essais pilotes des équipements présélectionnés sont primordiaux. Un essai de 3 mois pour des systèmes OI/NF, par exemple, peut évaluer précisément les taux de colmatage et les paramètres d'exploitation optimaux dans les conditions du site. Enfin, comparez les propositions des fournisseurs à l'aide d'une matrice de notation pondérée. Attribuez des poids à des critères clés tels que le CAPEX (30 %), l'OPEX (30 %), l'efficacité d'élimination (20 %), l'emprise (10 %) et l'historique de conformité démontré (10 %). Cette évaluation systématique assure que la solution retenue s'aligne à la fois sur les exigences techniques et sur les objectifs opérationnels et financiers de long terme. Pour un dosage chimique automatisé, examinez un automatic-chemical-dosing-system.html afin d'assurer une application constante et précise.
| Étape | Action | Points clés | Livrables |
|---|---|---|---|
| 1 | Caractérisation des eaux usées | TDS, DCO, métaux lourds (Cu, Ni, Cr), pH, débit | Rapport de laboratoire complet, schémas de procédé (PFD) |
| 2 | Définir les objectifs de traitement et le budget | Conformité au rejet, cible de réutilisation d'eau, ZLD, arbitrages CAPEX vs OPEX | Document d'objectifs de traitement, allocation budgétaire |
| 3 | Évaluation technologique | Tolérance à la salinité, efficacité d'élimination, scalabilité, besoins énergétiques, consommation chimique | Options technologiques présélectionnées |
| 4 | Essais pilotes | Vérification de performance, évaluation du colmatage, stabilité opérationnelle, collecte de données réelles | Rapport d'essai pilote, paramètres d'exploitation optimisés |
| 5 | Sélection du fournisseur | CAPEX, OPEX, support technique, garantie, références, matrice de notation pondérée | Fournisseur d'équipement retenu et proposition |
Liste de conformité : respecter les normes mondiales d'eaux usées PCB
Le respect des normes mondiales de rejet d'eaux usées PCB est non négociable pour la continuité d'exploitation et la responsabilité environnementale. En Chine, la conformité à GB 39731-2020 est obligatoire, fixant des limites strictes telles que DCO <50 mg/L, Cu <0,5 mg/L et Ni <1,0 mg/L, avec une plage de pH de 6–9. Cette norme impose aussi une surveillance en ligne de la DCO, du pH et du débit. La directive UE sur les émissions industrielles 2010/75/UE exige le respect des meilleures techniques disponibles (MTD) et impose des limites strictes, par exemple Cu <10 mg/L, Ni <2,0 mg/L et Cr <0,5 mg/L. Aux États-Unis, les sites doivent se conformer aux EPA Effluent Guidelines, telles que 40 CFR Part 469 pour l'électrodéposition, qui spécifient des limites comme Cu <2,7 mg/L et Ni <3,98 mg/L, et nécessitent l'obtention de permis National Pollutant Discharge Elimination System (NPDES). Maintenir la conformité exige une documentation méticuleuse, y compris des journaux quotidiens pour des paramètres critiques comme le pH, les TDS et les métaux lourds, complétés par des rapports de laboratoire trimestriels et des audits tiers annuels, surtout pour les systèmes ZLD. Les écueils de conformité courants comprennent un prétraitement inadéquat, qui conduit à un colmatage rapide des membranes d'OI et à une efficacité réduite ; un dosage chimique inconstant, entraînant des fluctuations de pH pouvant compromettre l'élimination des métaux ; et un manque de redondance des systèmes critiques, telles que des pompes de secours pour les unités DAF, ce qui peut causer des arrêts inattendus et des violations de rejet. Comprendre les normes mondiales de rejet d'eaux usées PCB est la première étape vers la conformité.
Questions fréquentes
Quelle est la plage de salinité typique des eaux usées PCB, et comment affecte-t-elle le traitement ?
Les eaux usées PCB présentent typiquement une salinité élevée, avec des TDS de 3 000–15 000 mg/L. Cette haute salinité impacte nettement le traitement en réduisant les taux de récupération des procédés membranaires comme l'OI, en augmentant le risque d'entartrage et de colmatage, et en exigeant un prétraitement plus robuste afin de protéger les équipements sensibles.
Combien coûte un système ZLD pour eaux usées PCB ?
Le CAPEX d'un système ZLD pour eaux usées PCB peut aller de 1,2 à 2,5 millions $ pour une capacité de 100 m³/h. L'OPEX est estimé à 0,80–1,50 $/m³, avec des délais de retour typiquement entre 3–5 ans pour les usines à volumes de rejet substantiels.
Quelles sont les meilleures méthodes de prétraitement des eaux usées PCB à haute salinité ?
Les méthodes de prétraitement les plus efficaces comprennent la DAF (flottation à air dissous) pour éliminer les matières en suspension et les huiles, la précipitation chimique pour cibler les métaux lourds, et la filtration multimédia pour ramener l'indice de colmatage (SDI) sous 3, protégeant ainsi les systèmes membranaires aval.
L'osmose directe (FO) peut-elle remplacer l'OI pour les eaux usées PCB à haute salinité ?
La FO est une technologie viable pour des salinités extrêmement élevées (plus de 20 000 mg/L de TDS) ou pour concentrer des saumures difficiles. Toutefois, elle a en général des flux plus bas que l'OI et exige une solution d'entraînement, ce qui ajoute de la complexité. La FO est souvent utilisée en conjonction avec l'OI ou comme étape de concentration tertiaire dans les systèmes ZLD plutôt que comme remplacement complet de l'OI.
À quelle fréquence faut-il remplacer les membranes d'OI dans un système ZLD ?
La durée de vie des membranes d'OI dans un système ZLD pour eaux usées PCB va typiquement de 3–5 ans. Cette durée dépend fortement de l'efficacité du prétraitement, de la fréquence et de la qualité du nettoyage membranaire, et des conditions d'exploitation spécifiques. Des protocoles d'entretien et de nettoyage adéquats peuvent prolonger nettement la vie des membranes.
Équipements associés
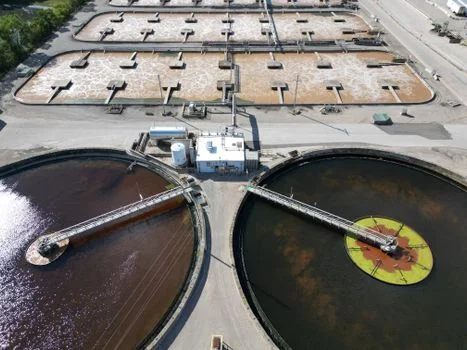
Les produits Zhongsheng Environmental suivants sont conçus pour les défis d'eaux usées discutés ci-dessus :
- Systèmes DAF série ZSQ pour le prétraitement des eaux usées PCB — voir spécifications, plage de capacité et données techniques
- Systèmes d'OI pour ZLD des eaux usées PCB à haute salinité — voir spécifications, plage de capacité et données techniques
- déshydratation des boues pour le traitement des eaux usées PCB — voir spécifications, plage de capacité et données techniques
Besoin d'une solution sur mesure ? Demandez un devis gratuit avec votre débit et vos paramètres de pollution.