Comment un procédé de flottation à air dissous retire les huiles et les FOG
Un procédé de flottation à air dissous (FAD/DAF) retire les huiles libres et émulsionnées, les graisses (FOG) et les matières en suspension (MES). Il libère des microbulles de 20–50 µm à partir d'une recirculation à 40–70 psi. Les bulles se fixent sur des flocs conditionnés chimiquement et les font remonter pour l'écumage. La sousverse reste souvent sous 10 mg/L de FOG et sous 30 mg/L de MES, lorsque la dose et la charge hydraulique suivent la charge à traiter.
Les ingénieurs d'usine retiennent la flottation lorsque les séparateurs gravitaires ne cassent pas les émulsions ou ne tiennent pas les limites de rejet. En agroalimentaire, en pétrochimie et en prétraitement municipal, un équipement bien réglé atteint couramment 95 % et plus d'abattement des FOG et des MES. Le temps de séjour hydraulique (TSH) est alors de 20–60 minutes. Les cibles pratiques de conception restent <10 mg/L de FOG et <30 mg/L de MES. Les limites catégorielles de l'EPA (Agence américaine de protection de l'environnement) dépendent de l'industrie et sont souvent plus élevées, comme la section sur le rendement le précise.
Pourquoi les systèmes FAD surpassent les séparateurs gravitaires sur les eaux usées industrielles
FOG et MES restent des causes fréquentes de non-conformité en prétraitement industriel, surtout là où les détergents et les protéines stabilisent les émulsions. Les séparateurs gravitaires conviennent aux huiles libres, en général sous environ 100 mg/L de FOG. Ils traitent mal les graisses émulsionnées et les colloïdes fins. Les laiteries et les abattoirs (bovins, volailles…) voient souvent un FOG d'entrée supérieur à 500 mg/L et des MES supérieures à 1 000 mg/L après les cycles de nettoyage en place (NEP).
Sur ces charges, la plupart des installations que nous dimensionnons obtiennent un abattement gravitaire proche de 60 % sur les flux émulsionnés. Cela suffit rarement à une conformité régulière. Avec un conditionnement par coagulant et floculant, la flottation à air dissous atteint couramment 95 % d'abattement ou plus sur la même eau. Les appareils gravitaires demandent aussi 2–4 heures de séjour et une forte emprise au sol. Ils réagissent donc mal aux à-coups de débit dans les usines compactes.
L'écart vient de la différence de masse volumique. Les gouttes d'huile libre assez grosses pour remonter selon la loi de Stokes quittent un bassin calme de type API (American Petroleum Institute). Les gouttes émulsionnées, dans la plage de 1–20 µm, ne remontent pas. La neutralisation de charge et le pontage par polymère transforment ces gouttes en flocs. Les microbulles les soulèvent alors en quelques minutes, et non en quelques heures.
| Paramètre | Séparateur gravitaire | Système FAD |
|---|---|---|
| FOG visé (entrée) | <100 mg/L (huiles libres) | >100 mg/L (émulsionnées et libres) |
| Abattement des MES | Faible sur les particules fines | 95 % et plus (particules fines et colloïdales) |
| Abattement des FOG (émulsion) | <50 % | 95–98 % |
| Temps de séjour | 2–4 heures | 20–60 minutes |
| Emprise au sol | Importante | Compacte |
| Sensibilité aux variations de débit | Élevée | Faible à moyenne (avec une régulation adaptée) |
Lorsque les acheteurs comparent un appareil pour huiles libres à un service de flottation, la lecture ciblée sur FAD et séparateur à coalescence pour l'élimination des huiles clarifie le coût et le domaine d'emploi. Au-dessus d'environ 100 mg/L de FOG émulsionné, la flottation est en général l'étape primaire la plus sûre avant la filière biologique ou les membranes.
Procédé d'ingénierie pas à pas de la séparation huile-eau
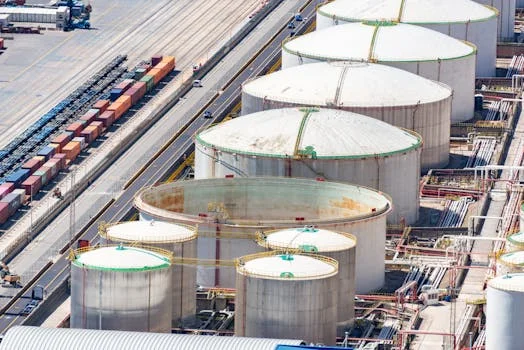
Les eaux usées industrielles chargées en huiles sont clarifiées ici en six étapes physico-chimiques, qui transforment l'air dissous en microbulles flottantes. L'exploitant qui comprend chaque étape diagnostique plus vite une mauvaise qualité de flottant que celui qui traite la cuve comme une boîte noire.
- Étape 1 : conditionnement chimique
Des coagulants comme le chlorure de polyaluminium (PAC) ou le chlorure ferrique sont en général dosés à 50–200 mg/L, pour neutraliser la charge des huiles émulsionnées et des fines. Un floculant polyacrylamide de masse molaire élevée suit à 1–5 mg/L, afin de bâtir des flocs résistants au cisaillement. La plupart des files tiennent le pH entre 6,5 et 8,5 à ce stade, pour que les sels métalliques et le polymère agissent ensemble. Le mélange rapide est court. La floculation dure plus longtemps, afin que les flocs grossissent sans se déchirer avant la zone de contact. - Étape 2 : dissolution de l'air
La recirculation d'effluent clarifié, en général 10–30 % du débit d'entrée, est pressurisée dans un saturateur à 40–70 psi. Les saturateurs à lit garni sont fréquents sur les modules industriels, car le garnissage augmente le contact air-eau. Le temps de séjour du saturateur est en général de 1–3 minutes, de sorte que la recirculation dépasse la saturation à la pression atmosphérique. Les fortes charges en FOG et en MES poussent d'ordinaire l'exploitant vers le haut de cette plage de recirculation. - Étape 3 : détente
La recirculation pressurisée traverse une vanne de détente ou une buse, puis entre dans la cuve de flottation. La chute brutale jusqu'à la pression atmosphérique fait sortir l'air dissous en bulles uniformes de 20–50 µm. La loi de Henry explique l'effet : la solubilité du gaz augmente avec la pression partielle, donc la détente crée un nuage dense de bulles, propice à la fixation sur les flocs. Des buses usées qui forment des bulles grossières réduisent la probabilité de collision et laissent une sousverse trouble. - Étape 4 : fixation bulle-particule
Les microbulles se mélangent à l'eau conditionnée dans la zone de contact. Les gouttes d'huile hydrophobes se fixent facilement. Les solides hydrophiles ont besoin de ponts de flocs. La charge hydraulique de la zone de contact est souvent prévue près de 5–15 m/h, avec des chicanes qui limitent les courts-circuits. À la mise en service, nous restons le plus souvent dans le bas de cette plage lorsque le FOG est collant et que le flottant doit rester sec. - Étape 5 : flottation et écumage
Les agrégats bulle-particule remontent en général à 5–15 cm/min et forment une couche de flottant en surface. Des racleurs à chaînes et palettes, à vis ou alternatifs retirent cette couche selon la charge en solides et la siccité visée. La vitesse du racleur se règle souvent entre 0,5 et 2 m/min, pour ne pas entraîner d'eau dans la trémie de flottants. Un écumage trop rapide gonfle le volume de boues sans améliorer le FOG de sortie. - Étape 6 : clarification de l'effluent
L'eau clarifiée sort sous un déversoir de sousverse, vers un traitement biologique, un rejet ou un polissage avant réutilisation. Les flottants titrent souvent 2–5 % de siccité et partent vers l'épaississement ou la déshydratation. À ce stade, le système de flottation à air dissous (FAD/DAF) a terminé la capture primaire des FOG et des MES. Il a aussi protégé les ouvrages aval des à-coups de charge huileuse.
Place de la flottation dans une file de prétraitement
Le prétraitement par flottation des eaux usées huileuses se place en général après le dégrillage et le bassin tampon, et avant le traitement biologique ou les membranes. Un schéma de principe utile s'enchaîne ainsi : bassin tampon → conditionnement chimique → contact/flottation → écumage et gestion des flottants → effluent clarifié vers la filière biologique ou le polissage. Cette disposition répond au besoin courant d'un schéma de prétraitement, sans faire de la flottation une boîte noire isolée.
Un bassin tampon amortit les pics de NEP, de sorte que la demande en coagulant reste stable sur le poste. Le conditionnement chimique casse les émulsions avant même la formation des bulles. La gestion des flottants protège les pompes et les digesteurs des écumes huileuses. Si l'étape suivante est un bioréacteur à membranes (BRM/MBR) ou une osmose inverse (OI), tenir le FOG bas ici coûte moins cher que de lutter ensuite contre le colmatage des membranes. Les usines qui sautent le bassin tampon courent souvent après de faux problèmes de chimie, qui sont en réalité des à-coups hydrauliques.
Les mesures qui justifient leur coût comprennent des points de prélèvement FOG/MES en entrée et en sortie, des transmetteurs de pression du saturateur, des débitmètres de recirculation et le pH de la cuve de floculation. Sans ces quatre signaux, l'exploitant devine quel réglage toucher lorsque le flottant devient aqueux dans la nuit. Pour le contexte de l'usine entière, voir la conception d'une station d'épuration (STEP) intégrée et les données de rendement et les repères de qualité d'effluent d'un BRM/MBR après FAD.
Composants d'un système FAD : spécifications et critères de conception
Le rendement d'un système FAD dépend du dimensionnement conjoint de la cuve, du saturateur, de la pompe de recirculation, du compresseur, du racleur et du poste de dosage. Une fiche technique qui ne donne que le volume de cuve, sans pression de recirculation ni charge hydraulique, est incomplète pour la revue d'un ensemblier (EPC). Le retour de terrain montre qu'un saturateur sous-dimensionné échoue sur les FOG émulsionnées bien avant une cuve trop petite.
Les composants centraux d'un équipement DAF pour eaux usées industrielles comprennent :
- Cuve de flottation : ouvrage de séparation dimensionné pour une charge hydraulique de 5–15 m/h, une profondeur en général de 1,5–3 m et un séjour de 20–60 minutes. L'inox 304/316 ou le PRV se choisit selon les chlorures, la température et le budget. La géométrie des chicanes entre zone de contact et zone de séparation compte autant que la surface en plan.
- Saturateur : réservoir sous pression qui dissout l'air dans l'eau de recirculation, souvent avec un garnissage en PVC ou en inox. Les rapports air/eau courants sont de 5–10 % en volume, avec une perte de charge du garnissage de 0,5–2 bar. Les saturateurs garnis sont efficaces, mais ils exigent une recirculation propre. Une recirculation sale oriente vers une conception sans garnissage, avec davantage de marge d'entretien.
- Pompe de recirculation : une pompe centrifuge équipée d'un variateur de fréquence tient 40–70 psi tout en véhiculant environ 10–30 % du débit d'entrée. La marge de NPSH (hauteur nette positive d'aspiration) et le rendement fil-eau dominent le coût électrique sur la durée. Une cavitation à cet endroit dégrade la qualité des bulles en quelques minutes.
- Compresseur d'air : les compresseurs exempts d'huile sont préférables en intérieur. La capacité courante est de 0,1–0,3 m³/min pour 100 m³/h d'eaux usées en entrée. Un air d'instrumentation contaminé peut réintroduire de l'huile dans un système conçu pour l'enlever.
- Système d'écumage : le racleur à chaînes et palettes convient aux fortes charges en solides. Les modèles à vis ou alternatifs conviennent aux implantations compactes. La vitesse reste proche de 0,5–2 m/min. L'angle de la rampe d'écumage et le volume de la trémie de flottants doivent suivre les journées de pointe en solides, pas les journées moyennes.
- Système de dosage de réactifs : des pompes doseuses pilotées par automate (PLC) dosent le coagulant et le floculant et tiennent le pH à 6,5–8,5. Nos systèmes de dosage de réactifs pilotés par automate pour l'optimisation de la FAD gardent une dose proportionnelle au débit et au retour de turbidité lorsque l'entrée varie après un NEP.
| Composant | Spécification d'ingénierie principale | Critère de conception / matériau |
|---|---|---|
| Cuve de flottation | Charge hydraulique : 5–15 m/h Profondeur : 1,5–3 m Temps de séjour : 20–60 min |
Matériau : inox (304/316) ou PRV, pour la tenue à la corrosion |
| Saturateur | Pression : 40–70 psi Rapport air/eau : 5–10 % (en volume) Perte de charge : 0,5–2 bar |
Conception à lit garni (garnissage PVC ou inox), temps de séjour 1–3 min |
| Pompe de recirculation | Pression de refoulement : 40–70 psi Débit : 10–30 % de l'entrée |
Pompe centrifuge avec variateur de fréquence pour la régulation de pression ; le NPSH et le rendement sont déterminants |
| Compresseur d'air | Capacité : 0,1–0,3 m³/min pour 100 m³/h d'entrée | Modèles exempts d'huile et peu bruyants, de préférence ; alimentation en air fiable |
| Système d'écumage | Vitesse du racleur : 0,5–2 m/min | Type : chaînes et palettes (fortes charges en solides) ou vis (compact, peu d'entretien) |
| Dosage de réactifs | Dose de coagulant : 50–200 mg/L Dose de floculant : 1–5 mg/L |
Pompes doseuses pilotées par automate (PLC) ; ajustement du pH (6,5–8,5) |
Rendement réel : données de performance FAD par industrie
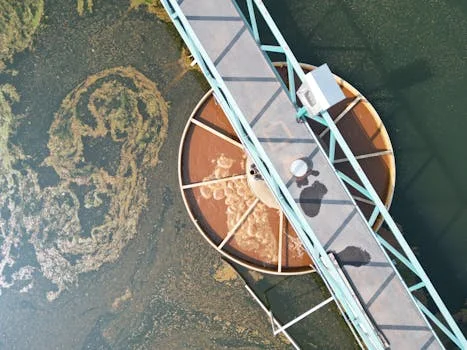
La performance industrielle de la flottation des eaux huileuses reste groupée autour de 95 % et plus d'abattement des FOG, lorsque la demande en coagulant est couverte et que la charge hydraulique reste dans le dimensionnement. Les usines agroalimentaires à émulsions riches en protéines, les eaux huileuses de pétrochimie et le prétraitement municipal des FOG n'ont pas les mêmes plages d'entrée. Le plafond d'abattement reste voisin si le flottant est tenu sec et si la pression de recirculation est stable.
Selon l'US EPA, 40 CFR 419.45, les normes de prétraitement du raffinage pétrolier fixent les huiles et graisses à 100 mg/L au maximum pour la contribution de la raffinerie vers une POTW (station d'épuration publique américaine). Selon l'US EPA, 40 CFR 423.12, les tableaux BPT (meilleure technologie praticable) des centrales thermoélectriques indiquent 20,0 mg/L d'huiles et graisses et 100,0 mg/L de MES pour plusieurs flux de rejet. Les cibles d'effluent FAD <10 mg/L de FOG et <30 mg/L de MES restent utiles. Elles se situent sous ces valeurs catégorielles lorsque l'équipement est optimisé chimiquement.
Les limites locales de FOG fixées par les POTW pour l'agroalimentaire tombent souvent près de 100 mg/L elles aussi, même si les autorisations de rejet varient selon la ville. Viser un FOG <10–30 mg/L après flottation laisse donc une marge pour la variabilité des prélèvements et les journées de NEP, sans reprendre la chimie chaque semaine.
- Agroalimentaire (produits laitiers, abattoirs de bovins et de volailles, industrie des boissons) : le FOG d'entrée se situe en général entre 300 et 800 mg/L, et les MES entre 500 et 1 500 mg/L. Les systèmes de flottation atteignent de façon fiable un FOG <10 mg/L et des MES <30 mg/L, soit 95–98 % d'abattement. Cette marge compte pour la maîtrise des surtaxes de rejet et la protection de la filière biologique.
- Pétrochimie : les sites traitent souvent des huiles à 200–1 000 mg/L et des MES à 200–800 mg/L. Les équipements placés en aval des séparateurs API atteignent couramment une huile <15 mg/L et des MES <50 mg/L, avec un abattement de 92–97 %.
- Prétraitement municipal : des rejets industriels fortement chargés peuvent apporter 50–200 mg/L de FOG et 100–500 mg/L de MES. La flottation peut les ramener à un FOG <20 mg/L et des MES <50 mg/L, à 85–95 % d'abattement. Elle dépasse souvent les décanteurs primaires sur les FOG et les fines.
- Pâte et papier : les MES d'entrée se situent souvent entre 1 000 et 3 000 mg/L, du fait des fibres et des charges minérales. La flottation peut réduire les MES à <100 mg/L, à 90–95 % d'abattement, et soutenir la récupération de fibres lorsque le bilan économique le permet.
- Textile : des eaux usées à DCO de 800–2 000 mg/L et à MES de 300–1 000 mg/L, issues des colorants et des agents d'encollage, peuvent atteindre 75–85 % d'abattement des MES. Les MES de sortie passent alors à <50 mg/L, et la DCO tend vers <200 mg/L avant le polissage de la couleur.
| Secteur industriel | Plage d'entrée typique | Effluent (repère 2025) | Rendement épuratoire (FOG/MES) |
|---|---|---|---|
| Agroalimentaire | FOG 300–800 mg/L, MES 500–1 500 mg/L | FOG <10 mg/L, MES <30 mg/L | 95–98 % |
| Pétrochimie | Huile 200–1 000 mg/L, MES 200–800 mg/L | Huile <15 mg/L, MES <50 mg/L | 92–97 % |
| Prétraitement municipal | FOG 50–200 mg/L, MES 100–500 mg/L | FOG <20 mg/L, MES <50 mg/L | 85–95 % |
| Pâte et papier | MES 1 000–3 000 mg/L | MES <100 mg/L | 90–95 % |
| Textile | DCO 800–2 000 mg/L, MES 300–1 000 mg/L | DCO <200 mg/L, MES <50 mg/L | 75–85 % |
Pour comparer un séparateur d'huile par FAD à d'autres appareils, partez de la forme du FOG d'entrée (libre ou émulsionné), pas du seul débit nominal. La fraction émulsionnée pèse plus sur le coût des réactifs que l'épaisseur de l'acier de la cuve. Demandez aux fournisseurs des photos d'essais en flacons sur vos eaux usées, pas seulement sur une eau huileuse type.
Comment se comparent les rendements des séparateurs d'huile ?
La comparaison des rendements part de la forme du polluant : huile libre, huile dispersée ou émulsion stable, plus les MES. Les appareils gravitaires retirent souvent moins de 50 % des FOG émulsionnées. Les coalesceurs atteignent couramment 70–90 % sur les huiles libres et dispersées, mais ils se colmatent lorsque les solides sont élevés. Les systèmes FAD fournissent en général 95–98 % d'abattement des FOG sur les charges émulsionnées supérieures à 100 mg/L. Un polissage membranaire peut dépasser 99 % d'abattement des FOG, avec toutefois des CAPEX (coûts d'investissement), des OPEX (coûts d'exploitation) et un risque de colmatage plus élevés.
- Séparateurs gravitaires : les mieux adaptés aux huiles libres à faible FOG (<100 mg/L) et aux grands débits. Les limites sont un faible rendement sur émulsion, une forte emprise au sol et un séjour de 2–4 heures.
- Coalesceurs : compacts et efficaces sur les huiles libres et dispersées, mais sensibles au colmatage par les solides et peu efficaces sur les MES.
- Systèmes membranaires (ultrafiltration, UF/OI) : visent des cibles très basses (<1 mg/L de FOG) et la réutilisation de l'eau. Des CAPEX et OPEX élevés, ainsi qu'un risque de colmatage, exigent un prétraitement poussé. Pour le polissage après flottation, voir les systèmes de purification d'eau par osmose inverse (OI).
- Systèmes FAD : les mieux adaptés aux huiles émulsionnées, avec un FOG en général >100 mg/L et des MES >200 mg/L. Les principaux compromis sont la dépendance aux réactifs et la gestion des flottants.
Cadre de décision : utilisez la FAD lorsque le FOG d'entrée dépasse 200 mg/L, que les MES dépassent 500 mg/L ou que des émulsions stables sont présentes. Un séparateur gravitaire ou un coalesceur peut suffire pour une huile libre à faible FOG. Les membranes servent au polissage après la capture primaire des FOG. Elles ne cassent pas l'émulsion en première étape.
| Technologie | Meilleur usage | Limites | Abattement typique des FOG |
|---|---|---|---|
| Séparateurs gravitaires | Huiles libres, FOG faible (<100 mg/L), grands débits | Faible sur les émulsions, forte emprise, long temps de séjour | <50 % |
| Coalesceurs | Huiles libres et dispersées, faible emprise | Colmatage par les solides, entretien élevé, abattement limité des MES | 70–90 % |
| Systèmes FAD | Huiles émulsionnées, FOG/MES élevés (>100 mg/L), emprise compacte, charges d'entrée variables | Dépendance aux réactifs, exigences de gestion des boues | 95–98 % |
| Systèmes membranaires (UF/OI) | Cibles d'effluent très basses (<1 mg/L de FOG), réutilisation de l'eau | CAPEX/OPEX élevés, risque de colmatage important, prétraitement étendu nécessaire | >99 % |
Pour une matrice d'alternatives plus détaillée sur la même décision, consultez la page associée qui compare un séparateur huile-eau par FAD aux procédés unitaires concurrents, avec des notes de coût et de conformité.
Qu'est-ce qui détermine le CAPEX d'un séparateur huile-eau ?
Le CAPEX d'un séparateur huile-eau en ensemble FAD se situe en général entre 50 000 et 500 000 $ pour 10–300 m³/h. Il dépend des matériaux, de l'automatisation, des systèmes de réactifs et de la gestion des boues, pas du seul volume de cuve. Le choix entre inox et PRV, les pompes redondantes et les racleurs capotés font plus bouger les devis que de légers écarts sur la charge hydraulique annoncée. L'OPEX se situe d'ordinaire entre 0,10 et 0,50 $ par m³. Les réactifs, l'énergie de recirculation et l'élimination des flottants en sont les premiers postes.
Les acheteurs doivent demander une décomposition poste par poste pour la pression de calcul du saturateur, le variateur de la pompe de recirculation, le stockage du coagulant et la déshydratation. Une cuve bon marché dotée d'un saturateur sous-dimensionné échoue sur les FOG émulsionnées, même si l'acier paraît épais. Pour un modèle de coût chiffré, voir la décomposition des coûts d'un système FAD en 2025 et le calculateur de retour sur investissement.
Certains postes surprennent l'acheteur qui équipe un site pour la première fois : préparation chauffée du polymère dans les locaux froids, pompes doseuses doubles pour un service continu, capots anti-odeurs sur les trémies de flottants des usines agroalimentaires, et matériels électriques antidéflagrants sur les modules d'eaux huileuses hydrocarbonées. Ces postes figurent rarement dans un devis de cuve nue. Ils apparaissent dans chaque budget d'installation complète.
Liste de contrôle avant émission d'un bon de commande :
- Confirmez la fraction de FOG libre et de FOG émulsionné par des essais en flacons sur de vrais échantillons de NEP.
- Calez le taux de recirculation et la pression du saturateur sur les pointes de FOG et de MES, pas seulement sur la journée moyenne.
- Fixez la charge hydraulique entre 5 et 15 m/h à l'heure de pointe du dimensionnement.
- Spécifiez la siccité visée des flottants (souvent 2–5 %) et la presse ou le sécheur en aval.
- Exigez une plage de pH de 6,5–8,5, avec des plages de dose de coagulant et de floculant documentées.
- Vérifiez les matériaux face aux chlorures, à la température et aux produits de nettoyage.
- Définissez les garanties de FOG et de MES en sortie par rapport à l'autorisation de rejet réelle ou à la limite locale de la POTW.
Bonnes pratiques d'exploitation : rendement et durée de vie d'une FAD
La disponibilité d'une FAD suit la rigueur des essais en flacons et la propreté du saturateur, plus que la plaquette commerciale. Les usines qui revérifient la chimie après chaque changement de campagne de fabrication gardent un FOG de sortie stable. Celles qui figent les doses pendant des mois ne rattrapent la qualité du flottant que par la vitesse du racleur. Une courte liste hebdomadaire vaut mieux qu'un classeur épais que personne n'ouvre.
- Optimisation chimique : lancez des essais en flacons sur des échantillons de 500 mL, avec 1–5 minutes de mélange et 10–30 minutes d'observation. Tenez le pH entre 6,5 et 8,5 tout en balayant les doses de coagulant et de floculant. Notez la dose retenue en regard du FOG d'entrée, pour que l'équipe de nuit hérite d'une valeur et non d'une estimation.
- Maîtrise de la taille des bulles : tenez la pression du saturateur à 40–70 psi et le rapport air/eau près de 5–10 % lorsque vous vérifiez des bulles de 20–50 µm. La microscopie ou la diffraction laser aide après un changement de buses. Une mousse blanche et grossière signale en général une usure de buse ou une perte de pression, pas « un surplus d'air qui aiderait ».
- Gestion du débit : restez dans une charge hydraulique de 5–15 m/h. Utilisez des variateurs sur les pompes de recirculation pour que la pression ne s'effondre pas pendant les faibles débits nocturnes. Si l'entrée baisse de 40 %, réduisez la vitesse de recirculation pour tenir la pression, plutôt que d'envoyer dans la cuve un débit hydraulique excessif.
- Gestion des boues : réglez la vitesse du racleur à 0,5–2 m/min pour éviter un flottant aqueux. Visez 2–5 % de siccité des flottants avant déshydratation. Pour le pressage, utilisez la déshydratation à rendement élevé des boues de la couche flottée FAD. Évacuer un flottant aqueux est l'un des moyens les plus rapides d'annuler les économies d'OPEX.
- Maintenance : nettoyez le garnissage du saturateur chaque semaine, inspectez les lames du racleur chaque mois, et entretenez les pompes et les compresseurs chaque trimestre. Gardez des buses de rechange et un kit de joint de recirculation en stock. Les deux lâchent pendant les fins de semaine fériées.
- Dépannage : une mauvaise flottation vient en général de la dose, du pH ou d'une production de bulles trop faible. Un volume de boues excessif signifie souvent que le racleur va trop vite, ou que la chimie est décalée. Un effluent trouble avec un flottant épais indique un court-circuit hydraulique plus souvent qu'une « mauvaise marque de polymère ».
À qui s'adresse ce guide / étape suivante
Ce guide s'adresse aux ingénieurs d'usine, aux concepteurs EPC et aux équipes achats qui dimensionnent un prétraitement des FOG lorsque les émulsions mettent en échec les cuves gravitaires. Il ne vous concerne pas si le flux n'est constitué que d'huile libre, sous environ 100 mg/L de FOG, avec presque pas de MES. Un séparateur gravitaire ou un coalesceur peut alors suffire. Si vous avez déjà le FOG et les MES d'entrée, le débit et une limite d'autorisation, envoyez ces valeurs par notre demande de dimensionnement et de devis FAD, afin de vérifier le taux de recirculation et la charge de cuve sur votre heure de pointe, et non sur une moyenne de catalogue.
Questions fréquentes
Quel est le temps de séjour typique d'un système FAD ?
Le temps de séjour d'un système FAD se situe en général entre 20 et 60 minutes, pour des charges hydrauliques de 5–15 m/h. Les durées plus courtes, proches de 20–30 minutes, conviennent aux forts débits et aux eaux peu chargées en solides. Les durées plus longues, proches de 40–60 minutes, servent aux fortes charges en FOG et en MES ou aux émulsions tenaces, afin que le contact et la remontée s'achèvent avant le déversoir de sousverse.
Combien coûte un ensemble de flottation FAD ?
Le CAPEX va couramment de 50 000 à 500 000 $ pour les ensembles de 10–300 m³/h, selon le choix entre inox et PRV, l'automatisation, le dosage et les options de boues. L'OPEX se situe en général entre 0,10 et 0,50 $ par m³, du fait des réactifs, de l'énergie de recirculation et de l'élimination des flottants. Le détail relève d'un devis propre au site, et non d'un prix unique de catalogue.
Les systèmes FAD traitent-ils les huiles émulsionnées ?
Oui. Les systèmes FAD sont prévus pour les huiles émulsionnées, une fois que coagulants et floculants ont déstabilisé les gouttes. Les microbulles se fixent ensuite sur les flocs conditionnés et les font remonter. L'abattement dépasse souvent 95 % pour le FOG émulsionné, alors que les séparateurs gravitaires restent en général sous 50 % sur les mêmes émulsions.
Quels sont les principaux modes de défaillance d'un système FAD ?
Les modes courants comprennent le colmatage du saturateur par une recirculation sale ou un garnissage négligé, le blocage du racleur par des débris, et un surdosage ou un sous-dosage de réactifs qui fait échouer la flottation. Un contrôle hebdomadaire du garnissage, des essais en flacons après chaque changement d'effluent et une pression de saturateur stable préviennent la plupart de ces défaillances, avant que le FOG de sortie ne sorte de l'autorisation de rejet.
Comment la FAD se compare-t-elle aux bioréacteurs à membranes (BRM/MBR) ?
La FAD et les BRM/MBR n'occupent pas la même place dans une file de traitement. La FAD est un prétraitement physico-chimique des FOG et des MES. Le BRM associe le traitement biologique et les membranes pour le polissage de la DBO et de la DCO. Le coût de possession d'une FAD est en général plus bas, mais elle exige des réactifs, tandis que le BRM demande plus d'énergie et d'entretien des membranes. La FAD protège souvent les membranes du BRM contre les à-coups de charge en FOG.
Équipement associé
- Système de flottation à air dissous (FAD/DAF) pour eaux usées industrielles : voir les spécifications, la plage de capacité et les données techniques
Besoin d'une solution sur mesure ? Demandez un devis gratuit en indiquant votre débit et vos paramètres de pollution.