Critères d'aptitude d'un système industriel de dépoussiérage
Un système industriel de dépoussiérage adapté se définit d'abord par la granulométrie, la chimie des poussières, le débit d'air et les limites d'émission, avant tout choix matériel. Les cyclones conviennent aux poussières grossières de plus de 10 µm, avec un rendement de 80 à 95 %. Les filtres à manches dépassent 99 % sur les particules de 0,1 à 10 µm. Les laveurs et les précipitateurs électrostatiques prennent le relais pour les fumées collantes, chaudes ou de très grand volume, lorsque la filtration sur média textile est mal adaptée.
Les installations échouent souvent lorsque la technologie ne correspond pas à la poussière. Une centrale à charbon équipée d'un cyclone dimensionné pour des cendres grossières a connu des dépassements persistants de PM2,5 et une amende de 250 000 $ après que des cendres de combustion plus fines ont saturé l'appareil. L'inadéquation granulométrique et un débit d'air trop faible pour la capacité étendue de la chaudière ont entretenu la non-conformité.
Les coûts cachés s'accumulent vite. L'OSHA associe l'exposition aux poussières à une hausse de 12 % des maladies respiratoires chez les travailleurs industriels. Les poussières abrasives peuvent réduire la durée de vie des roulements de 40 %. Des filtres colmatés sollicitent davantage les ventilateurs et peuvent accroître leur puissance absorbée de 25 %. Adapter le système de dépoussiérage aux caractéristiques de la poussière (taille, abrasivité, humidité, explosivité), puis aux contraintes d'espace, d'énergie et de budget, limite ces pertes.
Comment les dépoussiéreurs séparent-ils les particules du gaz ?
Les dépoussiéreurs industriels séparent les particules du gaz par inertie, filtration, contact avec un liquide ou force électrostatique, chaque mécanisme étant accordé à une plage granulométrique et à un service donné. Le vocabulaire de performance compte : distribution granulométrique (PM10, PM2,5, submicronique), rapport air-to-cloth du filtre à manches (m³/min par m² de média), diamètre de coupure du cyclone (taille captée à 50 %) et rapport liquide/gaz du laveur (L/G).
La plupart des installations que nous dimensionnons pour des poussières de process sèches et fines aboutissent à un filtre à manches, souvent précédé d'un cyclone de pré-épuration lorsque la charge à l'entrée est élevée. Les fumées collantes ou chaudes orientent le choix vers un lavage humide.
- Séparation inertielle (cyclones) : une entrée tangentielle crée de 50 à 500 g de force centrifuge. Les particules de plus de 10 µm heurtent la paroi, tombent dans la trémie, et le gaz épuré sort par le haut. Les données disponibles indiquent un rendement de 80 à 95 % pour les particules supérieures à 10 µm. Les cyclones demandent peu de maintenance et tolèrent des charges élevées, ce qui les cantonne souvent au rôle de pré-épuration.
- Filtration (filtres à manches) : les médias filtrants captent les particules de 0,1 à 10 µm avec des rendements supérieurs à 99 %. Les manches en polyester, PTFE ou fibre de verre développent un gâteau de poussière qui améliore la capture. Le nettoyage par pulse-jet injecte de l'air comprimé à 0,1–0,3 MPa en pulses de 50 à 100 ms pour détacher le gâteau vers la trémie.
- Lavage humide : les laveurs Venturi accélèrent le gaz de 100 à 200 m/s dans la gorge afin que les particules heurtent les gouttelettes. L'abattement dépasse couramment 95 % sur les particules submicroniques. Les données disponibles citent 99,9 % d'abattement du SO₂ sur des fumées de combustion ; la suspension obtenue nécessite ensuite un traitement des effluents.
- Précipitation électrostatique (ESP) : une décharge corona de 30 à 70 kV charge les particules qui migrent vers les plaques collectrices, puis sont détachées par secouage. Les ESP dépassent 99 % sur une large plage granulométrique et acceptent les poussières à résistivité élevée comme les cendres volantes, au prix d'un investissement plus important.
| Type de système | Mécanisme principal de capture | Accélérations / pressions typiques | Plage granulométrique principale | Rendement (typique) |
|---|---|---|---|---|
| Séparateur cyclonique | Séparation inertielle (force centrifuge) | 50–500 g | >10 µm (grossier) | 80–95 % |
| Filtre à manches | Filtration (impaction/interception sur média) | 0,1–0,3 MPa (pulse-jet) | 0,1–10 µm (fin) | 99 % et plus |
| Laveur humide | Impaction, diffusion, absorption | 100–200 m/s (vitesse en gorge Venturi) | Submicronique à >10 µm | 95 % et plus |
| Précipitateur électrostatique (ESP) | Attraction électrostatique (décharge corona) | 30–70 kV (tension de charge) | 0,1–100 µm | 99 % et plus |
Spécifications par type de dépoussiéreur : tableau comparatif des paramètres
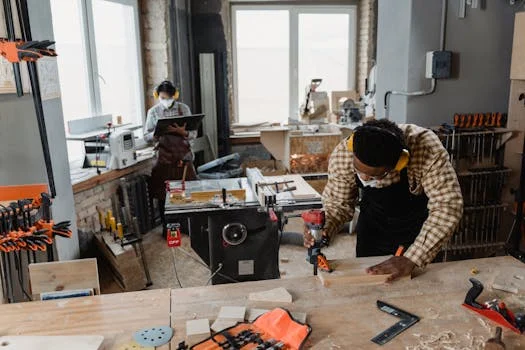
Choisir entre types de dépoussiéreurs exige de comparer des paramètres mesurables : plage de rendement, débit, perte de charge, énergie, maintenance et réglementation applicable.
| Type de système | Plage granulométrique (µm) | Rendement (%) | Plage de débit (m³/h) | Perte de charge (Pa) | Consommation (kW/1 000 m³) | Fréquence de maintenance | Compatibilité matière | Conformité réglementaire (EPA/UE) |
|---|---|---|---|---|---|---|---|---|
| Séparateur cyclonique | >10 | 80–95 | 1 000–50 000 | 250–1 000 | 0,05–0,15 | Faible (vidange de trémie) | Poussières abrasives, haute température | Pré-épuration PM10 |
| Filtre à manches | 0,1–10 | 99,5–99,99 | 5 000–200 000 | 1 000–2 000 | 0,2–0,4 | Moyenne (renouvellement des manches, pulse-jet) | Poussières sèches, non collantes ; médias spécifiques selon température/chimie | Conforme EPA NSPS (<10 mg/Nm³ PM2,5) et directive IED UE |
| Laveur humide | 0,1–100 | 95–99,9 | 1 000–100 000 | 1 500–7 500 | 0,5–1,5 | Élevée (gestion de la suspension, corrosion, nettoyage des buses) | Poussières collantes, chaudes, corrosives, explosives ; absorption de gaz | Conforme EPA NSPS (SO₂, gaz acides) |
| Précipitateur électrostatique (ESP) | 0,1–100 | 99–99,9 | 10 000–1 000 000 et plus | 50–200 | 0,02–0,08 | Faible (maintenance des secoueurs, nettoyage des plaques) | Poussières sèches à résistivité élevée (ex. cendres volantes) | Conforme aux limites PM strictes sur grands volumes |
Les laveurs acceptent l'humidité et les poussières collantes, et peuvent capter des gaz acides, mais leur perte de charge et le traitement de la suspension alourdissent l'OPEX. Les ESP maintiennent une faible perte de charge et une puissance de ventilation réduite sur de grands débits, mais la résistivité des poussières et le CAPEX limitent leur pertinence. Les trains hybrides (cyclone puis filtre à manches) sont fréquents lorsque la charge à l'entrée colmaterait trop vite les filtres.
Comment l'ingénieur doit-il sélectionner un dépoussiéreur ?
L'ingénieur sélectionne un dépoussiéreur selon une démarche séquentielle qui part des caractéristiques de la poussière, et non d'une préférence de marque. Caractérisez d'abord la poussière, puis traitez le débit, les contraintes du site, la réglementation et le coût global.
- Caractériser la poussière : les propriétés physiques et chimiques conditionnent le choix technologique.
- Distribution granulométrique : utilisez la diffraction laser pour les fractions PM10 et PM2,5 ; cela fixe le rendement de capture requis.
- Abrasivité : évaluez-la sur l'échelle de Mohs. La silice et l'alumine orientent vers des cyclones ou des filtres à manches à internes renforcés.
- Teneur en humidité : les poussières collantes ou hygroscopiques (poudres alimentaires, certains produits chimiques) colmatent les manches standard ; privilégiez les laveurs ou les médias revêtus PTFE.
- Explosivité : réalisez des essais Kst et MIE. Les anciens cahiers des charges citaient souvent la norme NFPA 652:2023 pour l'analyse des risques poussières ; la dernière édition autonome est la NFPA 652 (2019), désormais intégrée à la NFPA 660. Des évents d'explosion, des vannes d'isolement ou un inertage s'imposent dans la conception lorsque l'analyse DHA l'exige.
- Déterminer le débit d'air requis : les vitesses de capture et de transport doivent être mesurées, pas estimées.
- Vitesse de capture à la hotte : 0,5 à 2,5 m/s pour les poussières courantes ; 10 à 15 m/s pour les fumées très toxiques.
- Dimensionnement des gaines : maintenez la vitesse de transport entre 15 et 25 m/s pour limiter les dépôts.
- Formule de débit : utilisez
Q = A × V, où Q est le débit en m³/h, A la surface de la hotte en m² et V la vitesse de capture en m/s (multipliez par 3 600 pour convertir des secondes en heures).
- Évaluer les contraintes du site : l'encombrement, la puissance disponible et les plafonds d'investissement éliminent rapidement des options.
- Emprise au sol : les filtres à manches nécessitent généralement 3 à 5 fois l'encombrement d'un cyclone à capacité équivalente ; les ESP demandent aussi de grandes surfaces.
- Énergie : les laveurs peuvent consommer 2 à 3 fois la puissance d'un ESP, à cause de la perte de charge plus élevée et du pompage.
- Budget : le CAPEX d'un ESP peut représenter 2 à 4 fois celui d'un cyclone de même service.
- Normes internationales : la directive européenne sur les émissions industrielles 2010/75/UE vise souvent moins de 10 mg/Nm³ de PM pour les nouvelles installations ; la norme chinoise GB 13223-2011 fixe moins de 30 mg/Nm³ pour les centrales thermiques.
- Comparer les coûts sur le cycle de vie : le seul CAPEX fausse le classement.
- CAPEX : cyclone 50 000 à 200 000 $ ; filtre à manches 200 000 à 1 000 000 $ ; ESP 500 000 à 2 000 000 $ (fourchettes par capacité).
- OPEX : énergie, manches, eau/réactifs et traitement des effluents du laveur. Un modèle de coût total de possession (TCO) sur 5 ans modifie généralement le classement.
Exemples de cas :
- Un atelier de menuiserie produisant de la sciure de 50 µm associe généralement un cyclone pour l'abattement de masse et un filtre à manches pour les particules fines.
- Une usine pharmaceutique manipulant des principes actifs de 0,5 µm requiert un filtre à manches de classe HEPA pour la pureté produit et la protection des opérateurs.
- Une aciérie traitant des fumées de four à arc, chaudes, collantes et potentiellement explosives, opte habituellement pour un laveur Venturi, adapté à la température, à l'humidité et à la capture des fumées.
| Scénario d'application | Caractéristiques de la poussière | Contraintes principales | Type de système recommandé | Justification |
|---|---|---|---|---|
| Atelier de menuiserie | Sciure (50 à 200 µm), non collante, combustible | Budget modéré, efficacité énergétique | Hybride cyclone + filtre à manches | Cyclone pour l'abattement de masse, filtre à manches pour les PM fines, dispositifs de sécurité adaptés à la combustibilité. |
| Production de principes actifs pharmaceutiques | Poudre de principe actif (0,5 à 5 µm), à forte valeur, toxique | Très haute efficacité, récupération produit, conformité | Filtre à manches HEPA | Rendement supérieur à 99,99 % sur les particules submicroniques, essentiel pour la pureté produit et la sécurité du personnel. |
| Aciérie (four à arc) | Poussières chaudes, collantes, potentiellement explosives, fumées | Haute température, humidité, risque d'explosion, captation de gaz | Laveur humide (Venturi) | Traite les poussières chaudes, collantes et explosives ; capte aussi les fumées et refroidit le gaz. |
| Centrale thermique à charbon | Cendres volantes (1 à 50 µm), grand volume, haute température | Débit élevé, haute efficacité, faible perte de charge | ESP ou filtre à manches pulse-jet | ESP pour grands volumes et OPEX réduit, filtre à manches pour limites PM2,5 sévères. |
Quel dépoussiéreur pour l'industrie agroalimentaire ?
Le dépoussiérage en usine agroalimentaire exige en général des médias compatibles avec les exigences sanitaires, une tolérance à l'humidité et des protections contre les poussières combustibles, car les farines, sucres, amidons et épices sont souvent collants et explosibles. Les flux secs et fluides utilisent fréquemment des filtres à manches en inox ou qualité alimentaire avec manches revêtues PTFE ; les poudres humides ou hygroscopiques nécessitent plutôt des laveurs ou des médias spéciaux pour éviter le colmatage.
Liste de contrôle pour les usines agroalimentaires :
- Confirmez les indices Kst/MIE et appliquez les exigences DHA de la NFPA 660 (ou de l'ancienne NFPA 652) avant de figer le choix du dépoussiéreur.
- Spécifiez un accès pour nettoyage au jet, une drainabilité et des médias résistants à l'huile et au sucre pour limiter le colmatage.
- Dimensionnez la vitesse de capture pour les convoyeurs ouverts et les postes de déversement (souvent 0,5 à 2,5 m/s à la hotte).
- Prévoyez des évents d'explosion ou une isolation chimique côté air sale lorsque la DHA l'exige.
- Intégrez le remplacement des filtres et les aspirateurs de nettoyage au budget OPEX, et non en avenant.
- Documentez les fréquences de nettoyage et la séparation des allergènes lorsque la même salle traite plusieurs poudres alimentaires.
- Vérifiez que les effluents de laveur ou de nettoyage peuvent respecter les limites du réseau d'évacuation avant d'opter pour une voie humide.
Données de performance terrain : réductions d'émissions et économies d'énergie
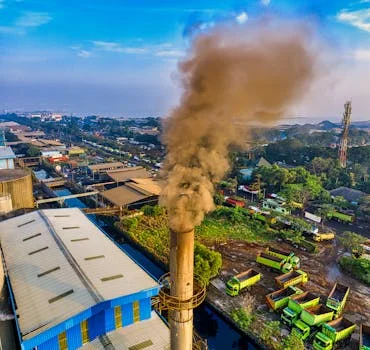
Les modernisations terrain montrent ce qu'apporte un dépoussiéreur correctement choisi en termes de PM à la cheminée, d'exposition des opérateurs et d'énergie du ventilateur.
- Étude de cas 1 : modernisation d'une centrale à charbon
Une centrale à charbon a remplacé un collecteur mécanique vieillissant par un filtre à manches pulse-jet HydropureWater. Les PM2,5 à la sortie sont passées de 50 mg/Nm³ à moins de 10 mg/Nm³ en continu, soit une réduction de 80 %, tout en restant sous les limites strictes de type EPA NSPS. L'optimisation du nettoyage pulse-jet et de la régulation a réduit la consommation du ventilateur de 22 %. La suspension chargée en métaux lourds du laveur a été clarifiée dans un décanteur lamellaire haute efficacité. Un polissage complémentaire peut recourir à des systèmes de flottation à air dissous (FAD) ou à des systèmes d'osmose inverse (OI) pour le zéro rejet liquide (ZLD) en dépoussiérage, y compris selon des approches employées pour les solutions de traitement des eaux usées industrielles en Australie. - Étude de cas 3 : réduction des PM10 dans une cimenterie
Une cimenterie a ajouté un hybride cyclone haute efficacité + ESP et réduit ses PM10 de 92 %, en cohérence avec les attentes de la directive IED 2010/75/UE et en évitant environ 1,2 million $ d'amendes annuelles de non-conformité.
Les filtres à manches équipés de variateurs de fréquence (VFD) sur les ventilateurs peuvent réduire la puissance du ventilateur de 30 à 50 % à charge réduite. Selon les données 2023 du DOE, un VFD sur une installation de 50 000 m³/h permet d'économiser environ 15 000 $ par an d'électricité. Les exploitants intégrant un laveur de désulfuration (FGD) pour l'abattement simultané du SO₂ et des particules rapportent environ 99 % d'abattement du SO₂ en service charbon lorsque le circuit du laveur est dimensionné et régulé pour ce service. Lorsque la purge du laveur nécessite une séparation des solides avant réutilisation ou rejet, un décanteur lamellaire de seconde étape pour le traitement des effluents du laveur évite que les matières en suspension ne recyclent vers les buses et les pompes.
Erreurs courantes en conception de dépoussiéreur et comment les éviter
Les erreurs de conception se manifestent par des émissions fugitives, des défaillances de manches et des pics de concentration à la cheminée bien avant que le rendement nominal n'apparaisse faussement bas sur le papier.
- Erreur 1 : débit d'air sous-dimensionné. Environ 70 % des défaillances de dépoussiéreurs proviennent d'un mauvais débit ou d'une vitesse de capture insuffisante. Une hotte de 1 m² à 0,5 m/s exige 1 800 m³/h ; n'en installer que 1 000 m³/h laisse des émissions fugitives. Vérifiez par traverse Pitot confrontée au Q de conception.
- Erreur 2 : ignorer l'explosivité des poussières. L'aluminium, le charbon, la farine et de nombreux plastiques peuvent exploser. Négliger l'analyse DHA selon les référentiels sur les poussières combustibles expose à des accidents majeurs. Spécifiez des filtres à manches antidéflagrants avec évents, isolement ou inertage lorsque la DHA l'exige.
- Erreur 3 : négliger l'accès maintenance. Les filtres à manches dont les rangées sont espacées de moins de 600 mm présentent environ quatre fois plus de défaillances de manches, car les remplacements sont bâclés. Des plénums modulaires visitables se rentabilisent en disponibilité.
- Erreur 4 : médias filtrants inadaptés. Le polyester ramollit au-dessus d'environ 130 °C ; la fibre de verre tient jusqu'à environ 260 °C, mais s'use sous l'abrasion. Les poussières alimentaires ou chimiques collantes requièrent des manches revêtues PTFE pour limiter le colmatage.
- Erreur 5 : absence de stratégie de bypass pour le nettoyage. Environ 15 % de la poussière remise en suspension lors du pulse-jet peut se ré-entraîner et pic à la cheminée. Des séquences de nettoyage gérées sur des appareils tels que le filtre à manches HydropureWater avec bypass intégré atténuent ces pics.
À qui s'adresse ce guide, qui doit chercher ailleurs, suite à donner
Ce guide s'adresse aux ingénieurs d'usine, aux équipes EPC et aux responsables achats dimensionnant une filtration de particules sèches ou humides pour chaudières, évents de procédé, poussières alimentaires, fumées métalliques ou gaz de fours à ciment. Passez votre chemin si vous avez seulement besoin d'un aspirateur d'atelier portable pour un nettoyage intermittent, ou si le problème porte sur des COV en phase gazeuse avec très peu de particules.
Paramètres de coût à figer avant l'appel d'offres : distribution granulométrique et Kst, débit d'air à la hotte, PM admissible à la cheminée, durée de vie du média à la température de service, et traitement des effluents du laveur si une voie humide est retenue. Une fois la distribution granulométrique, le débit et les limites d'autorisation en main, sollicitez une revue de dimensionnement de dépoussiérage avec ces trois données jointes.
Foire aux questions
Quel dépoussiéreur est le plus efficace pour les particules fines (PM2,5) ?
Les filtres à manches à média PTFE atteignent typiquement environ 99,9 % de rendement jusqu'à 0,1 µm, ce qui explique leur domination sur les services PM2,5 fins. Les filtres à manches pulse-jet maintiennent des concentrations à la sortie inférieures à 10 mg/Nm³ sur de nombreux flux charbon et procédé lorsque le rapport air-to-cloth et le nettoyage sont corrects. Les laveurs enlèvent encore 95 % et plus des particules submicroniques, mais ajoutent la gestion de la suspension et le coût du traitement des effluents.
Comment calculer le débit d'air nécessaire à la capture ?
Le débit requis est Q = A × V, avec Q en m³/h, A la surface de la hotte en m² et V la vitesse de capture en m/s, multiplié par 3 600 pour convertir des secondes en heures. Les poussières courantes utilisent 0,5 à 1,0 m/s ; les fumées toxiques peuvent imposer 10 à 15 m/s. Exemple : une hotte de soudage de 2 m × 1 m à 12 m/s exige 2 × 12 × 3 600 = 86 400 m³/h.
Quelle différence entre un cyclone et un filtre à manches ?
Les cyclones utilisent la force centrifuge pour précipiter les particules grossières de plus de 10 µm avec un rendement de 80 à 95 % et une maintenance réduite. Les filtres à manches recourent à la filtration sur média pour les poussières de 0,1 à 10 µm avec un rendement supérieur à 99 %, et exigent un nettoyage pulse-jet plus des changements périodiques de manches. De nombreuses installations placent un cyclone en amont pour réduire la charge au filtre et allonger la durée de vie du média.
Combien coûte un dépoussiéreur à l'échelle industrielle ?
Le CAPEX matériel seul se situe couramment dans ces fourchettes : cyclone 50 000 à 200 000 $ (environ 1 000 à 50 000 m³/h), filtre à manches 200 000 à 1 000 000 $ (environ 10 000 à 100 000 m³/h), laveur humide 150 000 à 500 000 $ (environ 5 000 à 50 000 m³/h) et ESP 500 000 à 2 000 000 $ (environ 50 000 à 200 000 m³/h). Ajoutez environ 20 à 30 % pour l'installation et prévoyez 5 à 10 % du CAPEX par an pour l'énergie, les médias et la maintenance.
Quelles réglementations d'émissions et d'exposition s'appliquent aux poussières industrielles ?
Les repères clés incluent les limites PM EPA NSPS Subpart Da, telles que 0,03 lb/MMBtu pour les chaudières utilitaires anciennes, les objectifs de la directive IED 2010/75/UE proches de moins de 10 mg/Nm³ de PM pour de nombreuses installations neuves, les valeurs de la norme chinoise GB 13223-2011 comme moins de 30 mg/Nm³ pour le thermique, et les PEL OSHA comme 5 µg/m³ de Cr(VI) en TWA 8 h. Vérifiez toujours l'autorisation de l'installation et la réglementation locale avant de geler les garanties de rendement.