Les systèmes de dépoussiérage industriel exigent une ingénierie précise afin de respecter les normes EPA, OSHA et NFPA tout en optimisant le débit d'air et l'efficacité de filtration. Par exemple, un dépoussiéreur à manches à jet pulsé (p. ex. Zhongsheng ZSDM Series) atteint des niveaux d'émission de particules inférieurs à 10 mg/Nm³, mais les besoins en CFM varient de 2 000 à 60 000+ selon le diamètre des gaines et la charge en poussières. Les paramètres clés comprennent la vitesse d'air (3 500–4 500 FPM pour les poussières lourdes), le média filtrant (polyester/cellulose avec revêtement nanofibre) et les seuils de conformité (p. ex. PEL OSHA pour les poussières de silice). Ce guide fournit les spécifications 2025, les normes et un cadre de décision pour la sélection du système.
Pourquoi les spécifications des systèmes de dépoussiérage sont essentielles : conformité, sécurité et efficacité
Le non-respect des réglementations industrielles sur la qualité de l'air peut entraîner des sanctions financières importantes, les amendes OSHA pouvant atteindre 15 625 $ par infraction selon le barème de pénalités 2025 (OSHA.gov). Au-delà de la conformité réglementaire, un contrôle insuffisant des poussières impacte directement l'efficacité opérationnelle, la durée de vie des équipements et la santé des travailleurs. Une mauvaise gestion des poussières accélère l'usure des composants critiques tels que les paliers et les moteurs, augmentant les coûts de maintenance et les arrêts non planifiés. De plus, cela crée des risques d'explosion, en particulier avec les poussières combustibles, ce qui impose le respect de normes telles que la NFPA 652. Du point de vue sanitaire, l'exposition aux particules en suspension telles que la silice cristalline respirable (RCS) peut provoquer des maladies respiratoires graves, l'OSHA fixant une limite d'exposition admissible (PEL) de 50 µg/m³ pour les poussières de silice.
Une approche proactive de la spécification des systèmes de dépoussiérage offre des bénéfices concrets. Par exemple, une usine de fabrication métallique a documenté une réduction de 30 % des arrêts d'équipement après la modernisation de son système de dépoussiérage vers un dépoussiéreur à manches à jet pulsé haute efficacité fonctionnant à une vitesse d'air moyenne de 4 000 FPM. Cette amélioration provenait d'une usure abrasive réduite des machines et d'environnements de travail plus propres. Les ingénieurs et responsables HSE doivent spécifier avec précision les paramètres clés, notamment le débit d'air total (CFM), le média filtrant adapté, le diamètre optimal des gaines et la perte de charge statique acceptable à travers le système, afin d'assurer un captage efficace des poussières et le respect de la réglementation.
Exigences de débit d'air : calcul du CFM et de la vitesse en gaine pour votre application
Le principe fondamental pour calculer le débit d'air d'un système de dépoussiérage est donné par la formule Q = V × A, où Q représente le débit d'air en pieds cubes par minute (CFM), V la vitesse d'air en pieds par minute (FPM) et A la section transversale de la gaine en pieds carrés (ft²). Ce calcul est central pour le dimensionnement du dépoussiéreur et pour garantir une vitesse de captage adéquate à la source. La vitesse d'air requise dans les gaines varie considérablement selon la densité et la granulométrie des poussières transportées. Pour les poussières lourdes et abrasives telles que les copeaux métalliques ou le sable de fonderie, une vitesse de transport de 3 500–4 500 FPM est généralement nécessaire pour éviter le dépôt dans les gaines et les blocages potentiels. À l'inverse, les poussières plus légères comme la farine de bois ou les granulés plastiques peuvent être transportées efficacement à 2 500–3 500 FPM.
Le diamètre des gaines influence directement le CFM requis pour maintenir une vitesse donnée. Par exemple, une gaine de 6 pouces de diamètre (section de 0,196 ft²) fonctionnant à 4 000 FPM traitera environ 785 CFM, tandis qu'une gaine de 12 pouces (section de 0,785 ft²) à la même vitesse gérera 3 140 CFM. La précision du dimensionnement des gaines est essentielle pour éviter une perte de charge statique excessive, qui augmente la consommation d'énergie, ou une vitesse insuffisante, qui entraîne l'accumulation de poussières. La vitesse de captage à la hotte, c'est-à-dire la vitesse d'air nécessaire pour aspirer les poussières dans le système, se situe généralement entre 100 et 500 FPM pour les hottes passives et entre 500 et 2 000 FPM pour les hottes à haute vitesse et captage rapproché. Les ingénieurs doivent également prendre en compte la charge en poussières, exprimée en grammes par mètre cube (g/m³), et ajuster le CFM calculé afin de maintenir une efficacité de captage effective dans des conditions de production variables, souvent par des calculs itératifs à l'aide d'un calculateur de dimensionnement de dépoussiéreur.
| Diamètre de gaine (pouces) | Section transversale (ft²) | CFM à 3 500 FPM | CFM à 4 000 FPM | CFM à 4 500 FPM |
|---|---|---|---|---|
| 6 | 0.196 | 686 | 785 | 882 |
| 8 | 0.349 | 1,221 | 1,396 | 1,570 |
| 10 | 0.545 | 1,908 | 2,180 | 2,453 |
| 12 | 0.785 | 2,748 | 3,140 | 3,533 |
| 16 | 1.396 | 4,886 | 5,584 | 6,282 |
| 20 | 2.182 | 7,637 | 8,728 | 9,819 |
Média filtrant et efficacité : adapter les propriétés des poussières au type de dépoussiéreur
La sélection du média filtrant est primordiale pour atteindre les niveaux d'émission de particules spécifiés, les mélanges standard polyester/cellulose offrant généralement une efficacité de 99,9 % pour les particules supérieures à 1 µm. Pour des performances renforcées, les filtres à revêtement nanofibre peuvent atteindre 99,99 % d'efficacité, captant même les particules plus fines. Le choix entre un dépoussiéreur à manches (baghouse) et un dépoussiéreur à cartouches dépend des caractéristiques spécifiques des poussières et des contraintes opérationnelles. Les dépoussiéreurs à manches sont généralement préférés pour les applications haute température (jusqu'à 550 °F avec des médias spécialisés comme la fibre de verre ou le PTFE), les poussières abrasives ou les charges élevées, en raison de leur construction robuste et de leur plus grande surface filtrante. Les dépoussiéreurs à cartouches, à l'inverse, excellent avec les poussières fines et sèches (généralement <5 µm) et sont avantageux dans les environnements à emprise au sol limitée grâce à leur conception compacte.
La résistance à l'humidité est un autre facteur critique dans la sélection du média filtrant. Si le polyester standard convient aux applications de poussières sèches, les filtres à revêtement PTFE ou à membrane sont indispensables pour les procédés impliquant des poussières humides, collantes ou hygroscopiques, afin d'éviter le colmatage et de maintenir le débit d'air. Pour les poussières combustibles, la conformité à la NFPA 652 impose l'utilisation de filtres antistatiques, souvent obtenus avec un média imprégné de carbone, afin de dissiper les charges électrostatiques et de prévenir l'inflammation. Les mécanismes de décolmatage par jet pulsé, une caractéristique courante des dépoussiéreurs à manches et à cartouches, utilisent des impulsions d'air comprimé pour déloger les poussières accumulées à la surface du filtre. L'efficacité et la fréquence du décolmatage pulsé impactent directement la durée de vie des filtres ; les filtres standard durent généralement 1 à 2 ans, tandis que les options premium à revêtement nanofibre peuvent étendre cette durée à 3 à 5 ans, réduisant la fréquence de maintenance et les coûts d'exploitation. Par exemple, un dépoussiéreur à manches à jet pulsé haute efficacité pour fours industriels, tel que la Zhongsheng ZSDM Series, emploie souvent de tels médias filtrants avancés et systèmes de décolmatage.
| Paramètre | Dépoussiéreur à manches | Dépoussiéreur à cartouches |
|---|---|---|
| Type de poussières typique | Haute température, abrasives, lourdes, charge élevée | Fines, sèches, légères, charge modérée |
| Granulométrie (µm) | >1 µm (peut traiter des particules plus grosses et plus fines avec un média spécifique) | <5 µm (optimisé pour le submicronique) |
| Température max. (approx.) | Jusqu'à 550°F (avec média spécialisé) | Jusqu'à 250°F (média standard) |
| Surface filtrante par emprise au sol | Modérée à élevée | Très élevée (conception compacte) |
| Résistance à l'humidité | Bonne (avec revêtement PTFE/membrane) | Modérée (sujet au colmatage avec poussières humides) |
| Perte de charge initiale | Plus faible | Plus élevée |
| Durée de vie des filtres (typique) | 1-5 ans (selon le média) | 1-3 ans (selon le média) |
| Coût par CFM | Généralement plus faible pour les très hauts CFM | Généralement plus élevé pour les très hauts CFM |
Normes de conformité : exigences EPA, OSHA et NFPA pour le dépoussiérage industriel
Les systèmes de dépoussiérage industriel doivent respecter strictement un cadre complexe de réglementations environnementales, sanitaires et de sécurité afin d'éviter les amendes et les arrêts d'exploitation. L'Environmental Protection Agency (EPA) des États-Unis fixe les National Emission Standards for Hazardous Air Pollutants (NESHAP) et les New Source Performance Standards (NSPS), avec une limite d'émission de particules courante inférieure à 10 mg/Nm³ pour diverses sources industrielles, comme indiqué dans des réglementations telles que 40 CFR Part 60, Subpart Dc pour les petites unités de production de vapeur industrielles-commerciales-institutionnelles. Le respect de ces limites exige souvent des systèmes de filtration à haute efficacité.
L'Occupational Safety and Health Administration (OSHA) applique des limites d'exposition admissibles (PEL) afin de protéger les travailleurs contre les risques respiratoires. Pour les poussières de silice cristalline respirable, une préoccupation majeure dans des industries telles que la construction, l'extraction minière et les fonderies, l'OSHA impose une PEL de 50 µg/m³ en moyenne sur une journée de travail de 8 heures (29 CFR 1910.1000). Pour les poussières respirables générales, la PEL est généralement de 15 mg/m³. La conformité exige un captage à la source efficace, une ventilation adaptée et, souvent, des équipements de protection individuelle. La National Fire Protection Association (NFPA) fournit des normes essentielles pour les poussières combustibles. La NFPA 652, « Standard on Fundamentals of Combustible Dust », impose une analyse des dangers liés aux poussières (Dust Hazard Analysis, DHA) pour tout établissement manipulant des matériaux tels que les céréales, le bois, certains métaux (p. ex. aluminium, magnésium), les produits pharmaceutiques ou les plastiques susceptibles de former des nuages de poussières explosifs. Cette analyse identifie les risques d'incendie et d'explosion et dicte les mesures d'atténuation nécessaires, notamment l'éventage d'explosion, les systèmes d'isolation et les médias filtrants antistatiques dans la conception du dépoussiéreur. Les installations opérant à l'international peuvent également devoir se conformer aux normes de l'Union européenne, telles que l'EN 13284-1 pour les limites d'émission et les directives ATEX pour les équipements utilisés en atmosphères potentiellement explosives. La documentation de la conformité implique généralement des tests de cheminée réguliers, des systèmes de surveillance continue des émissions (CEMS) et des rapports détaillés d'efficacité des filtres.
Composants du système : spécifications d'ingénierie pour les gaines, ventilateurs et commandes
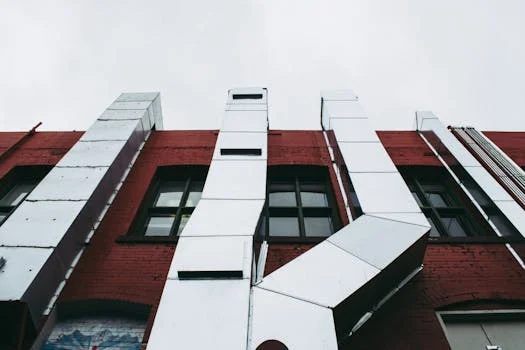
Une intégration correcte de chaque composant est essentielle pour les performances globales et la longévité d'un système de dépoussiérage. Les spécifications des gaines dépendent fortement du type de poussières et des conditions environnementales. Pour les applications industrielles générales, l'acier galvanisé de jauge 16–20 est standard, pour son équilibre entre résistance et rapport coût-efficacité. Toutefois, pour les poussières fortement corrosives rencontrées dans le traitement chimique ou certaines opérations minières, l'acier inoxydable (p. ex. 304 ou 316L) est impératif afin de prévenir une dégradation prématurée et de préserver l'intégrité structurelle. Les tracés de gaines doivent être conçus avec un minimum de coudes et de transitions afin de réduire la perte de charge statique et d'optimiser le débit d'air, un facteur critique pour des normes de ventilation industrielle efficaces.
Les spécifications du ventilateur sont centrales pour les performances du système, car le ventilateur fournit la force motrice du débit d'air. Les ventilateurs centrifuges à aubes recourbées vers l'arrière sont couramment sélectionnés pour le dépoussiérage industriel en raison de leurs capacités de pression statique élevées (jusqu'à 20 pouces de colonne d'eau, ou w.g.) et de leur haut rendement à des débits variables. L'intégration de variateurs de fréquence (VFD) aux moteurs de ventilateur permet un contrôle précis du débit d'air, optimisant la consommation d'énergie en ajustant la vitesse du ventilateur aux besoins opérationnels. La conception de la trémie est cruciale pour un déchargement efficace des poussières ; une pente minimale de 60° est recommandée pour les poussières sèches et fluides afin d'assurer un déchargement assisté par gravité. Pour les matériaux collants ou cohésifs souvent rencontrés dans l'agroalimentaire ou certaines industries chimiques, des vibreurs ou des aides au déchargement spécialisées (p. ex. écluses rotatives) sont nécessaires pour prévenir le pontage et assurer une évacuation continue des matériaux, en complément des solutions de traitement des boues pour les trémies de dépoussiérage. Les systèmes de commande, généralement à base d'automate programmable (PLC), automatisent les cycles de décolmatage pulsé en fonction des lectures de pression différentielle à travers les filtres, assurant une fréquence de nettoyage optimale et la durée de vie des filtres. Ces systèmes surveillent également le fonctionnement du ventilateur, la température et les interverrouillages de sécurité, fournissant des données opérationnelles en temps réel. Par exemple, un système de 10 000 CFM conçu pour une pression statique totale de 15 in. w.g. nécessiterait un moteur de ventilateur dimensionné pour surmonter cette résistance tout en déplaçant efficacement le volume d'air spécifié.
| Composant | Spécification clé | Plage/matériau typique | Fonction dans le système |
|---|---|---|---|
| Gaines | Matériau & jauge | Acier galvanisé (jauge 16-20) ; acier inoxydable (304/316L) pour milieux corrosifs | Transporter l'air chargé de poussières de la source vers le dépoussiéreur |
| Ventilateur (soufflante) | Type & pression statique | Centrifuge à aubes recourbées vers l'arrière, jusqu'à 20 in. w.g. | Générer le débit d'air (CFM) pour capter et transporter les poussières |
| Moteur | Puissance & commande | TEFC, NEMA Premium Efficiency, compatible VFD | Entraîner le ventilateur, souvent avec VFD pour les économies d'énergie |
| Trémie | Pente & déchargement | Pente min. 60° ; écluse rotative/vanne à double clapet | Collecter et évacuer les poussières captées |
| Armoire de commande | Logique & surveillance | À base de PLC, enveloppe NEMA 4/4X, capteurs DP | Automatiser le décolmatage, surveiller les performances, interverrouillages de sécurité |
| Système de décolmatage des filtres | Type & pression | Jet pulsé (air comprimé 80-100 psi) | Déloger les poussières du média filtrant, maintenir le débit d'air |
Coût et ROI : budgétiser les systèmes de dépoussiérage en 2025
Investir dans un système de dépoussiérage industriel exige une prise en compte attentive des dépenses d'investissement initiales et des coûts d'exploitation récurrents afin d'assurer un retour sur investissement (ROI) favorable. Les coûts d'investissement des systèmes de dépoussiérage varient largement selon la taille, la complexité et la technologie. Les unités portables de 2 000 à 10 000 CFM se situent généralement entre 5 000 et 50 000 $. Les systèmes stationnaires plus importants conçus pour 20 000 à 60 000 CFM ou plus, tels que ceux utilisés dans les centrales électriques ou les grandes usines de fabrication, peuvent aller de 50 000 $ à plus de 500 000 $, hors installation. Ces montants englobent l'unité de dépoussiérage, le ventilateur, le moteur, les gaines et les systèmes de commande.
Les coûts d'exploitation sont principalement déterminés par la consommation d'énergie (puissance du ventilateur) et le remplacement des filtres. Les coûts énergétiques peuvent varier de 0,50 à 2,00 $ par CFM et par an, selon les tarifs d'électricité et l'efficacité du système. Les coûts de remplacement des filtres s'élèvent en moyenne à 1 000–5 000 $ par an, selon le type de média filtrant, la charge en poussières et l'efficacité du décolmatage. Toutefois, un ROI significatif peut être réalisé grâce aux économies d'énergie, en particulier avec la mise en œuvre de variateurs de fréquence (VFD) qui peuvent réduire la consommation du ventilateur de 30 à 50 % en adaptant la vitesse du ventilateur à la demande réelle. La réduction des arrêts d'équipement grâce à des environnements plus propres peut générer des économies de maintenance de 10 000 $/an ou plus dans les grandes usines, allongeant la durée de vie des équipements et améliorant la productivité. Par exemple, un système de dépoussiérage de 100 000 $ générant 30 000 $/an d'économies combinées d'énergie et de maintenance pourrait atteindre une période de retour d'environ 3,3 ans. Lors de l'évaluation des options, une analyse de coûts complète comparant différents types de systèmes, des cyclones simples aux dépoussiéreurs à manches ou à cartouches avancés, est essentielle pour une prise de décision éclairée.
| Type de système | Plage de coût d'investissement typique (2025) | Plage de coût d'exploitation annuel (énergie & filtres) | Idéalement adapté à |
|---|---|---|---|
| Dépoussiéreur cyclone | $10,000 - $100,000 | 0,20 $ - 1,00 $ par CFM/an (faible coût de filtres) | Particules grossières de grande taille ; charges élevées (souvent préfiltre) |
| Dépoussiéreur à cartouches | $20,000 - $250,000 | 0,50 $ - 1,50 $ par CFM/an | Poussières fines et sèches ; emprise compacte ; charges modérées |
| Dépoussiéreur à manches à jet pulsé | $50,000 - $500,000+ | 0,75 $ - 2,00 $ par CFM/an | Poussières haute température, abrasives, lourdes ; haute efficacité requise |
| Laveur humide | $70,000 - $600,000+ | 1,00 $ - 2,50 $ par CFM/an (eau, boues, énergie) | Poussières chaudes, humides, collantes ou explosives ; traitement combiné poussières & gaz (p. ex. spécifications des laveurs SO₂ pour le traitement combiné des poussières et des gaz) |
Questions fréquentes
Quelle est la durée de vie typique d'un dépoussiéreur industriel ?
La durée de vie d'un dépoussiéreur industriel bien entretenu se situe généralement entre 15 et 25 ans pour l'enveloppe principale et les composants structurels. Les pièces d'usure clés telles que les filtres, les membranes et les électrovannes nécessitent un remplacement périodique, généralement tous les 1 à 5 ans selon les conditions d'exploitation et les caractéristiques des poussières. Une maintenance appropriée, des inspections régulières et le respect des consignes du fabricant sont essentiels pour maximiser la longévité et les performances du système.
Comment calculer le CFM correct pour mon système de dépoussiérage ?
Pour calculer le CFM correct, vous déterminez d'abord la vitesse de captage requise à chaque source de poussières (p. ex. 100-500 FPM pour les hottes passives, 500-2 000 FPM pour les hottes à haute vitesse). Multipliez cette vitesse par la section transversale de l'ouverture de hotte pour obtenir le CFM par point de captage. Additionnez le CFM de tous les points de captage et ajoutez un facteur de sécurité (généralement 10-20 %) pour tenir compte des pertes du système. La vitesse de transport dans les gaines (p. ex. 3 500-4 500 FPM pour les poussières lourdes) dicte ensuite les diamètres de gaines appropriés pour maintenir un transport efficace des particules.
Quelles sont les principales considérations pour la conformité aux poussières combustibles ?
La conformité aux poussières combustibles implique principalement la réalisation d'une analyse complète des dangers liés aux poussières (DHA), comme l'impose la NFPA 652, afin d'identifier et d'évaluer les risques d'explosion. Les considérations clés comprennent la sélection d'une protection contre les explosions adaptée (p. ex. évents d'explosion, systèmes d'extinction), la mise en œuvre d'une isolation d'explosion (p. ex. écluses rotatives, vannes à action rapide), l'utilisation de médias filtrants antistatiques et l'assurance d'une mise à la terre et d'une équipotentialité correctes. Le maintien de bonnes pratiques de propreté industrielle pour prévenir l'accumulation de poussières est également essentiel pour minimiser le risque.
Quand faut-il envisager un laveur humide plutôt qu'un dépoussiéreur à sec ?
Les laveurs humides sont généralement envisagés pour le dépoussiérage industriel lorsque les poussières sont chaudes, humides, collantes ou hygroscopiques, ce qui pourrait colmater les filtres secs. Ils sont également idéaux pour les applications impliquant des poussières explosives ou inflammables, l'eau pouvant supprimer l'inflammation. Les laveurs humides sont souvent choisis pour le traitement combiné des matières particulaires et des polluants gazeux (p. ex. SO₂, NOx), offrant une solution intégrée pour des émissions industrielles complexes.
Équipements associés
- élimination intégrée du SO₂ et des particules pour les centrales électriques — consulter les spécifications, la plage de capacité et les données techniques
Besoin d'une solution sur mesure ? Demandez un devis gratuit avec votre débit et vos paramètres de polluants spécifiques.