Qu'est-ce qui détermine le coût d'un système de désulfuration des fumées ?
Le coût de la désulfuration des fumées s'élève en moyenne à 2,59 $ par MWh pour l'exploitation et la maintenance (O&M), et à 310–452 $ par kW en coûts d'investissement pour les systèmes humides (EIA 2022–2024). Les coûts annuels totaux vont de 1,77 M$ à 81,7 M$ par installation, les systèmes humides au calcaire atteignant 180–220 $ par tonne de SO₂ éliminée : ils constituent ainsi la solution la plus rentable pour la mise en conformité à grande échelle. La compréhension de ces chiffres constitue la première étape pour appréhender le domaine complexe des dépenses d'investissement et d'exploitation (CAPEX et OPEX) liées au contrôle de la pollution atmosphérique.
Le coût d'investissement d'un système de désulfuration des fumées est principalement déterminé par trois variables techniques : la puissance de la chaudière (MW), la concentration en soufre du combustible et le rendement d'élimination visé. Alors que les systèmes standard visent un taux d'élimination de 90 %, les réglementations modernes exigent souvent une efficacité de 95 % à 98 %, ce qui peut accroître les besoins en investissement de 10 à 15 % en raison de la nécessité d'utiliser des cuves d'absorption plus grandes et des rapports liquide/gaz (L/G) plus élevés. Selon la méthodologie EPA 2024 pour les systèmes DFG humides, la complexité de la chimie du soufre détermine l'ampleur des infrastructures de préparation des réactifs et de gestion des déchets, qui représentent près de 30 % du coût total de l'emprise au sol.
Les coûts d'exploitation et de maintenance (O&M) sont principalement influencés par la consommation de réactifs, généralement du calcaire ou de la chaux, les besoins en énergie auxiliaire et la main-d'œuvre. Le coût des réactifs est très sensible à la pureté de la pierre et à la logistique de transport locale. La consommation énergétique des grandes pompes à boues et des ventilateurs de tirage induit peut représenter 1 à 3 % de la production électrique totale d'une installation. Il est également essentiel de prendre en compte le coût de la désulfuration des fumées lié au traitement des eaux usées : les exigences modernes de rejet liquide nul (ZLD) peuvent accroître considérablement la complexité du profil d'exploitation et de maintenance.
La modernisation d'une installation existante introduit un « d facteur de difficulté » qui ajoute généralement 15 à 25 % au coût d'investissement de base. Ces dépenses résultent de la nécessité de modifier largement les conduits, de renforcer les structures pour supporter les absorbeurs lourds et de relever les défis logistiques liés à l'installation des équipements dans une emprise restreinte. Les variations régionales jouent également un rôle ; selon les données régionales de l'EIA, les coûts de main-d'œuvre et la disponibilité des matériaux peuvent faire varier de ±20 % le prix final installé, selon l'emplacement de l'installation par rapport aux pôles industriels.
Types de systèmes DFG humides et profils de coûts associés
Les systèmes de désulfuration des fumées par voie humide sont la norme du secteur pour le charbon à haute teneur en soufre et les chaudières industrielles de grande capacité. La chimie spécifique utilisée — calcaire, chaux ou sodium — modifie considérablement la trajectoire financière du projet.
Les systèmes d’oxydation forcée du calcaire (LSFO) sont les plus courants pour les applications à l’échelle des centrales électriques. Ils présentent une fourchette de CAPEX de 300 à 450 $/kW, tout en offrant les coûts d’exploitation et de maintenance les plus faibles, soit 2,20 à 2,60 $/MWh. Le principal avantage financier du LSFO réside dans la production de gypse de haute qualité, commercialisable. En transformant les déchets soufrés en sous-produit destiné à la construction, les centrales peuvent compenser une partie de leurs coûts d’exploitation. Pour les installations affichant un facteur de capacité élevé, le retour sur investissement du scrubber FGD intégré de Zhongsheng, avec faibles coûts d’exploitation et de maintenance et réutilisation du gypse est souvent supérieur grâce à ces crédits liés aux sous-produits.
Les systèmes à sécheur par atomisation de chaux (LSD) constituent une solution intermédiaire, notamment pour les chaudières de plus petite taille ou les combustibles à faible teneur en soufre. Avec un CAPEX de 250 à 380 $/kW, leur installation est moins coûteuse que celle des systèmes humides au calcaire. Toutefois, le coût plus élevé de la chaux par rapport au calcaire entraîne des coûts d’exploitation et de maintenance de 2,00 à 2,40 $/MWh. Bien qu’ils utilisent beaucoup moins d’eau, ils produisent un déchet sec généralement non commercialisable, ce qui entraîne des frais d’élimination plus élevés. Les systèmes à double alcali, dont le CAPEX varie de 280 à 400 $/kW, utilisent une solution à base de sodium pour l’absorption et de la chaux pour la régénération. Cette approche est idéale pour les combustibles à forte teneur en soufre lorsque l’accès à l’eau est limité, en combinant la forte réactivité du sodium avec le coût inférieur de la régénération à la chaux.
Les scrubbers à base de sodium se situent dans le haut de la fourchette des coûts d’exploitation et de maintenance, souvent supérieurs à 2,80 $/MWh. Bien que leur CAPEX soit compétitif, entre 320 et 470 $/kW, le coût élevé des réactifs sodiques et la difficulté de traiter les eaux usées produites en font des solutions spécialisées. Ils sont principalement utilisés sur des sites où l’espace est limité ou dans des climats froids, où la résistance au gel des solutions sodiques offre un avantage technique justifiant le coût élevé de la désulfuration des fumées.
| Type de système | CAPEX ($/kW) | Coût d’exploitation et de maintenance ($/MWh) | Efficacité d’élimination du SO₂ | Valeur du sous-produit |
|---|---|---|---|---|
| Oxydation forcée du calcaire | $300 – $450 | $2.20 – $2.60 | 95% – 99% | Élevée (gypse) |
| Sécheur par pulvérisation à la chaux | $250 – $380 | $2.00 – $2.40 | 85% – 92% | Faible (déchets) |
| Double alcali | $280 – $400 | $2.30 – $2.70 | 95% – 98% | Modérée |
| Laveur à base de sodium | $320 – $470 | $2.80+ | 98%+ | Aucune |
Coût par tonne de SO₂ éliminée : le véritable indicateur du ROI
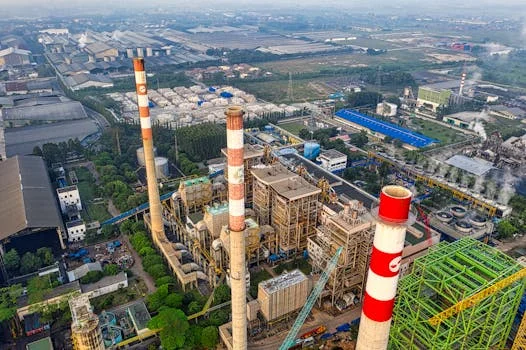
Le coût par tonne de SO₂ éliminée est la manière la plus précise d’évaluer le coût de la désulfuration des fumées. Cet indicateur permet aux ingénieurs de normaliser les performances selon les différents types de combustibles et les rendements des systèmes. Pour une centrale standard de 500 MW brûlant du charbon contenant 4 % de soufre avec un facteur de charge de 90 %, la rentabilité du calcaire humide est inégalée.
Les systèmes au calcaire humide atteignent généralement un coût de 180 à 220 $ par tonne de SO₂ éliminée. Cette efficacité s’explique par le faible coût du calcaire brut et la grande fiabilité du procédé. Comparé aux amendes potentielles en cas de non-conformité, qui peuvent dépasser plusieurs milliers de dollars par jour, le ROI est clairement établi. En revanche, les systèmes à base de chaux affichent souvent des coûts de 210 à 260 $ par tonne. L’écart est principalement dû à la consommation accrue de réactif nécessaire pour atteindre des taux d’élimination élevés et à l’absence de revenus liés aux sous-produits pour compenser les coûts.
Les systèmes à double alcali se situent dans une position intermédiaire, à 200 à 240 $ par tonne. Bien que l’étape d’absorption au sodium soit très efficace, les coûts énergétiques et chimiques de l’étape de régénération de la chaux les empêchent de devancer les systèmes exclusivement au calcaire sur une base par tonne. Les systèmes à base de sodium sont les moins économiques pour une exploitation continue à grande échelle, avec des coûts compris entre 250 et 300 $ par tonne de SO₂ éliminée. Ils ne sont généralement « rentables » que dans des applications industrielles de niche où le volume de gaz est faible, mais la concentration extrêmement élevée, ou lorsque l’espace nécessaire à une aire de manutention du calcaire est inexistant.
| Technologie | Coût par tonne de SO₂ éliminée | Cas d’utilisation optimal |
|---|---|---|
| Calcaire humide (LSFO) | $180 – $220 | Grandes centrales électriques, charbon à forte teneur en soufre |
| Double alcali | $200 – $240 | Combustible à forte teneur en soufre avec restrictions d’eau |
| Sécheur par atomisation à la chaux | $210 – $260 | Chaudières de capacité moyenne, charbon à teneur faible à moyenne en soufre |
| Laveur au sodium | $250 – $300 | Sites à espace limité, applications industrielles spécialisées |
Pour contextualiser ces coûts, il est utile de comparer les coûts totaux de lutte contre la pollution atmosphérique, y compris le traitement des particules et des gaz. Souvent, le système de désulfuration des gaz de combustion constitue l’investissement le plus important de l’ensemble environnemental d’une centrale, ce qui fait du coût par tonne le principal facteur déterminant pour l’approbation des dépenses d’investissement par la direction.
Comment réduire les coûts d’exploitation d’un système de désulfuration des gaz de combustion
La réduction du coût de la désulfuration des gaz de combustion à long terme exige de se concentrer sur la réactivité chimique et l’automatisation des procédés. L’une des stratégies les plus efficaces consiste à optimiser la finesse du calcaire. Augmenter le degré de broyage afin que 90 % des particules mesurent moins de 45 μm accroît la surface disponible pour la réaction. Selon les données EPA/IPM 2024, cet ajustement peut accroître suffisamment la réactivité pour réduire de 8 à 12 % la consommation globale de réactifs, diminuant ainsi sensiblement les dépenses annuelles d’exploitation.
L’intégration du traitement des eaux usées constitue un autre facteur essentiel. Bien que l’ajout d’un système de traitement dédié puisse augmenter l’investissement initial de 15 à 30 $/kW, il permet d’éviter l’augmentation des coûts d’élimination des boues et des pénalités environnementales, qui peuvent dépasser 500 000 $ par an pour une centrale de taille moyenne. Pour comprendre l’analyse des coûts d’exploitation et de maintenance à long terme des systèmes environnementaux intégrés, les ingénieurs doivent examiner la synergie entre la purge du laveur et la capacité de la station de traitement.
L’automatisation offre des retours immédiats en évitant le gaspillage de produits chimiques. L’utilisation d’un système automatique de dosage des produits chimiques validé par les données du projet pilote de désulfuration des gaz de combustion de Zhongsheng peut réduire la surconsommation de produits chimiques de 15 à 20 %. Grâce à la surveillance en temps réel du pH et aux capteurs de SO₂ en entrée, le système ajuste les débits de boue afin de les adapter à la charge réelle, au lieu de fonctionner en permanence à un niveau de pointe prudent. Enfin, le choix de conceptions modulaires pendant la phase d’approvisionnement peut réduire de 30 % le délai d’installation, diminuer fortement la part de main-d’œuvre dans le coût de la désulfuration des gaz de combustion et minimiser les arrêts de la centrale lors des travaux de modernisation.
Foire aux questions
Quel est le coût moyen d’un système de désulfuration des fumées ?
Pour une centrale électrique classique de 500 MW, le coût d’investissement moyen (CAPEX) se situe entre 150 et 225 millions de dollars. Les coûts annuels d’exploitation et de maintenance (O&M) varient généralement entre 10 et 20 millions de dollars, selon la teneur en soufre du combustible et le facteur de charge (EIA 2024).
Combien coûte un système FGD par kW ?
Le coût par kW varie selon la technologie. Les systèmes humides au calcaire coûtent généralement entre 300 et 450 $/kW, tandis que les sécheurs par atomisation à la chaux sont plus abordables, avec un coût compris entre 250 et 380 $/kW. Ces montants incluent l’absorbeur, la préparation du réactif et les infrastructures de gestion des déchets.
Quels facteurs influencent le plus les coûts d’exploitation des systèmes FGD ?
Les quatre principaux facteurs sont le type de réactif utilisé (calcaire ou chaux), la concentration de SO₂ à l’entrée, le facteur de charge de la centrale et la complexité des exigences liées à la gestion des eaux usées. Les combustibles à forte teneur en soufre nécessitent davantage de réactif et génèrent plus de sous-produits, ce qui augmente les coûts logistiques.
Les systèmes FGD peuvent-ils générer des revenus ?
Oui. Les systèmes humides au calcaire qui utilisent l’oxydation forcée produisent du gypse synthétique de haute qualité. Ce sous-produit peut être vendu aux fabricants de plaques de plâtre pour environ 10 à 15 dollars par tonne, créant ainsi une source de revenus régulière qui compense les dépenses d’exploitation et de maintenance.
Un système FGD humide constitue-t-il un investissement rentable ?
Selon les modèles EPA/IPM 2024, la plupart des systèmes FGD industriels et destinés aux centrales électriques atteignent leur retour sur investissement en 3 à 5 ans. Ce calcul prend en compte les amendes évitées liées aux émissions, la possibilité de brûler un combustible à forte teneur en soufre moins coûteux et les revenus potentiels issus de la vente des sous-produits.