Les spécifications des laveurs FGD définissent la façon dont les systèmes humide, sec et semi-sec éliminent le SO₂ des fumées. Les systèmes humides atteignent en général 90–99 % d'abattement du SO₂ sur des chaudières de 50 MW à 1300 MW lorsque le pH de la boue reste proche de 5,7–6,8, le rapport liquide/gaz est de 5–15 L/m³ et la vitesse de gaz est maintenue entre 3,0 et 4,5 m/s. Une stœchiométrie de réactif voisine de 1,02–1,05 tonne de calcaire par tonne de SO₂ capté, associée à une perte de charge de 1,0–3,0 kPa, définit la fenêtre de fonctionnement pour la conception selon le NSPS de l'EPA et la directive IED de l'UE.
Qu'est-ce qu'un laveur FGD ?
Un laveur FGD (Flue-Gas Desulfurization) est un équipement de désulfuration des fumées qui met en contact un gaz de combustion chargé en SO₂ avec un réactif alcalin afin que les oxydes de soufre forment un sous-produit solide ou en boue contrôlé. Les unités humides au calcaire produisent du gypse ; les unités sèches et semi-sèches produisent des sels de calcium secs collectés en aval. Le dimensionnement suit la puissance MW de la chaudière, la teneur en soufre du combustible, la ressource en eau et la limite d'autorisation en lb/MMBtu, lb/MWh ou mg/Nm³.
Une chimie des fumées et des réglages d'absorbeur mal alignés sont une cause fréquente de dépassements de SO₂. Lorsque le rapport liquide/gaz chute sous la base de conception d'un laveur humide, voisine de 10 L/m³, ou que le pH de la boue dérive vers 5,2, la cinétique d'absorption ralentit et le SO₂ à la cheminée peut dépasser largement la plage autorisée en charge de pointe. Ces mêmes installations observent souvent un colmatage des buses et un différentiel ventilateur accru lorsque le pH dépasse ensuite 6,8 et que le sulfate de calcium entartre les dévésiculeurs.
Un pH hors de la plage 5,7–6,8 réduit soit le rendement de capture, soit provoque un entartrage qui impose des arrêts pour nettoyage manuel. Les équipes achats et process traitent donc le débit de réactif, la finesse de broyage et la vitesse de gaz comme des paramètres de conception contrôlés, et non comme des ajustements tardifs. Les sections ci-dessous comparent les types de laveurs, puis donnent les tableaux de spécifications utilisés pour la sélection et le diagnostic des systèmes FGD 2026.
Types de laveurs FGD : mécanismes, rendement et choix d'application
Les systèmes de désulfuration humide peuvent dépasser 99 % d'abattement du SO₂ sur des chaudières de 50 MW à 1300 MW lorsque le contact avec la boue calcaire et l'oxydation sont maîtrisés. Le SO₂ se dissout dans la boue alcaline et forme du sulfite de calcium ou du gypse. Les centrales à charbon à haute teneur en soufre s'appuient encore sur les absorbeurs humides pour cette raison, et les unités humides représentent environ 85 % des installations FGD mondiales en capacité.
Les laveurs secs et les absorbeurs semi-secs (SDA) conviennent aux chaudières plus petites ou aux sites à ressource hydrique limitée. L'injection sèche envoie de la chaux éteinte dans la gaine ; le SO₂ forme un solide collecté sur un filtre à manches, avec un abattement généralement inférieur à 80 %, une consommation d'eau plus faible et un coût d'investissement réduit. Les absorbeurs semi-secs atomisent la boue de sorte que l'eau s'évapore pendant que le SO₂ réagit, avec un abattement habituellement de 80–90 %. Le gaz de sortie du SDA doit rester environ 10–15 °C au-dessus de la saturation adiabatique pour limiter la condensation et la corrosion en aval du filtre.
| Type de système | Mécanisme principal | Rendement SO₂ | Plage de puissance chaudière | Meilleur cas d'usage |
|---|---|---|---|---|
| Laveur humide | Absorption / réaction en phase liquide | 90–99 %+ | 50–1300 MW | Charbon à haute teneur en soufre ; grandes centrales |
| Laveur sec | Injection de réactif sec | <80 % | <300 MW | Charbon à basse teneur en soufre ; zones à eau rare |
| Laveur semi-sec (SDA) | Atomisation de boue | 80–90 % | 100–300 MW | Teneur en soufre intermédiaire ; chaudières industrielles |
Un système de désulfuration des fumées (FGD) clé en main se sélectionne habituellement après mise en correspondance de ces plages avec la teneur en soufre du charbon, le bilan d'eau et les filières d'évacuation des sous-produits.
Spécifications des laveurs FGD : paramètres d'ingénierie
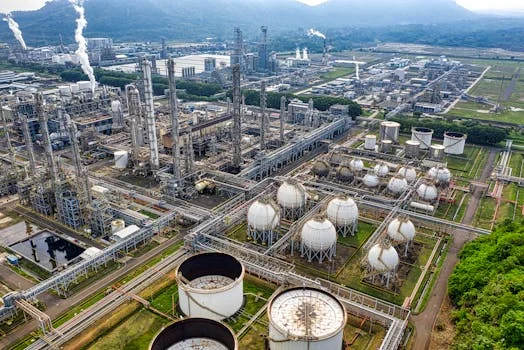
Les absorbeurs humides au calcaire se spécifient couramment avec un rapport liquide/gaz de 5–15 L/m³, afin que le contact stœchiométrique soit maintenu et que la percée de SO₂ reste rare. Les ingénieurs arbitrent entre vitesse de gaz de 3,0–4,5 m/s et temps de séjour pour achever la neutralisation sans entraînement excessif de gouttelettes. Le tableau ci-dessous regroupe les mêmes plages de paramètres utilisées pour la comparaison des offres sur les trains humide, sec et semi-sec.
| Paramètre | Laveur humide (calcaire) | Laveur sec (chaux) | Absorbeur semi-sec | Source / norme |
|---|---|---|---|---|
| Rendement d'abattement du SO₂ | 90–99 % | 70–80 % | 80–90 % | EPA / B&W |
| Plage de pH de fonctionnement | 5,7–6,8 | Sans objet (sec) | Sans objet (boue) | Barben Analytical |
| Consommation de réactif | 1,02–1,05 (t/t SO₂) | 1,10–1,20 (t/t SO₂) | 1,05–1,15 (t/t SO₂) | Données HydropureWater |
| Rapport liquide/gaz (L/G) | 5–15 L/m³ | Sans objet | 0,5–1,5 L/m³ | EPA Engineering |
| Vitesse de gaz | 3,0–4,5 m/s | 1,5–2,5 m/s | 2,0–3,5 m/s | B&W Specifications |
| Perte de charge | 1,0–3,0 kPa | 0,5–1,5 kPa | 1,5–2,5 kPa | EPA Fact Sheet |
| Température gaz entrée | 150–370 °C | 120–200 °C | 130–180 °C | FETC Guidelines |
| Sous-produit | Gypse (CaSO₄·2H₂O) | Sulfite de calcium / cendres | Sulfite de calcium / cendres | EPA Subtitle D |
Les seuils critiques nécessitent une surveillance continue. Si le pH de la boue du laveur humide descend sous 5,0, le rendement d'abattement du SO₂ chute brutalement. Un fonctionnement au-dessus de pH 7,0 accroît le risque d'entartrage carbonaté, qui peut colmater les dévésiculeurs et pousser la perte de charge au-delà de la réserve ventilateur.
Quelles sont les spécifications types d'un laveur humide ?
Les spécifications types d'un laveur humide pour FGD au calcaire portent sur un L/G de 5–15 L/m³, une vitesse de gaz de 3,0–4,5 m/s, une perte de charge absorbeur de 1,0–3,0 kPa et un pH de boue maintenu entre 5,7 et 6,8. La finesse du calcaire est souvent spécifiée pour qu'environ 90 % du produit passe au tamis de 44 µm (325 mesh), ce qui soutient une stœchiométrie voisine de 1,02–1,05 tonne de réactif par tonne de SO₂ capté. Ces consignes sont les points de contrôle opérationnels qu'utilisent les exploitants pour protéger à la fois le rendement et la disponibilité mécanique.
Choix du réactif : coût, rendement et devenir du sous-produit
Le calcaire reste le réactif de plus faible coût pour les FGD de grande capacité, avec une consommation type de 1,02–1,05 tonne par tonne de SO₂ capté. Le calcaire en vrac se situe souvent autour de 15–25 $ la tonne, mais requiert broyage et préparation de boue. Lorsque l'investissement en broyage sur site est limité, la chaux éteinte à environ 80–120 $ la tonne offre une réactivité plus élevée avec un matériel de dosage plus simple et un OPEX plus important. Un dosage chimique automatisé par API pour l'optimisation du réactif FGD prend tout son sens avec une chaux enrichie en magnésium, car le surdosage coûte cher.
| Réactif | Coût moyen (USD/tonne) | Rendement | Valeur du sous-produit |
|---|---|---|---|
| Calcaire (CaCO₃) | 15–25 $ | 90–99 % | Élevée (gypse plaque de plâtre) |
| Chaux éteinte (Ca(OH)₂) | 80–120 $ | 95–99 % | Faible (enfouissement uniquement) |
| Chaux enrichie en magnésium | 100–150 $ | 98–99 % | Faible (réduit l'entartrage) |
| Carbonate de sodium | 200–300 $ | 95–98 % | Nulle (déchet soluble) |
Le choix du réactif conditionne aussi la destination du sous-produit. Les trains humides au calcaire peuvent produire un gypse à plus de 95 % de pureté destiné aux plaques de plâtre ou à l'agriculture, ce qui compense en partie l'OPEX. Les solides secs et semi-secs sont en général des sulfites de calcium mélangés à des cendres, orientés vers une installation d'enfouissement conforme à la Subtitle D de l'EPA. Les sites qui conservent le gypse ou les solides de laveur sur place ajoutent souvent en aval des solutions de déshydratation des boues pour la gestion du gypse FGD.
Repères de conformité : EPA NSPS, IED UE et normes Banque mondiale
De nombreuses fiches projet citent encore environ 200 mg/Nm³ de SO₂ pour les nouvelles grandes installations de combustion sous l'IED UE et le cadre EHS de la Banque mondiale. Selon la décision d'exécution (UE) 2021/2326, les BAT-AEL annuels pour les nouvelles centrales à charbon pulvérisé ≥300 MWth sont de 10–75 mg/Nm³ de SO₂ à 6 % vol. d'O₂. Les guides antérieurs retenaient 200 mg/Nm³ comme repère large pour les nouvelles installations ; ce niveau correspond aujourd'hui surtout aux seuils hauts des installations de plus petite taille. Aux États-Unis, 40 CFR 60.43 fixe toujours 1,2 lb/MMBtu de SO₂ pour les combustibles fossiles solides sous Subpart D. La conformité exige aussi des stratégies de traitement des eaux usées pour les purges de laveur FGD respectant les limites locales en chlorures et métaux.
| Réglementation | Limite SO₂ (nouvelles installations) | Exigence d'abattement | Focus principal |
|---|---|---|---|
| EPA NSPS (USA) | 1,2 lb/MMBtu | 90–95 % | Soufre entrant vs. soufre sortant |
| IED UE 2010/75/UE | 200 mg/Nm³ | MTD (meilleures techniques disponibles) | Surveillance continue |
| EHS Banque mondiale | 200 mg/Nm³ | 90 %+ pour >500 MW | Financement de projets internationaux |
| Chine GB 13223 | 35–100 mg/Nm³ | Émissions ultra-faibles | Qualité de l'air urbain |
Analyse de coût d'un laveur FGD : CAPEX, OPEX et repères ROI
Le coût d'investissement d'un FGD humide se situe habituellement entre 100 et 300 $ par kilowatt, selon la teneur en soufre du combustible et le besoin de trains de secours. Une tranche utilitaire de 500 MW se positionne donc autour de 50M–150M $ installés. Les laveurs secs entrent souvent à 50–150 $/kW mais supportent un OPEX chaux plus élevé sur la durée. Le coût d'exploitation d'un système humide est typiquement de l'ordre de 0,50–2,00 $ par MWh pour réactifs, pompage, ventilation et maintenance.
Le temps de retour se raisonne en évitement de pénalités complété par les ventes de gypse lorsqu'un marché plaque existe. Un train humide au calcaire peut amortir son capital en 3–7 ans lorsque les ventes de gypse sont stables. L'accumulation de chlorures dans la boue recirculée peut toutefois annuler ces gains en imposant des passages en inox duplex comme le 2205. Une sélection chimique inadaptée pour le traitement d'eau et l'antientartrage du laveur FGD augmente aussi la purge et peut ajouter environ 0,10–0,30 $/MWh de coût eau.
Problèmes fréquents des laveurs FGD et guide de diagnostic
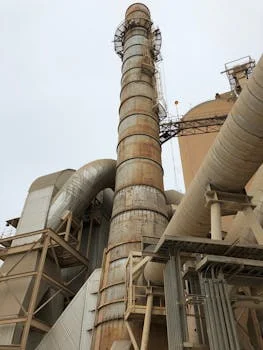
L'entartrage au sulfate de calcium apparaît surtout lorsque le pH de la boue dépasse 6,8, accroissant la perte de charge et colmatant les buses. Le maintien du pH entre 5,7 et 6,8 reste la première mesure préventive. En cas de tartre détecté, les opérateurs vérifient l'étalonnage de la sonde pH et confirment que la finesse du calcaire atteint environ 90 % de passant à 44 µm (325 mesh). Les encrassements organiques des bacs peuvent être traités par des programmes d'oxydant ciblés, avec l'appui d'un générateur de dioxyde de chlore pour traitement oxydatif du bac FGD lorsque la chimie le permet.
| Problème | Cause probable | Étape de diagnostic | Correction |
|---|---|---|---|
| Faible abattement du SO₂ | pH <5,7 ou L/G trop bas | Vérifier l'étalonnage de la sonde pH | Augmenter le débit de réactif |
| Entartrage interne | pH >6,8 ; oxydation élevée | Inspecter les dévésiculeurs | Abaisser le pH ; ajuster le débit d'air |
| Corrosion | Chlorures >500 ppm | Analyser le filtrat de boue | Augmenter la purge |
| Gaspillage de réactif | Calcaire trop grossier | Analyse granulométrique de la boue | Régler le broyeur à boulets |
| Moussage | Contaminants organiques | Inspection visuelle du bac | Ajouter un antimousse ; vérifier la vitesse de gaz |
L'encrassement des dévésiculeurs suit souvent l'entraînement de fines particules. L'installation en amont de filtres à manches haute efficacité pour le contrôle particulaire FGD réduit la charge de solides dans l'absorbeur, allonge les intervalles de nettoyage et diminue le risque d'érosion du ventilateur.
Cadre de sélection d'un laveur FGD : matrice de décision en 5 étapes
Les spécifications d'un laveur FGD pour le choix technologique doivent arbitrer entre capacité chaudière, teneur en soufre du combustible, ressource en eau et demande locale en gypse avant tout verrouillage du CAPEX. La matrice ci-dessous donne aux équipes d'ingénierie un chemin de décision court utilisant les mêmes plages que les tableaux de paramètres.
| Étape | Variable | Logique de décision |
|---|---|---|
| 1 | Puissance chaudière | >300 MW → humide ; <100 MW → sec ; 100–300 MW → SDA |
| 2 | Teneur en soufre du combustible | >2 % S → humide ; <1 % S → sec ou SDA |
| 3 | Conformité | 99 % d'abattement → humide ; 80–90 % → SDA |
| 4 | Sous-produit | Marché du gypse ? → humide ; pas de marché ? → sec/SDA |
| 5 | Disponibilité en eau | Élevée → humide ; limitée → laveur sec |
La checklist de sélection pour les dossiers d'appel d'offres démarre par la base réglementaire en lb/MMBtu, lb/MWh ou mg/Nm³, puis le soufre de design du charbon et le débit massique de SO₂ en pointe. Verrouillez ensuite le L/G, la plage de pH, la finesse de broyage et la capacité ventilateur pour toute la plage de perte de charge. Décidez enfin du devenir du gypse (vente ou enfouissement), budgétez le traitement de purge pour les chlorures et métaux, et exigez des pompes à boue de secours ainsi qu'un accès dévésiculeurs.
Exemple : une centrale de 500 MW sur charbon à 3 % de soufre avec acheteur plaque de plâtre à proximité favorise un FGD humide au calcaire à environ 95–99 % d'abattement, classe CAPEX 125M $ et ventes de gypse en compensation d'OPEX. Une chaudière industrielle de 150 MW sur fioul à basse teneur en soufre dans une zone à tension hydrique relève plutôt de l'injection de chaux sèche.
À qui s'adresse ce guide : aux maîtres d'ouvrage utilities et industriels spécifiant des dispositifs de contrôle SO₂ neufs ou rétrofit, ainsi qu'aux responsables process EPC comparant des offres humide, sec et SDA. Pour qui ce guide n'est pas adapté : les équipes cherchant uniquement des laveurs de particules ou des oxydeurs de COV sans fonction d'élimination du soufre. Étape suivante : transmettez l'analyse combustible, la puissance MW et la limite d'autorisation à HydropureWater pour un dimensionnement humide ou sec du FGD.
Questions fréquentes
Quelle est la différence entre un laveur humide et un FGD ?
Le FGD désigne le processus d'élimination du dioxyde de soufre des fumées ; le laveur humide est une catégorie d'équipements utilisée pour cette fonction. Le FGD humide met le gaz en contact avec un liquide alcalin et produit en général du gypse ou une boue de sulfite. D'autres laveurs ciblent les particules, HCl/HF ou COV et ne sont pas des systèmes FGD tant que l'élimination du SO₂ n'est pas la fonction de conception.
Comment calculer le CFM d'un laveur ?
Le débit volumique requis se déduit de la puissance thermique de la chaudière et de la densité des fumées aux conditions d'entrée du laveur. Une formule d'approche est : CFM = (puissance thermique en MMBtu/h × 10 000) / (60 × densité du gaz en lb/ft³). Pour une chaudière de 500 MW voisine de 5 000 MMBtu/h, cette estimation d'approche donne environ 833 000 CFM aux conditions standard indiquées ; le design final utilise le bilan thermique et massique du train de gaz du projet.
Combien coûte un système FGD ?
Le CAPEX installé couvre couramment 50–300 $ par kW entre options sèche et humide. Les installations humides au calcaire se situent habituellement à 100–300 $/kW en raison du traitement de boue et du conditionnement du sous-produit. Les systèmes secs s'installent souvent à moindre coût, 50–150 $/kW, mais peuvent afficher un OPEX de 0,30–1,50 $ par MWh lorsque le prix de la chaux est élevé.
Comment calculer la capacité SO₂ d'un laveur ?
Le débit massique de SO₂ vaut le débit de gaz multiplié par la concentration à l'entrée et par le taux d'abattement requis. Capacité (kg/h) = (débit gaz en m³/s × SO₂ entrée en mg/m³ × rendement d'abattement) / 1 000. Un train à 1 000 m³/s, 2 000 mg/m³ de SO₂ à l'entrée et 95 % d'abattement doit capter environ 1 900 kg de SO₂ par heure.
Quelles spécifications de laveur humide importent le plus pour les autorisations 2026 ?
Les consignes d'un laveur humide restent le L/G de 5–15 L/m³, le pH 5,7–6,8, la vitesse de gaz 3,0–4,5 m/s et une consommation de calcaire voisine de 1,02–1,05 tonne par tonne de SO₂. Pour les nouvelles grandes centrales charbon UE, dimensionnez selon les BAT-AEL annuels 10–75 mg/Nm³ de SO₂ de la décision 2021/2326. Les projets utilities américains postérieurs à mai 2011 doivent vérifier la sortie Subpart Da ou l'option 97 % de réduction par rapport à l'ancienne limite Subpart D à 1,2 lb/MMBtu.
Équipements associés
- Systèmes de laveurs FGD HydropureWater à voie humide chaux/calcaire — consulter les spécifications, la plage de capacité et les données techniques
Besoin d'une solution sur mesure ? Demandez un devis gratuit en précisant votre débit et les paramètres polluants visés.