Ce que signifie la transition métal-plastique dans une spécification UPW semi-conducteurs
Dans une spécification d'eau ultra-pure (UPW) pour semi-conducteurs, la transition métal-plastique est la frontière de matériaux conçue à l'intérieur de la boucle de polissage et de distribution, à l'endroit où la tuyauterie en acier inoxydable se termine et où commence une boucle de distribution finale en polymère, généralement en PVDF, PP ou PFA. Cette frontière se situe immédiatement en amont du point de distribution (POD) défini par la SEMI F63, que le projet de révision de la SEMI F63 place à la sortie de la filtration finale. C'est le dernier emplacement où des surfaces mouillées métalliques peuvent relarguer des ions ; la pureté ionique et la contamination métallique y sont donc figées avant que l'eau n'atteigne le POD. Après la transition, la boucle polymère doit maintenir en ligne le COT en dessous de la limite POD de la SEMI F63, l'oxygène dissous en dessous de 10 µg/L, la silice en dessous du ppb et les particules à la taille critique ou en dessous (la moitié du plus petit motif de la puce).
La transition doit apparaître dans la spécification sous forme de section P&ID définie, et non comme un simple raccord. Le rédacteur de la spécification doit tracer cette frontière sur le plan entre le dernier collecteur en acier inoxydable ou le dernier corps de filtre final et la première partie de tuyauterie polymère, en rattachant chaque point de mesure et chaque matériau mouillé à l'un ou l'autre côté de cette limite. Tout élément laissé indéfini sur le plan devient un contentieux contractuel lors du FAT (Factory Acceptance Testing) ; la frontière doit donc porter une référence, une liste de polymères approuvés, la répartition des responsabilités amont/aval entre le fournisseur du skid et le site de production, ainsi qu'un plan de piquages de prélèvement aligné sur les points de mesure de la SEMI F63.
Pour l'ingénieur qui rédige le cahier des charges, ce terme tient lieu de consigne de maîtrise : au-delà de cette ligne, aucune surface mouillée métallique non qualifiée ne peut être ajoutée, et tout composant inox résiduel doit être justifié par des données de relargage et par l'incapacité d'un polymère à remplir la même fonction. La frontière est l'emplacement physique où les budgets ionique, organique et gaz dissous de la spécification sont figés, et où se rejoignent la liste de matériaux du fournisseur et l'audit de l'eau entrante du site.
Où se situe la transition dans la chaîne de traitement SEMI F63
La transition métal-plastique se place en fin d'étape de polissage, immédiatement en amont du POD, au sein du schéma de production UPW en trois étapes (prétraitement, traitement principal, polissage/transport). Le polissage mobilise classiquement, selon l'article Wikipédia sur l'eau ultra-pure, une stérilisation UV, une résine échangeuse d'ions à lits mélangés non régénérable, une électro-déionisation et une ultrafiltration ; les fabs de semi-conducteurs ajoutent des filtres à des seuils poreux de 200 nm ou moins juste avant la distribution pour atteindre la taille critique de particule, définie comme la moitié du plus petit motif de la puce, soit par exemple 20 nm à retirer pour un motif de 40 nm.
En amont de la frontière, l'eau a traversé des collecteurs, des cuves, des modules d'EDI et des corps de filtre final en acier inoxydable, composants qui sont précisément à l'origine de la propreté ionique que la spécification cherche à protéger. À la frontière, l'eau franchit la sortie du POD puis pénètre dans le réseau polymère latéral. Le point de raccordement (POC) est défini par le projet SEMI F63 comme la sortie de la vanne de prise latérale, en aval du tronçon polymère. La séquence de procédé est : boucle de polissage inox → POD → réseau polymère latéral → POC → outil. La transition correspond au tronçon situé entre le dernier composant inox et le réseau polymère latéral ; chaque paramètre suivi par le rédacteur de la spécification doit être défendu au POD puis maintenu à travers la section polymère jusqu'au POC.
La résistivité est l'indicateur continu de pureté que l'ingénieur surveille à la transition et après celle-ci. Selon l'article Wikipédia, l'eau purement théorique présente une résistivité de 18,18 MΩ·cm à 25 °C, et la mesure est extrêmement sensible à la contamination ionique : 0,1 ppb de chlorure de sodium fait chuter la résistivité à 18,11 MΩ·cm. Cette sensibilité fait de la transition un point de contrôle utile : un raccord inox qui commence à relarguer apparaît sur la trace de résistivité avant d'être visible sur un échantillon ponctuel de métaux. La surveillance en continu au POD constitue la première ligne de défense, et les documents cités par la SEMI F63 — SEMI F61 pour les systèmes UPW, ASTM D5127 pour l'eau ultra-pure en électronique, ASTM D5391 pour la conductivité/résistivité en ligne d'un échantillon d'eau ultra-pure en écoulement — fixent les méthodes que la chaîne de mesure doit suivre.
Limites de spécification à respecter à la transition et en aval
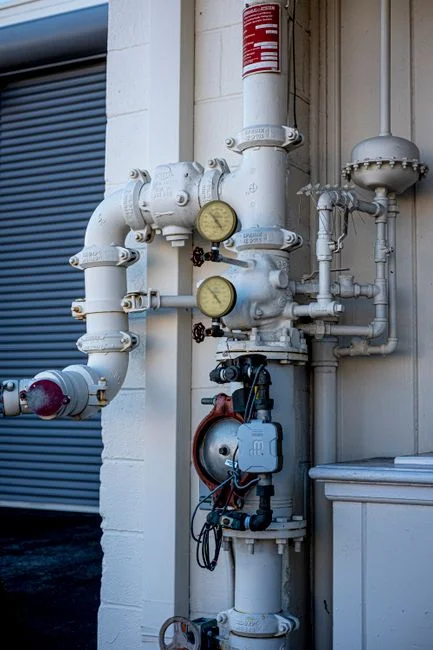
La transition métal-plastique sert d'endroit où la spécification passe d'une liste d'objectifs de polissage à une liste de paramètres à tenir. L'ingénieur doit dimensionner la boucle polymère de façon à défendre les valeurs ci-dessous, en citant en ligne les normes sources pour que la spécification puisse être défendue dans un appel d'offres ou dans un rapport de non-conformité fournisseur.
| Paramètre | Limite au/après POD | Base méthodologique | Source |
|---|---|---|---|
| Résistivité | Approche 18,18 MΩ·cm à 25 °C (0,05501 µS/cm) ; 0,1 ppb de NaCl fait déjà chuter la mesure à 18,11 MΩ·cm | ASTM D5391 (conductivité/résistivité en ligne d'un échantillon d'eau ultra-pure en écoulement) | Wikipédia, « Ultrapure water » ; documents cités par SEMI F63 (projet 5944, 2016-02-08) |
| Carbone organique total (en ligne) | <10 ppb au POD (en ligne) ; Purite cite 1–3 µg/L comme objectif courant en fab | ASTM D5173 (composés carbonés en ligne par oxydation UV/persulfate) et ASTM D6317 (TC/IC/OC bas niveau) | Wikipédia, « Ultrapure water » (tableau SEMI F63) ; Purite, « UPW for semiconductor manufacturing » |
| Oxygène dissous | <10 µg/L dans l'eau de rinçage ultra-pure utilisée en microélectronique avancée | Cadre SEMI/ASTM cité dans la littérature UPW | Wikipédia, « Ultrapure water » |
| Silice (totale et dissoute) | Sub-ppb ; silice dissoute mesurée par colorimétrie, silice totale par émission atomique ou spectrométrie de masse | ASTM D859, ASTM D4517, ASTM D7126 (silice colorimétrique en ligne) | Wikipédia, « Ultrapure water » ; documents cités par SEMI F63 (projet 5944, 2016-02-08) |
| Résidu après évaporation | Mesure en ligne du résidu après évaporation d'eau ultra-pure | ASTM D5544 | Documents cités par SEMI F63 (projet 5944, 2016-02-08) |
| Particules | Filtre final ≤200 nm juste avant la distribution ; seuil lié à la moitié du plus petit motif (par exemple 20 nm retirés pour un motif de 40 nm) | Compteur de particules et détecteur de résidu non volatil | Wikipédia, « Ultrapure water » ; Purite, « UPW for semiconductor manufacturing » |
| Suivi microbiologique | Prélèvement par robinet sous pression directe ou par sac plastique pré-stérilisé, ATP et culture microbienne périodiques | ASTM F1094 | Documents cités par SEMI F63 (projet 5944, 2016-02-08) |
Une surveillance continue de la conductivité/résistivité est nécessaire à la transition et en aval, car le CO₂ qui diffuse à travers la tuyauterie polymère forme de l'acide carbonique conducteur et constituerait sinon le premier dépassement de spécification. La boucle polymère est une source contrôlée de contaminants — le relargage de la tuyauterie plastique est une source de COT identifiée dans la littérature — ; les budgets de COT et de résistivité doivent donc être écrits en fonction du polymère réellement retenu, et non comme une valeur générique « post-POD ».
Décisions techniques imposées par la transition
Le fait de figer la frontière impose au rédacteur de la spécification quatre décisions explicites, qui doivent figurer dans le corps de la spécification et non dans une annexe.
- Choix du polymère pour la boucle aval. Le choix entre PVDF, PP et PFA doit être inscrit dans la spécification en s'appuyant sur le relargage, la contribution en COT et la compatibilité en salle blanche, et non délégué au fournisseur du skid. Le PFA l'emporte en général sur le relargage et les rinçages haute pureté, le PVDF reste un défaut courant pour les réseaux UPW latéraux, et le PP apparaît lorsque le coût et la soudabilité priment ; la spécification doit justifier le choix retenu.
- Piquages de prélèvement au POD et au POC. La SEMI F63 définit le POD comme la sortie de la filtration finale et le POC comme la sortie de la vanne de prise latérale. La spécification doit repérer les deux sur le P&ID et affecter chaque paramètre (résistivité, COT, O₂ dissous, silice, particules, résidu) au bon point de mesure, de façon à recroiser les échantillonnages ponctuels et les instruments en ligne lors du FAT et du SAT.
- Régime de désinfection. La maîtrise bactérienne passe par la désinfection et l'ultrafiltration, avec comme options chimiques l'ozone ou le peroxyde d'hydrogène. Le mode choisi doit être toléré par le polymère en place, et la fréquence de désinfection doit être planifiée en cohérence avec le calendrier de production du fab, avec un suivi microbiologique périodique selon ASTM F1094 (robinet sous pression directe ou sac plastique pré-stérilisé).
- Dimensionnement de la boucle et renouvellement. Les fabs avancés consomment plusieurs millions de gallons d'UPW par jour. La boucle polymère doit être dimensionnée pour un renouvellement continu afin d'éviter la stagnation qui favorise la croissance bactérienne ; la spécification doit fixer une vitesse minimale ou un temps de renouvellement minimal, et pas seulement un débit nominal.
Côté polissage, l'ingénieur associera en général des modules d'électro-déionisation continue pour le polissage du perméat d'OI à des stérilisateurs UV-C en ligne pour boucles de polissage UPW placés immédiatement en amont du filtre final ; la frontière doit être tracée en aval de l'UV et du corps de filtre final, de façon à ce que la dernière surface mouillée vue par l'eau avant l'outil soit la tuyauterie polymère.
Comment vérifier la transition sur un skid UPW neuf ou rétrofité
La vérification doit d'abord porter sur le P&ID avant de porter sur les instruments. Sur le plan, il faut confirmer que tous les composants mouillés en aval du filtre final sont non métalliques et que la frontière est tracée entre le dernier raccord inox et la première section polymère, avec la référence du POD à la sortie du filtre final et la référence du POC à la sortie de la vanne de prise latérale. Le fournisseur du skid doit être invité à fournir une déclaration matière indexée sur cette frontière, et non une nomenclature générique.
Le plan d'essais de mise en service s'appuie sur les méthodes ASTM citées par la SEMI F63, à savoir ASTM D5127 (UPW en électronique et semi-conducteurs), ASTM D5391 (conductivité/résistivité en ligne d'un échantillon d'eau ultra-pure en écoulement), ASTM D5544 (résidu en ligne après évaporation) et ASTM D7126 (silice colorimétrique en ligne). Côté prétraitement, l'ingénieur peut se référer aux systèmes d'OI industrielle pour le prétraitement UPW et aux membranes d'osmose inverse et d'ultrafiltration pour le polissage UPW pour vérifier que la chaîne de polissage est dimensionnée pour le débit et le seuil particulaire en aval de la transition. Lors d'un essai en boucle continue, la résistivité en ligne au POD doit se maintenir à 18,18 MΩ·cm à 25 °C ou approcher cette valeur, et un pic contrôlé de 0,1 ppb de NaCl doit faire chuter la mesure à environ 18,11 MΩ·cm, à titre de contrôle de cohérence. Le COT au POD doit rester sous la limite SEMI F63 en ligne de 10 ppb, et l'O₂ dissous doit être mesuré sous 10 µg/L avant que la boucle ne soit remise à la production.
La dernière étape est documentaire : le rédacteur de la spécification doit exiger un P&ID annoté montrant la transition, les piquages POD et POC, la liste des matériaux polymères, ainsi qu'une matrice de traçabilité reliant chaque paramètre SEMI F63 à son point de mesure et à sa méthode ASTM. Sans cette matrice, la frontière n'existe que sur le papier ; avec elle, elle est audit-able.
Questions fréquentes
Qu'est-ce exactement que la transition métal-plastique dans une spécification UPW ?
C'est la frontière de matériaux conçue à l'intérieur de la boucle de polissage et de distribution, à l'endroit où les surfaces mouillées en acier inoxydable se terminent et où commence une boucle de distribution finale en polymère, généralement en PVDF, PP ou PFA, immédiatement en amont du point de distribution (POD) défini par la SEMI F63, que le projet de révision SEMI F63 (5944, 2016-02-08) situe à la sortie de la filtration finale. Cette frontière est le dernier emplacement où des surfaces mouillées métalliques peuvent relarguer des ions ; c'est donc là que le rédacteur de la spécification fige les budgets ionique, COT, O₂ dissous, silice et particules, qui doivent ensuite être maintenus à travers la boucle polymère jusqu'au point de raccordement (POC).
Quelle est la différence entre le POD et le POC dans la SEMI F63 ?
Selon le projet de révision SEMI F63 (5944,
Questions fréquentes
Qu'est-ce que la transition métal-plastique dans une spécification UPW semi-conducteurs ?
La transition métal-plastique marque le point physique d'un réseau d'eau ultra-pure (UPW) où les matériaux de tuyauterie passent d'un acier inoxydable 316L passivé haute qualité à des fluoropolymères ou polyoléfines haute pureté. Cette transition est critique : elle représente la limite où le système quitte un environnement résistant au relargage ionique pour un environnement où les risques de contamination organique et particulaire augmentent nettement en raison des interactions avec la surface polymère.
Dans le contexte de la spécification 2026, cette transition est strictement maîtrisée pour maintenir la résistivité de l'eau à 18,2 MΩ·cm. Les ingénieurs doivent s'assurer que le joint de transition est conçu pour éviter toute zone stagnante, qui deviendrait un foyer de croissance bactérienne et d'accumulation de carbone organique total (COT).
Quel est le lien entre le point de distribution SEMI F63 et la transition métal-plastique ?
La norme SEMI F63 sur le point de distribution (POD) définit les exigences de qualité de l'eau aux étapes finales de la boucle de distribution, là où le fluide est le plus proche des outils de procédé. La transition métal-plastique doit se situer en amont du skid de polissage final afin que les matériaux en contact avec l'eau après la transition ne compromettent pas les limites strictes de la F63 en particules et en concentrations ioniques.
La conformité à la SEMI F63 au POD exige que le point de transition utilise une soudure par fusion haute pureté ou des raccords mécaniques non contaminants. Toute mauvaise gestion de la transition se traduira par l'incapacité à respecter les limites de concentration en ions métalliques sub-ppt (parties par trillion) requises pour les procédés avancés sur nœud 2 nm.
Quels matériaux polymères — PVDF, PP ou PFA — doivent être spécifiés en aval de la transition, et quels relargages et contribution en COT la spécification doit-elle demander au fournisseur ?
Pour les applications semi-conducteurs avancées, le PFA (perfluoroalcoxy) est le matériau privilégié en aval de la transition grâce à sa très grande inertie chimique et à son profil d'extractibles extrêmement faible comparé au PVDF ou au PP. Le PVDF reste acceptable pour certains réseaux de sous-fab, mais le PFA est requis pour les outils de procédé critiques afin de maintenir la contribution en COT sous 0,5 ppb.
Les fournisseurs doivent fournir un rapport d'extractibles détaillé selon SEMI F57, précisant les taux de contribution en carbone organique total (COT), les relargages ioniques (Na⁺, Fe³⁺, Cl⁻, par exemple) et les données de relargage particulaire. La spécification doit exiger du fournisseur une certification « Cleaned for Ultra-Pure Water » garantissant que la contribution en COT des surfaces mouillées ne dépasse pas 0,1 ppb après une période de rinçage de 24 heures.
Quel est le délai typique et le risque de conformité pour sourcer un skid de polissage UPW conforme aux limites POD de la SEMI F63 pour un fab avancé ?
Les délais actuels pour des skids de polissage haute capacité et haute pureté vont de 26 à 40 semaines, selon la disponibilité des instruments à long délai et des composants de tuyauterie haute pureté. Le risque de conformité est maximal en phase de mise en service, car des joints de transition mal passivés ou des composants polymères contaminés peuvent provoquer des pics de COT dépassant la limite de 0,5 ppb définie par la SEMI F63.
Pour limiter ces risques, les fabs doivent exiger un Factory Acceptance Testing (FAT) incluant un cycle continu de 72 heures de surveillance du COT et de la résistivité. Sans vérification de ces métriques en conditions d'écoulement simulées avant livraison sur site, on s'expose à des retards de démarrage prolongés et à des remédiations onéreuses sur site pour atteindre les exigences strictes de qualité de l'eau 2026.
Où doivent être installés les analyseurs en ligne de COT, résistivité et oxygène dissous par rapport à la transition métal-plastique ?
Pour garantir l'intégrité du système, les analyseurs de COT et de résistivité en ligne doivent être placés immédiatement en aval du point de transition métal-plastique, afin de capter la contribution de base de la tuyauterie polymère. Cette implantation en transition permet d'isoler les sources de contamination et de distinguer la performance du skid de polissage de l'intégrité de la boucle de distribution aval.
Les analyseurs d'oxygène dissous (DO) doivent être implantés à la fois juste en amont et juste en aval de la transition, pour détecter toute entrée d'oxygène au niveau du joint. Pour les nœuds avancés, ces analyseurs doivent être capables de détecter des concentrations dans la gamme ppt basse, et être intégrés au système de contrôle automatisé du site pour déclencher une alarme si la résistivité chute sous 18,18 MΩ·cm ou si le COT dévie de plus de 10 % par rapport à la valeur de référence.