Comment les usines agroalimentaires de Memphis respectent les limites de prétraitement 2026
Les usines agroalimentaires proches de Memphis satisfont aux limites de prétraitement avant rejet au réseau en traitant leurs eaux usées conformément aux normes catégorielles EPA et aux limites locales imposées par la station d'épuration publique (POTW) au titre du 40 CFR Part 403. L'EPA définit les normes de prétraitement comme des limites de rejets de polluants applicables aux usagers industriels au 40 CFR 403.3(j), avec des interdictions générales de rejet au 40 CFR Part 403.5 et des limites locales spécifiques imposées en bout de tuyauterie pour empêcher le transfert et les interférences. Les effluents agroalimentaires présentant des DBO/DCO élevées, des FOG, un pH variable, du sulfure d'hydrogène et des nutriments, les usines associent en général dégrillage, flottation à air dissous, égalisation, traitement biologique ou par bioréacteur à membranes, puis un polissage avant rejet, avec vérification par la surveillance requise.
Les deux niveaux de conformité à franchir pour les usines agroalimentaires de Memphis
L'EPA définit les normes de prétraitement comme des limites de rejets de polluants applicables aux usagers industriels rejetant vers une POTW, codifiées au 40 CFR 403.3(j), et les complète par des interdictions générales de rejet au 40 CFR Part 403.5 qui s'appliquent à tout usager industriel rejetant dans un réseau municipal (EPA, S5). Ces règles fédérales constituent le plancher ; elles ne sont pas les seules règles qu'une usine de la région de Memphis doit franchir avant le regard de rejet.
Au-dessus de ce plancher fédéral s'ajoutent des limites locales spécifiques, élaborées par la POTW au titre du 40 CFR Part 403.5(c) et imposées en bout de tuyauterie, au point où la canalisation de l'usager industriel se raccorde au réseau de collecte de la POTW (EPA, S5). Les limites locales peuvent être chiffrées ou narratives, et elles peuvent inclure des bonnes pratiques d'exploitation (BMP) : une autorisation qui ressemble à une formalité administrative constitue en réalité une contrainte de conception qui détermine les opérations unitaires en amont (EPA, S5).
L'EPA précise que les limites locales sont explicitement conçues pour empêcher le transfert, défini au 40 CFR 403.3(p) comme un rejet qui sort de la POTW vers les eaux des États-Unis en quantités ou concentrations provoquant une violation de l'autorisation NPDES de la POTW, et les interférences, définies au 40 CFR 403.3(k) comme un rejet qui perturbe la POTW, ses procédés de traitement, ses procédés de boues ou la valorisation ou l'élimination des boues (EPA, S5). Le même cadre EPA rattache les limites à la protection de la gestion des boues de la POTW et du milieu récepteur : les deux modes de défaillance qui retiennent le plus vite l'attention du régulateur.
Le guide EPA sur les limites locales couvre la manière dont une POTW calcule les charges maximales admissibles, identifie les polluants concernés, collecte et analyse les données, conçoit et met en œuvre les limites, puis effectue les revues annuelles et réévaluations périodiques (EPA, S5). La revue annuelle est ce qui mord les usines : un site qui a satisfait à la lettre de limites locales de l'an dernier doit de nouveau démontrer sa conformité vis-à-vis du mix de production de cette année et de toute liste de polluants mise à jour. Considérer l'autorisation POTW comme un document statique est la raison la plus fréquente pour laquelle une usine bien gérée se retrouve en infraction.
Pourquoi le prétraitement des effluents agroalimentaires est difficile
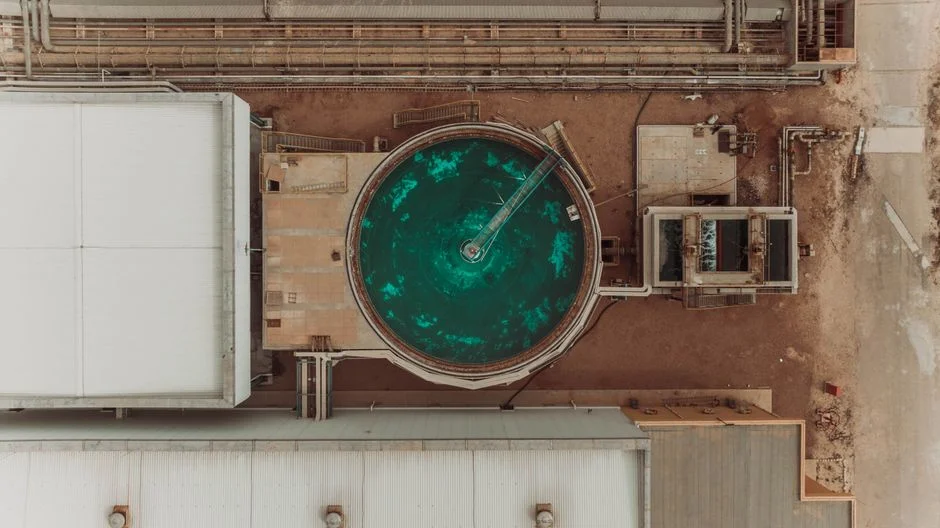
L'industrie agroalimentaire produit de grands volumes d'eaux usées contenant des polluants organiques indésirables, et les modes de défaillance précis qui provoquent les dépassements d'autorisation sont bien documentés dans les guides sectoriels (USP Technologies, S3). Le premier est la charge organique élevée : protéines, glucides et matières organiques issues des matières premières font monter la DBO et la DCO, ce qui peut appauvrir l'oxygène dissous, inhiber l'activité microbienne et augmenter la production de boues dans le système à boues activées ou le BRM (USP Technologies, S3).
Le deuxième concerne les FOG et les matières en suspension. Les FOG surchargent les bassins d'aération, étouffent la biomasse et colmatent les membranes ; la flottation à air dissous est l'étape standard de séparation dans les usines de viande, de protéines et de produits laitiers, précisément parce qu'elle est conçue pour séparer les contaminants non solubles, FOG et matières en suspension, de la phase aqueuse (USP Technologies, S3). Lorsque les FOG ne sont pas retirées en amont, elles migrent en aval et se manifestent par une montée des boues, une perte de biomasse et une hausse des MES en sortie au point de raccordement IU–POTW.
Le troisième concerne les variations de pH et d'alcalinité. Un pH instable provoque une défaillance de la nitrification, une mauvaise décantation des boues et des charges ammoniacales élevées : une usine avec une production par lots ou des rejets de nettoyage en place (NEP) doit donc prévoir une égalisation et un contrôle actif du pH et de l'alcalinité avant le biologique (USP Technologies, S3). Le quatrième est le sulfure d'hydrogène : le H₂S dans les eaux usées agroalimentaires entraîne corrosion, nuisances olfactives, risques pour la sécurité et inhibition du traitement, et il peut aussi s'accumuler dans les digesteurs anaérobies et faire sortir le biogaz des spécifications (USP Technologies, S3).
Le cinquième concerne les nutriments. L'excès d'azote et de phosphore risque de provoquer eutrophisation et proliférations d'algues toxiques dans les milieux récepteurs, et ces mêmes paramètres font eux-mêmes l'objet de limites de rejet de plus en plus strictes à mesure que les régulateurs ciblent l'abattement des nutriments dans les bassins versants sensibles (USP Technologies, S3 ; Integrated Water Services, S1). Pour une usine du Mid-South dont le milieu récepteur est un affluent du Mississippi ou l'un des réseaux de ruisseaux locaux qui finissent par transiter par les zones desservies par les POTW de Memphis, la trajectoire des limites sur les nutriments est celle qui doit piloter la planification d'investissement.
Les opérations unitaires qui font vraiment la différence
Les briques élémentaires au niveau équipement qui amènent durablement une usine agroalimentaire sous sa lettre de limites locales sont le dégrillage de tête, l'égalisation, la flottation à air dissous, le traitement biologique (classique ou BRM), le polissage des nutriments, la désinfection, et la chimie qui les relie. Le tableau ci-dessous associe chaque opération unitaire au problème de conformité qu'elle résout et à la preuve dans la recherche.
| Opération unitaire | Problème de conformité résolu | Preuve |
|---|---|---|
| Dégrilleur rotatif mécanique | Chiffons, plastiques et débris fibreux qui endommagent pompes, vannes et les systèmes biologiques ou membranaires en aval | S3, bonne pratique de dégrillage |
| Égalisation de débit et de charge | Variations par lots de pH, température et charge issues du NEP, de l'embouteillage, de l'équarrissage | USP Technologies, S3 |
| Flottation à air dissous (DAF) | FOG, huiles et matières en suspension : la pièce maîtresse pour les usines de viande, protéines et produits laitiers | USP Technologies, S3 |
| Traitement biologique (boues activées ou BRM) | Abattement DBO/DCO, le BRM offrant une meilleure qualité de sortie dans une emprise réduite | Integrated Water Services, S1 |
| Polissage des nutriments (abattement N/P biologique ou chimique) | Limites plus strictes sur l'ammoniaque, l'azote total et le phosphore total | USP Technologies, S3 |
| Désinfection (UV ou chimique) | Exigences de désinfection de plus en plus strictes au point de raccordement IU–POTW | USP Technologies, S3 |
| Chimie H₂S et DAF (peroxyde, oxygène dissous d'appoint, pH/alcalinité, polymère DAF) | Odeurs, corrosion, H₂S au digesteur, inhibition biologique, optimisation de la séparation des FOG | USP Technologies, S3 |
Un dégrilleur rotatif mécanique pour la protection de tête constitue le choix standard en service continu pour retirer les chiffons, plastiques et débris fibreux qui, sinon, détruisent les pompes et colmatent les systèmes biologiques ou membranaires en aval. L'égalisation amortit les variations de débit, pH, température et charge avant le traitement biologique, point critique car la production agroalimentaire est intrinsèquement par lots et un à-coup de NEP ou d'embouteillage peut anéantir une biomasse en quelques heures (USP Technologies, S3).
Une flottation à air dissous (DAF) pour les FOG et matières en suspension est la pièce maîtresse pour l'élimination des FOG, huiles et matières en suspension en transformation alimentaire, et elle est explicitement citée pour ce rôle dans les guides sectoriels, avec dosage de coagulant et de polymère pour optimiser la séparation (USP Technologies, S3). En aval, les boues activées classiques traitent l'abattement standard de la DBO/DCO, tandis qu'un bioréacteur à membranes (BRM) pour un traitement biologique plus poussé combine boues activées et filtration membranaire submergée pour offrir un meilleur abattement dans une emprise plus réduite lorsque les limites locales se resserrent ou qu'un objectif de réutilisation se dessine (Integrated Water Services, S1).
Le polissage des nutriments repose sur un abattement biologique ou chimique de l'azote et du phosphore, suivi d'une désinfection, UV ou chimique, pour satisfaire à des exigences de désinfection de plus en plus strictes, avec un échantillonnage automatisé au point de raccordement IU–POTW où la limite locale est réellement appliquée (USP Technologies, S3 ; EPA, S5). La couche chimie enveloppe l'ensemble de la chaîne : contrôle du H₂S au peroxyde, oxygène dissous d'appoint pour les aérations surchargées, soutien du pH et de l'alcalinité, et optimisation du polymère et du coagulant de la DAF, tous leviers documentés dans les guides sectoriels fournis (USP Technologies, S3).
Une chaîne de prétraitement type 2026 pour une usine de la région de Memphis
Voici une chaîne de procédé défendable de bout en bout qu'une usine agroalimentaire du Mid-South peut utiliser pour benchmarker un système existant ou cadrer un projet neuf. Les étapes numérotées renvoient aux opérations unitaires de la section précédente.
- Dégrillage de l'affluent. Un dégrilleur rotatif mécanique pour la protection de tête retire les chiffons, plastiques et débris fibreux avant que les eaux usées n'atteignent les pompes ou le biologique en aval.
- Égalisation de débit et de charge. Lisser les rejets par lots du NEP, de l'embouteillage ou de l'équarrissage pour amortir les variations de pH, température et charge avant le biologique.
- DAF pour les FOG, huiles et matières en suspension. Une flottation à air dissous (DAF) pour les FOG et matières en suspension avec dosage de coagulant et de polymère sépare les contaminants non solubles ; c'est l'étape clé dans les usines de viande, protéines et produits laitiers (USP Technologies, S3).
- Traitement biologique. Boues activées pour l'abattement DBO/DCO, avec mise à niveau possible vers un bioréacteur à membranes (BRM) pour un traitement biologique plus poussé lorsque les limites locales ou des objectifs de réutilisation exigent une meilleure qualité de sortie dans une emprise plus réduite (Integrated Water Services, S1).
- Polissage des nutriments et ajustement pH/alcalinité. Abattement biologique ou chimique de l'azote et du phosphore, avec contrôle du H₂S au peroxyde et oxygène dissous d'appoint selon les besoins (USP Technologies, S3). Un dosage de réactifs piloté par automate pour le pH, le coagulant et le polymère maintient une alimentation stable malgré les variations par lots.
- Désinfection et échantillonnage. Désinfection UV ou chimique, puis échantillonnage automatisé au point de raccordement IU–POTW où la limite locale est appliquée (EPA, S5).
La documentation irrigue chaque étape : BMP, journaux d'échantillonnage et réévaluation annuelle des limites locales requise par le guide EPA 40 CFR Part 403.5(c) (EPA, S5). La réévaluation annuelle est ce que le régulateur et la POTW vérifieront en premier ; les enregistrements doivent donc être constitués en continu, et non reconstitués avant une inspection.
Liste de préparation au prétraitement 2026 pour une usine du Mid-South
Voici une liste d'actions d'une page qu'un ingénieur d'usine ou un responsable conformité environnement peut parcourir en réunion d'équipe ce trimestre. Chaque ligne s'appuie sur la recherche fournie ; les éléments manquants sont ceux que la POTW locale doit fournir, et non supposés.
- Récupérer l'autorisation POTW en vigueur et la dernière lettre de limites locales, et identifier les limites chiffrées ou narratives spécifiques en bout de tuyauterie (EPA, S5). La table de limites locales réelle de la POTW de la région de Memphis est une donnée d'entrée obligatoire ; la recherche ne fournit pas les valeurs chiffrées.
- Associer chaque limite locale à une opération unitaire et à un analyseur en ligne ou point de prélèvement : FOG à la performance DAF, pH à l'égalisation, ammoniaque au traitement biologique, phosphore total à la précipitation chimique.
- Confirmer la surveillance du H₂S sur les réseaux de collecte et sur tout digesteur anaérobie, et spécifier un contrôle au peroxyde si le H₂S est dans l'enveloppe de fonctionnement (USP Technologies, S3).
- Revoir les BMP exigées par l'EPA et la réévaluation annuelle des limites locales ; ne pas supposer que la lettre de conformité de l'an dernier couvre le mix de production de cette année, car le cadre EPA impose une réévaluation périodique sur données actuelles (EPA, S5).
- Lorsque les limites locales se resserrent ou qu'un objectif de réutilisation se profile, évaluer une mise à niveau vers un BRM pour un meilleur abattement dans une emprise plus réduite (Integrated Water Services, S1). Pour le polissage d'effluent quand la réutilisation est en jeu, comparer la chaîne aux systèmes à membranes d'OI pour les eaux usées de transformation alimentaire.
- Ajouter une étape de désinfection dimensionnée pour le raccordement IU–POTW, incluant un stérilisateur UV pour le traitement de l'eau dimensionné pour l'effluent post-biologique ou post-BRM.
- Comparer le plan local à une méthode comparable de prétraitement agroalimentaire utilisée près de Togiak (AK), et s'appuyer sur le guide d'achat des fournisseurs d'équipements de traitement des eaux usées au Tennessee pour présélectionner des fournisseurs disposant de références documentées en agroalimentaire.
Questions fréquentes
Quelle est la différence entre les normes catégorielles EPA de prétraitement et les limites locales de la POTW ?
Les normes catégorielles de prétraitement sont des limites de rejets de polluants applicables aux usagers industriels rejetant vers une POTW, définies au 40 CFR 403.3(j), avec des interdictions générales de rejet au 40 CFR Part 403.5 (EPA, S5). Les limites locales de la POTW sont spécifiques au site, élaborées par la POTW au titre du 40 CFR Part 403.5(c), imposées en bout de tuyauterie, et explicitement conçues pour empêcher le transfert et les interférences et protéger la gestion des boues de la POTW ainsi que le milieu récepteur (EPA, S5). Une usine doit satisfaire aux deux, et les limites locales sont celles que la POTW applique réellement au quotidien.
Quand la mise à niveau des boues activées classiques vers un BRM devient-elle pertinente économiquement pour des eaux usées agroalimentaires ?
Une mise à niveau vers un BRM devient défendable lorsque les limites locales de l'usine se resserrent sur la DBO, la DCO, l'ammoniaque ou les matières en suspension, lorsque l'emprise du site ne peut pas être agrandie, ou lorsqu'un objectif de réutilisation relève l'exigence de qualité de l'effluent (Integrated Water Services, S1). La décision d'investissement doit s'appuyer sur une trajectoire de limites locales précise et sur un bilan matière documenté de la qualité d'effluent actuelle, et non sur un argument générique de « réglementations plus strictes ». Demander une base de conception comparative BRM contre boues activées, avec les mêmes données d'affluent et les mêmes objectifs de rejet, avant de signer un bon de commande.
Quelle opération unitaire faut-il spécifier en premier lorsque les dépassements de FOG provoquent des infractions côté POTW ?
Spécifier d'abord la DAF. La DAF avec dosage de coagulant et de polymère est la pièce maîtresse pour l'élimination des FOG, huiles et matières en suspension en transformation alimentaire, et c'est l'étape qui protège toutes les opérations unitaires en aval de la surcharge en FOG (USP Technologies, S3). Si les FOG atteignent le raccordement IU–POTW, la DAF est sous-dimensionnée, mal dosée, ou les deux ; ajouter du biologique ou des membranes en aval sans corriger la DAF ne fait que déplacer le problème.
Que doit demander une usine agroalimentaire de la région de Memphis à un fournisseur d'équipements de traitement des eaux usées avant de signer un bon de commande 2026 ?
Demander des références documentées en agroalimentaire avec la même matrice d'affluent (volailles, produits laitiers, embouteillage), un flow de procédé opération unitaire par opération unitaire relié aux limites locales réelles de l'usine, et un périmètre clair sur le dosage de réactifs, la régulation et l'instrumentation, dont le dosage piloté par automate pour le pH, le coagulant et le polymère. Le fournisseur doit aussi pouvoir s'appuyer sur un profil de guide d'achat des fournisseurs d'équipements de traitement des eaux usées au Tennessee comparable et expliquer comment le système proposé sera réévalué dans le cadre de la revue annuelle EPA des limites locales (EPA, S5). Le prix de la chaîne d'équipements est une donnée d'entrée obligatoire que l'acheteur doit obtenir par appel d'offres ; la recherche fournie ne donne pas de valeur chiffrée.
Quelle documentation l'EPA attend-elle d'une POTW lors de la réévaluation annuelle des limites locales ?
Le guide EPA sur les limites locales attend de la POTW qu'elle documente la façon dont elle a calculé les charges maximales admissibles, identifié les polluants concernés, collecté et analysé les données, conçu et mis en œuvre les limites, puis effectué les revues annuelles et réévaluations périodiques (EPA, S5). Côté usager industriel, cela signifie que les journaux d'échantillonnage, les enregistrements de BMP, les journaux de dosage de réactifs et toute documentation d'évolution du mix de production de l'usine doivent être propres et continus, car ce sont les données sur lesquelles se construira la réévaluation de la POTW. Une usine qui ne peut pas produire d'enregistrements continus est celle qui se fait prendre quand les limites locales bougent.