Quelle norme régit le rejet d'un métallurgiste de Springfield
Les usines de métallurgie de la zone de service de Springfield (MA) — Agawam, Chicopee, East Longmeadow, Longmeadow, Ludlow, Springfield, West Springfield et Wilbraham — respectent les seuils de prétraitement en cumulant deux niveaux de conformité : les normes catégorielles fédérales du 40 CFR Part 433 (Metal Finishing), qui définissent les valeurs PSES et PSNS pour le cadmium, le chrome, le cuivre, le plomb, le nickel, l'argent, le zinc et les composés organiques toxiques totaux, et les limites locales imposées en sortie par le programme IPP (Industrial Pretreatment Program) de la Springfield Water and Sewer Commission, au moins aussi strictes, qui ajoutent des plafonds sur les huiles et graisses, les MES et le pH. L'installation doit respecter la limite la plus sévère pour chaque paramètre ; l'enveloppe de conception se construit donc à partir du tableau de la POTW (Publicly Owned Treatment Works, station d'épuration publique), et non du seul tableau fédéral. La conformité se démontre ensuite physiquement en dirigeant les effluents de sol et les drains process vers une filière de traitement étudiée avant rejet à la POTW.
Le 40 CFR Part 433 couvre la catégorie « Metal Finishing », qui inclut le formage, la finition, le forgeage, la fonderie, la projection métallique et les opérations de lavage d'usinage colocalisées avec des chaînes de placage ou d'anodisation. Un atelier d'emboutissage qui n'expédie que des pièces sèches vers un autre finisseur se situe généralement hors catégorie ; un site qui exploite ses propres bains de zinc, de nickel ou d'acide chromique y est soumis (HydropureWater 2026). La réglementation distingue les PSES (normes de rejet pour les sources existantes) des PSNS (normes de rejet pour les sources nouvelles), ces dernières étant plus strictes. La plupart des programmes de prétraitement des POTW imposent localement des limites équivalentes aux PSNS à tous les utilisateurs industriels comme base conservatrice ; même une installation existante doit donc généralement se concevoir sur la base des valeurs PSNS (HydropureWater 2026).
La juridiction IPP s'étend sur les huit communes desservies par la Springfield Regional Wastewater Treatment Facility (SRWTF) : Agawam, Chicopee (en partie), East Longmeadow, Longmeadow, Ludlow, Springfield, West Springfield et Wilbraham (Springfield Water and Sewer Commission). Le programme encadre explicitement les métaux lourds, les cyanures et les autres produits chimiques toxiques, car les stations d'épuration ne sont pas conçues pour les éliminer, et il vise à protéger les rivières Connecticut et Chicopee ainsi que la chaîne de traitement des boues (Springfield Water and Sewer Commission). Les POTW fixent des limites locales à la sortie de chaque utilisateur industriel, c'est-à-dire au point de raccordement au réseau de collecte de la POTW, et l'EPA (Environmental Protection Agency) peut rendre exécutoires les limites locales élaborées et approuvées au titre du 40 CFR Part 403.5(c) en tant que normes de prétraitement (EPA 2026).
| Niveau réglementaire | Autorité | Paramètres couverts | Lieu d'application de la limite |
|---|---|---|---|
| 40 CFR Part 433 (categorical Metal Finishing) | US EPA | Cd, Cr, Cu, Pb, Ni, Ag, Zn, composés organiques toxiques totaux | Base catégorielle (PSES/PSNS) |
| Limites locales 40 CFR 403.5 (IPP SRWTF) | Springfield Water and Sewer Commission | Cu, Ni, Zn, Pb, Ag plafonnés, huiles et graisses, MES, pH, métaux, cyanures | Sortie, au point de raccordement à la POTW |
Ce que rejette un drain de sol d'une usine de métallurgie
La plupart des sols d'ateliers de métallurgie produisent quatre familles de contaminants, quelle que soit la combinaison de procédés : huiles libres et émulsionnées issues de l'emboutissage, de l'usinage et des fluides de tréfilage ; métaux lourds dissous (Zn, Ni, Cu, Cr, Pb, Cd) provenant des rinçages de placage et du décapage acide ; chrome hexavalent issu de l'anodisation chromique, du chrome dur et des couches de conversion ; matières en suspension totales issues des copeaux de meulage, du sable de fonderie et du report de floc hydroxydé (HydropureWater 2026). Les cyanures apparaissent dès qu'un bain de placage alcalin au cyanure (Zn, Cu, Cd, Ag) est encore utilisé ; ils doivent être détruits avant la précipitation des métaux, sinon ils resolubilisent les précipités en aval : l'oxydation des cyanures est donc systématiquement placée en amont de l'étape de précipitation dans toute filière conforme (HydropureWater 2026).
Les plages de fonctionnement typiques pour un drain de sol mixte entrant dans le prétraitement sont : huiles entre 50 et 500 mg/L, métaux dissous totaux entre 5 et 200 mg/L, MES entre 100 et 1 000 mg/L, et pH oscillant entre 2 et 12 selon les vidanges par lots (données de terrain HydropureWater, 2026). Une cellule d'emboutissage peut maintenir le pH à 7 avec de faibles teneurs en métaux ; une chaîne de chrome dur fait monter le Cr(VI) au-delà de 50 mg/L et fait tomber le pH en dessous de 2 lors d'une vidange de rinçage (HydropureWater 2026). Les ateliers de placage fonctionnent par vidanges discontinues, et non en débit stable : le bassin d'homogénéisation n'est donc pas optionnel. C'est l'opération unitaire qui rend la chimie aval fonctionnelle.
Deux conséquences en découlent pour la conception. D'abord, il faut prélever un échantillon composite sur une semaine complète avant de spécifier les équipements, car un composite de 4 heures qui manque la vidange du vendredi après-midi conduit à sous-dimensionner le bassin d'homogénéisation (HydropureWater 2026). Ensuite, les quatre familles de contaminants ne répondent pas à la même chimie : les huiles exigent une séparation physique ou une rupture d'émulsion, le chrome hexa exige une réduction, les cyanures exigent une oxydation, et les métaux dissous exigent une précipitation pilotée par le pH. Tenter de tout traiter dans une seule étape réactionnelle produit un effluent en dépassement sur au moins un paramètre, et en général sur trois (HydropureWater 2026).
| Famille de contaminants | Source typique | Plage observée en drain de sol | Chimie requise |
|---|---|---|---|
| Huiles libres et émulsionnées | Emboutissage, usinage, fluides de tréfilage | 50 à 500 mg/L | Séparation physique ou rupture d'émulsion |
| Métaux dissous (Zn, Ni, Cu, Cr, Pb, Cd) | Rinçage de placage, décapage acide | 5 à 200 mg/L au total | Précipitation pilotée par le pH |
| Chrome hexavalent | Anodisation chromique, chrome dur, couches de conversion | > 50 mg/L lors d'une vidange de rinçage | Réduction en Cr(III) avant précipitation |
| Matières en suspension totales | Copeaux de meulage, sable de fonderie, floc hydroxydé | 100 à 1 000 mg/L | Coagulation, floculation, clarification |
La filière standard 2026 dans l'ordre
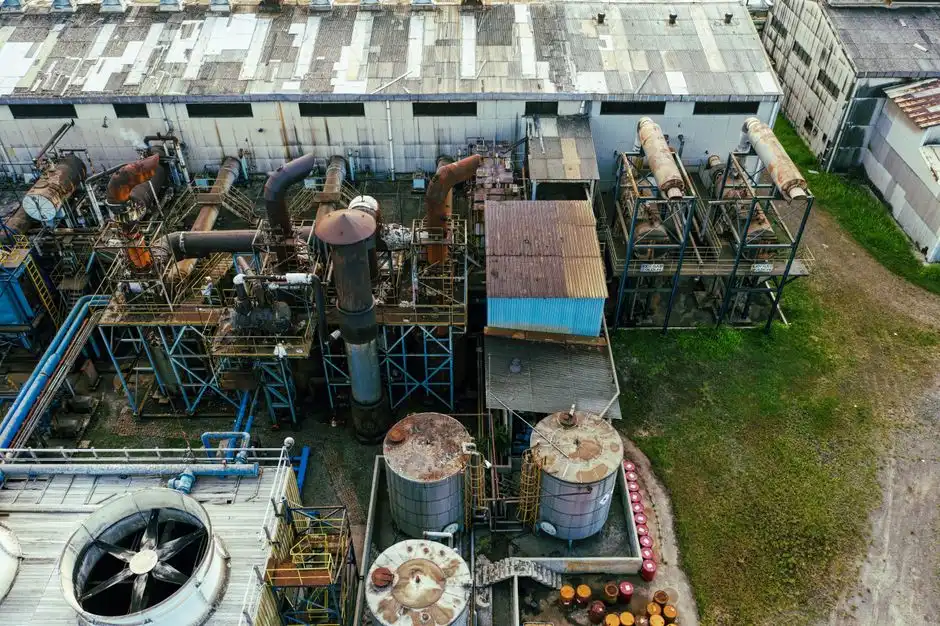
La filière ci-dessous est la séquence standard qu'une usine de métallurgie met en œuvre pour atteindre les limites de la POTW équivalentes aux PSNS. Chaque étape a un rôle défini, une spécification de sortie définie et un mode de défaillance défini si elle est omise (HydropureWater 2026). La séquence est : homogénéisation du débit, élimination des huiles et graisses, réduction du chrome hexavalent, oxydation des cyanures, précipitation hydroxyde des métaux dissous, flottation à air dissous (DAF) ou décantation lamellaire, ajustement du pH et polissage final.
Le bassin d'homogénéisation lisse le pH dans la plage 6 à 9 et réduit le coefficient de variation du débit sous 0,5 (HydropureWater 2026). Sans lui, la chimie aval ne peut pas tenir sa consigne, ce qui explique pourquoi le bassin d'homogénéisation n'est pas optionnel pour les ateliers de placage en vidanges discontinues. Le chrome hexavalent est réduit en chrome trivalent à l'aide de métabisulfite de sodium (ou de sulfate ferreux) à pH 2 à 3, avec un potentiel d'oxydoréduction (ORP) contrôlé autour de 250 à 300 mV ; la forme trivalente précipite ensuite sous forme de Cr(OH)₃ dans l'étape de précipitation à pH 8,5 à 9,5, où l'hydroxyde de Cr(VI) resterait soluble (HydropureWater 2026). La destruction des cyanures utilise du NaOCl en amont de la précipitation des métaux ; un placement après la précipitation resolubilise les hydroxydes métalliques et fait dépasser la limite de rejet (HydropureWater 2026).
La précipitation hydroxyde avec NaOH, suivie d'un système DAF ou d'une décantation lamellaire, élimine l'essentiel des métaux dissous et des MES. L'ajustement final du pH à 6 à 9 prépare l'effluent au rejet vers l'égout. Des asservissements d'alarme et d'arrêt sur excursion de pH, ORP hors plage et MES élevées doivent dériver automatiquement le débit vers le collecteur du bassin d'homogénéisation, afin qu'une dérive chimique ne devienne pas une violation de rejet (HydropureWater 2026).
- Homogénéisation du débit — pH de sortie 6 à 9, coefficient de variation du débit < 0,5.
- Élimination des huiles et graisses — protège la chimie aval contre les surcharges en solvants ou émulsifiants.
- Réduction du chrome hexavalent — pH 2 à 3, ORP 250 à 300 mV, métabisulfite de sodium ou sulfate ferreux.
- Oxydation des cyanures — NaOCl avant précipitation.
- Précipitation hydroxyde — pH 8,5 à 9,5, dose de NaOH.
- DAF ou décantation lamellaire — élimination des MES et des hydroxydes métalliques.
- Ajustement du pH — 6 à 9 avant rejet à l'égout.
- Polissage (si requis) — BMR, osmose inverse ou échange d'anions/GAC.
Dimensionnement de la DAF, du lamellaire et de la filière boues
Le dimensionnement est l'étape où la conception du prétraitement réussit ou échoue. Une DAF se règle par trois boutons : la charge hydraulique superficielle (4 à 20 m/h selon le modèle et la densité du floc), le ratio air/solides (A/S, 0,005 à 0,060 avec 0,02 comme point de conception typique) et le taux de recirculation (10 à 30 % du débit d'alimentation) (HydropureWater 2026). Pousser l'A/S vers le haut produit un flotté plus sec mais coûte en puissance de surpresseur et peut briser les flocs fragiles ; augmenter le taux de recirculation améliore l'abattement des MES mais dilue la chimie et gonfle le besoin d'homogénéisation (HydropureWater 2026). Le décanteur lamellaire est une alternative crédible lorsque les solides sont plus denses et la charge en huiles plus faible.
Les boues d'hydroxydes métalliques issues de la flottation présentent typiquement 2 à 5 % de siccité en sortie de DAF et sont déshydratées jusqu'à 25 à 35 % grâce à un filtre-presse à plateaux (HydropureWater 2026). Une presse à bande est moins coûteuse et continue, mais plafonne autour de 22 % de siccité sur des hydroxydes métalliques : si le transporteur facture à la tonne humide, le filtre-presse à plateaux est rentable (HydropureWater 2026). Un dégrilleur rotatif mécanique en amont du bassin d'homogénéisation éloigne chiffons, lingettes et ferrailles résiduelles de la filière boues ; c'est la cause la plus fréquente de défaillance prématurée des toiles de presse sur des effluents de métallurgie (HydropureWater 2026).
| Bouton de conception | Plage de fonctionnement | Point de conception | Compromis |
|---|---|---|---|
| Charge hydraulique superficielle | 4 à 20 m/h | Fonction de la densité du floc et du modèle | Charge plus élevée, empreinte plus petite, risque de report de solides |
| Ratio air/solides (A/S) | 0,005 à 0,060 | 0,02 | A/S plus élevé assèche le flotté mais consomme plus de surpresseur et peut briser les flocs fragiles |
| Taux de recirculation | 10 à 30 % du débit d'alimentation | Milieu de plage typique | Recirculation plus élevée améliore l'abattement des MES mais gonfle le besoin d'homogénéisation |
| Siccité des boues (filtre-presse à plateaux) | 25 à 35 % | — | Vs. plafond d'environ 22 % d'une presse à bande sur hydroxydes métalliques |
Dosage des réactifs et skid automate qui tient la consigne
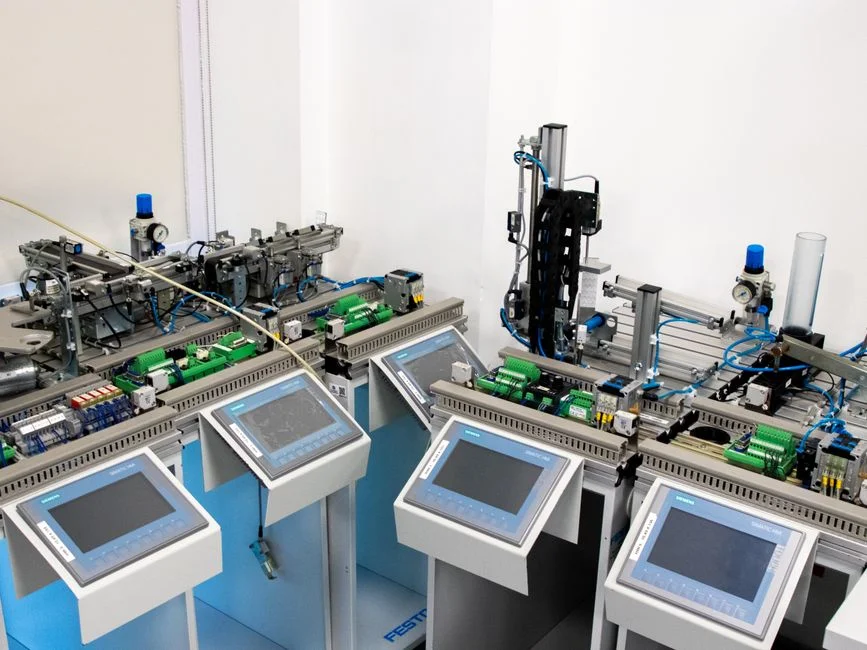
Le dosage des réactifs combine une boucle ouverte cadencée sur le débit et une boucle fermée pH/ORP, pilotées par un skid de dosage automatique commandé par API (automate programmable industriel) (HydropureWater 2026). Les quatre réactifs sont NaOH ou H₂SO₄ pour l'ajustement du pH, métabisulfite de sodium pour la réduction du chrome, NaOCl pour la destruction des cyanures et polymère anionique/cationique pour la floculation. Le montage sur skid compte : il réduit le temps d'installation sur site, il force l'intégrateur à tester les asservissements en atelier avant expédition et il donne à l'opérateur un seul panneau à condamner au lieu de cinq pompes dispersées (HydropureWater 2026).
Chaque pompe a besoin d'une colonne d'étalonnage et d'un totalisateur de coups. Sans eux, l'opérateur dose à l'aveugle et l'effluent le démontre ; ces accessoires doivent figurer dans toute spécification de skid de prétraitement (HydropureWater 2026). Sur des opérations de placage en vidanges discontinues, la boucle ORP sur le bac de réduction du chrome et la boucle pH sur le bac de précipitation sont les deux points de régulation qui distinguent une installation conforme d'un contrevenant. Une troisième boucle sur le pH de sortie du bassin d'homogénéisation évite qu'une vidange acide ne court-circuite dans l'étape de réduction du chrome et ne gaspille du métabisulfite de sodium.
Quand une étape de polissage est réellement nécessaire
La plupart des usines de métallurgie atteignent les limites de rejet avec la filière standard et n'ont jamais besoin d'une étape de polissage (HydropureWater 2026). Les cas qui l'exigent sont prévisibles : la POTW durcit les limites locales en deçà des PSNS, l'installation veut réutiliser ses eaux de rinçage et a besoin d'une eau d'alimentation de qualité osmose inverse, ou une nouvelle réglementation impose un étage de polissage. Pour renforcer l'abattement DBO/DCO ou pour la réutilisation d'eau, un réacteur biologique à membranes (BMR) en PVDF submergé assure une filtration submicronique et un effluent stable, utilisable comme appoint de tour de refroidissement ou pour la récupération des eaux de rinçage (HydropureWater 2026).
Pour des TDS inférieurs au ppm ou des plafonds spécifiques sur un métal (par exemple nickel sous 0,1 mg/L pour certains cahiers des charges de réutilisation), une installation d'osmose inverse (OI) est requise ; le filtre multicouche en amont doit maintenir le SDI15 sous 3, sous peine de défaillance prématurée des membranes OI (HydropureWater 2026). L'EPA a engagé en 2026 une procédure réglementaire sur les PFAS ciblant les installations de finition chrome, mais aucune valeur numérique n'est en vigueur ; la bonne décision de conception en 2026 consiste à disposer la filière de prétraitement de sorte qu'un skid de polissage par échange d'anions ou GAC puisse y être ajouté ultérieurement, plutôt que de l'installer et de l'exploiter avant toute limite réelle (HydropureWater 2026).
Foire aux questions
Quelles limites du 40 CFR Part 433 une usine de métallurgie de Springfield doit-elle réellement respecter ?
Le 40 CFR Part 433 (normes catégorielles Metal Finishing) fixe des limites PSES et PSNS pour le cadmium, le chrome, le cuivre, le plomb, le nickel, l'argent, le zinc et les composés organiques toxiques totaux. L'installation doit aussi respecter les limites locales de la POTW élaborées au titre du 40 CFR 403.5, au moins aussi strictes et ajoutant fréquemment des plafonds sur les huiles et graisses, les MES et le pH : l'enveloppe de conception se construit donc à partir de la limite la plus sévère pour chaque paramètre (HydropureWater 2026 ; EPA 2026). L'IPP de la SRWTF applique ces limites en sortie et réglemente explicitement les métaux lourds et les cyanures, car les stations d'épuration ne sont pas conçues pour les éliminer (Springfield Water and Sewer Commission).
Quelle est la fourchette de CAPEX pour une filière de prétraitement dimensionnée sur des limites locales équivalentes aux PSNS ?
L'étude fournie ne contient pas de valeur ni de fourchette de CAPEX pour une filière complète de prétraitement. L'information qu'un acheteur doit demander à un fournisseur est un chiffrage détaillé des équipements pour le bassin d'homogénéisation, l'élimination des huiles, le bac de réduction du chrome, le bac d'oxydation des cyanures, le bac de précipitation, la DAF, la presse à boues et le skid de dosage, auquel s'ajoutent l'installation, la plomberie, l'instrumentation et la mise en service, avant qu'une comparaison de CAPEX ne soit significative. Un contrôle utile consiste à demander au fournisseur de séparer le coût des équipements montés sur skid du coût des équipements installés sur site, car ce ratio commande généralement le chiffrage de la main-d'œuvre d'installation plus que la seule liste d'équipements.
Combien de temps faut-il pour concevoir, autoriser et installer une filière de prétraitement conforme dans la zone de service de la SRWTF ?
L'étude fournie ne contient pas de délai précis pour la conception, l'instruction du permis IPP, la fabrication ou l'installation. Un acheteur doit demander un calendrier de projet à l'intégrateur système détaillant l'instruction de la demande de permis IPP, la fabrication des équipements, l'installation sur site, la mise en service et les essais de réception comme postes distincts, puis vérifier le cycle du permis IPP directement auprès de la Springfield Water and Sewer Commission. La ligne de contact de l'IPP est le 413-310-3449 et l'adresse [email protected] (Springfield Water and Sewer Commission).
Comment choisir entre DAF et décantation lamellaire pour un drain de sol d'atelier de métallurgie ?
Une DAF se règle par trois boutons : charge hydraulique superficielle (4 à 20 m/h), ratio air/solides (0,005 à 0,060, avec 0,02 comme point de conception typique) et taux de recirculation (10 à 30 % du débit d'alimentation) ; c'est le choix par défaut lorsque la charge en huiles est élevée et que le floc est léger (HydropureWater 2026). Le décanteur lamellaire est une alternative crédible lorsque les solides sont plus denses et la charge en huiles plus faible, avec des charges hydrauliques superficielles atteignables sur les géométries à plaques inclinées. Un guide de décision DAF ou décanteur pour effluents de métallurgie reprend les mêmes chiffres pour un effluent comparable, ce qui en fait une vérification utile avant la signature du bon de commande.