Pourquoi les usines agroalimentaires de la région de Dumas doivent prétraiter leurs eaux avant le réseau
Les industries agroalimentaires situées près de Dumas (Texas) ne peuvent pas envoyer leurs eaux usées de process à la station d'épuration publique (POTW) locale sans traitement sur site. HydropureWater, fabricant d'équipements de traitement des eaux usées pour l'agroalimentaire, indique que « les eaux usées issues des opérations agroalimentaires ne peuvent pas être rejetées sans traitement » et que le secteur « est soumis à des limites strictes en DBO, MES, pH et nutriments », le transport hors site des déchets non traités étant « particulièrement coûteux ». Le coût de la non-conformité combine donc sanctions liées à l'autorisation, surtaxes et frais d'enlèvement, et ne se limite pas à une simple amende.
La pression réglementaire sur ce secteur continue de se renforcer. Integrated Water Services décrit « une réglementation des eaux usées de plus en plus stricte » dans l'industrie agroalimentaire et note que « les autorités réglementaires, comme l'EPA (Environmental Protection Agency, l'agence américaine de protection de l'environnement), réexaminent et mettent à jour en continu les lignes directrices pour répondre aux préoccupations environnementales et protéger les ressources en eau » (Integrated Water Services, integratedwaterservices.com, 2023). La même source souligne que la TCEQ (Texas Commission on Environmental Quality, commission texane de la qualité de l'environnement) « réglemente les rejets d'eaux usées » en veillant à « la qualité de l'effluent, aux autorisations de rejet et au respect des normes étatiques », et que « dans les zones en stress hydrique, l'accent est mis sur la conservation de l'eau et une gestion responsable des eaux usées » (Integrated Water Services, 2023). Dumas se situe dans la panhandle du Texas, région explicitement identifiée par la source comme étant en stress hydrique ; cela pousse l'économie du prétraitement et de la réutilisation au-delà du niveau rencontré par une usine de la côte du Golfe ou de l'est du Texas.
Le tableau économique est dominé par deux vecteurs de coût : le prix de l'eau souterraine prélevée pour l'usage industriel et les surtaxes de rejet au réseau ainsi que les exigences d'échantillonnage imposées par la POTW desservante. Un système de prétraitement doit rester inférieur au coût combiné de ces deux vecteurs, faute de quoi il ne sera pas validé en interne. Demandez le tarif d'assainissement local en vigueur et les éventuelles surtaxes DBO/MES à la POTW desservante avant de dimensionner les équipements ; ce chiffre constitue le plafond économique du projet.
L'empilement réglementaire : normes catégorielles fédérales, TCEQ et autorisation de la POTW locale
Trois couches régissent ce qu'une usine agroalimentaire de la région de Dumas peut rejeter au réseau, et l'ingénieur doit savoir quel document s'applique à un instant donné.
La première couche est le cadre fédéral. Tous les rejets industriels vers une POTW sont régis par 40 CFR Part 403, la General Pretreatment Regulations, qui définit le statut d'Utilisateur Industriel Significatif (SIU, Significant Industrial User), les seuils catégoriels et non catégoriels, ainsi que le reporting. La deuxième couche est la norme catégorielle sectorielle : les transformateurs agroalimentaires relèvent de 40 CFR Part 432, divisée en sous-catégories telles que produits carnés, produits laitiers, produits de minoterie, fruits et légumes en conserve, et boissons. Chaque sous-catégorie comporte ses propres paramètres et valeurs limites. Ne vous fiez pas à un chiffre mémorisé pour l'une de ces limites ; consultez la table à jour de 40 CFR Part 432 pour la sous-catégorie correspondant au code SIC de l'usine avant tout début d'études.
La troisième couche est le dispositif étatique. La TCEQ pilote le programme de prétraitement du Texas par-dessus le cadre fédéral, avec une attention portée à la qualité de l'effluent, au respect de l'autorisation et aux normes texanes de qualité des eaux de surface (Texas Surface Water Quality Standards). Integrated Water Services note que la TCEQ « réglemente les rejets d'eaux usées » et que, dans les régions en stress, « l'accent est mis sur la conservation de l'eau et une gestion responsable des eaux usées » (Integrated Water Services, 2023). La TCEQ délivre également l'habilitation qui permet à une POTW de faire appliquer ses limites locales, déléguant ainsi de fait la police de jour à l'aval.
La valeur contraignante pour un paramètre donné est presque toujours l'autorisation de rejet de la POTW locale, et non la valeur catégorielle fédérale. Une POTW peut fixer des limites plus strictes que celles de 40 CFR Part 432 pour protéger son milieu récepteur ou sa propre station à boues activées. Avant de dimensionner toute opération unitaire, l'ingénieur d'études doit demander les limites locales en vigueur (DBO, MES, FOG, ammoniaque, phosphore total, plage de pH, débit max journalier et instantané, points d'échantillonnage et fréquence de reporting) directement à la POTW desservante. La valeur 40 CFR Part 432 est un plafond ; l'autorisation de la POTW constitue le plancher du dimensionnement.
Le profil de polluants qui conditionne le prétraitement d'une usine agroalimentaire
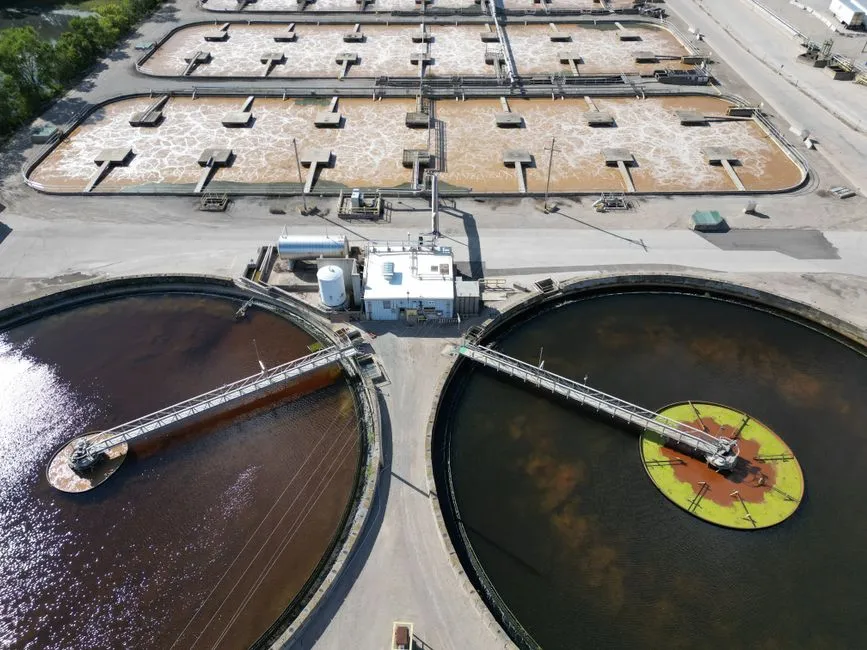
Le dimensionnement de la chaîne de traitement part de l'affluent, et non du catalogue d'équipements. La description procédé de HydropureWater pour les eaux usées agroalimentaires identifie cinq familles de contaminants retrouvées systématiquement dans les sous-secteurs viande, laitier, boisson et céréales.
Premièrement, les graisses, huiles et graisses (FOG) issues des ateliers viande et volaille, qui « peuvent obstruer les canalisations et perturber le traitement biologique si elles ne sont pas correctement éliminées » (HydropureWater). Deuxièmement, les sucres et amidons issus des lignes boisson et confiserie, qui sont « facilement dégradables » et « peuvent provoquer une croissance bactérienne rapide et augmenter la DBO » (HydropureWater). Troisièmement, les protéines issues du laitier et de la viande, qui contribuent à une DBO élevée et provoquent « des problèmes de moussage ou d'odeurs pendant le traitement » (HydropureWater). Quatrièmement, les produits de nettoyage en place (NEP) : détergents, désinfectants et résidus biocides, qui « peuvent modifier le pH et affecter les procédés biologiques aval » et doivent être gérés comme un flux séparé (HydropureWater). Cinquièmement, les matières en suspension (pulpes, graines et fragments de céréales) qui « nécessitent une clarification et une séparation des solides avant rejet » (HydropureWater).
La panhandle du Texas ajoute une sixième couche. Les usines de cette région puisent fréquemment dans une eau souterraine à minéralisation élevée, ce qui amène fer, dureté et sels dissous totaux (TDS) dans le flux d'eaux usées via les eaux de lavage, les purges de chaudière et les purges de tour de refroidissement. Lorsque la chaîne intègre une étape membranaire (BRM/MBR, UF ou OI), ces minéraux colmatent les membranes et raccourcissent les intervalles de nettoyage. Une analyse d'eau prélevée sur le puits de production réel, et non une moyenne régionale, est la donnée d'entrée qu'un acheteur doit obtenir avant toute spécification d'un polissage membranaire. La surcouche de la panhandle renforce aussi l'argument de la réutilisation : une usine capable de produire depuis son effluent une eau de qualité réutilisable compense à la fois les surtaxes d'assainissement et les coûts de pompage d'eau souterraine neuve.
Équipements de prétraitement qui permettent effectivement aux usines agroalimentaires de tenir leurs limites de rejet
La chaîne de traitement est étagée, et chaque opération unitaire résout un ou deux problèmes spécifiques. L'ingénieur ne doit pas acheter une station « package » ; la chaîne doit être assemblée à partir des données d'affluent réelles et des limites locales de rejet réellement applicables.
Le prétraitement primaire d'abord. Un dégrilleur rotatif mécanique pour la protection du prétraitement retire les gros débris qui endommageraient les pompes, colmateraient les buses de la FAD et surchargeraient les cribles en aval. Sans lui, chaque autre unité de la chaîne paie une pénalité de fiabilité.
Bassin tampon et conditionnement pH/chimique ensuite. Les procédés batch, les surges NEP et les programmes de production variables produisent des pointes diurnes qui lessivent une étape biologique si elles ne sont pas amorties. Un bassin tampon avec brassage et aération est la réponse standard. Une fois le débit amorti, un système automatique de dosage de réactifs piloté par API pour le contrôle du pH et des coagulants délivre les doses précises de coagulant, floculant et correcteur de pH que HydropureWater identifie comme « les premières étapes du traitement des eaux usées en industrie agroalimentaire ».
Troisième étape, l'élimination des FOG et des fines MES par une flottation à air dissous (FAD/DAF) pour l'élimination des FOG et des MES. HydropureWater décrit précisément la flottation comme la technologie qui « élimine les graisses, huiles et fines solides courantes dans les eaux usées agroalimentaires », allégeant la charge sur le traitement biologique. La FAD est typiquement l'endroit où les usines agroalimentaires observent la plus forte réduction de charge ponctuelle et le bénéfice d'exploitation le plus direct.
Quatrième étape, le traitement biologique pour la DBO, l'ammoniaque et, lorsque requis, l'élimination des nutriments. Les trois options réalistes sont le bioréacteur à lit fluidisé (MBBR, Moving Bed Biofilm Reactor), l'IFAS (Integrated Fixed-Film Activated Sludge) et le bioréacteur à membranes (BRM/MBR). Integrated Water Services cite explicitement les MBR comme l'option qui « associe des procédés biologiques et une filtration membranaire pour atteindre des abattements plus élevés des contaminants, garantissant une meilleure qualité d'effluent » (Integrated Water Services, 2023). Pour les usines qui doivent respecter une limite locale serrée en MES ou DBO, un bioréacteur à membranes (MBR) pour un traitement biologique à haut rendement regroupe le clarificateur et l'étape de polissage dans une seule unité. Une ressource IFAS appliqué aux eaux usées d'abattoirs : conception et coûts constitue le bon point de départ pour les ateliers viande et volaille qui veulent une biologie sur biofilm avec un budget d'activation conventionnelle. Voir aussi, pour un cadrage transversal, le guide de conformité au prétraitement pour les usines agroalimentaires américaines.
Cinquième étape, la déshydratation des boues en fin de chaîne. HydropureWater retient le filtre à tambour rotatif sous vide ou la presse à plateaux pour « réduire le volume des boues et les coûts d'enlèvement ». Une presse à gâteaux plaques et cadres pour la déshydratation des boues joue le même rôle pour les usines de petite ou moyenne taille, en produisant un gâteau sec économiquement transportable.
Le dimensionnement est spécifique au site. Le tableau ci-dessous associe chaque polluant type à l'opération unitaire qui l'élimine ; les valeurs réelles de débit et de charge doivent provenir d'une caractérisation d'affluent propre au site, et non d'une valeur régionale par défaut.
| Polluant | Source typique en agroalimentaire | Opération unitaire principale | Position dans la chaîne |
|---|---|---|---|
| FOG (graisses, huiles) | Viande, volaille, laitier | Flottation à air dissous (FAD/DAF) | Après bassin tampon, avant biologie |
| Matières en suspension (pulpe, graines, céréales) | Boissons, minoterie, conserverie | Dégrilleur mécanique + FAD | Prétraitement et après bassin tampon |
| DBO / DCO | Sucres, amidons, protéines | MBBR, IFAS ou MBR | Après FAD, avant rejet |
| Ammoniaque / azote total | Viande, laitier, flux riches en protéines | Nitrification en MBBR/IFAS/MBR ; étape de dénitrification si requise | Étape biologique |
| Phosphore total | Détergents NEP, additifs de process | Déphosphoration biologique ou précipitation chimique | Étage biologique ou post-biologie |
| Variations de pH | Acides et bases de NEP | Bassin tampon + dosage automatique | Avant FAD |
| Fer, dureté, TDS (surcouche panhandle) | Eau souterraine à minéralisation élevée | Adoucissement en prétraitement ; osmose inverse pour la réutilisation | Avant membrane ou avant réutilisation |
| Boues | Flottat FAD, déchets biosolides | Presse à gâteaux plaques et cadres ou filtre à tambour rotatif sous vide | Fin de chaîne |
Synoptique : comment une usine agroalimentaire de Dumas conduit ses eaux usées du siphon de sol à un rejet conforme
Parcourir la chaîne de bout en bout aide l'ingénieur à la reporter sur un P&ID de l'usine. La séquence ci-dessous est l'arrangement standard pour une usine agroalimentaire de la région de Dumas rejetant vers une POTW ; le nombre d'étapes dépend de l'autorisation locale.
- Les siphons de sol et les flux de process convergent vers un poste de relevage, puis traversent un dégrilleur rotatif mécanique pour la protection du prétraitement qui élimine les gros solides.
- Les eaux dégrillées entrent dans un bassin tampon avec brassage et aération, qui amortit les surges batch et NEP et évite tout lessivage du biologique.
- Le débit tamponné passe dans un système automatique de dosage de réactifs piloté par API pour le contrôle du pH et des coagulants, puis dans une flottation à air dissous (FAD/DAF) pour l'élimination des FOG et des MES. Le flottat FAD est envoyé vers la gestion des boues ; le sous-nageant clarifié rejoint un bassin tampon intermédiaire.
- L'eau clarifiée entre dans le traitement biologique. MBBR ou IFAS est l'option de référence, coût-efficace, pour l'élimination de la DBO et de l'ammoniaque ; un bioréacteur à membranes (MBR) pour un traitement biologique à haut rendement est retenu lorsque la POTW locale ou un objectif de réutilisation impose des MES et une DBO très basses. Un guide de conception IFAS pour les eaux usées d'amidonnerie est pertinent pour les usines à forte charge glucidique.
- L'effluent biologique passe par le polissage final (clarificateur pour MBBR/IFAS, ou filtration membranaire intégrée pour MBR), puis par la mesure de débit et la surveillance en ligne avant rejet à l'égout de la POTW au titre de l'autorisation locale.
- Les boues extraites de la FAD et de l'étape biologique sont envoyées vers une presse à gâteaux plaques et cadres pour la déshydratation des boues pour produire un gâteau avant élimination hors site.
Flux latéraux à maîtriser dans cet arrangement : les surges de produits chimiques NEP, les saumures issues d'un éventuel adoucissement en amont d'une OI, et les rétrolavages du dégrillage et de la FAD doivent tous revenir en tête d'usine, et non être déversés en by-pass de la chaîne. Raccorder ces flux en by-pass est l'une des causes les plus fréquentes de dépassement lors de la mise en service.
Adapter les équipements à votre usine : un cadre de décision pour la panhandle du Texas
La liste d'équipements ci-dessus est un menu, et non une recette. La bonne chaîne dépend du paramètre qui s'impose dans l'autorisation locale et des objectifs de réutilisation. Le cadre de décision ci-dessous est calé sur la situation la plus probable d'une usine agroalimentaire de la région de Dumas.
Si la limite contraignante porte sur les FOG et les MES et que la POTW locale admet une DBO modérée, la chaîne minimale est : dégrilleur, bassin tampon, dosage de réactifs et flottation à air dissous (FAD/DAF) pour l'élimination des FOG et des MES. Aucune étape biologique n'est requise. Validez avec la POTW locale avant la conception finale ; l'ingénieur doit demander par écrit les valeurs effectives des limites DBO et ammoniaque.
Si la DBO ou l'ammoniaque est le goulot d'étranglement (cas type des ateliers viande et laitier de la région), une étape biologique doit être ajoutée. MBBR ou IFAS offrent le CAPEX le plus bas pour une charge de DBO donnée ; un MBR délivre un effluent plus serré et une empreinte plus réduite, mais à un coût d'exploitation plus élevé, et Integrated Water Services note le MBR spécifiquement pour les usines « confrontées à des normes plus strictes » (Integrated Water Services, 2023). Une analyse comparatif des coûts MBR vs boues activées conventionnelles est l'entrée utile pour la décision d'investissement. Pour les ateliers viande et volaille en particulier, la ressource IFAS appliqué aux eaux usées d'abattoirs : conception et coûts transpose la même comparaison au sous-secteur abattoir.
Si l'autorisation locale introduit les nutriments (azote et phosphore), il faut généralement un MBR avec élimination biologique des nutriments ou une étape dédiée de polissage des nutriments. Les limites sur les nutriments deviennent courantes lorsque la POTW desservante rejette dans un bassin versant sensible ; l'ingénieur doit demander directement à la POTW si l'ammoniaque, l'azote total et le phosphore total figurent dans l'autorisation, et à quelles valeurs.
Si la réutilisation d'eau est un objectif stratégique — ce qui est généralement le cas dans la panhandle —, un polissage en aval du biologique par une unité d'ultrafiltration (UF) et un système d'osmose inverse (OI) peut produire une eau de qualité réutilisable pour le lavage ou l'alimentation de chaudière. La surcouche panhandle (eau souterraine à minéralisation élevée) rend cette option économique ; une usine de la région de Dumas ayant un besoin significatif en chaudière ou tour de refroidissement peut compenser à la fois les surtaxes d'assainissement et le pompage d'eau neuve grâce à la réutilisation.
Facteurs de décision à formaliser en amont, avant toute spécification d'équipement : limites de rejet locales effectives communiquées par la POTW, profil de débit et de charge sur la journée tirés du programme de production, emprise disponible, niveau de compétence des opérateurs, objectifs et exigences qualité de réutilisation, et tolérance du site entre CAPEX et OPEX. La bonne réponse change dès que l'un de ces facteurs bouge, et chiffrer un équipement avant qu'ils ne soient arrêtés est la source la plus fréquente de reprises de projet.
Foire aux questions
Quelle norme catégorielle de l'EPA s'applique à une usine agroalimentaire près de Dumas (Texas), et comment vérifier les valeurs limites en vigueur ?
Les transformateurs agroalimentaires relèvent de 40 CFR Part 432, divisée en sous-catégories telles que produits carnés, produits laitiers, produits de minoterie, fruits et légumes en conserve, et boissons. La sous-catégorie exacte dépend du code SIC et du produit principal de l'usine. Les valeurs limites en vigueur doivent être extraites des tables 40 CFR Part 432 à jour pour la sous-catégorie concernée ; ne vous fiez pas à une valeur mémorisée. La valeur contraignante au quotidien est presque toujours l'autorisation de rejet de la POTW locale, qui peut être plus stricte que la limite catégorielle fédérale ; il faut donc demander à la fois les valeurs de la sous-catégorie fédérale et les limites locales en vigueur à la POTW desservante avant tout début d'études.
Quand une usine agroalimentaire doit-elle choisir une FAD plutôt qu'un clarificateur comme première séparation solide-liquide ?
Une FAD est la bonne réponse lorsque les FOG ou les fines matières en suspension représentent une part significative de la charge — ce qui est le cas dans la plupart des ateliers viande, volaille et laitier —, car la flottation surpasse la décantation gravitaire sur ces contaminants et produit un flottat à plus haute siccité qui se déshydrate bien. Un clarificateur conventionnel convient lorsque la charge se compose surtout de matières en suspension décantables avec peu de FOG, configuration plus typique de certains flux de boisson et de minoterie. Voir une analyse détaillée FAD vs clarificateur pour les eaux usées agroalimentaires pour les arbitrages d'ingénierie, et confirmez la part de FOG dans votre propre affluent avant de spécifier l'une ou l'autre unité.
Quels postes dominent le coût d'investissement d'un prétraitement en agroalimentaire, et pourquoi une valeur unique en dollars est trompeuse ?
Le CAPEX dépend du débit hydraulique, de la charge polluante, des limites de rejet locales à respecter, de l'objectif éventuel de réutilisation, et du niveau d'automatisation et de confinement requis. Un petit atelier viande à DBO modérée bénéficiant d'une autorisation locale souple peut se contenter d'un dégrilleur, d'un bassin tampon et d'une FAD ; une grande usine laitière confrontée à des limites serrées en ammoniaque et en phosphore a typiquement besoin d'un MBR ou d'un IFAS avec élimination des nutriments, ce qui est une catégorie de coût différente. Citer un montant unique en dollars sans données d'affluent propres au site et sans autorisation locale réelle n'a pas de sens. L'acheteur doit demander à chaque fournisseur une proposition budgétaire indexée sur le débit, la charge et les limites locales réels, puis comparer les offres sur une base homogène.
Comment départager les fournisseurs d'équipements de prétraitement au-delà du prix affiché ?
Évaluez le délai de réponse du service après-vente dans la panhandle du Texas, la disponibilité et le délai des pièces détachées critiques comme les pompes de FAD, les modules membranaires et les toiles de presse, la liste de références du fournisseur dans le même sous-secteur agroalimentaire, ainsi que le niveau d'accompagnement procédé lors de la mise en service et la première année d'exploitation. Vérifiez que le fournisseur a un historique documenté sur la chaîne d'équipements proposée (par exemple IFAS sur abattoir, ou MBR en laitier) et demandez les données d'exploitation d'au moins un site de référence à chargement hydraulique et polluant comparable. Le prix affiché le plus bas venant d'un fournisseur sans présence de service à proximité et sans référence dans le même sous-secteur est rarement le coût total de possession le plus faible sur un horizon de dix ans.