Pourquoi les filatures adoptent les stations d'épuration préfabriquées
L'industrie textile figure parmi les plus gros consommateurs industriels d'eau au monde, et l'écart de rejets est la première chose que tout ingénieur de filature doit examiner avant d'aborder le choix des équipements. En 2015, l'industrie textile chinoise a rejeté 1,84 milliard de tonnes d'eaux usées et 206 000 tonnes de DCO, se classant respectivement 3e et 4e parmi 41 secteurs clés pendant cinq ans consécutifs (PeerJ).
Le taux de réutilisation raconte une réalité plus sévère : la réutilisation d'eau dans le textile restait inférieure à 70 % contre une moyenne industrielle nationale de 80 %, et le sous-secteur de l'impression-teinture — le flux d'effluents qu'une station compacte doit réellement traiter — ne réutilisait que 30 % (PeerJ). Le plan chinois pour l'industrie textile 2016–2020 visait une réduction de 23 % de la consommation d'eau par unité de valeur ajoutée industrielle et une baisse de 10 % des rejets de polluants principaux (PeerJ), une orientation cohérente avec les cadres réglementaires 2026 que les filatures doivent désormais anticiper. La conséquence pratique est qu'une filature visant un objectif proche de 70 % de réutilisation doit produire un effluent de qualité proche de l'eau de process, ce qui impliquait historiquement de grands bassins biologiques en béton et des réacteurs de polissage construits sur site. Ce goulot d'étranglement civil est précisément ce qu'une station d'épuration préfabriquée pour l'industrie textile élimine : les unités biologiques et de polissage arrivent en modules préfabriqués et pré-tubés en usine, de sorte que le périmètre génie civil se limite aux tuyauteries d'interconnexion et à un radier béton.
Ce que « préfabriqué » signifie réellement dans une station de traitement des effluents textiles
Une station d'épuration préfabriquée est construite, pré-tubée, pré-câblée et testée en usine avant expédition. Les travaux sur site se limitent aux tuyauteries inter-skids, aux câbles d'alimentation et de commande, et à la mise en service — les réacteurs eux-mêmes ne sont jamais coulés en place. Trois formats sont réellement utilisés et il convient de les connaître avant de demander un devis. Une station sur skid est un module à châssis ouvert sur socle acier, hissé à la grue dans un hangar ou auvent existant, adapté aux rénovations. Une station conteneurisée place la totalité du train de process dans des conteneurs ISO pour une installation prête à brancher, l'option la plus rapide pour les projets en site vierge ou à l'export. Une station modulaire enterrée — de type WSZ — est posée sous le niveau du sol avec aménagement paysager au-dessus, entièrement automatisée et typiquement utilisée lorsque l'espace hors sol est contraint. Ces configurations partagent la même approche d'ingénierie : des unités préfabriquées discrètes que l'on dimensionne par ajout de modules. La limite qui ne bouge pas : les bassins en béton civil, les grands bassins biologiques coulés en place et tout réacteur nécessitant plus d'environ 40 m³/jour dans une seule cuve sont généralement construits sur site, même dans un projet « compact », car les contraintes de grutage et de transport interviennent bien avant celles de l'ingénierie.
Train de process à l'intérieur d'une station d'épuration textile préfabriquée
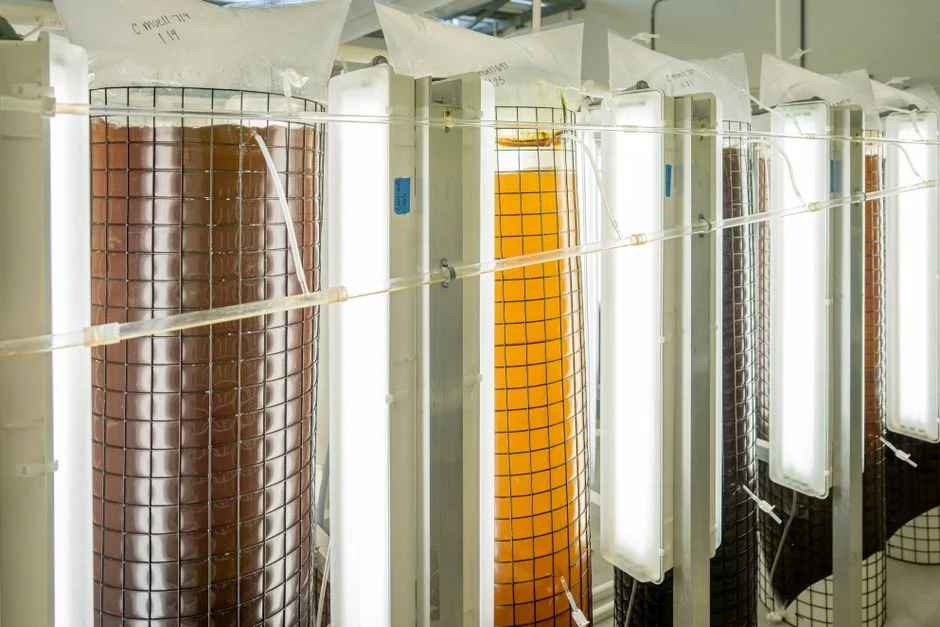
Une station de traitement des effluents textiles compacte reprend le même train de process en cinq étapes qu'une station en génie civil, simplement en cuves préfabriquées. L'acheteur doit pouvoir pointer chaque étape sur un P&ID et vérifier la correspondance avec l'influent.
| Étape | Opération unitaire | Fonction en service textile |
|---|---|---|
| 1. Égalisation | Bassin d'égalisation avec agitateurs et correction de pH | Absorbe les variations de pH, température et débit ; temps de séjour typique 8–24 h. |
| 2. Décantation primaire | FAD (flottation à air dissous) ou décanteur lamellaire | Élimine MES, huiles et une partie de la couleur ; éprouvé en textile, pâte & papier et industrie alimentaire (Genesis Water Technologies). |
| 3. Traitement biologique | MBBR ou BRM immergé | Abattement principal de la DCO et décoloration partielle (MBBR) ; le BRM immergé ajoute une filtration < 1 µm et un encombrement réduit, et est préféré pour les effluents chargés en colorants. |
| 4. Polissage tertiaire | AOP (ozone, Fenton, UV/H₂O₂), UF ou OI | Vise la couleur résiduelle, la salinité et les matières organiques ; la revue ScienceDirect 2026 identifie ozone-catalyseur, nanomembranes et bioremédiation avancée comme axes de progrès. |
| 5. Traitement des boues | Filtre-presse à plaques | Déshydrate les boues biologiques et chimiques pour évacuation hors site. |
L'étape 1 lisse les variations de pH et de température caractéristiques des rejets par lots de l'atelier de teinture. L'étape 2 utilise une FAD pour décantation primaire textile pour extraire MES, huiles et une part utile de la charge colorante avant l'étape biologique. L'étape 3 assure l'abattement principal de la DCO et l'essentiel de la décoloration ; un système BRM préfabriqué pour effluents textiles est le choix habituel pour les flux chargés en colorants, car la membrane retient la biomasse et produit un effluent clarifié bien plus facile à polir. L'étape 4 se dimensionne selon l'objectif de rejet ou de réutilisation ; le choix de procédé AOP pour polissage textile couvre les compromis ozone, Fenton et UV/H₂O₂, tandis que la nano- et ultrafiltration pour réutilisation textile fait référence pour le polissage en boucle fermée. L'étape 5 est un filtre-presse pour boues de station textile qui réduit les biosolides résiduels en un gâteau manipulable. Le flux clarifié et traité satisfait la limite de rejet locale (normes indiennes CPCB textile, norme chinoise GB 4287, Bangladesh DoE, ou ZDHC MRSL lorsque les acheteurs s'y engagent) ou est poli davantage pour alimentation chaudière, appoint de tour de refroidissement ou rinçage de process.
Skid, conteneurisé ou modulaire enterré : choisir le bon format
Le choix du format est généralement le facteur principal qui détermine si le projet est expédié dans les délais. Les trois configurations partagent la même base de conception hydraulique et biologique — la différence est civile, structurelle et logistique.
| Format | Meilleur usage | Génie civil | Délai d'installation | Remarques |
|---|---|---|---|---|
| Sur skid | Rénovations, installations indoor, plus grande capacité unitaire | Radier béton et hangar ou auvent | Semaines | Hissage à la grue ; nécessite hauteur sous plafond. |
| Conteneurisé (ISO) | Site vierge, sites isolés, projets à l'export | Plot fondation uniquement | Jours | Protégé des intempéries, transportable par logistique standard. |
| Modulaire enterré (type WSZ) | Sites urbains ou parcs industriels à emprise au sol contrainte | Terrassement et remblaiement | Jours à semaines | Sous le niveau du sol, aménagement paysager au-dessus, entièrement automatisé. |
La règle de décision appliquée par la plupart des ingénieurs : un acheteur disposant d'un hangar existant, d'un planning serré et d'un climat chaud choisit en général le skid ; un acheteur construisant un nouvel atelier de teinture dans une zone d'export isolée choisit le conteneurisé ; un acheteur sur un site urbain à emprise réduite ou dans un parc hôtelier/industriel choisit une station textile modulaire enterrée compacte. Les trois formats arrivent avec la même philosophie de commande — automate avec options de télégestion — de sorte que le niveau de compétence opérateur est rarement un critère discriminant.
Dimensionnement et paramètres d'influent à transmettre au fournisseur
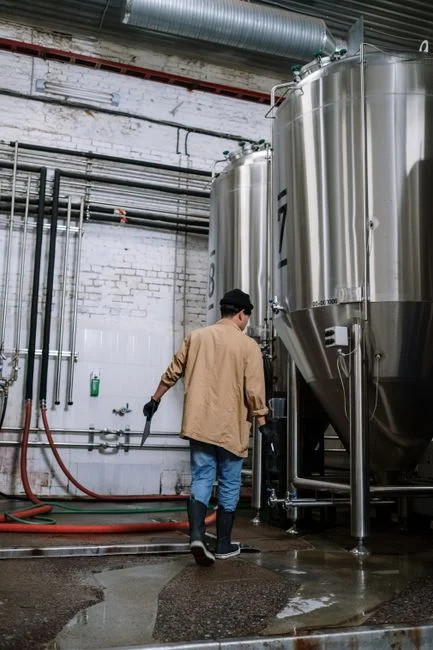
Un fournisseur sérieux de station compacte refusera de chiffrer sans fiche d'influent écrite. Le tableau ci-dessous est le minimum que l'acheteur doit remettre avant toute demande budgétaire, car chaque ligne conditionne un choix d'équipement en aval.
| Paramètre | Ce dont le fournisseur a besoin | Pourquoi c'est déterminant |
|---|---|---|
| Débit | Débit moyen en m³/jour, débit horaire de pointe en m³/h, mode par lots ou continu | Fixe le volume d'égalisation et la taille du bassin biologique. |
| Polluants | DCO, DBO, MES, couleur (Pt-Co ou ADMI), pH, température, azote total, conductivité | Conditionne la charge biologique et le choix de l'étape tertiaire. |
| Chimie des colorants | Réactifs, dispersés, de cuve, acides ; métaux lourds (Cr, Cu, Zn) issus des mordants ; agents d'ensimage (PVA, amidon) | Détermine la nécessité d'un AOP, d'une UF ou d'une OI. |
| Objectif de réutilisation | Rejet au réseau ou en eau superficielle, ou réutilisation (chaudière, tour de refroidissement, rinçage) | Fixe le train de polissage et la base de coût d'exploitation. |
| Conformité | Inde CPCB, Chine GB 4287, Bangladesh DoE, UE BAT, ZDHC MRSL, ou toute réglementation locale de prétraitement | Contrainte dure de conception, non négociable. |
| Contraintes de site | Emprise disponible, hauteur maxi de skid, température ambiante, énergie (V/Hz/phases), niveau de compétence opérateur | Détermine le format de skid et le niveau d'automatisme. |
Sans ces éléments, tout chiffrage budgétaire d'un fournisseur relève du pari. Avec eux, le même fournisseur peut dimensionner en une passe le volume d'égalisation, la charge biologique, la surface membranaire et le réacteur de polissage — et la fourchette de CAPEX qui en résulte est celle sur laquelle l'acheteur peut réellement planifier.
Leviers de CAPEX et d'OPEX pour une station de traitement des effluents textiles préfabriquée
La manière honnête de parler du coût d'une station textile compacte consiste à lister les leviers, et non à inventer un prix au mètre cube. Les influents textiles varient trop pour qu'un chiffre unique ait du sens, et les fournisseurs qui en avancent un sont souvent ceux qu'un acheteur devrait écarter.
Leviers de CAPEX. La capacité de la station (m³/jour) est le levier dominant, suivie de la complexité de l'effluent — chimie des colorants, salinité et présence de métaux lourds ajoutent chacun des opérations unitaires. L'étape tertiaire est le facteur de variation suivant : l'UF est notablement moins coûteuse que l'OI, et l'OI l'est moins qu'un train AOP complet. Le niveau d'automatisme (automate local vs SCADA avec télémétrie) et le format de skid choisi (skid, conteneurisé ou enterré) absorbent le reste. Une économie structurelle reste invisible dans les lignes du devis fournisseur : la préfabrication supprime l'essentiel du béton civil, qui est le premier poste de CAPEX d'une station conventionnelle. Un acheteur comparant à périmètre équivalent doit demander à chaque soumissionnaire d'isoler le poste génie civil pour rendre cette économie visible.
Leviers d'OPEX. L'énergie pour l'aération membranaire et les surpresseurs constitue le premier poste d'une station biologique textile. La consommation de réactifs — coagulants, floculants, ajusteurs de pH et éventuels oxydants — arrive en second. Le remplacement des membranes est le troisième, avec des modules BRM typiquement sur un cycle de 5–8 ans et des éléments UF/OI sur un cycle de 3–5 ans, si bien qu'un système de dosage automatique pour pH et coagulant en textile se rentabilise autant par les économies de réactifs que par la régularité de fonctionnement. L'évacuation des boues complète la pile d'OPEX. Une station compacte qui ferme 70–80 % de la boucle modifie radicalement l'équation d'OPEX par rapport à un design en rejet seul, car chaque mètre cube réutilisé se substitue à la fois à un achat d'eau neuve et à des redevances de rejet — sujet traité en détail dans le guide plus général sur les stratégies de réutilisation et de réduction d'eau en industrie. La manière la plus propre d'obtenir un chiffre réel consiste à remettre au fournisseur la fiche d'influent de la section précédente et à demander un chiffrage budgétaire dimensionné, et non un prix catalogue.
Conformité, réutilisation et check-list acheteur
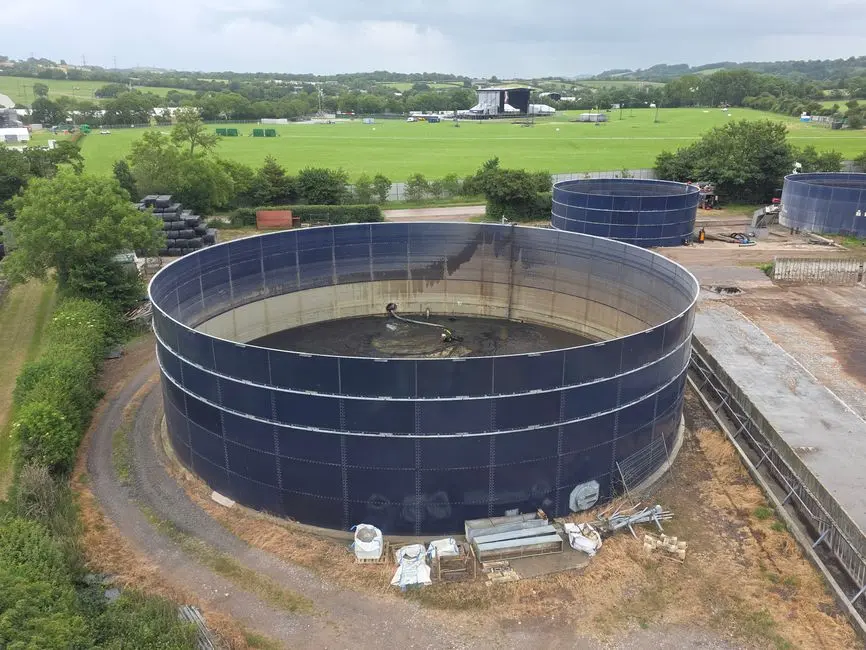
La station compacte doit être conçue pour la norme de rejet ou de réutilisation applicable au site — normes indiennes CPCB textile, norme chinoise GB 4287, Bangladesh DoE, UE BAT, ou ZDHC MRSL lorsque la marque s'y engage. Si l'objectif est une filature en boucle fermée, l'étape tertiaire (UF plus OI, ou AOP plus filtration) doit être dimensionnée sur la consommation réelle de réutilisation, et non sur le seul respect du rejet, car les deux trains diffèrent fortement sur un P&ID. L'audit préalable du fournisseur doit inclure des références de stations de capacité comparable, une garantie process écrite sur les paramètres de l'eau traitée, un plan de pièces de rechange et une option automate/SCADA pour télégestion. Côté délai, une station préfabriquée est généralement expédiée 8–16 semaines après gel de la conception, les travaux sur site se limitant à la tuyauterie, au câblage et à la mise en service, contre 6–12 mois pour une station en génie civil. Deux configurations compactes de référence couvrent la plupart des sites textiles : la station intégrée BRM pour une installation hors sol ou conteneurisée, et la station compacte enterrée WSZ pour une installation modulaire enterrée.
Questions fréquentes
Quel CAPEX une filature doit-elle prévoir pour une station d'épuration préfabriquée ?
Il n'existe pas de chiffre défendable au mètre cube en service textile, car l'influent varie trop. Le CAPEX est piloté par la capacité de la station, la complexité de l'effluent, l'étape tertiaire, le niveau d'automatisme et le format de skid.
Questions fréquentes
Quel est le train de process typique d'une station d'épuration préfabriquée pour un atelier de teinture textile ?
Le train de process commence généralement par un prétraitement physico-chimique, avec dégrillage et coagulation-floculation pour éliminer MES et couleur. Vient ensuite une étape biologique, généralement un bioréacteur à membranes (BRM/MBR) ou un réacteur à biofilm à lit mobile (MBBR), qui assure des rendements élevés sur la demande chimique en oxygène (DCO) et la demande biochimique en oxygène (DBO).
Pour les installations visant la réutilisation d'eau, l'étape finale intègre un traitement tertiaire, tel que nanofiltration (NF) ou osmose inverse (OI), pour réduire les sels dissous totaux (TDS) et éliminer les micropolluants résiduels. Ce montage multi-étapes garantit la conformité à des normes de rejet strictes tout en produisant un perméat apte au recyclage de process.
Comment choisir entre une station sur skid, conteneurisée et modulaire enterrée ?
Les stations sur skid sont idéales pour des installations indoor où l'espace est contraint et où la station peut s'intégrer dans une infrastructure existante. Les unités conteneurisées (conteneurs ISO 20 ou 40 pieds standard) offrent la portabilité maximale et sont recommandées pour un déploiement rapide ou des sites temporaires nécessitant une protection contre les intempéries.
Les systèmes modulaires enterrés sont retenus lorsque l'emprise au sol est critique et que le site exige une esthétique discrète. Ils requièrent un génie civil renforcé et des revêtements anticorrosion spécifiques pour résister à la poussée des terres et à l'exposition aux eaux souterraines, ce qui les rend plus coûteux à installer mais plus compacts à long terme.
Quels paramètres d'influent transmettre à un fournisseur de station textile compacte pour obtenir un chiffrage fiable ?
Pour recevoir une proposition d'ingénierie fiable, vous devez fournir les débits hydrauliques moyen et de pointe (m³/jour). Les paramètres critiques de qualité d'eau comprennent la plage de pH, la DCO (mg/L), la DBO₅ (mg/L), les matières en suspension (MES), les TDS et les concentrations en métaux lourds (par ex. Cr, Cu, Zn).
Indiquez en outre les procédés de teinture utilisés, notamment le type de fibres (coton, polyester ou mélanges) et les classes chimiques de colorants (réactifs, dispersés ou acides). Préciser la qualité d'eau cible pour rejet ou réutilisation est indispensable pour que le fournisseur dimensionne correctement la surface membranaire et les systèmes de dosage de réactifs.
Combien coûte une station de traitement des effluents textiles préfabriquée par m³/jour, et qu'est-ce qui fait varier le prix ?
Les coûts d'investissement pour une station textile préfabriquée se situent généralement entre 400 et 1 200 $ par m³/jour de capacité. La dispersion des prix dépend principalement de la qualité d'eau requise ; les stations conçues pour réutilisation intensive (basées sur OI/NF) se situent dans la partie haute de cette fourchette par rapport aux systèmes conçus pour un simple respect des normes de rejet.
Les autres leviers de coût comprennent le degré d'automatisme (intégration automate/SCADA), la qualité des matériaux (par ex. inox 316 vs acier carbone revêtu) et la complexité du système de gestion des boues. Les unités modulaires pré-assemblées diminuent les coûts de main-d'œuvre sur site, mais les frais logistiques de transport et les besoins en grutage peuvent peser significativement sur l'investissement final.
Une station textile compacte peut-elle satisfaire les limites ZDHC et les limites de rejet locales tout en réutilisant l'eau dans l'atelier de teinture ?
Oui, les stations textiles compactes modernes associant BRM puis osmose inverse à deux étages peuvent atteindre une qualité de rejet qui respecte ou dépasse les exigences ZDHC (Zero Discharge). Ces systèmes éliminent efficacement les composés organiques de haut poids moléculaire et les colorants qui résistent aux traitements conventionnels.
Pour permettre la réutilisation d'eau, le système doit être conçu pour atteindre des teneurs en sels dissous totaux (TDS) inférieures à 500 mg/L, qui est la limite haute typique de la plupart des procédés de teinture. La réussite dépend d'un contrôle strict de l'inventaire chimique à la source, dans l'atelier de teinture, et de la mise en œuvre d'un suivi en temps réel de la conductivité du perméat, afin de garantir que l'eau recyclée n'affecte pas la qualité du tissu.