Pourquoi les eaux usées de levurerie constituent un cas d'emploi spécifique du MBR
Les eaux usées de levurerie, de brasserie, de distillerie et de bioéthanol sont classées parmi les effluents industriels à forte charge dans les revues sur le MBR (Lin et al. 2012 et Mutamim et al. 2012, cités dans S2, npj Clean Water, 2020). Spécifier un bioréacteur à membranes sur ces effluents se justifie donc tant par la qualité du rejet que par l'emprise au sol. La filtration membranaire retenant physiquement les matières en suspension, le MBR produit en général une turbidité faible et stable, un atout réel lorsque les cellules de levure résiduelles et les fonds de cuves traverseraient un décanteur (S3, zetabiosystem.com, 2026).
Les pores des membranes se situant dans la gamme microfiltration ou ultrafiltration, les matières organiques dissoutes, les sels et une partie des nutriments passent dans le perméat ; la réutilisation impose donc un polissage aval, par exemple une OI (S3). Les effluents de levurerie sont généralement chauds, de charge variable, et contiennent des sucres résiduels et des cellules de levure intactes, ce qui accroît la demande biologique en oxygène et la charge de colmatage de la membrane (S2 ; S3). Le MBR retenant la biomasse, le système tolère un âge des boues plus long qu'une filière avec clarificateur, ce qui stabilise la nitrification sur un effluent dont la température et la charge varient au cours de la semaine (S3).
Fonctionnement d'un MBR sur une ligne de levurerie
Une ligne MBR classique comporte quatre blocs fonctionnels : prétraitement, bioréacteur, étage membranaire, perméat et utilités (S3). Le prétraitement n'est pas négociable : fibres, sables et débris sont des causes fréquentes de problèmes membranaires et doivent être extraits avant le bassin membranaire (S3). Le bioréacteur est configuré pour l'abattement carboné et, lorsque nécessaire, pour l'abattement des nutriments, avec des zones aérobies et anoxies en recirculation interne (S3). L'étage membranaire — MF ou UF — sépare physiquement la liqueur mixte du perméat ; la biomasse est renvoyée vers le bioréacteur (S3). Les MBR fonctionnant généralement à des MES plus élevées qu'une boue activée classique, le volume de bassin peut diminuer à charge égale, mais la viscosité et les besoins en aération et en mélange augmentent (S3). Sur les effluents de levurerie, de brasserie, de distillerie et de bioéthanol, cela se traduit concrètement par un bassin plus petit et une enveloppe d'exploitation plus rigoureuse, compromis qu'un MBR pour eaux usées de levurerie immergé est conçu pour gérer.
Caractérisation de l'effluent de levurerie : les données d'entrée à consolider
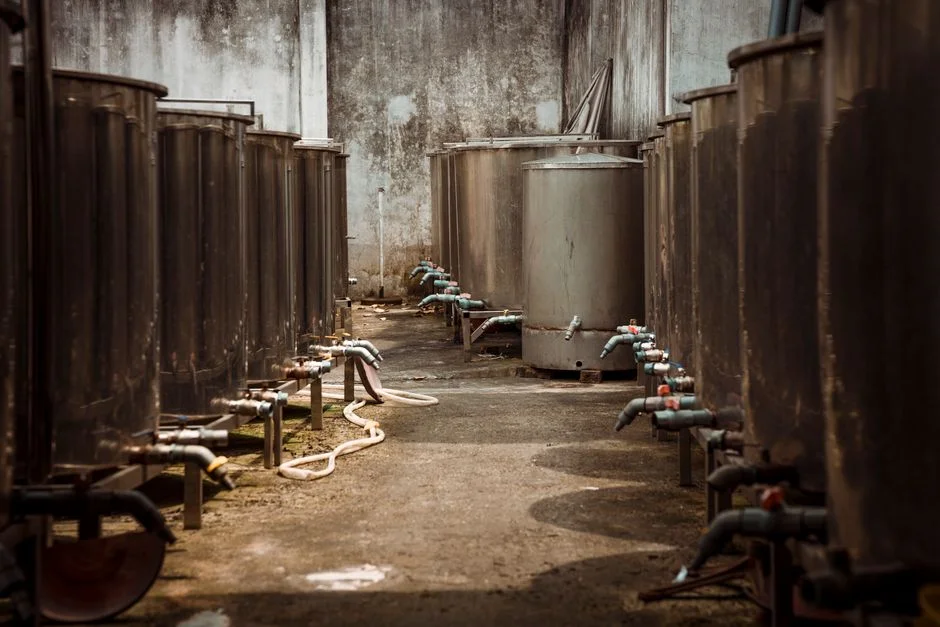
La première étape de tout dimensionnement d'un MBR est un jeu de données d'entrée défendable. Confirmer la DCO, la DBO, le rapport DBO/DCO, les MES, l'azote total, l'ammoniaque, le phosphore total, le pH, la température et la variabilité du débit : ce sont les intrants minimaux pour dimensionner un bioréacteur à membranes sur un effluent de levurerie (S2 ; S3). Les effluents de procédé de levurerie présentent en général un rapport DBO/DCO élevé et des températures soutenues, car ils quittent le fermenteur chauds et riches en sucres ; un échantillonnage composite sur site est donc indispensable, et les moyennes publiées dans la littérature ne remplacent pas un profil mesuré (S2 ; S3). Identifier la charge en détergents de NEP, les pics acides et alcalins, ainsi que les éventuels reports d'antimousse, car ces éléments conditionnent le prétraitement et le bassin tampon (S3). Déterminer si des limites en sels dissous ou en nutriments s'appliquent au point de rejet ou de réutilisation, car le MBR seul n'élimine pas significativement les sels dissous ni une grande partie des nutriments (S3). Si l'usine vise le ZLD ou la réutilisation de l'eau, signaler cette exigence en amont afin que le MBR soit dimensionné pour être compatible avec l'OI en aval (S3 ; S2).
| Paramètre | Importance pour le dimensionnement du MBR sur effluent de levurerie | Base source |
|---|---|---|
| DCO, DBO, rapport DBO/DCO | Détermine la charge biologique et le rapport F/M ; un rapport DBO/DCO élevé sur les effluents de levurerie augmente la demande en oxygène et la production de biomasse | S2 ; S3 |
| MES / cellules de levure résiduelles | Charge de prétraitement et risque de colmatage membranaire ; cellules et débris doivent être filtrés en amont | S2 ; S3 |
| Température | Les effluents chauds modifient la cinétique biologique et le comportement au colmatage ; à vérifier sur site, sans présumer | S3 |
| pH, azote total, ammoniaque, phosphore total | Définit la nécessité d'une nitrification/dénitrification et d'une déphosphatation biologique ou chimique dans le bioréacteur | S3 |
| Détergents NEP, antimousse, pics acide/base | Détermine le volume du bassin tampon et le choix du prétraitement (par exemple FAD) pour protéger la membrane | S3 |
| Variabilité du débit | Fixe le bassin tampon et la marge hydraulique de conception du train membranaire | S3 |
| Sels dissous / limites de réutilisation | Détermine la nécessité d'une OI ou d'un autre polissage en aval du MBR | S3 ; S2 |
Paramètres de dimensionnement du MBR pour effluent de levurerie
La configuration membranaire est la première bifurcation sur un effluent de levurerie. Un MBR immergé est largement utilisé lorsque l'efficacité énergétique compte ; un MBR en externe (side-stream) est envisagé lorsque le cross-flow aide à gérer le colmatage ; un MBR anaérobie est plus spécialisé et retenu lorsque la valorisation énergétique et la forte charge sont prioritaires (S3). Le format et le matériau des modules interagissent avec la stratégie d'aération et de nettoyage ; les membranes polymères dominent, et le choix entre fibres creuses, plaques planes et tubes se fait selon l'intensité d'aération, l'accès au nettoyage et la charge de colmatage par les EPS/SMP libérés lors de la lyse des levures (S3). Les MBR fonctionnant à des MES plus élevées que la boue activée classique, le volume de bassin peut être réduit à charge égale, mais l'aération et le mélange augmentent avec la viscosité, équilibre que le dimensionnement doit traiter explicitement (S3). La discipline sur le flux et la TMP est une priorité d'exploitation quotidienne, et non une tâche ponctuelle : lorsque le colmatage fait monter la TMP, l'opérateur réduit le flux ou augmente la fréquence de nettoyage (S3 ; S2). Un programme de nettoyage chimique rigoureux est au cœur de la fiabilité du MBR, en particulier sur des effluents industriels variables comme celui de la levurerie (S3). À titre indicatif, un MBR pour eaux usées de levurerie intégré utilisant des modules immergés PVDF en plaques planes est proposé dans la plage 10–2 000 m³/jour pour des applications industrielles et de réutilisation (S6, catalogue produits HydropureWater).
| Paramètre de dimensionnement | Spécification à retenir pour un effluent de levurerie | Base source |
|---|---|---|
| Configuration membranaire | Immergé (efficacité énergétique, courant) ; externe (cross-flow pour la maîtrise du colmatage) ; MBR anaérobie (forte charge, valorisation énergétique) | S3 |
| Format et matériau des modules | Membranes polymères les plus courantes ; fibres creuses, plaques planes ou tubes choisis selon l'aération, l'accès au nettoyage et la charge de colmatage spécifique à la levurerie | S3 |
| MES / âge des boues / TSH | MES plus élevées qu'en boue activée classique ; âge des boues allongé grâce à la rétention de biomasse ; équilibrer la biologie avec la viscosité et l'aération | S3 |
| Discipline flux et TMP | Flux de conception conservateur ; réduire le flux ou augmenter la fréquence de nettoyage quand la TMP monte ; priorité d'exploitation quotidienne | S3 ; S2 |
| Aération / intensité de mélange | Augmente avec les MES et la viscosité ; le dimensionnement doit équilibrer biologie, énergie d'air-scour et mélange | S3 |
| Régime de nettoyage | Nettoyages de récupération et d'entretien définis par la chimie, la fréquence et la durée de vie attendue de la membrane | S3 |
Maîtrise du colmatage sur les effluents de levurerie
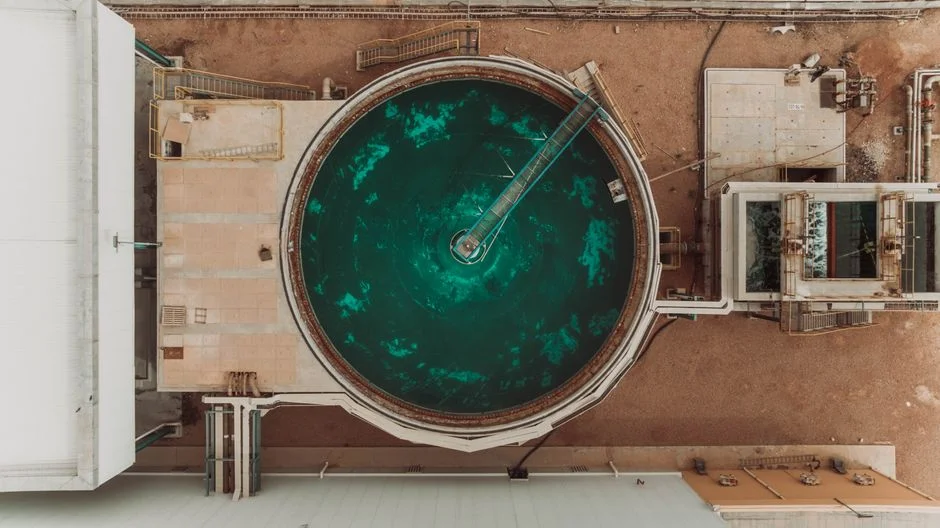
Le colmatage est la principale préoccupation d'exploitation des MBR : les agents colmatants se déposent à la surface de la membrane et font monter la résistance au fil du temps (S2 ; S3). Sur un effluent de levurerie, la nature des colmatants diffère des eaux usées urbaines. La lyse des cellules de levure et les reports d'antimousse accroissent la production de produits microbiens solubles (SMP) et de substances polymères extracellulaires (EPS) dans la liqueur mixte, composés directement liés à une accélération du colmatage membranaire (S2 ; S3). Les leviers opérationnels de maîtrise du colmatage sont la limitation du flux, les cycles de relaxation, le rétrolavage, l'air-scour à travers la membrane et le nettoyage chimique périodique ; un flux de conception conservateur prolonge généralement la durée de vie de la membrane (S3). Un prétraitement robuste se rentabilise vite, car chiffons, cheveux, sables et fragments de fibres sont des causes courantes de problèmes membranaires (S3). L'étape de dégrillage en amont, par exemple un dégrilleur rotatif mécanique, fait partie du plan anti-colmatage et non un simple accessoire. La durée de vie des membranes est finie et représente un coût de remplacement planifié ; associer un flux conservateur à un régime de nettoyage rigoureux est la voie la plus pragmatique pour stabiliser les coûts d'exploitation (S3). Lorsque les modules doivent finalement être remplacés, des membranes de rechange OI et UF sont généralement stockées en anticipation du prochain réapprovisionnement.
MBR face aux autres filières pour effluent de levurerie
La question n'est que rarement « MBR ou rien » : elle est « quelle filière biologique convient au cahier des charges, au site et à l'objectif de réutilisation ». MBR ou boue activée classique : le MBR supprime la clarification secondaire, tolère des MES plus élevées et peut réduire l'emprise au sol tout en stabilisant le rejet sur des effluents de levurerie variables (S3 ; S2). MBR ou SBR : le SBR est une alternative séquentielle par batch qui peut être compétitive à faibles débits, mais le MBR est en général retenu lorsque la stabilité de la turbidité du perméat et le polissage pour réutilisation sont prioritaires (S3). MBR aérobie ou MBR anaérobie (AnMBR) : l'AnMBR convient lorsque la valorisation énergétique et la forte charge sont prioritaires, au prix d'une maîtrise plus exigeante du colmatage et de la gestion des gaz (S3). MBR ou MABR : le MABR (bioréacteur à biofilm membranaire aéré) est une alternative émergente pour la rétrofit et l'intensification, traitée séparément dans ce guide d'ingénierie MABR 2026 ; sur les nouvelles lignes de levurerie, le choix se limite en général au MBR ou à l'AnMBR, sauf emprise au sol très contrainte (S3). Lorsque l'objectif est la réutilisation ou le ZLD, la comparaison s'étend au couplage MBR + OI, où le perméat à faible turbidité du MBR protège l'OI en aval du colmatage, point corroboré par plusieurs études MBR/OI pour la réutilisation (S2 ; S3 ; S6). La logique globale de coûts et de sélection est exposée dans le guide MBR coûts et sélection 2026.
| Filière | Atouts sur les effluents de levurerie | Points de vigilance | Meilleur cas d'emploi |
|---|---|---|---|
| MBR aérobie | Perméat à faible turbidité et stable ; âge des boues allongé ; MES élevées ; prêt pour la réutilisation | Rigueur de la maîtrise du colmatage ; énergie d'aération et de mélange aux MES élevées | Effluents variables de levurerie, brasserie, distillerie et bioéthanol avec objectif de réutilisation ou ZLD |
| MBR anaérobie (AnMBR) | Valorisation énergétique ; bonne tolérance aux fortes charges | Maîtrise du colmatage, gestion des gaz, mise en œuvre plus spécialisée | Effluents chauds à forte charge où la valorisation énergétique compte |
| SBR (réacteur batch séquentiel) | Compétitif à faibles débits ; équipements simples | Rejet dépendant du clarificateur ; polissage pour réutilisation moins prévisible | Petits débits sans exigence stricte de réutilisation |
| Boue activée classique (CAS) | CAPEX plus faible ; bien maîtrisée | Emprise au sol ; variabilité du clarificateur sur des charges de levurerie variables | Brownfield où l'emprise au sol et la réutilisation ne sont pas des contraintes |
| MBR + OI | Perméat à faible turbidité et faible SDI, protecteur de l'OI en aval | Exploitation en deux étapes ; CAPEX et énergie | Objectifs de réutilisation ou ZLD sur les sites de levurerie, brasserie, distillerie et bioéthanol |
Intégration avec le prétraitement et le post-traitement
Le prétraitement en tête de chaîne comprend typiquement un dégrillage rotatif, un dessablage, un bassin tampon et, en présence d'huiles ou d'antimousse, une FAD (S3). Une FAD en amont du MBR fait souvent la différence entre une TMP stable et un problème chronique de colmatage sur un effluent de levurerie, car l'antimousse et les reports d'huile sont précisément les composés qui contrent l'air-scour par aération. La configuration en externe pompe la liqueur mixte à travers des modules externes à plus fortes vitesses de cross-flow, ce qui aide à gérer le colmatage mais augmente la consommation énergétique et la complexité de pompage (S3). Le perméat de MBR est typiquement pauvre en matières en suspension, ce qui rend la désinfection aval (UV ou chimique) et le polissage par OI plus prévisibles (S3 ; S2). Si le site exige une qualité de réutilisation de niveau OI, prévoir un MBR produisant un perméat stable à faible SDI afin que le train OI ne devienne pas le goulot d'étranglement, le polissage de réutilisation type étant un système d'OI (S2 ; S3 ; S6). Gestion des boues : le MBR retenant toute la biomasse, la déshydratation et l'élimination des boues en aval (par exemple via un filtre-presse à plaques) doivent être dimensionnées pour le débit de boues activées évacuées (S3).
Dimensionnement et coût : informations à exiger de chaque soumissionnaire
La littérature ne permet pas d'inventer un coût unitaire pour un MBR sur un effluent de levurerie ; elle permet en revanche de structurer un appel d'offres. Demander à chaque soumissionnaire le flux de conception (LMH), le perméat journalier net et brut, la cible de MES, l'âge des boues, le TSH, le rapport F/M, l'intensité d'aération et la demande spécifique d'air par m³ de perméat (S3). Demander la qualité garantie du perméat (MES, turbidité, DCO, DBO) en charge de pointe et la manière dont le fournisseur la démontrera lors de la mise en service (S3 ; S4, fiche MBR de l'US EPA). Demander le régime de nettoyage : type, concentration et fréquence des nettoyages de récupération et d'entretien, ainsi que la durée de vie attendue des membranes et leur coût de remplacement (S3). Demander la consommation énergétique (kWh par m³ de perméat) en charge de conception et en charge moyenne, y compris l'aération et toute recirculation (S3 ; S2). Demander un plan de gestion du colmatage spécifique aux effluents de levurerie (maîtrise de l'antimousse, tampon NEP, atténuation des EPS/SMP) ainsi que l'instrumentation de surveillance de la TMP et de l'aération (S2 ; S3). À titre de référence standardisée, le système MBR intégré HydropureWater est proposé dans la plage 10–2 000 m³/jour avec modules immergés en PVDF (S6) ; les repères de coûts d'exploitation sont traités séparément dans ce guide qualité de l'effluent MBR vs coût.
Questions fréquentes
En quoi un effluent de levurerie se distingue-t-il d'un effluent générique agroalimentaire pour le dimensionnement d'un MBR ?
Les effluents de levurerie, de brasserie, de distillerie et de bioéthanol sont classés parmi les eaux usées industrielles à forte charge (Lin et al. 2012 ; Mutamim et al. 2012, cités dans S2, npj Clean Water, 2020) ; la spécificité liée à la levurerie réside dans la présence de cellules de levure intactes résiduelles, de reports d'antimousse et d'une libération d'EPS/SMP à la lyse, autant de facteurs qui accroissent directement la charge de colmatage de la membrane (S2 ; S3). L'effluent est en outre chaud et riche en sucres, ce qui modifie la cinétique biologique et exige un bassin tampon et un prétraitement soignés (S3).
Que doit garantir un MBR dimensionné pour une levurerie, une brasserie ou une unité de bioéthanol ?
Les ingénieurs chargés de la spécification doivent demander le flux de conception (LMH), le perméat journalier net et brut, la cible de MES, l'âge des boues, le TSH, le rapport F/M, l'intensité d'aération, la demande spécifique d'air par m³ de perméat, la qualité de perméat garantie en charge de pointe, la consommation énergétique en charge de conception et en charge moyenne, le régime complet de nettoyage et la durée de vie attendue des membranes (S3 ; S4). La littérature ne publie pas un flux de conception unique applicable à tout effluent de levurerie : l'approche prudente consiste à exiger de chaque soumissionnaire la démonstration de sa valeur au regard de votre effluent mesuré.
Comment choisir entre un MBR, un SBR ou un MBR anaérobie pour un effluent de levurerie ?
Le choix suit le cahier des charges, pas la marque. Le MBR est en général retenu lorsque la stabilité de la turbidité du perméat, le polissage pour réutilisation ou la réduction de l'emprise au sol comptent (S3). Le SBR est compétitif à faibles débits lorsque la réutilisation n'est pas le moteur (S3). Le MBR anaérobie convient aux effluents chauds à forte charge où la valorisation énergétique est prioritaire, au prix d'une maîtrise plus exigeante du colmatage et de la gestion des gaz (S3). La matrice de décision présentée dans cet article et le guide MBR coûts et sélection 2026 détaillent l'ensemble de la comparaison.
Quelles questions budgétaires et de délai poser à chaque soumissionnaire de MBR ?
Demander un périmètre écrit listant le flux de conception, la qualité de perméat garantie, le régime de nettoyage, la durée de vie et le coût de remplacement des membranes, les kWh par m³ de perméat, ainsi qu'un plan de gestion du colmatage spécifique aux effluents de levurerie (maîtrise de l'antimousse, tampon NEP, atténuation des EPS/SMP) (S3 ; S2). À titre de repère standardisé uniquement, et non comme prix de projet, les systèmes MBR industriels pour eaux usées de levurerie sont généralement proposés dans la plage 10–2 000 m³/jour avec modules immergés en PVDF (S6, catalogue produits HydropureWater) ; le prix réel du projet doit être obtenu auprès de chaque soumissionnaire au regard de votre effluent mesuré.