Pourquoi les usines de pâte et papier près de Sarasota sont des rejets indirects, et non directs
Une usine de pâte, de carton ou de papier tissue du bassin industriel de Sarasota qui envoie ses eaux usées vers une station d'épuration publique relève, selon la définition de l'EPA, de la catégorie rejet indirect — et cette seule classification oriente toute la stratégie de conformité vers deux corpus réglementaires empilés (réf. : cadre 40 CFR Part 430, page EPA sur les effluent guidelines, 2026). Le volet fédéral est 40 CFR Part 430, les Effluent Guidelines pour la pâte, le papier et le carton, promulguées à l'origine en 1974 et 1977, avec d'importants amendements sur les polluants toxiques en 1998. Le volet local est le règlement d'assainissement de la POTW (publicly owned treatment works) réceptrice, appliqué via un programme de prétraitement délégué par l'État au titre de 40 CFR Part 403. Un rejet direct détient un permis NPDES et s'auto-contrôle uniquement par rapport aux limites fédérales ; un rejet indirect doit satisfaire aux limites catégorielles fédérales et à tout ce que l'exploitant local a inscrit dans son règlement.
Le bassin industriel de Sarasota est dominé par la sous-catégorie G (carton à partir de vieux papiers, papier tissue sans désencrage, papier de construction et feutre bitumineux) et la sous-catégorie L (papier tissue, papier filtre, non-tissé et carton à partir de pâte achetée dans les usines non intégrées). La sous-catégorie détermine les valeurs limites fédérales en DBO, MES et AOX qui figurent dans le tableau fédéral : un rétrofit dimensionné pour la mauvaise sous-catégorie sous- ou sur-dimensionnera l'étape biologique. Si l'usine n'est pas intégrée et utilise de la pâte achetée ou de la matière fibreuse recyclée, elle relève presque toujours des catégories L ou G — et les limites locales d'un règlement d'assainissement de la région de Sarasota sont généralement plus sévères que le plancher fédéral sur les MES, la DBO, le pH et les huiles et graisses, ce qui explique concrètement pourquoi un programme de rétrofit 2026 existe.
Le plan de conformité 2026 à Sarasota : limites fédérales et locales
L'écart qu'une usine de Sarasota doit combler est rarement la limite fédérale de 40 CFR Part 430 : c'est le plafond local qui s'y ajoute. Le tableau ci-dessous présente les valeurs mensuelles fédérales typiques pour les sous-catégories G/L, ainsi que le type de limites locales qu'une POTW de la région de Sarasota inscrit dans son règlement d'assainissement ; la colonne de droite correspond au delta que la station doit éliminer au point d'échantillonnage de conformité (réf. : définitions des sous-catégories EPA 40 CFR Part 430 ; les valeurs locales relèvent d'une formulation municipale typique, car le règlement exact de Sarasota County Utilities ou de la City of North Port est spécifique à chaque exploitant).
| Paramètre | Moyenne mensuelle 40 CFR Part 430 (sous-cat. G/L, indicatif) | Limite locale POTW région de Sarasota (typique) | Delta à combler par l'usine |
|---|---|---|---|
| MES | ~30–60 mg/L | Plafond ~30 mg/L | La surverse du décanteur se situe entre 60 et 120 mg/L ; capture tertiaire des solides requise |
| DBO₅ | ~150–300 mg/L | Plafond ~200–250 mg/L | Gérable avec un polissage biologique ; MBBR ou boues activées suffisant |
| DCO | ~600–1 500 mg/L (pas de plafond fédéral dans toutes les sous-parties) | Souvent non plafonné numériquement ; sert de base à la surtaxe | Une étape anaérobie pilote la baisse de DCO pour le contrôle de la surtaxe |
| pH | 5,0–9,0 (enveloppe fédérale, lorsqu'elle est indiquée) | Enveloppe 5,0–10,0 | Bassin d'égalisation + neutralisation maintiennent la plage |
| Huiles et graisses | Pas toujours plafonné au fédéral en G/L | Plafond courant 10–15 mg/L | La DAF ramène une surverse de 25–50 mg/L à < 15 mg/L avec une chimie adaptée |
| Phosphore total | Applicabilité limitée | Souvent 1–5 mg/L dans les bassins versants sensibles | Précipitation chimique ou assimilation biologique de luxe |
| Ammoniac (en N) | Applicabilité limitée en G/L | 10–20 mg/L en été ; plus strict en hiver | Étape de nitrification MBBR requise |
| Température | Non plafonnée au fédéral | ≤ 40 °C / 104 °F typique | Bassin d'égalisation + refroidissement si les condensats sont mélangés |
| AOX (chlorés) | Plafond fédéral applicable aux sous-catégories de blanchiment | Souvent suivi, pas toujours plafonné localement | Rarement la contrainte critique pour une usine à pâte achetée non blanchie ou fibre recyclée |
Pour une usine type de Sarasota à pâte achetée ou fibre recyclée, les MES et les huiles et graisses sont les paramètres qui imposent presque toujours une étape tertiaire. L'autre contrainte fréquente est l'ammoniac en été, lorsque des eaux usées chaudes et des températures de recirculation élevées affament la nitrification. Les AOX chlorés sont encadrés au fédéral, mais rarement critiques dans la région, car la plupart des usines de Sarasota ne blanchissent pas sur site : elles achètent de la pâte marchande. Ce seul détail rebascule la priorité d'ingénierie vers les matières organiques et les solides, et non vers l'oxydation avancée.
La filière de prétraitement réellement exploitée par les usines de Sarasota
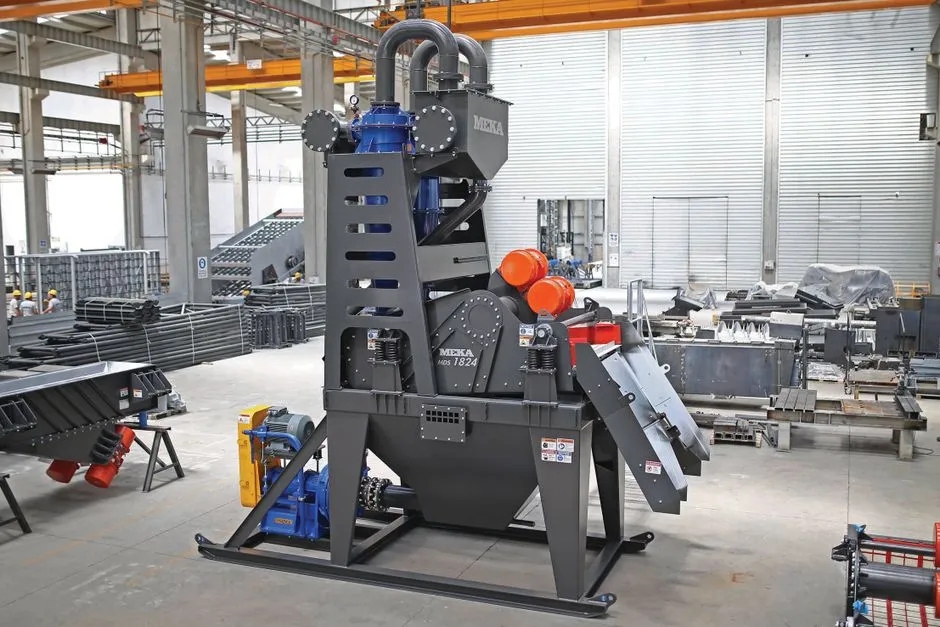
Les opérations unitaires ci-dessous apparaissent dans le même ordre sur un P&ID type d'un flux latéral de papeterie de 0,5–1,0 MGD. Chaque étape dispose d'un objectif d'abattement défendable, et non d'une promesse marketing.
- Dégrillage mécanique rotatif en tête de station. Un prétraitement à dégrilleur rotatif à ouvertures de 1–3 mm extrait chiffons, feuillards plastiques et amas de fibres avant qu'ils ne colmatent les équipements en aval. Sans cela, les buses de la DAF se bouchent et les médias des filtres à disques se déchirent en quelques semaines.
- Tampon de débit et de pH. Un bassin d'égalisation avec un temps de séjour de 8 à 24 h amortit les à-coups de la partie humide et de la récupération des cassés, caractéristiques des machines à papier, et stabilise le pH avant le train biologique (réf. : Hubbe et al., revue NC State BioResources). Une exploitation stable — et non des performances de pointe — est ce que l'égalisation apporte réellement.
- Flottation à air dissous pour fibres primaires, charges et huiles et graisses. Une DAF industrielle exploitée à 15–25 m³/m²·h de charge hydraulique, avec un skid automatisé de dosage de coagulant et flocculant en amont de la cellule, constitue la première véritable coupe de solides. La DAF est l'étape de clarification primaire établie pour les flux latéraux de pâte et papier, car le flotté concentre simultanément fibres et huiles et graisses, ce que la surtaxe de la POTW en aval pénalise (réf. : même revue NC State).
- Prétraitement anaérobie à haut rendement (UASB ou EGSB). Un réacteur anaérobie en amont de l'aération retire 70–90 % de la DCO, réduit l'énergie d'aération en aval et produit un biogaz valorisable (réf. : données terrain Veolia/Biothane sur les rétrofits P&P). C'est le principal levier OPEX de la filière — voir la section coûts ci-dessous.
- MBBR ou boues activées pour le polissage DBO et ammoniac. Une étape MBBR est privilégiée lorsque l'emprise au sol est contrainte ou que la nitrification à basse température compte ; la configuration BAS/HYBAS (supports MBBR en série avec boues activées) protège le décanteur contre le foisonnement et améliore la décantabilité (réf. : données terrain Veolia/AnoxKaldnes). Pour un petit rétrofit à Sarasota, un bioréacteur à membranes (BRM) est aussi une option défendable lorsque MES et DBO doivent être tenues dans un seul bassin.
- Capture tertiaire des solides — filtre à disques ou barrière membranaire. Un filtre à disques assure 50–80 % d'abattement des MES en fonctionnement normal et jusqu'à 98 % lorsque le décanteur en amont foisonne, sur une emprise très réduite (réf. : données terrain Veolia/Hydrotech, dont une unité de pointe à 2 500 gpm sur 7 ft × 20 ft d'emprise dans une papeterie de l'Alabama). C'est l'étape qui referme l'écart vers un plafond MES de 30 mg/L.
En cas de perturbation du digesteur ou de fonctionnement hors conception pendant la mise en service, un guide de dépannage du prétraitement anaérobie mérite d'être mis de côté : la plupart des retards de mise en service à Sarasota renvoient à l'un des trois problèmes hydrauliques ou de sulfures, et non à la biologie.
Dimensionnement de la filière : paramètres et objectifs d'abattement pour un flux latéral pâte/papier de 0,5–1,0 MGD
Utilisez les valeurs ci-dessous comme base défendable ; ajustez chaque ligne à l'échantillonnage d'entrée propre à l'usine avant d'émettre un P&ID. Les flux latéraux P&P se situent couramment entre 1 000 et 3 000 mg/L de DCO et 200 à 500 mg/L de MES avant DAF — cette plage est une description d'ingénierie de procédé, et non une valeur tirée d'une source unique — le tableau ci-dessous suppose donc un affluent médian et un plafond local de MES de 30 mg/L.
| Opération unitaire | Charge / TSH de conception | Plage d'affluent | Objectif d'effluent | % d'abattement |
|---|---|---|---|---|
| DAF (primaire) | Charge hydraulique 15–25 m³/m²·h ; aidée par polymère | 200–500 mg/L MES, 25–50 mg/L O&G | 60–120 mg/L MES, < 15 mg/L O&G | 60–80 % MES, 70–90 % O&G |
| Anaérobie haut rendement (UASB/EGSB) | 8–14 kg DCO/m³·jour ; TSH 6–10 h pour condensats chauds | 1 000–3 000 mg/L DCO | 200–600 mg/L DCO | 70–90 % DCO |
| MBBR (BAS / HYBAS) | 10–25 g DBO/m²·jour ; 30–50 % de remplissage en supports ; TSH 4–8 h pour polissage | 200–600 mg/L DCO ; 80–150 mg/L DBO ; 5–20 mg/L NH₃-N | < 30 mg/L DBO ; < 5–10 mg/L NH₃-N | 85–95 % DBO ; 50–80 % NH₃-N |
| Filtre à disques (tertiaire) | Charge hydraulique 10–20 m/h sur surface de disque | 30–80 mg/L MES en surverse du décanteur | 5–20 mg/L MES | 50–80 % en normal ; jusqu'à 98 % en cas de foisonnement amont |
Deux remarques pratiques. Premièrement, un décanteur haute efficacité en amont du filtre à disques est une assurance peu coûteuse — il élimine l'essentiel de la variation de MES et laisse le filtre à disques travailler à sa charge nominale plutôt que de courir après les pointes hydrauliques. Deuxièmement, si l'exploitant récepteur est sensible aux coliformes fécaux ou dispose d'un programme de réutilisation, un stérilisateur UV en aval du filtre à disques est un ajout à faible CAPEX. Pour un cas de refonte biologique complet, la comparaison rétrofit lagune → MBR expose les arbitrages entre CAPEX, emprise et qualité de l'effluent.
Coûts, ROI et cadre de décision pour le rétrofit 2026
Le tableau ci-dessous utilise des fourchettes de coûts installés industriels exprimées en dollars US par gallon par jour de capacité nominale ($/GPD). Il ne s'agit pas de soumissions — ce sont les ordres de grandeur sur lesquels une usine doit s'aligner avant de demander des prix fermes aux fournisseurs (formulation industrielle typique, 2026 ; à confirmer par une estimation de classe A).
| Opération unitaire | Fourchette CAPEX installé ($/GPD, 2026) | Principal poste OPEX | Notes pour un rétrofit à Sarasota |
|---|---|---|---|
| Dégrilleur rotatif en tête | 0,05–0,20 $/GPD | Pièces d'usure, eau de lavage | Toujours inclus ; généralement une faible fraction du CAPEX total |
| Bassin d'égalisation | 0,10–0,40 $/GPD | Énergie d'agitation, réactif de neutralisation | T dominé par le génie civil ; moins coûteux si un bassin existant peut être reconverti |
| DAF | 0,30–0,80 $/GPD | Polymère, air du saturateur | Plus faible emprise de la filière solides ; ROI rapide via la surtaxe O&G évitée |
| Anaérobie haut rendement (UASB/EGSB) | 1,20–2,50 $/GPD | Chaleur, recirculation, gestion du biogaz | Retour sur investissement le plus long — justifié lorsque la DCO en tête dépasse 1 500 mg/L |
| MBBR (BAS/HYBAS) | 1,00–2,00 $/GPD | Énergie surpresseur, médias | Privilégié lorsque nitrification et emprise comptent toutes deux |
| Filtre à disques | 0,40–0,90 $/GPD | Eau de rétrolavage, remplacement des toiles | Ferme le plafond MES sur la plus faible emprise parmi les options tertiaires |
| BRM (bioréacteur à membranes) | 2,50–4,50 $/GPD | Nettoyage membranaire, air de bullage, remplacement | Remplace décanteur + filtre à disques ; effluent le plus serré |
La principale compensation OPEX provient de l'étape anaérobie. Selon les données terrain Veolia/Biothane, un prétraitement anaérobie en tête retirant 70–90 % de la DCO réduit l'électricité d'aération en aval de 50–70 % et produit un biogaz valorisable, brûlable dans une chaudière de l'usine ou dans une unité de cogénération. Pour un flux latéral de 0,5–1,0 MGD, la seule valeur du biogaz peut financer 1 à 3 ans du delta CAPEX de l'anaérobie dans de nombreux bilans énergétiques de papeterie. Le traitement des boues en aval constitue une ligne distincte — une filtre-presse pour les boues de DAF et biologiques pèse généralement sur le CAPEX de déshydratation, et une étape de polissage par membranes OI/UF n'entre en jeu que si l'usine vise la réutilisation de l'eau plutôt que la seule conformité du rejet.
Trois questions permettent de trancher la logique go/no-go de chaque opération unitaire lors d'une réunion CAPEX à Sarasota :
- Le plafond local critique porte-t-il sur les MES ou la DBO ? Si MES, le chemin le moins coûteux est DAF + filtre à disques. Si DBO plus ammoniac, la combinaison anaérobie + MBBR est justifiée.
- L'usine est-elle limitée en surface ? Une emprise réduite favorise le MBBR ou le BRM plutôt que les lagunes aérées, et le filtre à disques plutôt que les filtres à sable.
- La récupération d'énergie vaut-elle le CAPEX de l'anaérobie ? Oui si la DCO en tête dépasse de manière fiable 1 500 mg/L et si l'usine dispose d'une chaudière hôte pouvant brûler le biogaz. En deçà, passer directement au MBBR.
Fermez la boucle de conformité : tout rétrofit doit être documenté dans le dossier soumis au programme de prétraitement de la POTW, avec un échantillonnage au point d'échantillonnage de conformité défini dans le règlement d'assainissement de l'exploitant. Pour situer le contexte dans un segment industriel comparable en Floride, le plan de conformité POTW de la région de Tampa présente une structure de règlement local comparable.
Questions fréquentes
Quelle est la différence entre un rejet direct et un rejet indirect pour une usine de pâte et papier ?
Un rejet indirect envoie ses eaux usées vers une POTW plutôt qu'en eau de surface, ce qui oriente la conformité à la fois vers les limites catégorielles fédérales 40 CFR Part 430 et vers le règlement d'assainissement de la POTW (réf. : cadre EPA 40 CFR Part 430). Un rejet direct détient un permis NPDES et n'est tenu que par l'effluent guideline fédéral. La majorité des usines de papier tissue et de carton de la région de Sarasota sont des rejets indirects.
Quelle sous-catégorie de 40 CFR Part 430 s'applique à une usine type de papier tissue ou de carton à Sarasota ?
La sous-catégorie G couvre le carton à partir de vieux papiers, le papier tissue sans désencrage et le papier de construction ; la sous-catégorie L couvre le papier tissue, le papier filtre, le non-tissé et le carton à partir de pâte achetée dans les usines non intégrées (réf. : définitions des sous-catégories EPA 40 CFR Part 430). La sous-catégorie fixe les limites fédérales numériques en DBO, MES et AOX ; elle doit donc être confirmée avant de dimensionner l'étape biologique.
Combien coûte un rétrofit de prétraitement pâte et papier par gallon de capacité en 2026 ?
Les fourchettes de CAPEX installé pour un rétrofit à Sarasota s'établissent typiquement à 0,30–0,80 $/GPD pour la DAF, 1,20–2,50 $/GPD pour l'anaérobie haut rendement, 1,00–2,00 $/GPD pour le MBBR et 0,40–0,90 $/GPD pour le filtre à disques, le BRM étant une alternative monocuve à 2,50–4,50 $/GPD (formulation industrielle typique, 2026). Un prétraitement anaérobie retirant 70–90 % de la DCO réduit en général l'énergie d'aération en aval de 50–70 % et produit un biogaz valorisable, principale compensation OPEX de la filière.