Pourquoi les raffineries de Houston repensent leur boucle d'eau en 2026
Les raffineries de Houston ont recyclé environ 4 milliards de gallons par an lors du dernier cycle de déclaration, mais un complexe unique de 250 000 bpd peut encore prélever 16 000 à 24 000 m³/jour à partir d'eaux de surface, des bassins Brazos/Trinity et des eaux souterraines de la côte du Golfe — l'eau d'appoint des tours de refroidissement représentant généralement 50 à 70 % de ce prélèvement total. Les deux contraintes qui décident du financement d'une nouvelle file de traitement sont les plafonds de pompage des districts de subsidence Harris-Galveston et Fort Bend, toujours plus stricts après la mise à jour réglementaire 2024-2025, et les renouvellements des autorisations TPDES de la TCEQ, qui exigent de plus en plus une réutilisation démontrée plutôt qu'une conformité par dilution. Les orientations de l'EPA sur la réutilisation industrielle classent l'eau recyclée sur site comme un flux à faible exposition, ce qui constitue le levier réglementaire permettant aux raffineries de reclasser une partie de leur effluent traité en ressource non rejetée plutôt qu'en déchet autorisé (selon EPA Water Reuse for Industrial Applications Resources, 2025). La conséquence concrète est que la question de conception pour 2026 n'est plus « traitons-nous nos eaux usées » mais « pour quel usage final les traitons-nous » — car la liste des procédés unitaires, le coût énergétique et le CAPEX des membranes changent dès que le cahier des charges de réutilisation est fixé. L'appoint de tour de refroidissement, l'alimentation de chaudière moyenne pression et le lavage du désasalteur exigent chacun une enveloppe différente de conductivité, silice, huiles et graisses et BTEX, et seule la première de ces trois cibles est généralement l'objectif économique limitant pour un raffineur de Houston disposant d'un budget d'eau douce contraint.
Les flux d'eaux usées qu'une raffinerie de Houston doit traiter séparément
L'expression « eaux usées de raffinerie » est impropre sur un P&ID : une unité de 250 000 bpd comporte quatre à six flux aux comportements différents qu'il ne faut pas mélanger en amont de la séparation primaire. L'effluent de désasalteur contient 200 à 500 mg/L d'huiles et graisses, 100 à 400 mg/L de MES et des chlorures de 1 000 à 5 000 mg/L après le lavage du brut ; c'est la plus grande source d'eau huileuse en volume et l'alimentation naturelle d'un séparateur API ou d'une étape de polissage par système DAF pour raffinerie. Les incondensables de l'épurateur d'eau acide posent un autre problème de conception : ils sont riches en H2S (1 000 à 10 000 mg/L), en NH3 (1 000 à 5 000 mg/L) et en BTEX dissous, et la charge d'ammoniac en particulier dégradera un bassin de boues activées s'il y est envoyé au-delà d'environ 50 à 80 mg/L de NH3-N sans strippage en dérivation. Les effluents de séparateur eau-huile (OWS), les eaux du décanteur de slop oil et les eaux de vidange du parc à réservoirs relèvent du service classique API + DAF, le point de conception conventionnel étant une sortie d'huile libre inférieure à 50 mg/L vers l'étape biologique. La purge de la tour de refroidissement pose le problème inverse : faible charge organique (DCO souvent inférieure à 100 mg/L) mais conductivité de 2 000 à 4 000 µS/cm, silice de 40 à 150 mg/L et inhibiteurs d'entartrage résiduels — elle est presque toujours envoyée vers une unité d'OI en dérivation plutôt que dans un bassin biologique, car les sels et la silice traversent les boues activées sans être retenus, puis encrassent les membranes en aval. Les eaux de process et les eaux pluviales contaminées sont intermittentes, sujettes à des à-coups, et nécessitent un bassin tampon de 6 à 24 heures en amont de la même filière DAF → bio → membrane ; le volume de ce bassin conditionne généralement le profil hydraulique de toute l'installation en cas de perturbation.
Méthodes de traitement des eaux industrielles, étape par étape
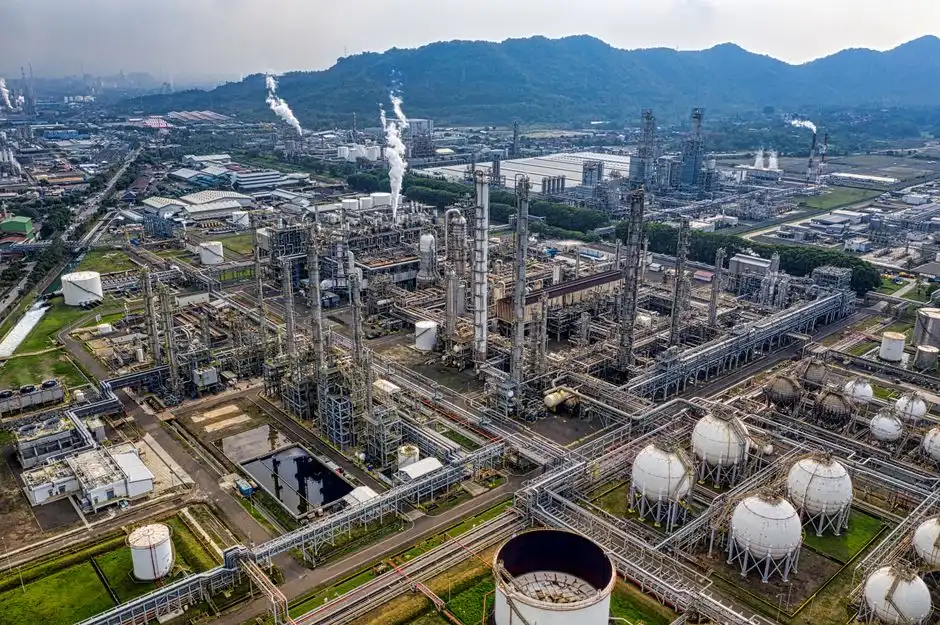
Une file de traitement de raffinerie de Houston de génération 2026 comporte quatre étapes plus un traitement des boues, chaque étape offrant une plage de performances défendable que les achats peuvent intégrer à un dossier d'appel d'offres. Étape 1 — séparation huile-eau. Un séparateur API (gravitaire, temps de séjour 30 à 60 min) retire l'huile libre jusqu'à environ 100 à 200 mg/L, et un système DAF pour raffinerie en aval abaisse les huiles et graisses totales sous 30 à 50 mg/L et réduit les MES de 60 à 80 % sur une alimentation typique de raffinerie (données terrain HydropureWater DAF, 2025). Étape 2 — traitement biologique. Boues activées, MBBR ou MBR éliminent les matières organiques dissoutes et les BTEX en deçà des seuils de l'OMS pour l'eau potable, soit 10 µg/L de benzène, 700 µg/L de toluène, 300 µg/L d'éthylbenzène et 500 µg/L de xylène (revue Processes 2020, doi:10.3390/pr8040447) ; un MBR fournit des MES inférieures à 5 mg/L et une DBO plus basse, ce qui prolonge sensiblement la durée de vie des membranes d'OI en aval. La même revue souligne que la coagulation conventionnelle, voire avancée, génère de grands volumes de boues dangereuses non valorisables, ce qui explique en partie le passage du secteur vers une séparation physique suivie d'un polissage membranaire et d'adsorption plutôt que par précipitation chimique. Étape 3 — polissage membranaire. Un skid d'UF pour prétraitement d'OI à 0,03 µm en PVDF protège l'OI des reports de biomasse et des irisations d'huile, et une unité d'OI industrielle équipée d'éléments modernes en composite à film mince peut fonctionner à 75 à 85 % de conversion sur une alimentation de raffinerie, avec 95 % atteignable sur des flux latéraux bien prétraités (spécification de conception OI industrielle HydropureWater, 2026) ; le guide paramètres de conception d'un système d'OI pour installations industrielles détaille le flux, la conversion et le dimensionnement du CIP pour cette enveloppe. Étape 4 — conditionnement. Un échangeur d'ions à lit mixte ou une unité d'électrodésionisation EDI abaisse la conductivité sous 0,1 µS/cm pour l'alimentation de chaudière moyenne pression, tandis qu'un skid de dosage chimique automatique gère l'antitartre, le biocide et l'ajustement du pH en amont des membranes. Traitement des boues. Les flottants de DAF et les boues activées en excès sont déshydratés sur une filtre-presse à plateaux pour déshydratation des boues jusqu'à 25 à 35 % de siccité avant élimination hors site. L'étape biologique est l'unité la plus énergivore de la file ; le guide optimisation du coût énergétique de l'aération est une référence utile pour les 30 à 50 % de la charge électrique de l'installation que consomme habituellement le bassin d'aération. Pour les projets qui doivent valider la nanofiltration comme option en dérivation pour le rejet des sulfates ou de la dureté avant l'OI, le guide de conception d'un système de nanofiltration expose les spécifications pertinentes.
Adapter la file de traitement à l'usage final
Chaque raffinerie doit aligner sa liste de procédés unitaires sur la spécification de qualité de l'usage final plutôt que de supposer une filière universelle. Le tableau ci-dessous croise un effluent type avec une séquence de procédés unitaires et l'enveloppe d'usage correspondante, les seuils BTEX de l'OMS servant de plancher biologique et une filière OI + lit mixte comme plafond pour l'alimentation de chaudière.
| Flux d'entrée | Séquence de procédés unitaires | Paramètres clés de l'effluent | Usage final réaliste |
|---|---|---|---|
| Effluent OWS / désasalteur | API → DAF → bassin tampon | Huiles et graisses <50 mg/L ; MES ~100 à 150 mg/L | Alimentation pré-bio uniquement |
| Effluent DAF | Boues activées / MBBR / MBR | BTEX sous les seuils OMS ; NH3-N <5 mg/L (MBR plus serré) | Plancher biologique pour toute réutilisation |
| Perméat MBR / effluent bio | UF → OI en dérivation | Conductivité <500 µS/cm ; silice <50 mg/L ; pas d'huile libre | Appoint de tour de refroidissement |
| Perméat OI | Lit mixte IX ou EDI | Conductivité <0,1 µS/cm ; silice <0,02 mg/L | Alimentation de chaudière moyenne pression |
| Effluent bio (sans membrane) | DAF + MBBR uniquement, avec filtration cartridge | MES <30 mg/L ; huiles et graisses <10 mg/L ; BTEX dans les limites | Réutilisation pour lavage de désasalteur (pureté moindre) |
| Concentrat OI / purge de tour de refroidissement | Bassin d'évaporation ou cristalliseur de saumure | Récupération ZLD (zéro rejet liquide) >95 % | Schéma ZLD uniquement lorsque le rejet est restreint |
La ligne lavage du désasalteur est celle que les services achats sous-spécifient généralement : le budget chlorures et dureté pour l'eau de lavage du désasalteur est bien plus large que pour l'alimentation de chaudière, ce qui permet au projet de s'arrêter à DAF + biologique + filtration cartridge et d'éviter entièrement le CAPEX membranaire. Le ZLD est à l'autre extrémité du spectre : un cristalliseur de saumure est très capitalistique et ne se justifie que lorsque l'option de rejet est réellement écartée, ce qui est rarement le cas pour un raffineur de Houston disposant d'un émissaire autorisé par la TCEQ.
Conformité, coûts et réalité des fournisseurs à Houston
Trois leviers quantifiables sous-tendent le dossier commercial 2026 du recyclage de l'eau à Houston, et les bons procédés unitaires à acquérir sont ceux qui actionnent au moins l'un de ces leviers avec un retour sur 3 à 5 ans.
| Levier | Facteur | CAPEX ordre de grandeur (USD) | Exigences à inscrire dans un appel d'offres |
|---|---|---|---|
| Plafond d'eau souterraine du district de subsidence | L'appoint des tours de refroidissement et chaudières représente la plus grande demande en eau douce (50 à 70 % du prélèvement de l'installation) | Unité DAF : bas de la fourchette à six chiffres ; package MBR : milieu de la fourchette à six chiffres ; file OI industrielle : haut de la fourchette à six chiffres jusqu'au bas de la fourchette à sept chiffres | Garantie de performance sur conductivité, silice, huiles et graisses et BTEX pour le flux de réutilisation |
| Pression de renouvellement TPDES de la TCEQ | Les cycles d'autorisation exigent désormais une réutilisation démontrée ou une réduction significative des polluants | Même enveloppe que ci-dessus, plus skid de dosage (bas de la fourchette à six chiffres) | Matrice de conformité : spécification d'entrée → procédé unitaire → spécification de sortie → limite d'autorisation pour chaque flux |
| Conception pour ouragan / inondation / séisme | Les projets de la côte du Golfe sont exposés aux trois aléas ; les skids extérieurs en subissent l'essentiel | Surcoût structurel de +10 à 20 % sur les skids extérieurs dans le Houston Ship Channel | Ligne de prix explicite pour catégorie sismique IBC, soulèvement dû au vent selon ASCE 7-22 et élévation pour charge d'inondation |
Lorsque les dossiers d'appel d'offres ne demandent que de « l'eau de réutilisation » et omettent les valeurs de conductivité, silice et BTEX, le projet aboutit généralement à un système fonctionnel qui ne satisfait pas la démonstration de réutilisation exigée par la TCEQ, principale cause de rétrofit en 2025-2026. L'autre piège est le retrofit membranaire seul : sauter l'étape MBR et envoyer directement l'effluent de DAF à l'OI mène en 6 à 12 mois à des membranes encrassées, et le coût de nettoyage efface l'économie de CAPEX membranaire. Un appel d'offres défendable en 2026 pour un raffineur de Houston doit donc inclure (1) une garantie de performance chiffrée adossée à la spécification de l'usage final, (2) une répartition claire des procédés unitaires traitant séparément l'effluent de désasalteur, l'eau acide et la purge de la tour de refroidissement, et (3) une tarification explicite pour les spécifications sismiques, ouragan et charge d'inondation sur tout skid extérieur dans le Houston Ship Channel ou le corridor La Porte–Pasadena.
Questions fréquentes
Quelle spécification d'usage final une raffinerie de Houston doit-elle cibler en priorité pour le recyclage de l'eau ?
L'appoint de tour de refroidissement est la première cible à plus forte valeur car il représente 50 à 70 % du prélèvement d'eau douce de l'installation et n'exige qu'une conductivité inférieure à 500 µS/cm, une silice inférieure à 50 mg/
Questions fréquentes
Quelle est la meilleure méthode de traitement des eaux usées pour les raffineries de pétrole à Houston ?
L'approche la plus efficace pour les raffineries de Houston est un procédé multi-étapes combinant la technologie de bioréacteur à membranes (MBR) suivie d'une osmose inverse (OI). Cette configuration est privilégiée en raison de la forte salinité et de la variabilité de la charge organique caractéristiques du corridor industriel du Houston Ship Channel, et elle atteint régulièrement un rendement épuratoire supérieur à 95 % pour les matières en suspension (MES) et la demande chimique en oxygène (DCO).
En 2026, de nombreuses installations intègrent des procédés d'oxydation avancée (POA), en particulier UV/H2O2, comme étape de polissage tertiaire pour satisfaire aux normes de rejet strictes de la Texas Commission on Environmental Quality (TCEQ) et optimiser les taux de récupération d'eau pour réutilisation interne.
Les eaux usées de raffinerie peuvent-elles être réutilisées pour l'alimentation de chaudière ?
Oui, les eaux usées de raffinerie peuvent être valorisées pour l'alimentation de chaudière, à condition de subir une déminéralisation à haut taux de récupération. L'effluent traité doit respecter des exigences de conductivité très basse, généralement inférieure à 0,1 µS/cm, et la silice doit être réduite à moins de 0,02 mg/L pour éviter l'entartrage dans les chaudières haute pression.
Ce procédé nécessite habituellement un système d'OI à circuit fermé couplé à un polissage par électrodésionisation (EDI) ou par échange d'ions (IX). Lorsqu'elle est correctement traitée, l'eau récupérée présente souvent une meilleure régularité que l'eau brute municipale ou de surface, prolongeant la durée de vie de la métallurgie des tubes de chaudière.
Comment élimine-t-on les BTEX des eaux usées de raffinerie ?
L'élimination des BTEX (benzène, toluène, éthylbenzène et xylène) est principalement obtenue par combinaison d'un strippage à l'air et d'une adsorption sur charbon actif granulé (CAG). Les tours de strippage à l'air constituent l'étape primaire et retirent jusqu'à 90 à 95 % des COV dissous, selon les constantes de la loi de Henry des composés considérés.
Pour les concentrations résiduelles, des filtres à CAG en phase liquide servent de barrière de polissage finale. En 2026, certaines raffineries adoptent des filtres biologiques aérés (FBA) ensemencés avec des cultures microbiennes spécialisées capables de dégrader les hydrocarbures aromatiques, ce qui réduit la fréquence de régénération du média carboné et abaisse les coûts d'exploitation.
Quelle qualité d'eau est requise pour l'appoint de tour de refroidissement dans une raffinerie ?
L'eau d'appoint de tour de refroidissement exige une gestion rigoureuse de l'alcalinité, de la dureté et des inhibiteurs de corrosion pour prévenir l'entartrage et l'encrassement biologique. L'eau doit généralement maintenir un pH entre 7,0 et 8,5, avec une dureté calcique inférieure à 500 mg/L en CaCO3 et des chlorures inférieurs à 250 mg/L afin de protéger les échangeurs en inox et en acier au carbone.
Les raffineries qui utilisent de l'eau recyclée doivent aussi surveiller le phosphore total et l'azote pour éviter une prolifération d'algues dans le bassin de refroidissement. L'emploi d'inhibiteurs de tartre et de corrosion est obligatoire lorsque les cycles de concentration (CR) de l'eau recyclée dépassent 4,0.
Quel est le coût d'installation d'un système de recyclage d'eau de raffinerie en 2026 ?
Les dépenses d'investissement (CAPEX) pour une station de recyclage d'eau de raffinerie en 2026 se situent entre 15 et 50 millions de dollars, selon le débit requis et la complexité de l'effluent d'entrée. Une installation typique traitant de 1 à 3 millions de gallons par jour (MGD) obtient souvent un retour sur investissement en 4 à 7 ans, grâce à la réduction des coûts d'achat d'eau brute et des redevances de rejet.
Les dépenses d'exploitation (OPEX) sont estimées entre 1,50 et 3,50 dollars pour 1 000 gallons d'eau traitée, fortement influencées par les prix de l'électricité, les cycles de remplacement des membranes et la consommation de réactifs pour le prétraitement et les antitartres.