Pourquoi la maintenance des stations agroalimentaires relève de la conformité, non de la conception
La plupart des installations de traitement agroalimentaires sont surdimensionnées par rapport à la charge reçue. La contrainte la plus sévère reste l'autorisation de rejet. Un effluent brut de transformation alimentaire présente une DBO de 2 000–8 000 mg/L, alors que les autorisations fixent en général les limites finales entre 20–50 mg/L de DBO et 100–250 mg/L de DCO (OxMaint, 2025) — un abattement de 95–99 % qu'aucun équipement seul ne peut garantir. Elles enchaînent dégrillage physique, flottation à air dissous, oxydation biologique, digestion anaérobie, déshydratation des boues et surveillance de l'effluent final ; toute défaillance à un stade se propage au suivant, et un seul dépassement de DBO peut déclencher des notifications réglementaires ou une révocation d'autorisation au titre du Clean Water Act et du programme NPDES aux États-Unis, des consentements de rejet de l'UK Environment Agency au Royaume-Uni, de l'Abwasserabgabengesetz et de l'Abwasserverordnung en Allemagne, des programmes nationaux de qualité de l'eau aux Émirats arabes unis et des règles provinciales canadiennes (OxMaint, 2025).
L'économie de la maintenance est désormais bien établie. Les réparations urgentes sur des reconstructions de FAD, des remplacements de surpresseurs et des révisions de centrifugeuses coûtent 3 à 5 fois le montant des interventions planifiées. L'aération représente 50–70 % de l'énergie totale de la station, et des diffuseurs et instruments d'oxygène dissous bien entretenus réduisent cette facture de 15–25 % par an. Les programmes structurés prolongent de 20–35 % la durée de vie des FAD, centrifugeuses, presses à bandes, surpresseurs et réacteurs UASB, ce qui repousse les investissements de remplacement (OxMaint, 2025). Les régulateurs qui auditent ces stations ont déjà accès aux chiffres : un programme de maintenance incapable de défendre ses propres enregistrements constitue un risque d'autorisation avant même le premier échantillonnage.
Prétraitement et bassin d'égalisation : arrêter solides et variations de pH dès l'entrée
Les ateliers de viande, volaille et plats préparés produisent des refus composés de fragments d'os, débris d'emballage, matières végétales et solides fibreux qui s'accumulent au cours d'un seul poste de production. Les dégrilleurs rotatifs à tambour exigent une inspection quotidienne des panneaux, un étalonnage du lavage à contre-courant automatisé et un contrôle hebdomadaire du moteur d'entraînement pour éviter que cette charge ne franchisse ce stade et n'encrasse les étapes de FAD et de traitement biologique (OxMaint, 2025). Le guide 2026 des spécifications des dégrilleurs à barreaux de prétraitement détaille le dimensionnement et les protections de surcharge, mais le principe opérationnel reste le même : le prétraitement est l'endroit le moins coûteux pour retirer un kilogramme de solides, et le plus coûteux pour en laisser passer un.
Les bassins d'égalisation existent pour absorber le deuxième problème du prétraitement : les chocs de pH. La chimie caustique des NEP fait monter le pH au-dessus de 12, tandis que la fermentation et les flux de produits acides le font descendre sous 4 dans le même poste (OxMaint, 2025). Les intervalles de maintenance préventive calendaires passent à côté de ce phénomène ; les routines déclenchées par la GMAO et indexées sur les événements de production, non. Les bacs à graisses desservant les lignes de friture doivent être vidangés selon des seuils liés au volume produit, et non à des dates fixes : un sous-dimensionnement laisse les huiles et graisses migrer vers le traitement biologique, où elles inhibent l'activité microbienne et font gonfler les MES de l'effluent (OxMaint, 2025). Une unité de dégrillage dédiée telle que le dégrilleur rotatif à barreaux série GX assure un dégrillage fin en service continu avec double protection de surcharge, de sorte qu'une défaillance amont ne se propage pas au reste de la chaîne.
| Équipement | Tâche quotidienne | Tâche hebdomadaire | Tâche déclenchée | Mode de défaillance évité |
|---|---|---|---|---|
| Dégrilleur rotatif à tambour | Inspection des panneaux, étalonnage du lavage à contre-courant | Contrôle du moteur, température des roulements | Alerte colmatage par vision IA | Report de solides vers la FAD |
| Bassin d'égalisation | Relevé pH/conductivité, temps de marche de l'agitateur | Vérification de l'étalonnage des sondes | Drapeau événement NEP | Choc de pH sur la biomasse en aval |
| Bac / séparateur à graisses | Contrôle visuel de l'épaisseur de couche | Mesure du volume pompé | Seuil de volume produit | Report d'huiles et graisses vers l'aération |
Maintenance d'une flottation à air dissous (FAD) : l'équipement le plus exigeant de la chaîne
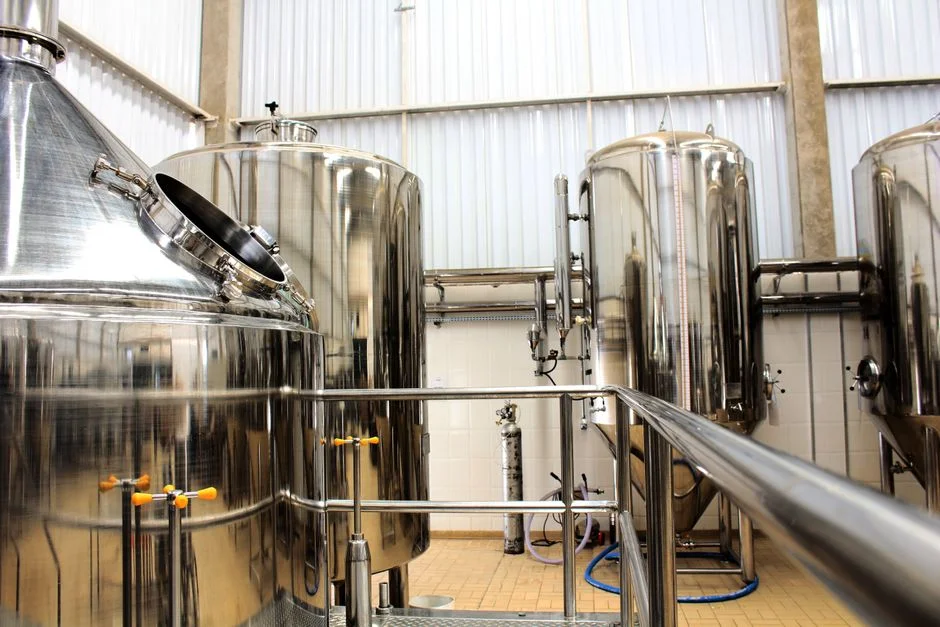
Les unités de FAD constituent la pièce maîtresse du traitement primaire en industrie agroalimentaire, mais leurs défaillances se propagent directement en dépassements d'autorisation. Une FAD fonctionnant avec des lames de raclage usées ou un dosage coagulant mal étalonné laissera passer une DBO et des MES élevées vers le traitement biologique, dont la remise en état peut prendre des semaines (OxMaint, 2025). Les contrôles quotidiens doivent porter sur la qualité du voile de flottation, l'étalonnage des pompes doseuses, la vérification de la pression d'air dissous et la clarté du subnatant. Les tâches hebdomadaires couvrent les performances de la pompe de recirculation, les vannes de purge d'air et les lames du racleur. Le travail trimestriel comprend l'inspection intérieure de la cuve, le détartrage des conduites de recirculation et un audit complet du système de dosage (OxMaint, 2025).
Deux vérifications terrain conditionnent l'essentiel des résultats de la FAD. D'abord, le nivellement des déversoirs vérifié au niveau à bulle : un déversoir désaligné crée des zones mortes où les huiles et graisses contournent le racleur et font grimper les MES de l'effluent. Ensuite, la qualité du voile de flottation : un voile fin et liquide, ou une boue dense qui coule, signale un défaut de dosage qui augmente les MES de l'effluent et dégrade la qualité de l'alimentation biologique (OxMaint, 2025). Une unité de flottation à air dissous HydropureWater série ZSQ couvre des débits de 4–300 m³/h et a fait ses preuves en traitement primaire agroalimentaire, mais même le meilleur ensemble mécanique exige le programme de maintenance préventive qui l'accompagne.
| Fréquence | Tâche | Paramètre mesuré | Risque réglementaire en cas d'omission |
|---|---|---|---|
| Quotidien | Voile de flottation, pompe doseuse, pression du saturateur, clarté du subnatant | Saturateur 4–6 bar, MES subnatant < objectif | DBO/MES élevées vers l'aération |
| Hebdomadaire | Performances pompe de recirculation, vannes de purge, lames du racleur | Taux de recirculation 20–50 %, contact racleur | Report d'huiles et graisses, fuite d'écumes |
| Trimestriel | Inspection interne de la cuve, détartrage des conduites, audit du dosage | Entartrage des parois, ΔP conduites, dose vs essai jar-test | Dépassement MES prolongé |
Traitement biologique : boues activées, SBR et BRM
Le traitement biologique constitue le cœur de l'élimination de la DBO et des nutriments, et c'est le sous-système le plus vulnérable aux perturbations : une défaillance d'aération dans une station agroalimentaire peut provoquer un lessivage complet de la biomasse en 24 à 48 heures (OxMaint, 2025). Le programme de maintenance doit se défendre simultanément contre trois modes de défaillance : colmatage des diffuseurs, baisse de l'oxygène dissous et choc chimique des NEP. Les concentrations de MLSS et MLVSS doivent être mesurées trois fois par semaine, avec calcul du rapport nourriture/micro-organisme ramené à la charge de DBO actuelle, afin que le personnel détecte la contrainte avant qu'elle n'atteigne la biomasse. L'encrassement des diffuseurs d'aération réduit le transfert d'oxygène et gonfle la consommation énergétique, ce qui impose des cycles trimestriels de démontage et d'inspection dans les environnements riches en graisses (OxMaint, 2025). Une faible concentration d'oxygène dissous demeure la première cause de foisonnement filamenteux et de hausse de l'indice de boues dans les installations agroalimentaires.
Les chocs chimiques liés aux NEP peuvent supprimer ou tuer la biomasse de boues activées, et leur récupération prend des semaines — pendant lesquelles la station reste en non-conformité continue (OxMaint, 2025). La maîtrise est opérationnelle, pas mécanique : programmer les rejets de NEP pour qu'ils ne coïncident pas avec la pointe de charge biologique, et surveiller les tendances de MLSS en alerte précoce. Les décanteurs secondaires exigent un retrait hebdomadaire du biofilm, des algues et des graisses sur les déversoirs d'effluent et les déflecteurs d'écumes, ainsi que la vérification du nivellement des déversoirs pour empêcher les flottants de s'échapper avec l'effluent (OxMaint, 2025). Pour les emprises plus contraintes, le bioréacteur à membranes (BRM) HydropureWater intègre boues activées et filtration membranaire PVDF submergée à < 1 μm et réduit l'emprise d'environ 60 % par rapport aux chaînes classiques, tout en déplaçant la charge de maintenance vers l'intégrité membranaire et les routines d'aération de décolmatage.
| Paramètre | Cible / plage | Fréquence de mesure | Seuil de réponse |
|---|---|---|---|
| MLSS | 2 500–4 500 mg/L (conventionnel) | 3 fois par semaine | Variation ± 20 % |
| Oxygène dissous (bassin d'aération) | 1,5–2,5 mg/L | Continu | < 1,0 mg/L pendant > 30 min |
| Rapport F/M | 0,05–0,20 (agroalimentaire typique) | Hebdomadaire | > 0,25 |
| Indice de boues (SVI) | 80–150 mL/g | Hebdomadaire | > 200 mL/g |
| ΔP diffuseurs | Référence ± 10 % | Démontage et inspection trimestriels | Hausse > 15 % |
Traitement anaérobie et maintenance de la déshydratation des boues
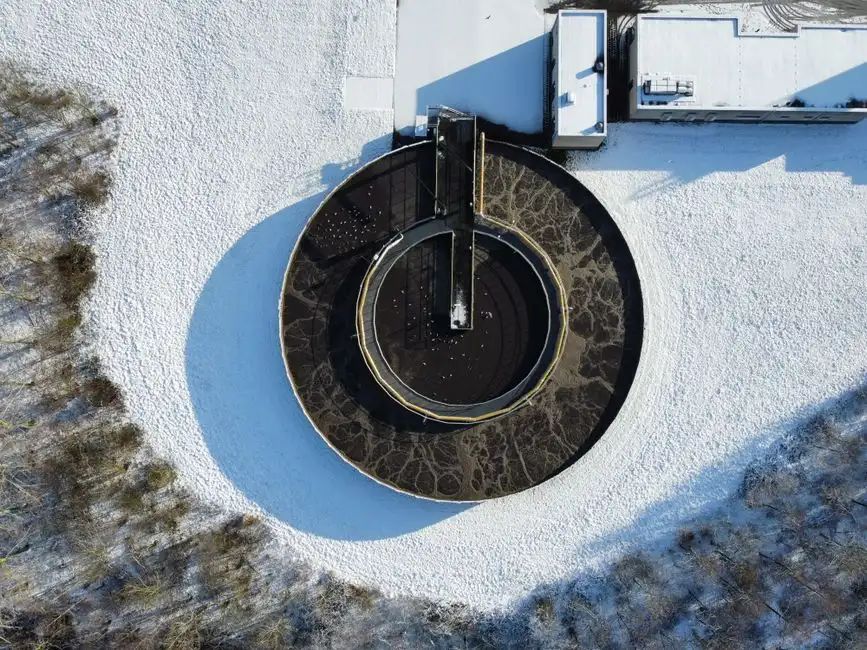
Les brasseries, laiteries, sucreries et lignes légumes exploitent de plus en plus des réacteurs UASB, des lagunes anaérobies ou des bassins couverts comme étape primaire de réduction de la DBO — avec un abattement de DCO de 60–80 % et la production de biogaz valorisable (OxMaint, 2025). Le programme de maintenance protège deux modes de défaillance : excursion de pH et surcharge organique. La biomasse anaérobie requiert un pH de 6,8–7,4, une alcalinité stable et une charge organique dans les limites de conception. Lorsqu'un système anaérobie sous-performe, le stade aérobie reçoit une charge de DBO supérieure à sa capacité de conception, et les défaillances de l'effluent peuvent persister pendant des semaines (OxMaint, 2025). Les systèmes de collecte de biogaz exigent des essais d'étanchéité réguliers, l'inspection des soupapes de sécurité et la vérification de l'intégrité de la torchère : un essai manqué constitue à la fois une défaillance de sécurité et de déclaration d'émissions.
La déshydratation des boues constitue le sous-système le plus exigeant en exploitation dans une station d'épuration agroalimentaire. Les presses à bandes requièrent un contrôle quotidien du lavage des bandes, un réglage hebdomadaire de la tension et du centrage, et un remplacement programmé du racloir. Les centrifugeuses exigent une surveillance de l'usure du bol, une analyse vibratoire des déséquilibres et un remplacement des roulements aligné sur les heures de fonctionnement (OxMaint, 2025). Un détail sépare les stations conformes de celles qui ne le sont pas : les boues de laiterie, de volaille et de boulangerie se déshydratent différemment, c'est pourquoi il faut réaliser des essais jar-test à chaque changement de mix produit et réajuster en conséquence le dosage de polymère, au lieu de conserver les points de consigne historiques (OxMaint, 2025). Pour les stations qui montent en capacité de déshydratation ou remplacent des unités vieillissantes, les arbitrages techniques entre presse à bandes, centrifugeuse, presse à vis et filtre-presse à plaques et cadres sont détaillés dans la comparaison 2026 des systèmes de déshydratation industriels. Les filtres-presses à plaques couvrent de 1 à 500 m², du fonctionnement manuel à l'automatisation par API. Les décisions capacitaires majeures, comme l'investissement de 50 M€ de Purina à Portogruaro pour le traitement de ses eaux usées, montrent comment la pression réglementaire et la croissance poussent les sites agroalimentaires vers des lignes de déshydratation totalement instrumentées.
Maîtrise des produits chimiques de NEP, analyseurs en ligne et couche IA 2026
La planification des NEP demeure la variable la plus importante maîtrisable de la conformité des eaux usées en industrie agroalimentaire. Les flux de NEP caustiques et acides peuvent porter le pH du bassin d'égalisation au-dessus de 12 et en dessous de 4 dans le même poste, et la remise en état d'une population de boues activées choquées prend des semaines (OxMaint, 2025). La réponse technique consiste à programmer les rejets de NEP en dehors des pointes de charge biologique, à surveiller les signaux de stress sur les MLSS, et à intégrer l'étalonnage des analyseurs dans les tâches de maintenance préventive de la GMAO avec vérification obligatoire par rapport à des analyses ponctuelles de laboratoire : des capteurs en ligne encrassés ou mal étalonnés figurent parmi les premières causes d'événements de non-conformité manqués (OxMaint, 2025). La conformité du rejet porte sur la DBO, la DCO, les MES, l'azote ammoniacal, le phosphore total, la température et le pH, avec des fréquences d'échantillonnage fixées par l'autorisation (OxMaint, 2025).
Les orientations de recherche 2026 ne relèvent plus de la lecture facultative. La revue systématique de septembre 2026 du Journal of Food Science sur l'intelligence hybride pour la prédiction de l'encrassement et les NEP adaptatifs montre que l'IA explicable combinée à des NEP adaptatifs pilotés par jumeau numérique réduit la consommation d'eau, de produits chimiques et d'énergie tout en préservant la performance hygiénique (Madhu et al., J Food Sci 91(9):e71435, 2026-09). La vision par IA est déjà opérationnelle : caméras en surplomb sur le voile de flottation de la FAD, diagnostic du motif de bullage des diffuseurs, encrassement des panneaux de dégrillage et homogénéité du gâteau déshydraté sont déployés dans les programmes smart water britanniques et allemands (OxMaint, 2025). La même logique vaut pour la désinfection : un générateur de dioxyde de chlore série ZS exige une maintenance préventive lampe/produits chimiques alignée sur les exigences de l'autorisation, et les étages UV en parallèle exigent leurs propres routines d'intensité et de nettoyage des manchons. Les spécificités régionales pour les installations opérant dans le cadre des programmes renforcés des Émirats arabes unis sont cartographiées dans le guide de conformité 2026 des rejets industriels aux Émirats arabes unis.
Fréquence de maintenance, coût des défaillances et preuves de conformité 2026
Un seul tableau de décision doit piloter le programme. Chaque étape de traitement est associée à ses tâches de maintenance préventive quotidienne, hebdomadaire et trimestrielle, au mode de défaillance que chaque tâche évite et au paramètre de l'autorisation qui serait enfreint en cas d'omission. Le même tableau porte le calcul économique : les réparations urgentes coûtent 3 à 5 fois le prix du travail planifié, une aération bien entretenue réduit l'énergie de 15–25 %, et les programmes structurés prolongent la durée de vie de 20–35 % (OxMaint, 2025). Les équipements de criticité la plus élevée — unités de FAD, surpresseurs d'aération, centrifugeuses et instrumentation de surveillance de l'effluent final — reçoivent la maintenance préventive à la fréquence la plus élevée et une redondance de secours dès que les CAPEX l'autorisent, car leur défaillance provoque un dépassement immédiat de l'autorisation (OxMaint, 2025).
Les preuves de conformité passent du papier à des enregistrements numériques structurés. Les rapports NPDES Discharge Monitoring Report et bordereaux de biosolides américains, les registres de consentement de l'UK Environment Agency, les journaux de surveillance de l'Abwasserverordnung allemande, les rapports nationaux de qualité de l'eau des Émirats arabes unis et les normes provinciales canadiennes exigent de plus en plus une documentation numérique horodatée reliant événements de maintenance, certificats d'étalonnage et résultats de laboratoire (OxMaint, 2025). La revue 2026 du J Food Sci sur l'intelligence hybride rend la trajectoire explicite : les programmes futurs ont besoin de schémas de données capables d'absorber la prédiction de l'encrassement, les NEP conditionnels et l'aide à la décision explicable sans reprise (Madhu et al., 2026-09). Une revue mensuelle interfonctions — environnement, maintenance et production — maintient le programme cohérent avec l'état réel du parc, et non avec le planning de l'exercice passé.
| Étape de traitement | Ancrage MP quotidien/hebdo/trimestriel | Mode de défaillance évité | Paramètre d'autorisation à risque | Levier coût/bénéfice |
|---|---|---|---|---|
| Prétraitement & égalisation | Panneau quotidien ; entraînement hebdo ; NEP déclenché | Report de solides & choc de pH | MES, pH | Évite la cascade en aval |
| FAD | Voile/dose quotidien ; racleur hebdo ; audit cuve trimestriel | Lames usées, dérive de dose | DBO, MES, huiles et graisses | Coût d'urgence 3 à 5 fois évité |
| Biologique (AS/SBR/BRM) | MLSS 3×/semaine ; O₂ continu ; démontage diffuseurs trimestriel | Lessivage de biomasse, foisonnement | DBO, DCO, azote ammoniacal | 15–25 % d'énergie d'aération |
| Anaérobie (UASB) | pH/charge organique quotidien ; test d'étanchéité biogaz mensuel | Effondrement pH, panne de torchère | DCO, sécurité biogaz | 60–80 % d'abattement DCO protégé |
| Déshydratation | Lavage bandes quotidien ; tension hebdo ; vibrations trimestrielles | Qualité du gâteau, défaillance roulement | Volume de boues, bordereaux | 20–35 % d'extension de durée de vie |
| Capteurs en ligne & NEP | Étalonnage vs labo ; verrouillage planning NEP | Dérive capteur, choc NEP | Tous les paramètres de rejet | Preuves numériques auditables |
Questions fréquentes
Que doit comporter un contrôle quotidien de la FAD en industrie agroalimentaire ?
La qualité du voile de flottation, l'étalonnage des pompes doseuses, la vérification de la pression d'air dissous et la clarté du subnatant — le tout consigné par rapport à une cible de MES. Des lames de racleur usées ou un dosage coagulant mal étalonné laisseront passer une DBO et des MES élevées vers le traitement biologique, ce qui fait du contrôle quotidien l'assurance la moins chère de la chaîne (OxMaint, 2025).
Comment gérer un choc chimique de NEP sur les boues activées ?
Prévenir d'abord la coïncidence : programmer les rejets de NEP pour que les décharges caustiques et acides concentrées n'arrivent pas sur la pointe de charge biologique, et utiliser le bassin d'égalisation pour absorber les variations de pH. Une fois le choc installé, les MLSS chutent et la récupération prend des semaines ; la réponse consiste alors à stabiliser le pH, restaurer l'oxygène dissous et réduire la charge organique jusqu'à reconstitution de la biomasse (OxMaint, 2025).
À quelle fréquence inspecter les diffuseurs d'aération ?
Démontage et inspection trimestriels dans les environnements agroalimentaires riches en graisses. L'encrassement des diffuseurs réduit le transfert d'oxygène, gonfle la consommation énergétique et provoque un foisonnement par basse concentration d'oxygène — et l'aération représentant 50–70 % de l'énergie totale de la station, cette maintenance préventive offre à la fois un bénéfice conformité et un bénéfice financier (OxMaint, 2025).
Comment étalonner les capteurs de DBO/DCO en ligne par rapport aux analyses de laboratoire ?
Intégrer l'étalonnage des analyseurs aux tâches de maintenance préventive de la GMAO avec vérification obligatoire par des analyses ponctuelles de laboratoire. Des capteurs en ligne encrassés ou mal étalonnés figurent parmi les premières causes d'événements de non-conformité manqués ; la vérification croisée routinière — et non un échange annuel — constitue la norme opérationnelle (OxMaint, 2025).
Quels dossiers de maintenance les régulateurs exigent-ils en 2026 ?
Les rapports de surveillance des rejets, les résultats analytiques d'effluent avec chaîne de custody, les dossiers d'étalonnage des débitmètres, les journaux d'échantillonneurs composites, les résultats d'essais de toxicité, les bordereaux d'élimination des biosolides, les journaux de pH et de dosage chimique et tous les bons de travaux de maintenance corrective liés aux équipements de traitement. Les régulateurs aux États-Unis, au Royaume-Uni, au Canada, en Allemagne et aux Émirats arabes unis évoluent vers des exigences de preuves de conformité numériques : les enregistrements GMAO structurés et horodatés constituent désormais la base de référence, et non les dossiers papier (OxMaint, 2025).