Pourquoi les boues de papeterie sont le flux de déchets le plus coûteux que vous transportez
Les boues de papeterie contiennent plus de 95 % d'eau en masse (pulp and paper technology, 2026) : chaque trajet et chaque facture de mise en décharge revient principalement à payer le transport d'eau. Traduit en tonnes : un gâteau à 25 % de siccité représente environ 4 tonnes transportées par tonne de matières sèches, contre 2,2 tonnes pour un gâteau à 45 % — soit 40–45 % de trajets et de frais de décharge en moins pour la même production de matières sèches. L'industrie papetière consommant 250–300 m³ d'eau par tonne de papier produit (revue PMC, 2021-12), le volume de boues est structurel au procédé.
Quatre sources de boues parviennent à la déshydratation et se déshydratent différemment : les rejets primaires de fibres (cellulose longue, faciles à déshydrater), les solides de désencrage des papeteries recyclées (argile, encres, fines — difficiles à lier), les boues biologiques activées (faibles, hydratées, dominées par les fines) et les résidus de traitement d'effluents ou de chaudières (souvent riches en minéraux). Ce mélange explique pourquoi une presse unique convient rarement. Les quatre postes de coût à suivre sont CAPEX (coûts d'investissement), polymère et réactifs de conditionnement, énergie et transport et élimination. Données industrielles et retours terrain classent le transport facturé au poids comme le premier poste (pulp and paper technology, 2026 ; Altum, 2026). Quand un responsable demande d'où viendront les 20 % de réduction de coûts suivants, la réponse se trouve dans le quatrième poste, tirée par la performance de la presse. Pour un cadre d'analyse plus large, consultez cette comparaison des machines de déshydratation et arbre de décision.
Comment le choix de la technologie de déshydratation pilote le coût total par tonne
Le prix d'achat reste la variable la moins prédictive de l'OPEX de déshydratation ; les coûts réels dépendent de la plage de siccité que chaque technologie atteint de façon fiable sur des boues papetières, ainsi que des compromis sur polymère, énergie et débit. Le tableau ci-dessous compare les quatre technologies sur les paramètres qui font varier le $/tonne de matières sèches éliminées.
| Technologie | Siccité typique sur boues papetières | Consommation de polymère | Profil énergétique | Fourchette CAPEX | Principal poste d'OPEX | Papeterie la mieux adaptée |
|---|---|---|---|---|---|---|
| Presse à vis | 30–45 % | Faible à modérée | Faible (continu, faible vitesse de rotation) | Modéré | Usure de la spire | Kraft, tissue, papeteries recyclées avec boues stables |
| Presse à bande | 25–35 % | Élevée (eau de lavage + polymère) | Modéré | Plus bas | Polymère et eau de lavage | Papeteries moyennes avec boues variables et budgets CAPEX limités |
| Centrifugeuse décanteuse | Variable, typiquement 25–35 % | La plus élevée des quatre | Le plus élevé (haute force G, motorisation) | Modéré à élevé | Énergie et polymère | Papeteries à emprise réduite ou à contrôle strict des odeurs |
| Filtre-presse à plateaux et cadres / à membranes | 45–50 % et plus | Modérée | Faible par tonne, mais discontinu | Élevé | Temps de cycle, remplacement des membranes | Papeteries où les frais de décharge sont dominés par le poids et où la valorisation hors décharge est l'objectif |
Les presses à vis dominent les papeteries modernes parce qu'elles fonctionnent en continu, consomment peu d'énergie et traitent très bien les boues papetières fibreuses : les longues fibres de cellulose forment elles-mêmes un gâteau stable (pulp and paper technology, 2026). Les presses à bande sont éprouvées, avec un CAPEX plus bas, mais elles entraînent des coûts plus élevés en polymère et eau de lavage, et conviennent aux papeteries moyennes ayant des boues variables et des contraintes de capital. Les centrifugeuses décanteuses sont entièrement fermées, compactes et tolèrent une alimentation variable, mais elles consomment plus d'énergie et de polymère que les trois autres (pulp and paper technology, 2026) : elles sont donc préférables pour les questions d'emprise ou d'odeurs plutôt que pour l'optimisation $/tonne. Les filtres-presses à plateaux-cadres et à membranes sont discontinus et plus lents, mais à 45–50 % et plus de siccité, ils sont inégalés quand l'élimination est facturée au poids (pulp and paper technology, 2026). Pour une comparaison complète des machines de déshydratation et un arbre de décision ainsi qu'un panorama du séchage aval, voir cette comparaison des technologies de séchage des boues pour 2026. Règle de sélection : choisir la technologie selon le poste de coût le plus douloureux — poids transporté → filtre-presse ; débit continu et siccité modérée → presse à vis ; emprise ou odeurs réduites → centrifugeuse.
Le lien caché entre qualité de l'effluent en amont et coût de déshydratation
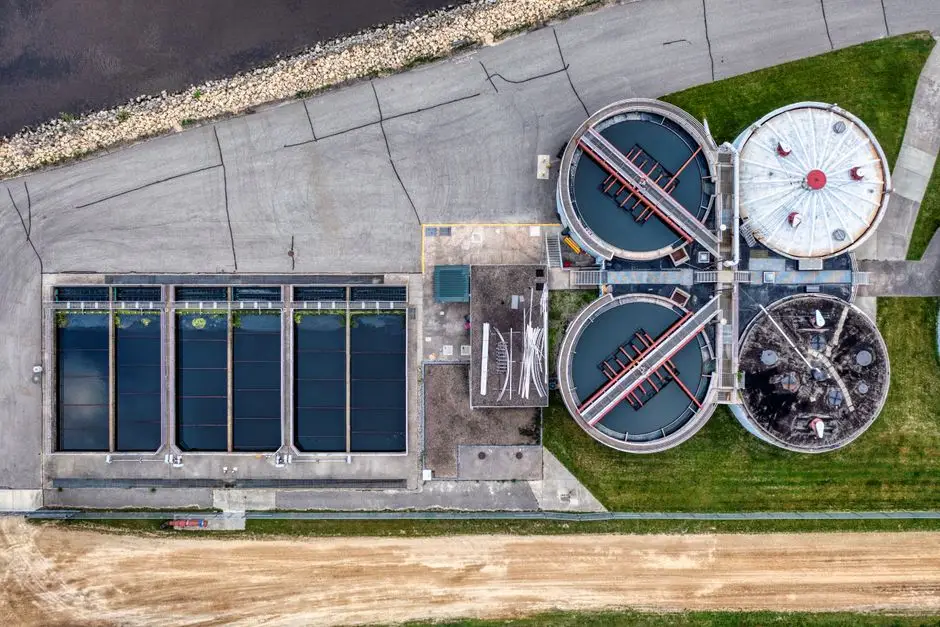
Le traitement biologique en amont agit comme un levier de coût de déshydratation qui va dans le sens opposé à la presse. L'effluent papetier contient de la lignine, des organochlorés, des AOX (composés organohalogénés adsorbables), de la couleur, de la DBO et de la DCO, avec un indice de biodégradabilité inférieur à 0,4 (revue PMC, 2021-12), ce qui détermine la biologie pouvant opérer en amont de la presse et la quantité de biosolides qu'elle envoie vers l'aval. La boue activée seule atteint 60–95 % d'abattement de la DCO et jusqu'à 99 % d'abattement de la DBO sur les eaux usées de papeterie (revue PMC, 2021-12), mais elle produit de grands volumes de boues activées faibles qui pénalisent la déshydratation en surchargeant la presse avec de l'eau liée aux fines.
Les réacteurs UASB éliminent 80–93 % de la DCO sur les effluents papetiers à base agro, et 78–82 % de la DCO ainsi que 71–99 % des organochlorés sur les effluents kraft blanchis et non blanchis, avec récupération de méthane en complément (revue PMC, 2021-12). Les biosolides issus d'un UASB sont plus denses et moins hydratés que les boues activées, ce qui permet d'atteindre une siccité plus élevée avec une dose de polymère plus faible. Les configurations BRM et MBBR produisent moins de boues sur une emprise réduite et fournissent une eau de qualité réutilisable (revue PMC, 2021-12), réduisant à la fois le risque de conformité de l'effluent et la charge de boues arrivant à la presse. Enseignements terrain : le passage d'une biologie conventionnelle à boues activées vers UASB+BRM a permis de gagner 1–3 % de siccité et de réduire la dose de polymère dans des rétrofits documentés. Pour le détail de sélection, voir cette comparaison MBBR contre IFAS pour les papeteries ainsi qu'un cas de système BRM pour effluent papetier.
Cinq leviers de réduction des coûts rentables en 2026
- Optimiser le conditionnement par polymère. Des essais jar-test de réponse à la dose sur le flux réel de boues réduisent couramment la consommation de polymère de 10–20 % à siccité constante, et le passage d'une émulsion à un polymère sec augmente typiquement la siccité d'environ 2 % (données terrain HydropureWater, 2026). Un système automatique de dosage de polymère pour le conditionnement des boues maintient la dose sur la cible lorsque les matières sèches d'alimentation varient.
- Ajouter un prétraitement (ultrasons ou hydrolyse thermique). Les ultrasons appliqués à l'alimentation d'une centrifugeuse ont apporté 2–5 % de gain de siccité et un rejet plus clair dans des cas documentés (Altum, 2026), à la fois une économie directe de polymère et une économie de transport grâce à un gâteau plus sec. L'hydrolyse thermique est plus lourde en CAPEX mais offre le même type d'effet à plus grande échelle.
- Récupérer les fibres avant déshydratation. Un épaississeur à vis ou un tamis rotatif en amont de la presse extrait la cellulose réutilisable du flux de boues, réduit la masse envoyée à la presse et, dans certaines papeteries, génère un sous-produit valorisable (pulp and paper technology, 2026). Une clarification primaire par système de flottation à air dissous pour clarification primaire papetière joue le même rôle en amont de la biologie.
- Changer de filière d'élimination. Mise en décharge, incinération avec récupération d'énergie, cimenterie, fabrication de briques et épandage agricole sont les cinq filières envisageables (pulp and paper technology, 2026). La bonne filière dépend de la siccité réellement atteinte, pas de la presse elle-même : un gâteau à 45 % ouvre les voies cimenterie et briqueterie inaccessibles à un gâteau à 25 %.
- Traiter l'encrassement des évaporateurs. Dans les papeteries équipées d'évaporateurs d'effluents, l'encrassement des lamelles peut imposer des arrêts hebdomadaires de nettoyage (Altum, 2026). Un système anti-encrassement ultrasonique sur ces évaporateurs a permis de récupérer environ deux tiers du coût de maintenance annuel dans un cas cité (Altum, 2026), un retour sur investissement de 2026 sans changement de presse. Un guide d'installation et de mise en service d'un sécheur de boues ainsi qu'un guide du principe de fonctionnement de la centrifugeuse décanteuse pour boues papetières complètent le volet équipements.
Une feuille de route 90, 180 et 365 jours pour réduire l'OPEX des boues
| Phase | Calendrier | Action | Responsable type | KPI cible |
|---|---|---|---|---|
| 1 — Sans CAPEX | 0–90 jours | Essais jar-test de réponse à la dose de polymère ; référence de siccité du gâteau ; référence du coût de transport par tonne ; suivi des MES du rejet | Ingénieur procédé + responsable environnement | Établir la référence $/tonne de matières sèches |
| 2 — CAPEX faible | 90–180 jours | Installer une unité inline de préparation de polymère ; ajouter un épaississeur de boues ; tester les ultrasons sur une centrifugeuse ; renégocier la redevance de décharge à siccité plus élevée | Maintenance + achats | +1–2 % de siccité ; 10–20 % de réduction de polymère |
| 3 — Avec CAPEX | 180–365 jours | Remplacer une presse à bande par une presse à vis, rétrofiter le filtre-presse avec des plaques de compression à membranes, ou ajouter un polissage BRM en amont | Directeur d'usine + comité d'investissement | Retour sur investissement ≤ 2 ans ; $/tonne de matières sèches réduit de 20 % et plus par rapport à la référence |
Soumettez chaque proposition de CAPEX à une formule unique : (Δsiccité × tonnes humides annuelles transportées × $/tonne de décharge) − (nouvel OPEX annuel + CAPEX amorti) = économie nette annuelle. Si le résultat est négatif sur un amortissement de 2 ans, différez ou réduisez la taille du projet. Fixez un seul KPI 2026 pour l'ensemble du site : $/tonne de matières sèches éliminées, et non $/tonne de gâteau humide, car la métrique du gâteau humide masque les gains obtenus à la presse. Une comparaison des machines de déshydratation et un arbre de décision constituent la bonne référence lorsque la sélection de phase 3 arrive en comité. Pour les papeteries visant la siccité la plus élevée, un filtre-presse à plateaux et cadres pour boues de papeterie est le candidat type de la phase 3.
Foire aux questions
Quel pourcentage de siccité une papeterie doit-elle attendre après déshydratation mécanique ?
La plupart des technologies de déshydratation mécanique atteignent 25–45 % de matières sèches sur boues papetières, avec presses à vis et presses à bande dans la plage 30–40 % et les filtres-presses à plateaux-cadres ou à membranes atteignant 45–50 % et plus pour une extraction maximale de l'humidité (pulp and paper technology, 2026).
Quel équipement de déshydratation est le mieux adapté aux boues de papeterie ?
Les presses à vis sont le choix par défaut pour le fonctionnement continu, la faible consommation énergétique et leur bonne tenue sur les boues fibreuses, tandis que les filtres-presses sont privilégiés lorsque l'objectif est le gâteau le plus sec possible (pulp and paper technology, 2026).
Quel est le principal poste de coût dans la gestion des boues de papeterie ?
Le transport et l'élimination, facturés au poids et donc à l'humidité, font de l'efficacité de déshydratation le premier levier de maîtrise des coûts (pulp and paper technology, 2026 ; Altum, 2026).
Les boues de papeterie peuvent-elles être valorisées plutôt qu'envoyées en décharge ?
Oui. Les filières de valorisation incluent la récupération d'énergie par incinération, l'alimentation de cimenteries, la fabrication de briques et l'épandage agricole, avec une filière accessible définie par la siccité atteinte et la réglementation locale (pulp and paper technology, 2026).