Pourquoi les eaux usées alimentaires contournent les règles génériques de dosage
Un système de dosage de coagulant pour l'agroalimentaire doit absorber des variations de charge en entrée de 200 à 500 % entre les cycles de nettoyage en place (CIP) et les campagnes saisonnières, tout en respectant les seuils de rejet de l'EPA 40 CFR 432/405 — une exigence qui met en défaut les architectures proportionnelles au débit encore fréquentes dans les offres fournisseurs. Le coût d'un mauvais choix est concret : le surdosage consume 20 à 40 % de l'OPEX en réactifs et gonfle les volumes de boues à évacuer, tandis que le sous-dosage déclenche des pénalités de surtaxe DBO/MES de 0,30 à 0,80 $/lb dans la plupart des stations publiques (POTW). Le problème fondamental tient au caractère non stationnaire de l'affluent d'une usine alimentaire. Les modèles de dosage empiriques reposant uniquement sur le débit et la turbidité en sortie ne donnent qu'un coefficient de corrélation de 0,58 entre la dose prévue et la dose réelle (S1, Springer Berlin Heidelberg, 1994) : le régulateur se trompe donc de plusieurs dizaines de pour cent pendant la majeure partie du temps de fonctionnement. L'ajout d'un temps de réponse de 2 à 6 h sur la décantation ou la flottation à air dissous (FAD/DAF) (S1) rend une commande en rétroaction seule trop tardive pour un pic CIP de 30 à 90 min : la dose qui arrive au bac de floculation a été réglée pour une eau qui a quitté l'usine deux heures plus tôt.
| Secteur | DCO (mg/L) | MES (mg/L) | H&G (mg/L) | Protéines (mg/L) | Source principale de variabilité |
|---|---|---|---|---|---|
| Viande / volailles | 5 000-15 000 | 1 500-5 000 | 500-2 000 | 1 000-3 000 | Pics de sang et de contenus stomacaux, CIP en poste d'abattage |
| Produits laitiers | 2 000-8 000 | 500-2 500 | 200-1 000 | 500-2 000 | Lactosérum fromager / alternance acide-base du CIP |
| Fruits et légumes / conserverie | 1 000-6 000 | 800-3 000 | 100-500 | 200-800 | Campagne saisonnière de 6 mois (tomate, fruits) |
| Boissons / brasserie | 3 000-10 000 | 500-2 000 | 100-400 | 200-600 | Rotations de fermenteurs, drêches en herbe |
L'exposition réglementaire amplifie la variabilité. L'EPA 40 CFR 432 plafonne les rejets viande/volailles à DBO₅ 250 mg/L, MES 275 mg/L et huiles et graisses 100 mg/L ; le 40 CFR 405 régit les produits laitiers (selon les directives EPA 2026). Les surtaxes des POTW s'accumulent : une station de 5 mgd payant 0,50 $/lb sur un dépassement de 200 mg/L de DBO peut dépenser 150 000 à 500 000 $/an sur un seul cycle d'autorisation. C'est l'enveloppe financière que toute spécification de système de dosage doit protéger.
Architecture du système de dosage : du capteur au point d'arrêt
La chaîne matérielle d'un skid de dosage pour usine alimentaire comporte cinq couches fonctionnelles, chacune à spécifier explicitement dans l'appel d'offres. Au niveau instrumentation, un détecteur de courant d'écoulement (SCD) mesure la charge du floc avec une fenêtre cible de ±5 mV autour du point de neutralisation ; un capteur UV254 (plage 0,05-0,3 cm⁻¹) sert d'indicateur des matières organiques naturelles et des protéines ; le pH, la température et la conductivité complètent l'empreinte de l'affluent ; un débitmètre électromagnétique (±0,5 % de précision) fournit le signal de débit dont dépend toute stratégie de commande (S1, S3). L'automate est un PLC — les Allen-Bradley CompactLogix ou Siemens S7-1500 constituent la norme de fait — exécutant des blocs PID et d'anticipation, avec une IHM stockant les recettes CIP, les tendances et les journaux d'alarmes, et exposant Modbus TCP ou Profinet au SCADA de l'usine pour ajustement distant (S1, S3).
| Couche | Composant | Spécification / fonction | Plage typique |
|---|---|---|---|
| Instrumentation | Détecteur de courant d'écoulement | Point de consigne de charge du floc | ±5 mV |
| Instrumentation | Capteur UV254 | Indicateur MON / protéines | 0,05-0,3 cm⁻¹ |
| Instrumentation | Débitmètre électromagnétique | Signal de débit | ±0,5 % de précision |
| Automate | PLC + IHM | PID + anticipation, stockage recettes | Modbus TCP / Profinet |
| Pompe doseuse | Membrane hydraulique | Alun, PAC, chlorure ferrique | 0,5-50 L/h, ±1 %, plage de régulation 100:1 |
| Pompe doseuse | Péristaltique | Polymère (sensible au cisaillement) | 0,1-10 L/h |
| Skid | Châssis inox 316L | Précâblé, testé en usine, coffret NEMA 4X | Tuyauterie double paroi, détection de fuite |
| Injection | Mélangeur statique | 6-12 éléments, coagulant et polymère séparés | 1-2 diamètres de conduite en amont du DAF |
Les pompes doseuses doivent être adaptées au réactif : les pompes à membrane hydraulique ou solénoïde traitent alun, PAC et chlorure ferrique avec une plage de régulation de 100:1 et une précision de ±1 % sur 0,5-50 L/h ; les pompes péristaltiques sont obligatoires pour le polymère car elles n'imposent quasiment aucun cisaillement au floculant activé (plage 0,1-10 L/h). Le skid lui-même doit être livré sur châssis inox 316L avec tuyauterie double paroi, colonnes d'étalonnage, soupapes de sûreté, détection de fuite et coffret NEMA 4X, précâblé et ayant passé le FAT en usine — voir un skid de dosage de coagulant piloté par PLC pour eaux usées alimentaires typique pour la conception intégrée de référence. Au point d'injection, un mélangeur statique de 6 à 12 éléments ou un ressaut hydraulique à l'entrée du DAF assure un mélange flash en 1-2 diamètres de conduite, et le coagulant comme le polymère doivent être injectés en des points distincts pour éviter la neutralisation de charge de la chaîne polymère.
Comparaison des stratégies de régulation : adapter l'algorithme à la réalité de l'usine
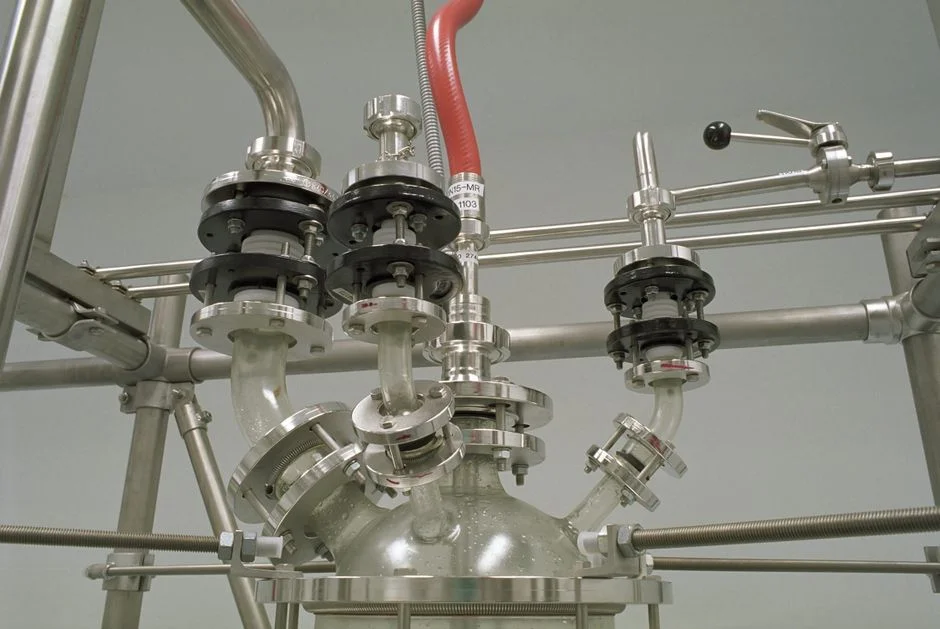
Le choix de la bonne philosophie de commande importe davantage que la marque de pompe ou la plateforme d'automate : une mauvaise stratégie ne peut tout simplement pas réagir assez vite aux transitoires de l'usine. Les données empiriques montrent que la corrélation entre la dose prévue et la dose optimale réelle passe de 0,58 (débit + turbidité en sortie seuls) à plus de 0,90 lorsque plusieurs paramètres d'affluent alimentent le modèle en temps réel (S1, 1994). Cet écart représente la totalité du potentiel d'économie de réactifs, et il se projette directement sur l'architecture de commande.
| Stratégie | Entrées | Corrélation avec la dose optimale | Application la mieux adaptée | Limites |
|---|---|---|---|---|
| 1. Proportionnelle au débit seul | Débitmètre | 0,58 (S1) | Ligne de boissons en régime continu stable | Inefficace pendant CIP et changements de produit |
| 2. Anticipation (débit + pH + conductivité) | 3 capteurs | 0,70-0,75 | Variations de charge progressives, laitier | Rate les pics de chimie CIP |
| 3. Anticipation (planning + débit) | Tags DCS pour CIP/changements de produit + débit | 0,80-0,85 | Usines avec DCS mature, intégration IT/OT | Nécessite historien et cartographie des tags |
| 4. Hybride (anticipation + trim SCD/UV254) | Stratégie 3 + SCD + UV254 | > 0,90 (S1) | Multi-produits viande, fruits et légumes, laitier | CAPEX plus élevé ; vitesse de trim à plafonner |
| 5. Prédictif ANN/RNN | pH, dureté, MES, Cl⁻ historiques (S3) | Variable, dépend du modèle | Usines avec > 6 mois de données et équipe data | Ingénierie des variables nécessaire ; instable pour les adjuvants (S3) |
Pour la plupart des usines alimentaires multi-produits, la stratégie 4 est l'optimum pratique : le bloc d'anticipation gère la trajectoire de charge quotidienne prévisible (début de CIP, changement de produit, relève d'équipe) tandis que le SCD et l'UV254 corrigent l'erreur résiduelle à ±20 % de la consigne d'anticipation. Règles de réglage : commencer par une courbe dose de jar-test vs. consigne SCD pour établir le point de neutralisation, régler le gain d'anticipation à partir d'un bilan matière sur 3 jours en semaine de production représentative, et plafonner la vitesse de trim en rétroaction à 5 %/min pour éviter les oscillations autour du point de consigne. La stratégie 5 (ANN/RNN) est techniquement prometteuse mais instable en validation pour les adjuvants de coagulation dans les études publiées (S3, Springer, 2025-08) ; à traiter comme un horizon de 2-3 ans plutôt qu'une décision d'achat 2026.
Choix du coagulant et paramètres de dosage pour les effluents alimentaires
Le choix du réactif est dicté par la charge des colloïdes, la fenêtre de pH et les contraintes aval d'évacuation, et non par des listes génériques de « meilleur coagulant ». Les données de traitabilité publiées pour les effluents alimentaires montrent un abattement de DCO de 60 % pour 200 mg/L d'alun, et confirment que le polyélectrolyte cationique (Oxyfloc FL-11) atteint son optimum à 0,4 mg/L tandis que le Zetag 7650 non ionique fonctionne mieux entre 0,3 et 0,6 mg/L avec 200 à 300 mg/L de chaux (S5, IJCPS, 2013). Ces chiffres se traduisent en recettes de départ par secteur ci-dessous.
| Secteur | Coagulant principal | Dose (mg/L) | Type et dose de polymère | Abattement cible |
|---|---|---|---|---|
| Viande / volailles | Chlorure ferrique 80-150 ou PAC 50-100 (en Al₂O₃) | 80-150 | Cationique, 0,5-2 mg/L | 85 % MES, 65 % DCO |
| Produits laitiers | Alun 100-200 ou PAC 60-120 ; chaux 200-300 si P à éliminer | 100-200 | Anionique, 0,3-1 mg/L | 60 % DCO à 200 mg/L d'alun (S5) |
| Fruits et légumes / conserverie | PAC 40-80 | 40-80 | Non ionique, 0,2-0,5 mg/L | Faible dose, forte variabilité |
| Boissons / brasserie | Souvent omis ; PAC 20-50 si limité en P | 20-50 | Rarement requis | Abattement DBO par voie biologique |
Le choix de la charge du polymère n'est pas négociable : cationique pour les colloïdes fortement protéiques et chargés négativement (viande, produits laitiers) ; anionique pour les effluents riches en amidon et sucres (fruits et légumes) ; non ionique pour les charges colloïdales mixtes. Chaque recette doit être validée par jar-test sur l'eau réelle de l'usine en charge de pointe et moyenne — les doses publiées sont des points de départ, pas des consignes. Standardisez le protocole de jar-test : six béchers de 1 L, mélange rapide à 100-200 tr/min pendant 1 min, mélange lent à 30-50 tr/min pendant 15-20 min, décantation 30 min, puis mesure de DCO, MES et turbidité du surnageant.
Intégration avec FAD et décanteur lamellaire : le levier de performance méconnu
La dose et la séparation aval ne sont pas indépendantes — elles forment une boucle de commande couplée, couplage que la plupart des fournisseurs de skids de dosage ignorent. Dans une FAD, la dose de coagulant fixe la taille et la densité du floc, qui déterminent à leur tour le rapport air/solides, l'épaisseur du flotté et le besoin en polymère. Le surdosage produit un floc en pointillé et un flotté aqueux à faible siccité ; le sous-dosage ne forme pas de floc et engendre un entraînement de solides qui casse la MES en sortie. Dans un décanteur lamellaire, la dose conditionne la vitesse de chute du floc ; la charge hydraulique surfacique cible est de 20-40 m/h, et le surdosage gonfle le volume de boues de 30 % ou plus (S1, 1994).
L'intégration est simple une fois le couplage reconnu. Le PLC de dosage partage la consigne SCD avec le variateur de la pompe de recirculation de la FAD pour que la pression d'air dissous suive la charge du floc ; le point d'injection du polymère se situe 1-2 diamètres de conduite en aval de l'injection du coagulant, avec son propre mélangeur statique, et le rapport de dose (coagulant:polymère) se situe typiquement entre 100:1 et 50:1 en masse. Enfin, la concentration en solides du flotté FAD ou des sous-flux du décanteur (cible 3-5 % TS) rétroagit sur la boucle de trim polymère — boues claires, augmenter le polymère ; boues épaisses, le réduire. Coupler le skid de dosage avec une FAD de la série ZSQ pour eaux usées alimentaires coagulées correctement dimensionnée est la voie la plus courante pour descendre sous 100 mg/L de MES sur les effluents viande et laitiers. Une méthodologie comparative FAD vs. lamellaire est couverte dans notre guide méthodologie de sélection FAD vs décanteur lamellaire, qui applique le même cadre de vitesse de chute aux effluents alimentaires.
Matrice de sélection : dimensionnement, spécifications et checklist fournisseur
Le dimensionnement des pompes suit une règle : dose maximale (mg/L) × débit de pointe (m³/h) ÷ 1 000 = kg/h, puis conversion en L/h via la densité de la solution (ex. alun à 10 % ≈ 1,1 kg/L), et ajout d'un facteur de sécurité de 30 %. Le stockage doit couvrir 14 à 30 jours d'approvisionnement : une cuve en vrac d'alun à 10 % de 5 000 à 20 000 gal est typique pour une usine moyenne, le PAC se livre en solution à 10-18 %, et le chlorure ferrique à 40 % exige une cuve chauffée et calorifugée sous tout climat hivernal. La préparation du polymère est le sous-système qui tombe le plus souvent en panne — utiliser un doseur automatique de poudre ou une dilution liquide à 0,1-0,5 % de matière active, laisser mûrir 30 à 60 min dans une cuve à faible cisaillement, et pomper uniquement avec une pompe péristaltique ou à cavité progressive.
| Paramètre | Spécification / règle | Valeur typique |
|---|---|---|
| Formule de dimensionnement | Dose × débit de pointe × facteur 1,3 | kg/h → L/h via densité de la solution |
| Stockage coagulant | Autonomie 14-30 jours, cuve vrac | 5 000-20 000 gal (alun 10 %) |
| Cuve chlorure ferrique | Solution 40 %, chauffée et calorifugée en climat froid | — |
| Préparation polymère | 0,1-0,5 % actif, maturation 30-60 min | Pompe péristaltique ou à cavité progressive uniquement |
| Certification parties mouillées | NSF/ANSI 61 | Requis pour contact alimentaire |
| Certification coffret | UL 508A | — |
| Plage CAPEX | Skid (un coagulant + polymère, ~50 m³/h) | 45 000-120 000 $ |
| OPEX — réactifs | Par m³ traité | 0,05-0,15 $ |
| OPEX — énergie | Par m³ traité | < 0,01 $ |
| OPEX — maintenance | % du CAPEX par an | ~2 % |
Utilisez la checklist ci-dessous pour filtrer les offres fournisseurs avant demande de chiffrage : parties mouillées certifiées NSF/ANSI 61, coffret certifié UL 508A, accès distant via VPN pour support OEM, contrat d'assistance technique 24/7, kit de pièces de rechange inclus, et protocole FAT documenté. Le CAPEX d'un skid complet (un coagulant + polymère, capacité ~50 m³/h) se situe entre 45 000 et 120 000 $ ; l'OPEX se décompose en 0,05-0,15 $ par m³ traité pour les réactifs, moins de 0,01 $/m³ pour l'énergie, et environ 2 % du CAPEX par an pour la maintenance. La conception de référence pour cette catégorie de skid est notre skid de dosage de coagulant piloté par PLC pour eaux usées alimentaires.
Conformité, reporting et ROI : construire le dossier financier
Un système de dosage automatisé avec historien de données est autant un actif de conformité qu'un actif process : il produit une trace continue qui referme les lacunes des relevés manuels, déclencheurs d'inspections EPA au titre des limites de prétraitement EPA 40 CFR 432/405 pour usines alimentaires. Les alarmes sur dépassement de dose à 150 % de la consigne permettent une détection précoce des dérives, et les exports DMR/CSV mensuels automatisés alimentent directement EPA NetDMR ou le POTW local sans transcription manuelle.
Le dossier financier est inhabituellement clair. La commande hybride réduit la consommation de coagulant de 20 à 35 % par rapport au dosage proportionnel au débit (l'écart de corrélation 0,58 → 0,90 de S1), et le trim polymère intégré à la FAD ajoute 15 à 25 % d'économie. Sur une usine alimentaire moyenne payant 150 000 à 500 000 $/an de surtaxes DBO/MES, 20 % d'optimisation du coagulant combinée à 10 % d'abattement supplémentaire génèrent 30 000 à 100 000 $/an de surtaxes évitées. La dose optimale minimise aussi le volume de boues : 30 % d'évacuation en moins à 50-150 $/tonne constitue une ligne budgétaire réelle. Exemple chiffré : système à 85 000 $, économie annuelle combinée de 60 000 $ (réactifs + surtaxes + boues), retour sur investissement de 1,4 an, VAN à 5 ans à 8 % d'actualisation d'environ 180 000 $. C'est le chiffre à présenter à la direction de l'usine, et il résiste à toute sensibilité raisonnable sur le prix des réactifs ou le taux de surtaxe.
Questions fréquentes
Quelle stratégie de commande convient le mieux à une usine alimentaire multi-produits avec CIP quotidien ?
Anticipation hybride plus trim SCD/UV254 en rétroaction (stratégie 4) — corrélation avec la dose optimale supérieure à 0,90 contre 0,58 en proportionnel au débit seul (S1, 1994). L'anticipation gère les CIP planifiés et les changements de produit ; la rétroaction corrige l'erreur résiduelle à ±20 % de la consigne.
Comment dimensionner une pompe doseuse pour un système de dosage de coagulant ?
Dose maximale (mg/L) × débit de pointe (m³/h) ÷ 1 000 = kg/h, puis conversion en L/h via la densité de la solution (ex. alun à 10 % ≈ 1,1 kg/L), avec ajout d'un facteur de sécurité de 30 %. Spécifier une plage de régulation de 100:1 et une précision de ±1 % pour les pompes à membrane hydraulique sur coagulants.
Quelle charge de polymère fonctionne le mieux pour les effluents viande et laitiers ?
Polymères cationiques pour les colloïdes fortement protéiques et chargés négativement (viande, produits laitiers) à 0,5-2 mg/L ; anioniques pour les effluents amidon/sucres (fruits et légumes) à 0,3-1 mg/L ; non ioniques pour les charges mixtes à 0,2-0,5 mg/L. Toujours valider par jar-test sur l'eau réelle de l'usine en charge de pointe (S5, 2013).
Comment le système de dosage se coordonne-t-il avec une FAD ?
Le PLC de dosage partage la consigne SCD avec le variateur de la pompe de recirculation de la FAD, et la concentration en solides du flotté FAD (cible 3-5 % TS) rétroagit sur la boucle de trim polymère. L'injection de polymère se situe 1-2 diamètres de conduite en aval de l'injection du coagulant, avec son propre mélangeur statique.
Quelle documentation un système de dosage automatisé génère-t-il pour la conformité ?
Des historiques continus de dose, débit, SCD et pH ; des exports DMR/CSV mensuels automatisés pour EPA NetDMR ou le POTW ; et des alarmes sur dépassement de dose à 150 % de la consigne pour la détection précoce des dérives — ce qui referme les lacunes de traçabilité manuelle qui déclenchent les inspections EPA au titre du 40 CFR 432/405.