Pourquoi les usines agroalimentaires de Chesterfield font face à des exigences de prétraitement plus strictes
Chesterfield County Utilities exploite un programme de prétraitement industriel délégué par l'État fédéral au titre du 40 CFR 403, avec des limites locales établies conformément au 40 CFR 40.5 afin de protéger les stations d'épuration de Proctors Creek et Falling Creek, les cours d'eau récepteurs, les boues et la sécurité des opérateurs (selon chesterfield.gov). Le programme a reçu le EPA Clean Water Act Recognition Award en 1997 et 2002, signe d'une posture d'application active. Les normes fédérales EPA sur les effluents fixent le plancher, mais pour toute usine agroalimentaire rejetant au réseau d'assainissement du comté de Chesterfield, le Chapter 18, Article IV (Industrial Waste Discharge) de l'ordonnance du comté est le document contraignant au niveau du regard de rejet (selon chesterfield.gov). Les limites locales sont rédigées pour maintenir les deux stations à l'intérieur de leurs propres autorisations NPDES, ce qui signifie qu'une usine agroalimentaire peut être conforme aux normes EPA et néanmoins dépasser les limites locales de Chesterfield. Les paramètres les plus activement régulés sont les FOG, la DBO, les MES et le pH, les FOG n'étant acceptés au réseau que si leur concentration reste inférieure au plafond du programme (selon chesterfield.gov). Pour un site laitier, de viande, de boisson ou d'ingrédients, la conséquence opérationnelle est claire : une autorisation de rejet assortie d'obligations d'autosurveillance, d'échantillonnage et de reporting est exigée, et le prétraitement devient obligatoire dès que les polluants dépassent ou risquent de dépasser les concentrations admissibles.
À quoi ressemble réellement l'eau usée agroalimentaire en usine
L'eau usée agroalimentaire est couramment 10 à 20 fois plus concentrée que l'eau usée domestique, et la charge organique peut représenter 65 à 80 % du coût total de traitement pour un transformateur alimentaire (selon Crystal Clean et xpelwater). Cet écart de concentration est le facteur le plus déterminant pour le dimensionnement d'une chaîne de prétraitement : une usine laitière ou de boissons générant 50 000 lb de DBO/jour envoie plus de charge organique au réseau qu'une ville de 25 000 habitants, et une station municipale conçue pour l'eau usée domestique ne peut pas absorber une telle charge sans prétraitement. Le flux n'est pas uniforme. Le lavage des matières premières, la cuisson/refroidissement/rinçage, les changements de produit, les non-conformes et les cycles CIP/désinfection produisent chacun des profils différents de DBO, DCO, MES, FOG, nutriments et pH, selon des calendriers variables au cours de la journée (selon xpelwater). Un site peut rejeter relativement peu pendant les heures de production, puis connaître un pic lors de la désinfection : tout programme de traitement dimensionné sur les conditions moyennes échoue aux moments où les autorités prélèvent leurs échantillons (selon Crystal Clean). Le sous-secteur compte : les flux laitiers véhiculent graisses et protéines ; la viande et la volaille génèrent davantage de solides et de graisses ; les usines de boissons produisent de grands volumes hydrauliques avec une charge variable en sucres et glucides (selon l'étude MDPI citée par xpelwater). Cette variabilité fait du prétraitement en usine agroalimentaire un problème de lissage de charge avant d'être un problème d'élimination de polluants.
La chaîne de prétraitement typique d'une usine agroalimentaire de Chesterfield
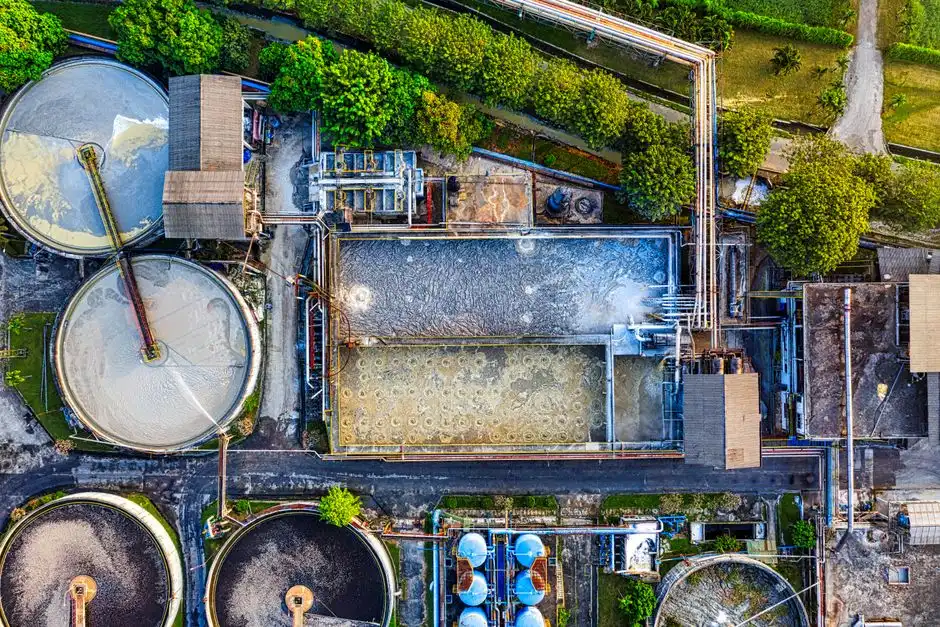
Une chaîne de prétraitement type en amont de la POTW de Proctors Creek ou Falling Creek se déploie en six étapes ordonnées, chacune associée à un paramètre et à un équipement précis.
- Protection contre les solides — dégrillage en tête de station. Un dégrilleur rotatif mécanique GX en tête retire chiffons, plastiques, morceaux de fruits et légumes, fragments d'os ou d'emballages avant qu'ils n'endommagent pompes, vannes et équipements de flottation en aval.
- Égalisation du débit et de la charge. Un bassin tampon dimensionné pour 12 à 24 heures de débit de pointe mélange les pics de CIP avec le débit de production et amortit les variations de pH avant que le flux n'atteigne une étape biologique ou chimique.
- FAD pour FOG et MES. Une flottation à air dissous ZSQ (gamme 4 à 300 m³/h) extrait graisses, huiles et FOG libres et émulsifiées ainsi que les MES, ce qui constitue typiquement l'étape de réduction de charge la plus importante d'une chaîne agroalimentaire.
- Polissage biologique. Soit une boue activée classique, soit un bioréacteur à membranes (MBR) pour les sites à emprise réduite ou nécessitant un effluent proche de la réutilisation ; les MBR produisent un effluent filtré submicronique dans une emprise plus compacte (voir aussi le guide d'ingénierie et de sélection MBR).
- Ajustement du pH et désinfection. Un système automatique de dosage de réactifs maintient le rejet dans la fenêtre de pH 5 à 9 ou 6 à 10 généralement imposée par les limites locales, suivi d'une désinfection UV ou au dioxyde de chlore pour protéger la POTW en aval.
- Traitement des boues. Un filtre-presse à plaques ou un décanteur lamellaire déshydrate les flottants FAD et les boues biologiques avant évacuation hors site, évitant les surtaxes et l'exposition au transport d'une boue non déshydratée.
| Étape | Opération unitaire | Cible principale | Performances typiques en agroalimentaire |
|---|---|---|---|
| 1 | Dégrilleur rotatif mécanique | Chiffons, gros solides, emballages | Ouvertures 2 à 6 mm ; protection des équipements en aval |
| 2 | Bassin tampon | Variabilité de débit, DBO/DCO, pH | TSH de 12 à 24 h ; lissage d'un facteur de pointe de 3 à 5× |
| 3 | Flottation à air dissous (FAD) | FOG, MES, DBO partielle | 50 à 90 % MES, 60 à 95 % FOG |
| 4 | MBR ou CAS | DBO/DCO soluble, ammonium | 95 à 99 % DBO ; effluent MBR filtré < 1 μm |
| 5 | Ajustement pH + UV/ClO₂ | pH, pathogènes résiduels | pH maintenu entre 5 et 9 ; dose UV 30 à 40 mJ/cm² typique |
| 6 | Filtre-presse / lamellaire | Réduction du volume de boues | Siccité du gâteau 18 à 25 % MS contre 2 à 5 % en boue liquide |
Comparaison des opérations unitaires : quelle étape mérite sa place en amont de la POTW
Le capital est rarement illimité : le choix des équipements adaptés au profil d'un site donné est donc critique. L'enchaînement standard pour une installation agroalimentaire de Chesterfield est dégrillage → bassin tampon → FAD → biologique → pH/désinfection → déshydratation des boues, et la comparaison ci-dessous en explique les raisons.
| Opération unitaire | Point fort | Emprise au sol | CAPEX/énergie | Limites |
|---|---|---|---|---|
| FAD | Élimination FOG + MES | Faible | Énergie faible à modérée, CAPEX modéré | Nécessite un dosage de coagulant et de polymère |
| Décanteur primaire | Solides décantables en masse | Élevée | CAPEX et énergie faibles | Médiocre sur FOG émulsifié ; emprise importante |
| MBR | DBO soluble, qualité proche réutilisation | Faible (vs CAS) | Énergie plus élevée pour aération et membranes | Risque de colmatage des membranes sur pic de FOG |
| CAS (boue activée classique) | DBO soluble à moindre coût | Élevée | CAPEX le plus bas ; énergie modérée | Sensible aux charges de pointe et aux à-coups de FOG |
| Décanteur lamellaire | Débit élevé, FOG modéré | Compact vs conventionnel | Faible énergie, pas d'aération | Charge hydraulique 20 à 40 m/h ; peu efficace sur FOG |
Pour la plupart des usines agroalimentaires rejetant à une POTW, la FAD remplace le décanteur primaire, car la fraction FOG est le paramètre qui déclenche les dépassements de limites locales et les surtaxes d'assainissement. Le MBR trouve sa place lorsque l'emprise du site est contrainte, lorsqu'une boucle de réutilisation aval est envisagée ou lorsque l'autorisation de rejet se rapproche d'une qualité de type réutilisation ; sinon, la boue activée classique reste le choix le moins risqué et le moins énergivore (selon les données terrain HydropureWater, 2026). Les lamelles sont une option de retrofit pertinente lorsque le débit est élevé et que la charge en FOG reste modérée, avec des charges hydrauliques documentées entre 20 et 40 m/h.
Rester dans les limites locales de Chesterfield au quotidien
La conformité se joue dans l'écart entre l'échantillon ponctuel et l'enveloppe d'exploitation quotidienne. Les éléments du programme FOG auxquels l'ordonnance de Chesterfield s'intéresse sont les limites de concentration, l'entretien des séparateurs, les registres de bordereaux et la documentation du transporteur ; l'absence de l'un de ces éléments relève d'un constat au niveau de l'autorisation plutôt que d'un simple défaut de maintenance (selon chesterfield.gov). Un bassin tampon bien dimensionné, associé à un système automatique de dosage de réactifs, transforme la conformité à l'échantillon ponctuel en une consigne maîtrisée : le bassin absorbe un pic de CIP et le système de dosage maintient le pH dans la fenêtre requise de 5 à 9 ou 6 à 10, tandis que la FAD et l'étape biologique maintiennent FOG, DBO et MES sous leurs plafonds. La surveillance numérique de la conformité environnementale avec enregistrement continu des données est la meilleure façon de prouver la conformité à Chesterfield Utilities lors des échantillonnages et inspections, et de démontrer une amélioration continue lors d'un échange relatif à l'autorisation. La chaîne d'escalade documentée par le programme comprend : surveillance renforcée, installation obligatoire de prétraitement, retrait de l'autorisation et risque d'arrêt de production (selon l'expérience terrain Crystal Clean, 2026). Pour un scénario comparable de rejet réglementé dans une autre juridiction de Virginie, le guide de prétraitement pour les usines chimiques de Hopewell, VA reprend la même logique de retrait d'autorisation dans un contexte industriel différent.
Questions fréquentes
Quelles limites locales Chesterfield County impose-t-il aux rejets agroalimentaires vers les POTW de Proctors Creek ou Falling Creek ?
Le programme de prétraitement industriel de Chesterfield fixe des limites locales au titre du 40 CFR 403 et du 40 CFR 40.5 afin de protéger les deux POTW, leurs cours d'eau récepteurs, la qualité des boues et la sécurité des opérateurs. Les paramètres les plus activement régulés sont les FOG (avec un plafond d'acceptation au réseau), la DBO, les MES et le pH ; les industriels doivent respecter les normes fédérales d'interdiction et les normes catégorielles en plus des limites locales (selon chesterfield.gov).
Que se passe-t-il si une usine agroalimentaire dépasse ses limites de rejet à Chesterfield ?
La non-conformité s'escalade des surtaxes à la surveillance renforcée, à l'installation obligatoire de prétraitement, et finalement au retrait de l'autorisation, avec risque d'arrêt de production si le problème de rejet menace la propre autorisation NPDES de la POTW (selon chesterfield.gov et l'expérience terrain Crystal Clean, 2026). Les surtaxes d'assainissement sur la DBO, les MES et les FOG sont généralement facturées à la livre au-delà du plafond, et un seul trimestre de violations répétées suffit habituellement à déclencher une revue de l'autorisation.
Une petite exploitation artisanale agroalimentaire de Chesterfield peut-elle se contenter d'une évacuation hors site plutôt que de construire un prétraitement sur site ?
L'évacuation hors site est viable pour des lots peu volumineux mais fortement chargés, qui ne peuvent pas être neutralisés en toute sécurité sur le site, et elle transfère la charge de traitement à une installation autorisée hors site ; elle ne constitue cependant pas un substitut durable au prétraitement pour toute opération rejetant plus de quelques milliers de gallons par jour d'eaux de production ou de CIP (selon l'expérience terrain Crystal Clean, 2026). L'ordonnance de Chesterfield exige un prétraitement dès que les polluants dépassent ou risquent de dépasser les concentrations admissibles au rejet, et la fréquence des évacuations, les bordereaux et la documentation du transporteur deviennent alors des éléments du programme FOG inspectés par la collectivité.
Quelle opération unitaire apporte la plus forte réduction de charge en amont de la POTW pour une usine agroalimentaire ?
Une unité FAD placée en amont de toute étape biologique retire typiquement 50 à 90 % des MES et 60 à 95 % des FOG, ce qui constitue l'étape de réduction de charge la plus importante d'une chaîne agroalimentaire, suivie d'une étape MBR ou CAS sur la DBO soluble avec 95 à 99 % d'élimination (selon les données terrain HydropureWater, 2026). L'égalisation arrive en premier, car elle protège chaque étape en aval des pics de CIP et des variations de pH.