Pourquoi la comparaison DAF/API standard ne tient pas pour les eaux usées de teinture textile
Pour des eaux usées de teinture réactive à forte couleur et à TDS élevé, la DAF est le meilleur séparateur d'huile en première étape : elle retire 90 à 98 % des FOG et 70 à 90 % des huiles émulsifiées en 10 à 30 minutes, alors que le rendement d'un séparateur API fondé sur la loi de Stokes chute dans la saumure à 10 000-30 000 mg/L de TDS typique d'un bain de teinture – l'abattement des huiles libres tombe souvent sous 50 % et celui des huiles émulsifiées reste sous 20 %. L'association d'un API de dégrossissage et d'une DAF de polissage est la configuration la plus répandue en teinturerie en 2026.
Un effluent de teinture réactive n'est pas une eau huileuse de raffinerie. Un rejet de bain de teinture charrie des colorants réactifs hydrolysés (chromophores Remazol, Procion et Reactive H usés qui ne se lient plus aux fibres), des cires d'ensimage issues des bains de désensimage, des lubrifiants de machine et des huiles antimousse provenant de fuites de chaudière de kier, ainsi que des charges de tensioactifs venant du savonnage et du décreusage. Ces huiles arrivent déjà émulsifiées à hauteur de 10 à 30 % de la charge, soit la fraction exacte qu'un séparateur gravitaire ne peut pas atteindre. Les pages comparatives génériques qui annoncent 60 à 75 % d'abattement d'huile libre pour un séparateur API sont rédigées pour les déssaleurs de raffinerie, où les gouttelettes d'huile mesurent 100 à 600 µm et où le TDS reste sous 2 000 mg/L. Aucune de ces conditions ne se retrouve en teinturerie réactive.
La deuxième variable que les pages génériques occultent est le TDS. Le sel de Glauber (Na2SO4) et le NaCl des bains réactifs poussent couramment l'effluent de teinturerie à 10 000-30 000 mg/L de TDS. La saumure porte la viscosité de l'eau à environ 1,05-1,15 cP et réduit la différence de densité huile-eau d'environ 0,10 g/cm³ en eau douce à 0,05-0,07 g/cm³ en eau salée concentrée. Ces deux termes figurent au dénominateur et au numérateur de la loi de Stokes, de sorte que la vitesse de remontée, seul mécanisme dont dispose un séparateur API, chute de 30 à 50 % avant même que l'ingénieur n'aborde l'hydraulique. La troisième variable est la couleur. Les colorants réactifs hydrolysés sont anioniques et hydrophiles : ils ne se séparent pas seuls, mais un coagulant cationique tel que le chlorure de polyaluminium (PAC) à 50-200 mg/L combiné à un polymère anionique peut entraîner 20 à 40 % de cette couleur dans le flotté de la DAF. Le séparateur API n'a pas d'étape chimique et n'élimine aucune couleur : l'usine doit payer la décoloration en aval ou accepter une charge MBR plus élevée. Aucune des trois principales pages classées sur « DAF vs API separator » ne traite ces trois réalités propres au textile.
La physique : comment le TDS et la couleur remodèlent les performances de la DAF et de l'API
La loi de Stokes fixe la vitesse de remontée d'une gouttelette d'huile à v = (g · Δρ · d²) / (18 · μ), où Δρ est la différence de densité entre l'huile et l'eau environnante, d le diamètre de la gouttelette et μ la viscosité dynamique. À TDS 20 000 mg/L et 30 °C, μ passe de 0,80 cP (eau douce) à environ 0,90 cP, soit +10 % environ, et Δρ entre une huile machine de 0,85 g/cm³ et la saumure descend de 0,15 g/cm³ à environ 0,10 g/cm³. En injectant ces valeurs pour une gouttelette de 100 µm : la vitesse de remontée en eau douce atteint environ 0,10 m/h ; dans une saumure à 20 000 mg/L de TDS, elle retombe à 0,05-0,07 m/h, soit une pénalité de 30 à 50 %. Un séparateur API conçu pour l'abattement annoncé de 60 à 75 % à 0,5-1,5 m/h de charge hydraulique superficielle doit être allongé d'un facteur 1,5 à 2 ou accepter une taille minimale de gouttelette de 100 µm que l'effluent de savonnage enfreint régulièrement. La même pénalité n'atteint pas la DAF, car la DAF utilise des bulles de 10 à 100 µm pour s'accrocher à des gouttelettes d'huile déstabilisées chimiquement : c'est la bulle qui soulève, pas la différence de densité huile-solution.
La couleur se comporte différemment. Les colorants réactifs hydrolysés portent des groupes sulfonate et chlorotriazine qui restent dissous en phase aqueuse : ils ne remonteront jamais seuls, quel que soit l'appareil. La DAF résout ce point par la chimie : 50-200 mg/L de PAC neutralisent la charge anionique et forment des microflocs ; 1-5 mg/L de polyacrylamide anionique pontent ces flocs ; les microbulles de la DAF entraînent ensuite le floc en surface. Des relevés au Bangladesh et en Türkiye sur des unités réactives montrent 20 à 40 % d'élimination de couleur (mesurée en absorbance Pt-Co à 436 nm) dans le flotté, avant toute étape biologique. Le séparateur API, lui, fonctionne sans coagulant et sans chimie de flottation : l'élimination de couleur dans un train API seul est pratiquement nulle, et l'usine assume la charge colorante complète sur le MBR ou l'ozone en aval.
L'huile émulsifiée est le point où l'écart technologique se creuse le plus. L'effluent de savonnage de teinture réactive contient typiquement 200-800 mg/L d'huile émulsifiée sous forme de gouttelettes de 1 à 20 µm, bien sous le seuil de 100 µm qu'exigent les séparateurs fondés sur la loi de Stokes. La DAF avec prétraitement chimique capture 70 à 90 % de cette fraction ; l'API en capture moins de 20 %. La biomasse du MBR ou du SBR en aval reçoit alors une charge d'huile dix fois moindre lorsque la DAF est en tête, ce qui protège la membrane contre le colmatage et maintient l'étape biologique en aérobie.
| Paramètre | Séparateur API à TDS 20 000 mg/L | DAF avec PAC + polymère |
|---|---|---|
| Taille de gouttelette d'huile traitée | ≥100 µm (sinon la vitesse de remontée s'effondre) | 1-20 µm après déstabilisation chimique |
| Vitesse de remontée, gouttelette de 100 µm | 0,05-0,07 m/h (vs 0,10 m/h en eau douce) | Sans objet – la bulle s'accroche, la gouttelette flotte |
| Abattement huile libre | 40-55 % (vs 60-75 % annoncé) | 90-98 % |
| Abattement huile émulsifiée | <20 % | 70-90 % |
| Co-abattement couleur (Pt-Co) | ~0 % (pas d'étape chimique) | 20-40 % avec PAC à 50-200 mg/L |
| Sensibilité au TDS | Forte – perte de 30 à 50 % au-delà de 10 000 mg/L | Négligeable – la chimie pilote, pas la densité |
DAF contre séparateur API – comparaison pour la teinture textile
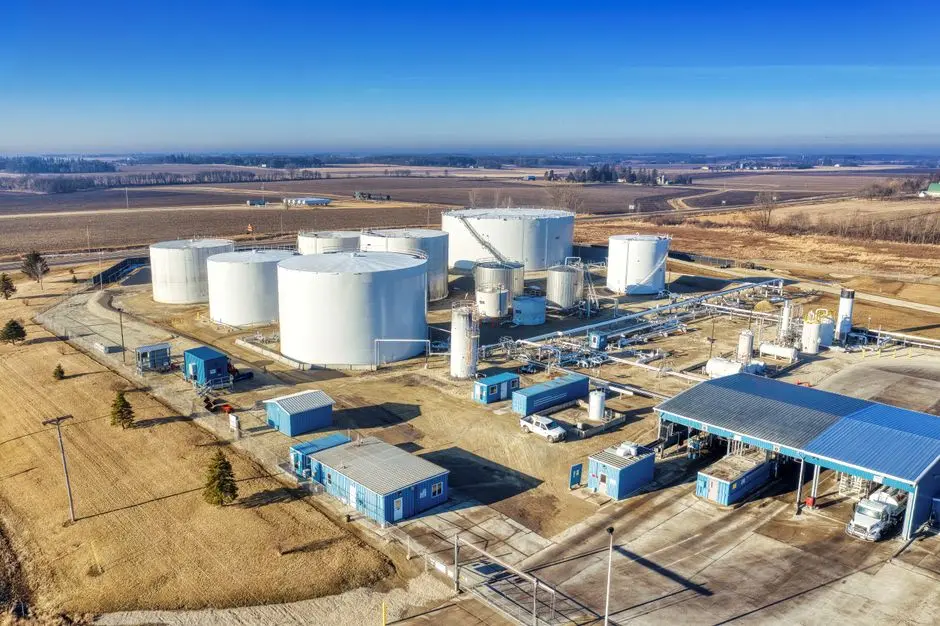
Les chiffres ci-dessous sont dimensionnés pour une teinturerie réactive de 2 000 m³/j à TDS 15 000 mg/L, FOG 400 mg/L, huile émulsifiée 300 mg/L et couleur Pt-Co 1 500-3 000. Les valeurs DAF proviennent de la page de référence HydropureWater DAF vs API et d'installations de terrain 2025-2026 ; les valeurs API reflètent les règles de conception API 421 ajustées de la pénalité de TDS décrite plus haut.
| Paramètre | Séparateur API | DAF (série ZSQ) |
|---|---|---|
| Mécanisme d'élimination | Gravité / loi de Stokes | Flottation à microbulles (10-100 µm) + coagulation |
| Abattement FOG (libre + émulsifiée) | 40-55 % (TDS 15 000 mg/L) | 90-98 % |
| Abattement huile émulsifiée | <20 % | 70-90 % |
| Abattement MES | 40-60 % | 85-95 % |
| O&G en sortie | 50-100 mg/L (brut) | 10-20 mg/L |
| Charge hydraulique superficielle | 0,5-1,5 m/h | 10-20 m/h |
| Temps de séjour | 1,5-2,5 h | 10-30 min (avec appoint chimique) |
| Emprise au sol pour 100 m³/h | ~250-400 m² (bac rectangulaire allongé) | ~30-50 m² (skid, 30-50 % de moins qu'un API) |
| CAPEX (USD par m³ de capacité) | 150-300 $ (béton, passif) | 400-800 $ (acier, compresseur, saturateur) |
| OPEX (USD par m³ traité) | 0,02-0,05 $ (minime) | 0,10-0,20 $ (PAC + polymère + énergie) |
| Co-abattement couleur (Pt-Co) | ~0 % | 20-40 % avec PAC 50-200 mg/L |
| Besoin en réactifs | Aucun (passif) | PAC 50-200 mg/L + polymère anionique 1-5 mg/L |
| Tolérance au TDS | Perte de 30 à 50 % au-delà de 10 000 mg/L | Quasi inchangée (pilotée par la chimie) |
Les deux lignes propres au textile en bas du tableau sont les éléments différenciants qui rendent une comparaison générique de raffinerie inutilisable. Une teinturerie qui spécifie un séparateur API seul à TDS 15 000 mg/L paie un bac à charge superficielle de 0,5-1,5 m/h qui délivre 40 à 55 % d'abattement d'huile libre et 0 % de décoloration, puis transmet les 50-100 mg/L d'O&G résiduels et la charge colorante complète à une étape biologique qui n'a jamais été dimensionnée pour cela.
Flow sheet de première étape recommandé pour une teinturerie réactive de 2 000 m³/j
La configuration que les teintureries 2026 au Bangladesh, en Inde, en Türkiye, au Vietnam et en Chine exploitent réellement se présente ainsi : dégrilleur rotatif (maille 3-5 mm) pour retenir peluches et fibres → bassin tampon dimensionné pour 8-12 h de TSH afin d'absorber les pics de vidange de bain → tour de refroidissement ou échangeur à plaques pour ramener le rejet de bain réactif de 60-80 °C sous 40 °C, car la DAF, comme la biologie en aval et la plupart des API, perd en rendement au-dessus de 45 °C → séparateur API de dégrossissage conçu selon API 421 pour extraire l'huile libre en vrac et protéger la DAF des à-coups → système DAF industriel série ZSQ en polissage, alimenté par un système automatique de dosage de réactifs HydropureWater qui injecte 50-200 mg/L de PAC et 1-5 mg/L de polymère anionique sur signaux proportionnels au débit → étape biologique (MBR ou SBR) → filtre à sable ou UF pour le polissage MES → OI optionnelle pour le recyclage vers la teinturerie.
L'API de dégrossissage est le levier que la plupart des ingénieurs sous-exploitent. Un petit API en amont de la DAF intercepte la fraction d'huile libre de 100-600 µm qui viendrait sinon surnager dans la DAF sous forme de couche épaisse, consommerait la capacité de flottation et ferait grimper la dose de PAC de 20 à 30 %. Avec l'API qui assure la séparation en vrac, la DAF fait ce que seule la DAF sait faire : capturer les huiles émulsifiées de 1-20 µm et entraîner 20 à 40 % de la couleur dans le flotté. Le flotté de DAF, à noter, titre 3-5 % de matières sèches : à traiter comme boue dangereuse et à passer sur une petite presse à bande, sans le renvoyer au bassin tampon. Le dégrilleur rotatif en amont du bassin tampon est la deuxième étape la plus souvent oubliée sur les P&ID réels : un effluent de teinture réactive charrie 50-200 mg/L de fibres et peluches qui s'enroulent autour des paliers d'écumeur de la DAF et affament les racleurs de l'API. Un dégrilleur rotatif mécanique dimensionné pour 3-5 mm d'ouverture apporte une protection bon marché.
Certaines teintureries 2026 suppriment l'API et exploitent uniquement : dégrillage → égalisation → refroidissement → DAF. Cette décision se défend quand le terrain est contraint (un API consomme 250-400 m² pour 100 m³/h), quand les FOG entrants sont sous 200 mg/L, ou quand le TDS dépasse 20 000 mg/L et que la pénalité de vitesse de remontée de l'API devient si sévère que l'unité ne justifie plus son emprise. Pour TDS 10 000-15 000 mg/L et FOG 400-800 mg/L, l'hybride API + DAF reste le standard et la spécification que l'EPC doit porter, sauf si le directeur d'usine la révoque pour des raisons foncières ou financières.
Coût et emprise au sol pour une station d'épuration de teinturerie en 2026
En chiffrant pour une unité de 2 000 m³/j (~83 m³/h en moyenne, 100 m³/h en pointe) : un API passif en béton pour dégrossissage revient à 150-300 $ par m³ de capacité, soit environ 30 000-60 000 $ installés pour l'étape de dégrossissage. La DAF industrielle série ZSQ en polissage se situe à 400-800 $ par m³ de capacité, soit 80 000-160 000 $ pour le même débit – un surcoût CAPEX de 2 à 3× réel, mais plus faible qu'il n'y paraît dès que l'emprise entre dans l'équation. Un API 100 m³/h demande 250-400 m² de génie civil ; une DAF 100 m³/h demande 30-50 m². Dans une teinturerie urbaine au Bangladesh ou en Türkiye où le terrain civil se facture 40-80 $ par m², le seul coût foncier de l'API referme 8 800-28 000 $ de l'écart de CAPEX, soit 20 à 30 % du différentiel. Ajoutez le risque de pic d'émulsion évité sur le MBR en aval et la prime DAF se comprime encore.
Côté exploitation, l'OPEX de la DAF est dominé par la chimie : PAC + polymère à 0,05-0,15 $ par m³ d'eau traitée, plus l'air comprimé et la pompe de recirculation. L'OPEX DAF total se situe à 0,10-0,20 $ par m³, énergie, maintenance et usure d'écumeur incluses. La configuration hybride abaisse la dose chimique DAF de 15 à 25 % parce que l'API a déjà extrait l'huile libre en vrac – pour une unité à 83 m³/h tournant 20 h/j, cela représente 6 000-12 000 $/an d'économie de réactifs, ce qui sur 10 ans de vie DAF suffit à amortir deux fois le CAPEX de l'API. Le vrai levier 2026 pour l'ingénieur qui défend la spécification devant un directeur financier reste donc la ligne de réactifs, pas le CAPEX affiché.
Checklist de sélection pour l'ingénieur d'une station d'épuration de teinturerie
Passez ces points go/no-go avant de figer un P&ID : (1) Si le TDS dépasse 10 000 mg/L et que l'influent contient de l'huile émulsifiée issue du savonnage ou de l'apprêt, spécifiez DAF seule, ou API + DAF si l'huile libre dépasse aussi 200 mg/L. (2) Si le TDS est sous 3 000 mg/L, que l'huile est libre et que le terrain est bon marché, un séparateur API seul conforme à API 421 est acceptable et constitue la première étape la moins coûteuse. (3) Si l'usine manque de place ou doit respecter une limite O&G stricte <20 mg/L ou viser la réutilisation (protection d'une OI), DAF seule. (4) Si l'usine dispose de 0,5-1 ha de terrain libre et ne traite que de l'huile libre, l'API coûte moins cher, mais vérifiez que la biologie en aval peut absorber 50-100 mg/L d'O&G sans perdre de MLSS. (5) Quel que soit l'appareil, dimensionnez le poste de dosage chimique sur la charge réelle en FOG et couleur, pas sur une dose générique de 50 mg/L de PAC ; le système automatique de dosage de réactifs HydropureWater est l'association la plus fréquente avec la DAF ZSQ sur les effluents réactifs, car il suit des consignes proportionnelles au débit et évite le surdosage lors des variations de niveau du bassin tampon. Une fois ces cinq réponses écrites, la spécification tient face aux achats, à l'officier environnement et à l'auditeur qui finira par demander pourquoi la station a été construite ainsi.
Questions fréquentes
Un séparateur API fonctionne-t-il sur des eaux usées de teinture réactive à TDS supérieur à 10 000 mg/L ?
Un séparateur API continue de fonctionner, mais son abattement d'huile libre passe de 60-75 % en valeurs affichées à environ 40-55 % à TDS 15 000 mg/L, et l'abattement d'huile émulsifiée reste sous 20 %. La chute est dictée par la loi de Stokes : la viscosité de la saumure augmente d'environ 5 à 10 % et la différence de densité huile-solution passe de 0,15 à environ 0,10 g/cm³, ramenant la vitesse de remontée d'une gouttelette de 100 µm de 0,10 m/h à 0,05-0,07 m/h. Une usine qui a besoin de 60 à 75 % d'abattement d'huile libre à TDS élevé doit allonger le bac API d'un facteur 1,5 à 2 ou ajouter une DAF de polissage en aval.
Une DAF peut-elle éliminer la couleur des colorants réactifs hydrolysés ?
Oui, mais uniquement avec chimie. Les colorants réactifs hydrolysés sont anioniques et hydrophiles : ils ne flottent pas seuls. Un coagulant cationique tel que le chlorure de polyaluminium (PAC) à 50-200 mg/L combiné à 1-5 mg/L de polyacrylamide anionique déstabilise les chromophores et entraîne 20 à 40 % de la couleur Pt-Co dans le flotté. Les relevés de terrain au Bangladesh et en Türkiye sur unités réactives (2025-2026) confirment cette plage, avec le haut de fourchette pour des doses de PAC plus élevées et un pH resserré à 7,0-7,5. Les 60 à 80 % de couleur restants sont pris en charge par le MBR ou une étape ozone en aval.
Quel est le flow sheet de première étape recommandé pour une teinturerie réactive de 2 000 m³/j en 2026 ?
Le standard 2026 est : dégrillage (maille 3-5 mm) → égalisation (TSH 8-12 h) → refroidissement (effluent ≤40 °C) → dégrossissage API (selon API 421) → polissage DAF avec PAC + polymère anionique → MBR ou SBR → filtre à sable ou UF → OI optionnelle. Les usines avec moins de 0,2 ha de terrain ou un TDS supérieur à 20 000 mg/L peuvent supprimer l'API et exploiter : dégrillage → égalisation → refroidissement → DAF seule, en acceptant une dose chimique DAF supérieure de 15 à 25 % en contrepartie de l'emprise et du capital économisés. Les deux configurations protègent la membrane du MBR en aval contre le colmatage par les huiles et fournissent à l'étape biologique un influent à 50-100 mg/L d'O&G au lieu des 200-400 mg/L qu'elle recevrait sans séparation primaire.