Pourquoi les usines de métallurgie de Waterbury font face à un vrai choix en 2026
Pour les usines de métallurgie de Waterbury en 2026, la flottation à air dissous (FAD) constitue le clarificateur primaire le plus pertinent lorsque l'effluent contient des huiles libres, des fluides de coupe et des FOG émulsifiés en plus des MES — situation fréquente en estampage, usinage et tournage. Un décanteur gravitaire classique ou lamellaire devient préférable lorsque l'effluent est dominé par des matières décantables lourdes avec peu d'huile et que le site dispose d'une surface au sol suffisante pour une cuve plus grande. La plupart des ateliers de traitement de surface de Waterbury soumis à 40 CFR Part 433 finissent par adopter la DAF en traitement primaire, car elle élimine 90–95 % des FOG et des hydroxydes métalliques flottés en un seul passage.
Le tissu industriel de Waterbury repose sur le laiton, le cuivre et la métallurgie de transformation — ateliers de tournage, estampage, usinage et traitement de surface — chacun générant des eaux usées chargées en huiles, FOG, MES et métaux dissous. Les autorisations de rejet industrielles CT DEEP et la norme catégorielle 40 CFR Part 433 Metal Finishing fixent les limites d'effluent ; la norme couvre plus de 33 opérations de fabrication typiques de la métallurgie, de la galvanoplastie électrolytique et autocatalytique à la gravure chimique, à l'anodisation et aux eaux de rinçage d'usinage. Les maxima journaliers de 40 CFR Part 433 conditionnent chaque décision d'un responsable EHS de Waterbury : MES à 52 mg/L, Cu à 4,1 mg/L, Ni à 4,1 mg/L, Zn à 4,2 mg/L, Pb à 0,69 mg/L, et huiles et graisses à 52 mg/L (selon 40 CFR 433.102). Le dépassement d'une seule de ces valeurs place l'usine en non-conformité avec le programme de prétraitement de la POTW locale, administrée à Waterbury par la Waterbury Water Pollution Control Authority.
Le point de tension central de l'article : choisir le mauvais clarificateur primaire impose ensuite une précipitation chimique supplémentaire, une filtration de polissage ou une gestion de boues plus lourdes en aval. Un choix technologique naïf et unique — un décanteur lamellaire sur une ligne d'estampage à forte teneur en FOG, ou une DAF sur un rinçage propre de copeaux de meulage — consomme du CAPEX en polissage aval qu'un primaire mieux adapté aurait évité. La suite de l'article expose le comportement procédé, la comparaison paramétrique côte à côte et une règle de décision spécifique à Waterbury qu'un ingénieur d'usine peut mobiliser pour justifier la dépense au regard de l'enveloppe 40 CFR 433.
Comment une DAF traite réellement les eaux usées de la métallurgie
Une unité DAF ne fait rien flotter par elle-même. Le mécanisme repose sur la fixation de microbulles d'air sur un floc conditionné chimiquement. Une partie de l'effluent clarifié — typiquement 20–30 % du débit d'alimentation — est pressurisée dans un saturateur avec de l'air comprimé à 4–6 bar, puis détendue via une vanne de dépressurisation à l'entrée du bassin de flottation. La chute de pression engendre un nuage de microbulles de 30–50 microns (selon spécification Clearwater/SigmaDAF 2026) qui s'accrochent aux flocs et aux gouttelettes d'huile, réduisent leur densité effective et les remontent en surface en 3–5 minutes. Un racleur pousse la couche flottée vers une goulotte d'écumage, tandis que les matières décantables plus lourdes — copeaux de meulage, fines métalliques, sables de rodage — chutent dans une zone de collecte inférieure et sont évacuées par une vis sans fin (Clearwater, 2026-04).
La coagulation et la floculation chimiques sont non optionnelles pour les effluents de métallurgie. Les fluides de coupe synthétiques émulsifiés et les hydroxydes métalliques colloïdaux portent une charge de surface quasi neutre et ne s'accrochent pas aux bulles sans neutralisation (chlorure ferrique ou alun à 50–150 mg/L), suivie d'un pontage par polymère anionique ou cationique à 2–10 mg/L. Sauter cette étape est la cause la plus fréquente de sous-performance d'une DAF sur une ligne de rinçage de galvanoplastie. La dose de polymère pour la capture des huiles est généralement inférieure à la dose de coagulant qu'un décanteur exige pour le co-abattement des MES et des métaux, ce qui constitue l'un des différentiels de coût d'exploitation dans la comparaison ci-dessous.
Les fabrications standard utilisent l'inox 304, avec inox 316 ou polypropylène disponibles pour les rinçages de galvanoplastie acides (selon spécification Clearwater 2026). Pour les ateliers de Waterbury travaillant le nickel, l'acide chromique ou les bains de zinc chlorure acide, la montée en gamme de matériaux mérite un poste budgétaire en 2026, et non un ajout de dernière minute. La DAF série ZSQ pour eaux usées industrielles couvre 4–300 m³/h, ce qui englobe la grande majorité des débits des usines de la Brass City.
Comment un décanteur gravitaire ou lamellaire traite le même effluent
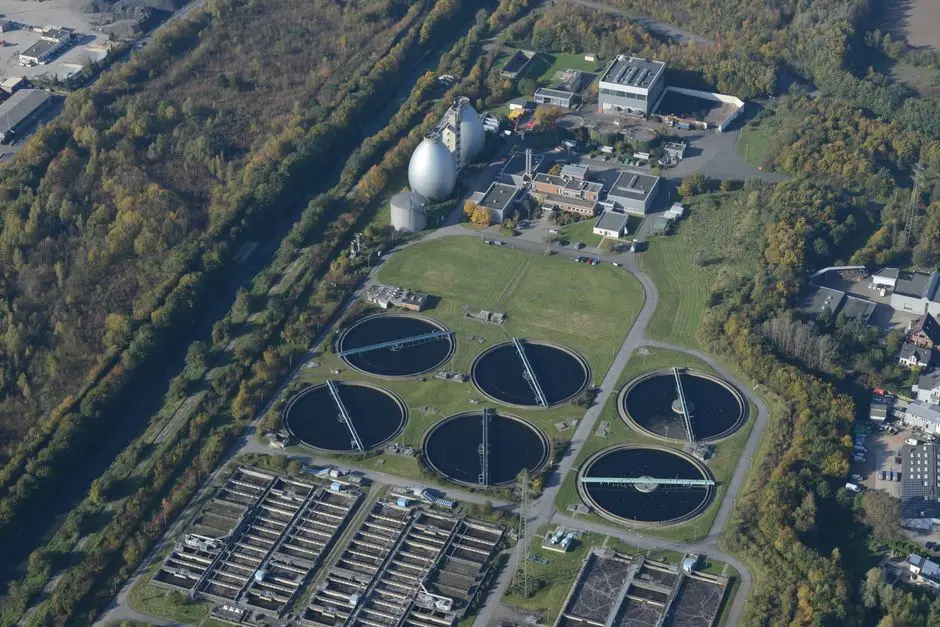
Les décanteurs reposent sur la décantation gravitaire. Un décanteur circulaire ou rectangulaire classique laisse aux particules un temps de séjour suffisant — typiquement 2–4 heures — pour qu'elles sédimentent en conditions quiescentes. Un décanteur lamellaire empile des plaques inclinées (angle de 55–60°) à l'intérieur de la cuve, raccourcissant le trajet effectif de décantation : les particules parcourent une courte distance jusqu'à une plaque, glissent le long de celle-ci et s'épaississent dans une trémie. La charge hydraulique de surface d'un lamellaire bien conçu atteint 20–40 m³/m²·h (selon spécification lamellaire HydropureWater 2026), contre 1–3 m³/m²·h pour un décanteur classique. C'est pourquoi un lamellaire est souvent le bon choix lorsque l'encombrement compte et que le polluant est décantable, et non flottable.
Le dosage de réactifs obéit à la même logique qu'en DAF : coagulant plus polymère pour bâtir un floc décantable. De nombreux lamellaires à haut débit recirculent une partie des boues épaissies dans l'alimentation pour servir de germe de floc, améliorant le contact solide et réduisant la demande totale en polymère d'environ 30 % dans les conceptions optimisées. La contrepartie tient à l'encombrement : un décanteur lamellaire exige 2 à 4 fois la surface au sol d'une DAF de même débit, car c'est la surface de plaques — et non le volume de cuve — qui dimensionne l'appareil.
Le mode de défaillance sur un effluent de métallurgie, ce sont les huiles émulsifiées. Les gouttelettes d'huile à flottabilité neutre d'un fluide de coupe synthétique ou d'une émulsion de lubrifiant d'estampage ne décantent pas, ne coalescent pas sur les plaques inclinées et n'atteignent pas la trémie de boues. Elles traversent, passent dans l'effluent et dépassent la limite de 52 mg/L en huiles et graisses du tableau de maxima journaliers 40 CFR 433. Ce seul chiffre — 52 mg/L — constitue la ligne rouge qui disqualifie le décanteur comme primaire autonome pour la plupart des lignes d'estampage et d'usinage de Waterbury.
DAF ou décanteur : comparaison pour les eaux usées de la métallurgie
| Paramètre | DAF (primaire) | Décanteur lamellaire ou classique (primaire) |
|---|---|---|
| Abattement MES | 70–90 % sur effluent de travail des métaux | 85–95 % sur effluent à dominante particulaire (référence 90 %, cas minier selon Ecologix 2026) |
| Abattement huiles / FOG | 90–95 % avec conditionnement polymère (selon Ecologix 2026) | ~70 % sur huile libre ; proche de 0 % sur huile émulsifiée |
| Traitement des fluides de coupe émulsifiés | Efficace après coagulant + polymère | Faible — les gouttelettes traversent |
| Métaux dissous (post-précipitation) | Capture le floc d'hydroxyde métallique flotté | Capture le floc d'hydroxyde sédimenté, avec risque de relargage par inversion de densité |
| Encombrement à 50 m³/h | ~10–15 m² (skid rectangulaire) | ~30–50 m² (bassin lamellaire + pack de plaques) |
| Fourchette CAPEX, USD 2026 (50 m³/h, skid monté, hors bâtiment) | 180 000 $ – 320 000 $ | 90 000 $ – 180 000 $ |
| Sous-catégorie 40 CFR 433 la mieux adaptée | Estampage, usinage, rinçage de galvanoplastie, Ni autocatalytique, rinçage d'anodisation | Rinçage de copeaux de meulage, rodage, détartrage, purge de coolant chargé en poussières (faible teneur en huile) |
| Consistance des boues | 3–6 % MS en couche flottée ; fraction sédimentée extraite par vis | 2–4 % MS en sousverse de trémie ; plus faciles à pomper, plus humides |
| Demande en polymère | Plus faible (objectif : capture des huiles) | Plus élevée (co-précipitation MES et métaux) |
| Rénovation dans un bâtiment ancien à surface limitée | Bonne adaptation — skid compact | Difficile — bassin et pack de plaques dominent l'emprise au sol |
Les trains hybrides DAF + polissage lamellaire sont fréquents chez les grands galvanoplastes de Waterbury qui doivent respecter les maxima journaliers 40 CFR 433 sur Cu, Ni, Zn, Pb ainsi que les huiles et graisses dans un rejet unique. Cette configuration dépasse le périmètre monotechnique de cette comparaison, mais elle constitue la réponse réaliste pour un galvanoplaste à 150–300 m³/h traitant des rinçages acides et alcalins mélangés — et la DAF série ZSQ pour eaux usées industrielles en amont absorbe la charge de FOG tandis que le décanteur lamellaire haute efficacité en aval polit les MES et épaissit les boues. Pour une analyse procédé plus approfondie côté galvanoplastie, consultez le guide d'ingénierie du traitement des eaux usées d'électroplating.
Facteurs de sélection propres à Waterbury pour 2026
| Facteur | Réalité Waterbury 2026 | Conséquence sur le choix du clarificateur primaire |
|---|---|---|
| Plage de débit type d'usine | 5–80 m³/h (majorité des ateliers), jusqu'à 300 m³/h pour les grands galvanoplastes | Dans l'enveloppe DAF ZSQ (4–300 m³/h) comme dans l'enveloppe lamellaire — le débit n'est pas le facteur décisif |
| Type de bâtiment | Nombreuses filatures anciennes à plusieurs étages ; faible charge admissible au sol, accès pont roulant limité | Les skids DAF passent par des portes standards ; les bassins lamellaires coulés en place rarement envisageables |
| Voie d'autorisation de rejet | Permis général CT DEEP IWWS + prétraitement POTW Waterbury (catégoriel 40 CFR 433) | Les deux technologies conviennent ; la DAF est la voie la moins risquée pour la conformité FOG |
| Cocktail de polluants | Huiles + fluides de coupe + rinçage de galvanoplastie (Cu, Ni, Zn, Cr, Pb) sur un même site | La DAF gère la fraction flottable en une seule unité ; le lamellaire seul dépasse la limite huiles et graisses |
| Tendance réglementaire PFAS Connecticut | Renforcement en 2026 (CT DEEP) | Étape de polissage post-décanteur (GAC, échange d'ions, OI) — pas un critère DAF contre décanteur |
| Effectif d'exploitation | Effectif opérateur réduit typique | Le racleur et la vis automatisés par API réduisent les heures opérateur par rapport à la purge manuelle d'un lamellaire |
Pour situer la décision dans un autre bassin métallurgique hors Connecticut, le guide DAF ou décanteur pour les eaux usées minières et métallurgiques à Catlettsburg parcourt le spectre à dominante matières décantables lourdes — contrepoint utile si votre effluent Waterbury est dominé par les copeaux plutôt que par les huiles.
Cadre de décision : quel système choisir pour votre usine de Waterbury ?
Commencez par la caractérisation de l'affluent. Le choix technologique dépend des polluants, et non du débit.
- Choisissez la DAF comme clarificateur primaire lorsque l'affluent présente au moins l'un des critères suivants : huile libre ou émulsifiée > 50 mg/L, FOG issus de lubrifiants d'estampage, fluides de coupe synthétiques, ou boues d'hydroxyde métallique flottées après précipitation alcaline des rinçages de galvanoplastie. C'est le choix par défaut pour les lignes d'estampage, d'usinage, de tournage et de galvanoplastie mixte — les profils d'effluent dominants à Waterbury.
- Choisissez un décanteur lamellaire ou classique lorsque l'affluent est principalement composé de MES particulaires (copeaux de meulage, abrasifs de rodage, calamine, poussières) avec une teneur en huile négligeable — par exemple, un rinçage d'estampage propre sans entraînement de lubrifiant, ou un lavage de copeaux sans coolant. Confirmez une teneur en huiles et graisses < 50 mg/L avant de vous engager.
- Choisissez DAF + polissage lamellaire lorsque l'usine doit respecter les maxima journaliers 40 CFR 433 sur Cu (4,1), Ni (4,1), Zn (4,2), Pb (0,69) et huiles et graisses (52 mg/L) dans un rejet unique, avec un débit supérieur à ~80 m³/h. La DAF gère les flottants ; le lamellaire polit les MES et épaissit les boues avant déshydratation.
- En cas de doute, demandez un jar-test comparant DAF avec conditionnement polymère et décantation lamellaire sur l'effluent réel. Mesurez la turbidité du surnageant, l'huile résiduelle et le volume de boues sédimentées/flottées après 30 minutes. Les chiffres trancheront la technologie à votre place, et les données d'essai satisferont en outre aux exigences de rapport d'ingénierie du CT DEEP pour la demande d'autorisation.
Cadrage CAPEX pour 2026 : une DAF skid montée de 50 m³/h se situe typiquement entre 180 000 $ et 320 000 $ installée, selon la montée en gamme matériaux (inox 316 pour les rinçages acides) et le périmètre de contrôle-commande. Un décanteur lamellaire de même service coûte 90 000 $ à 180 000 $, mais exige la surface au sol dont beaucoup d'ateliers anciens de Waterbury ne disposent pas. La décision défendable en 2026 n'est que rarement la ligne budgétaire la moins chère : c'est l'unité qui évite le polissage aval que l'autre aurait imposé.
Questions fréquentes
Une DAF peut-elle éliminer les métaux lourds dissous ?
Pas seule. La DAF élimine les hydroxydes métalliques flottés après ajustement du pH et précipitation — typiquement à pH 9–10 pour Zn, pH 8–9 pour Cu/Ni. Les métaux véritablement dissous (par exemple nickel complexé, chrome hexavalent) exigent un échange d'ions, une OI ou une précipitation + filtration en aval de la DAF. Pour la conformité 40 CFR 433, la DAF constitue le premier étage ; la précipitation chimique et un décanteur de polissage ou un filtre multicouche réalisent le travail sur les métaux dissous.
À quel débit faut-il une DAF plutôt qu'un décanteur ?
Les deux technologies s'échelonnent du pilote (1–5 m³/h) à plus de 300 m³/h en matériel commercial. Le débit n'est pas la variable décisive. Une DAF de 200 m³/h sur une ligne d'estampage à forte teneur en FOG est correcte ; un décanteur lamellaire de 200 m³/h sur la même ligne ne l'est pas. La décision dépend des polluants, et la DAF série ZSQ pour eaux usées industrielles couvre la même plage 4–300 m³/h que les décanteurs lamellaires.
À quelle fréquence une DAF doit-elle extraire les boues dans un atelier de traitement de surface ?
Typiquement toutes les 4–8 heures pour une ligne à forte teneur en FOG, en automatique via un racleur et une vis de fond commandés par horloge. Une ligne à forte charge en galvanoplastie avec floc d'hydroxyde peut exiger une extraction par vis toutes les 2–4 heures pour éviter l'accumulation de boues dans la zone de collecte. Réglez le cycle sur le niveau du bac à écumes plutôt que sur l'horloge si la ligne reçoit des décharges batchs depuis le bain de galvanoplastie.
L'effluent d'une DAF est-il apte au rejet à l'égout à Waterbury ?
Après conditionnement chimique aux limites 40 CFR 433, l'effluent de DAF peut être rejeté à la POTW de Waterbury dans le cadre du programme de prétraitement industriel. Confirmez les limites locales auprès de la Waterbury Water Pollution Control Authority — elle peut fixer des limites en métaux plus strictes que la norme catégorielle fédérale, et elle exigera un plan de contrôle des rejets ponctuels pour toute décharge batch supérieure à 50 m³.
Un décanteur lamellaire peut-il remplacer une DAF dans une usine de métallurgie ?
Seulement si les huiles sont extraites en amont par un séparateur huile/eau et que les huiles et graisses résiduelles descendent sous ~30 mg/L à l'entrée du lamellaire. Sinon, l'huile émulsifiée traverse et dépasse le maximum journalier de 52 mg/L de 40 CFR 433. Un lamellaire autonome sans séparation d'huile en amont est la défaillance de conformité mono-équipement la plus fréquente que nous observons dans les ateliers anciens de Waterbury.