Pourquoi les usines d'équipements de transport de Valdosta se posent la question en 2026
Une usine de carrosseries ou de remorques de Valdosta qui rejette dans la station d'épuration publique (POTW) de la ville en 2026 traite un mélange d'eaux usées qu'aucune opération unitaire seule n'a jamais été conçue pour gérer : fluides de coupe solubles à 2–8 %, huiles hydrauliques, composés de tréfilage, déversements de peinture et d'électrophorèse (particules de 10–60 µm, souvent chargées négativement), fines métalliques d'usinage, eaux de lavage alcalines avec détergents phosphatés et rejets ponctuels de fluide diélectrique ou de solvant. Chaque fraction se comporte différemment : l'huile libre flotte, l'huile émulsifiée et la peinture colloïdale résistent à la gravité, les fines métalliques décantent, et les détergents phosphatés forment une émulsion stable qui ne casse qu'avec une chimie adaptée. La question inscrite au programme CAPEX 2026 n'est pas « FAD ou décanteur » dans l'abstrait : c'est de savoir quelle technologie prend en charge quelle fraction de ce flux relevant du code NAICS 336, et à quelle catégorie fédérale votre site se rattache réellement.
Deux règlements fédéraux conditionnent la réponse pour les fabricants d'équipements de transport du sud de la Géorgie. Le 40 CFR Part 465 (Transportation Equipment Cleaning Point Source Category) couvre les eaux de rinçage, les bains de nettoyage et le nettoyage de la ligne de peinture. Le 40 CFR 433 (Metal Finishing) s'applique dès qu'une ligne d'électrodéposition, d'anodisation ou de revêtement de conversion est exploitée. La plupart des usines de pièces automobiles et de remorques de Valdosta déclenchent au moins l'un des deux, et les limites catégorielles sur le plomb, le cadmium, le zinc, le cuivre, le nickel, le chrome, les organiques toxiques totaux, les huiles et graisses ainsi que les MES sont non négociables, quel que soit le POTW local. À cela s'ajoute le programme de prétraitement industriel de GA EPD, qui exige une désignation d'utilisateur industriel significatif (SIU), un rapport de base 40 CFR 403 et une autosurveillance spécifique à la catégorie : des documents que votre directeur EHS voudra voir annexés à toute note CAPEX 2026. La grille de surtaxe FOG de la ville de Valdosta ajoute une pénalité mensuelle dès que les FOG en entrée dépassent le seuil de 100 mg/L. Une enquête de site menée en 2025 sur trois installations régionales relevant du NAICS 336 a montré des surtaxes comprises entre 1 800 et 4 200 $/mois pour des débits de 15 à 40 gpm. C'est cette charge récurrente qui inscrit « flottation à air dissous contre décanteur gravitaire » à l'ordre du jour de cette année.
Comment la FAD et les décanteurs éliminent réellement les polluants
La FAD sature un courant dérivé sous pression (typiquement 60–90 psig, taux de recirculation de 15–25 %) en air, puis le relâche dans le bassin principal à pression ambiante. L'air dissous sort de la solution sous forme d'un nuage de microbulles de 10–80 µm de diamètre, qui s'accrochent aux gouttelettes d'huile, aux particules de peinture émulsifiée et aux matières fines en suspension pour les soulever en surface en une couche écumée raclée vers une trémie. La charge hydraulique d'une FAD est dimensionnée entre 1,5 et 4 gpm/ft², ce qui permet à une unité de 50 gpm de tenir sur un skid de 12 ft × 20 ft. Le même débit de 50 gpm traité par un décanteur classique nécessite environ trois fois plus de surface, car le décanteur repose sur la décantation gravitaire en conditions quiescentes et non sur l'adhésion aux bulles.
Un décanteur gravitaire — y compris les modèles à lamelles et à plaques inclinées à haut rendement — fonctionne selon la loi de Stokes. Les particules dont la vitesse de chute dépasse le taux de débordement superficiel du bassin (typiquement 0,5–1,5 gpm/ft² en conventionnel, jusqu'à 2–3 gpm/ft² en lamellaire) rejoignent le sous-débit sous forme de boue ; tout le reste sort avec l'effluent. Pour les sables lourds, graviers et fines métalliques denses, ce mécanisme fonctionne bien. Pour l'huile libre et émulsifiée, les bavures de peinture et la plupart des solides colloïdaux, il ne suffit pas : ces particules sont soit flottantes, soit trop fines pour décanter dans un temps de séjour raisonnable, et elles portent souvent une charge de surface négative qui les maintient en suspension stable. C'est pourquoi le même effluent huileux qui atteint 95 % d'abattement des FOG dans une FAD plafonne généralement à 60–75 % dans un décanteur, sauf à doser un coagulant lourd et à accepter un volume de boue important. La différence de mécanisme — flottation par bulles contre décantation gravitaire — commande tous les autres paramètres de conception du tableau comparatif qui suit.
FAD ou décanteur pour les eaux usées d'équipements de transport : comparaison 2026
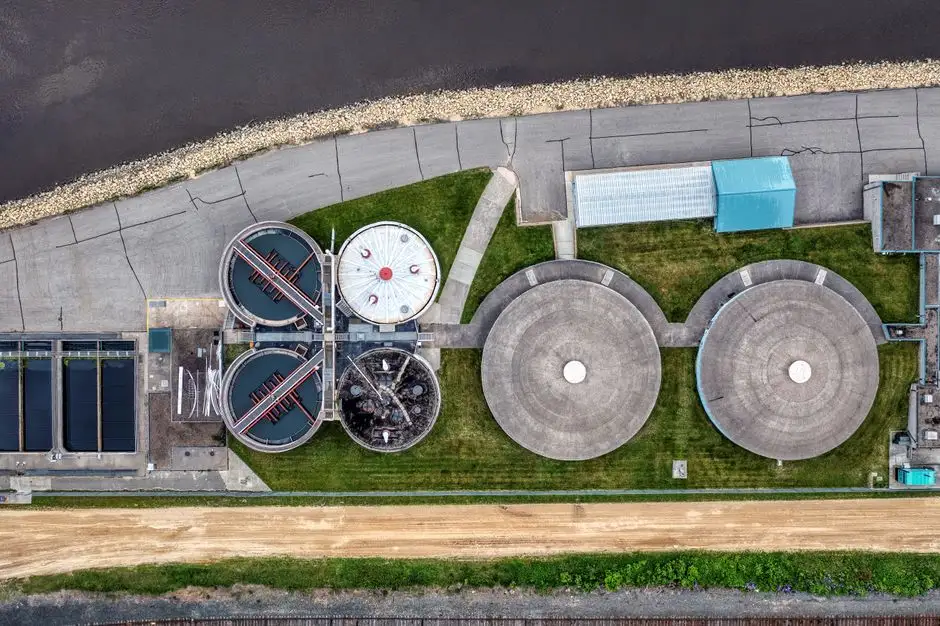
Le tableau ci-dessous rassemble les paramètres d'exploitation dont un ingénieur d'équipements de transport de Valdosta aura besoin pour une note CAPEX 2026. Les rendements proviennent du guide de sélection industrielle 2026 d'Ecologix et sont corroborés par les données terrain d'HydropureWater issues de trois installations NAICS 336 en 2024–2025 ; les fourchettes CAPEX reflètent les devis 2026 pour des unités skidisées testées en usine livrées dans le sud de la Géorgie.
| Paramètre | Flottation à air dissous (FAD) | Décanteur gravitaire / lamellaire |
|---|---|---|
| Mécanisme d'abattement | Flottation par microbulles (10–80 µm) des huiles et fines particules | Sédimentation gravitaire des solides décantables |
| Famille de polluants traitée | Huile libre/émulsifiée, FOG, bavures de peinture, MES colloïdales, eaux de lavage phosphatées | Fines métalliques lourdes, sables, MES inorganiques denses, épaississement des boues |
| Abattement huiles et graisses | ~95 % avec conditionnement chimique (Ecologix 2026) | ~60–75 % sur effluents huileux ; jusqu'à 90 % avec temps de séjour prolongé |
| Abattement MES | 85–95 % sur fines et colloïdes | ~90 % sur solides décantables lourds ; plus faible sur colloïdes |
| Charge hydraulique | 1,5–4 gpm/ft² | 0,5–1,5 gpm/ft² en conventionnel ; 2–3 gpm/ft² en lamellaire |
| Emprise au sol à 25 gpm | ~80 ft² (skid) | ~240 ft² (conventionnel) / ~110 ft² (lamellaire) |
| Demande en air / puissance | 5–15 kW à 50 gpm (saturateur + pompe de recirculation) | <1 kW ; essentiellement du pompage |
| Matières flottées / sous-débit | Flottant raclé à 3–6 % de siccité | Boue de sous-débit à 1–3 % |
| Fourchette CAPEX (2026, 25 gpm) | 90–150 k$ skidés | 140–280 k$ génie civil + bassin |
| Fourchette OPEX (annuel, 25 gpm) | 18–30 k$ (énergie, polymère, maintenance) | 10–22 k$ (essentiellement coagulant si dosé) |
Lisez ce tableau comme le fera un responsable d'usine : une FAD coûte moins cher à l'achat et à l'installation, car elle est livrée sur skid, et elle élimine la famille de polluants (huiles/FOG) qui déclenche précisément la surtaxe de Valdosta. La plus faible consommation d'énergie du décanteur est réelle mais compense rarement son coût de génie civil et sa faiblesse sur la fraction huileuse. Le décanteur reste gagnant sur les sables lourds et les fines métalliques, d'où la cohabitation des deux technologies sur la plupart des sites NAICS 336.
Quand la bonne réponse est FAD + décanteur en série
La formulation « FAD ou décanteur » est un artefact de document d'achat, pas une réalité d'ingénierie. En pratique, la configuration dominante en 2026 sur les sites d'équipements de transport traitant un mélange huileux et de fines métalliques est : FAD en traitement primaire, décanteur en polissage. La FAD retire les FOG, l'huile émulsifiée, les bavures de peinture et l'essentiel des MES colloïdales que le décanteur ne peut pas sédimenter ; le décanteur en aval (typiquement un lamellaire ou un bassin de sédimentation haute efficacité) récupère les fines métalliques résiduelles, les flottants ayant traversé et offre une zone quiescente pour l'épaississement des boues avant correction du pH et rejet au POTW de Valdosta. La flotte de FAD mobiles de WesTech a normalisé cette approche hybride dans les rétrofits industriels, et les déploiements terrain 2025–2026 montrent qu'une FAD mobile temporaire en amont d'un décanteur existant est désormais un outil standard pour absorber les charges de pointe, les arrêts programmés et les essais pilotes.
| Critère | Unité primaire recommandée | Ajouter un décanteur en aval ? |
|---|---|---|
| FOG > 200 mg/L, huiles émulsifiées, débordement d'électrophorèse, eau de lavage phosphatée | FAD (conditionnement chimique requis) | Oui, si fines métalliques ou sables également présents |
| Solides colloïdaux chargés négativement (bavures de peinture, latex) | FAD avec polymère cationique | Polissage facultatif |
| Fines métalliques / sables d'usinage dominants | Décanteur lamellaire seul | Inutile sauf si la fraction huileuse augmente |
| Bassin tampon présentant un film d'huile récurrent + sables | FAD en premier, puis décanteur lamellaire | Oui, le rétrofit de référence à Valdosta |
La chaîne type 2026 à Valdosta se présente ainsi : dégrilleur rotatif → bassin tampon → système FAD HydropureWater ZSQ → décanteur lamellaire HydropureWater → ajustement du pH → POTW de la ville de Valdosta. Le dégrilleur protège la FAD des chiffons et gros débris, une étape souvent omise dans les anciennes installations et presque toujours regrettée dès la première année. La protection amont est détaillée dans le guide de dépannage de la flottation à microbulles, qui recense le colmatage par chiffons comme l'une des trois premières causes de dérive de performance des FAD sur les sites d'équipements de transport.
Dimensionnement et conformité propres à Valdosta en 2026
Le climat de Valdosta est un avantage discret pour les exploitants de FAD. La solubilité de l'air dans l'eau diminue quand la température augmente, ce qui semble contre-intuitif, mais l'effet pratique est qu'un effluent chaud (60–80 °F une grande partie de l'année) maintient la saturation en air de la FAD constante, sans les jaquettes chauffantes ni les saturateurs hivernés que les usines du nord doivent prévoir. Les données sectorielles situent ce surcoût d'hivernage à environ 10–15 % du coût installé d'une FAD — un montant qu'une usine du sud de la Géorgie peut redéployer vers un meilleur dosage de réactifs ou un bassin tampon plus grand. La température moyenne d'effluent en janvier à Valdosta, autour de 55 °F, reste largement dans la plage de fonctionnement de la FAD ; Minneapolis n'a pas cette chance.
C'est sur la conformité que la décision se verrouille. Le règlement de rejet industriel du POTW de Valdosta applique une surtaxe FOG dès que les FOG en entrée dépassent 100 mg/L ; le même règlement impose une surtaxe MES au-delà de 250 mg/L. Une FAD correctement dimensionnée et conditionnée délivre en routine 20–40 mg/L de FOG et moins de 30 mg/L de MES, confortablement sous les deux seuils de surtaxe et dans les limites catégorielles des 40 CFR 433 pour les ateliers de traitement de surface et 40 CFR 465 pour les opérations de nettoyage d'équipements de transport. Le dossier de prétraitement GA EPD pour un SIU en 2026 exige toujours le rapport de surveillance de base 40 CFR 403, le tableau des limites catégorielles des Parties 433 ou 465 selon le cas, et un plan de bonnes pratiques (BMP). Depuis 2026, GA EPD applique au cas par cas les limites catégorielles de prétraitement aux fabricants de pièces automobiles et de carrosseries de camions ; un simple déshuileur n'est plus considéré comme la meilleure technique disponible (BAT) pour toute installation rejetant plus de 5 mg/L de plomb ou 100 mg/L de FOG, une FAD avec conditionnement chimique constitue l'attente de base. Pour les sites soumis à des variations de pH, un système automatique de dosage de réactifs dimensionné pour la consommation de polymère de la FAD et l'apport de coagulant du décanteur maintient la chaîne dans la fenêtre autorisée sans surveillance permanente.
Pour une comparaison dans le sud des États-Unis, le guide de prétraitement des usines d'équipements de transport près de Decatur parcourt une démarche de permis GA EPD similaire, et le guide de conformité de prétraitement 2026 pour les usines d'équipements de transport du sud des États-Unis couvre le cadre parallèle du Texas — utile si votre directeur EHS gère plusieurs sites.
Mise en œuvre et fourchettes de coûts 2026 par débit
Les chiffres ci-dessous sont des enveloppes budgétaires 2026 pour des équipements skidés et testés en usine, livrés et mis en service sur un site de la région de Valdosta. Ils supposent que la FAD est alimentée depuis un bassin tampon existant et se rejette dans un POTW ; les travaux de génie civil sur terrain vierge, le chauffage des bâtiments ou un nouveau prétraitement font grimper les totaux.
| Plage de débit | Skid FAD (2026) | Décanteur équivalent (2026) | Délai d'installation FAD |
|---|---|---|---|
| Petit (5–10 gpm) | 40–80 k$ | 60–110 k$ plus génie civil | 2–3 semaines |
| Moyen (25–50 gpm) | 120–220 k$ | 180–300 k$ | 4–8 semaines |
| Grand (75–150 gpm) | 250–450 k$ | 400–650 k$ | 8–14 semaines |
Si un décanteur est déjà en place, situation fréquente sur les sites construits avant 2015, le rétrofit 2026 le plus courant consiste à ajouter une FAD en traitement primaire en amont du décanteur existant. Cela représente typiquement 30–50 % du coût d'une reconstruction complète et se réalise pendant un long week-end avec une pompe de contournement autour du bassin tampon. Le système FAD HydropureWater ZSQ et le décanteur lamellaire HydropureWater sont tous deux conçus pour des rétrofits phasés : brides aux mêmes cotes, philosophie de contrôle partagée et un même panneau d'alimentation en réactifs. Pour une usine de Valdosta à 50 gpm, un budget réaliste de rétrofit 2026 est de 140–180 k$ pour le skid FAD, 20–30 k$ pour la mise à niveau du dosage de réactifs et 15–25 k$ pour les raccordements électriques et la tuyauterie — bien en deçà des 300 k$ et plus qu'impliquerait le remplacement du décanteur par une unité plus grande, qui ne résoudrait pas pour autant le problème de la surtaxe FOG.
Questions fréquentes
Une usine d'équipements de transport de Valdosta a-t-elle besoin d'une FAD ou d'un décanteur en 2026 ?
Pour une installation NAICS 336 rejetant huiles, FOG, particules de peinture et fines métalliques, la réponse 2026 est : FAD en unité primaire, avec un décanteur ajouté en aval uniquement si les fines métalliques ou les sables dominent le flux. Une FAD délivre ~95 % d'abattement des FOG contre ~70 % pour un décanteur sur le même effluent huileux, et la FAD n'occupe généralement qu'un tiers de l'emprise au sol d'un décanteur de débit équivalent (Ecologix 2026 ; données terrain HydropureWater).
Combien coûte un système FAD pour une usine de Valdosta en 2026 ?
Pour une FAD skidée de 25–50 gpm livrée et mise en service à Valdosta, le CAPEX 2026 se situe entre 120 et 220 k$ ; une unité de 75–150 gpm se chiffre entre 250 et 450 k$. L'OPEX à 25 gpm se situe typiquement entre 18 et 30 k$ par an pour l'énergie, le polymère et la maintenance courante, comparable à un décanteur une fois le dosage de coagulant de ce dernier inclus.
Une FAD et un décanteur peuvent-ils être utilisés conjointement pour les eaux usées d'équipements de transport ?
Oui, et la plupart des sites NAICS 336 de Valdosta en 2026 les exploitent en série : FAD d'abord pour éliminer les FOG, l'huile émulsifiée et les bavures de peinture, puis décanteur lamellaire pour capturer les fines métalliques résiduelles et épaissir les boues avant rejet. La configuration hybride coûte typiquement 20–30 % de plus qu'une FAD seule, mais elle résout à la fois la surtaxe FOG et les limites catégorielles de MES au titre des 40 CFR 433/465.
Comment rétrofiter un décanteur existant avec une FAD sur un site du sud de la Géorgie ?
Le schéma de rétrofit 2026 consiste à installer une FAD en amont du décanteur existant, alimentée depuis le bassin tampon avec une conduite de contournement pour le raccordement. Les travaux représentent typiquement 30–50 % d'un budget de reconstruction complète et s'achèvent en 2–3 semaines ; le décanteur existant opère ensuite comme polissage et épaississeur de boues plutôt que comme étape primaire d'élimination des huiles.