Pourquoi un décanteur classique échoue sur les eaux usées de plasturgie et de caoutchouterie
L'effluent type d'une usine de plasturgie ou de caoutchouterie de Dallas n'est pas le flux chargé en sables et en hydrocarbures pour lequel un décanteur conventionnel a été conçu. Les eaux de lavage issues des extrudeuses, des moules d'injection et des mélangeurs Banbury arrivent en bâchées qui font varier le pH de 4 à 10 sur un seul poste. Le latex SBR et NBR entraîné, les huiles plastifiantes et les émulsions d'agent de démoulage silicone restent en surface au lieu de décanter. Les huiles et graisses libres se situent régulièrement entre 200 et 800 mg/L, les MES dépassent 1 000 mg/L en pointe pendant les cycles de lavage, et les particules en suspension sont flottantes ou de densité proche de celle de l'eau. Un décanteur conventionnel s'appuie sur le différentiel de densité et la loi de Stokes. Lorsque ce différentiel disparaît, le temps de séjour dépasse 4 heures, la demande en polymère augmente, et la surverse reste trouble.
Sur le plan réglementaire, cet effluent relève de la catégorie de source ponctuelle « Plastics and Rubber Manufacturing » de l'EPA au titre du 40 CFR Part 463, qui fixe le référentiel fédéral pour les limites BPT, BAT et BCT. Le programme de prétraitement industriel de la ville de Dallas, administré par la Trinity River Authority sur une grande partie de l'agglomération, applique des limites locales sur les MES, les huiles et graisses et le pH. Cette architecture réglementaire désigne la flottation à l'air — et non la gravité — comme la voie pratique et conforme pour traiter les effluents chargés en matières en suspension et en huiles, conformément à l'ouvrage d'Ali, Flotation Technology (doi:10.1007/978-1-60327-133-2).
Comment fonctionne une DAF sur ce type d'effluent
Une flottation à air dissous clarifie en fixant des microbulles sur le floc d'huile et de latex déstabilisé, puis en remontant l'agglomérat en surface pour l'écrémage. Un saturateur pressurisé fonctionnant sur une boucle de recirculation de 20 à 40 % dissout l'air à 60–80 psig. Lorsque la recirculation est détendue dans la cellule de flottation, elle libère des bulles de 20–50 µm : le Micro Bubbler Generator de DAF Corp vise 20–40 µm de façon constante, et SigmaDAF annonce 30–50 µm. Ces bulles adhèrent au floc recouvert d'huile et le soulèvent en 3 à 5 minutes de temps de séjour, là où un décanteur exigerait 2 à 4 heures pour le même travail.
Les bulles seules ne suffisent pas. Un coagulant (le plus souvent du chlorure de polyaluminium ou du chlorure ferrique cationique, à 50–150 mg/L) est injecté en amont, suivi d'un flocculant polymère anionique ou cationique à longue chaîne à 1–5 mg/L. Sans cette condition chimique, le rendement chute de la plage publiée de 90 %+ à 50–60 %, quelle que soit l'hydraulique. Une skid de dosage automatique de réactifs HydropureWater est la méthode standard employée par les usines de Dallas pour maintenir la dose stable face aux variations journalières propres à une usine de plasturgie.
Deux chiffres en aval comptent pour la discussion d'achat : les boues flottées atteignent 2 à 4 % de siccité sur une DAF (selon la spécification publiée du FC Maximizer de DAF Corp), et l'effluent de DAF peut descendre sous 50 ppm de MES à partir d'une alimentation à 2 000 ppm sur la configuration FC-150. Ces deux valeurs conditionnent le dimensionnement d'un filtre-presse à plaques en aval, et un décanteur gravitaire peine à les atteindre sur ce type d'effluent.
DAF contre décanteur gravitaire : comparaison pour la plasturgie et la caoutchouterie
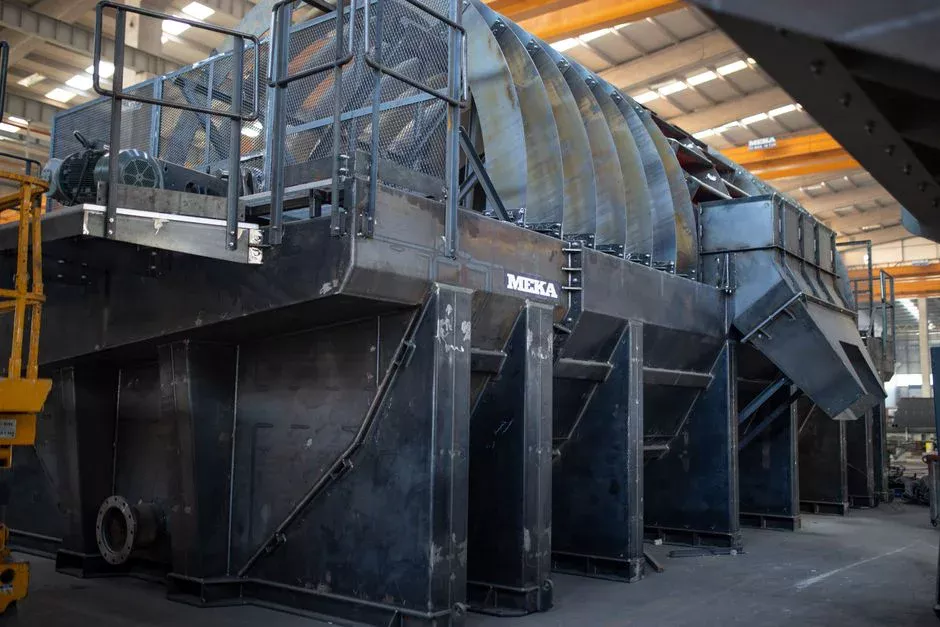
Le tableau ci-dessous compare trois options à partir des données publiées par DAF Corp et SigmaDAF pour les unités de flottation, et des plages de performance de décanteurs classiques issues des références courantes en génie des eaux usées pour le référentiel gravitaire. Les fourchettes de CAPEX sont des estimations d'ingénierie pour le marché de Dallas en 2026 et doivent être confirmées par devis fournisseurs.
| Paramètre | DAF — circulaire (classe FC Maximizer) | DAF — rectangulaire (classe RC UniMax / FPAC) | Décanteur gravitaire classique | Décanteur lamellaire |
|---|---|---|---|---|
| Abattement MES sur effluent latex/huiles et graisses | 92–98 % (selon spec FC Maximizer de DAF Corp) | 85–90 % (selon spec RC UniMax de DAF Corp) ; SigmaDAF FPAC 90 %+ sur solides élevés | 40–60 % en pratique ; surverse trouble sur latex flottant | 50–70 % ; reste basé sur la gravité, donc hérite du problème de latex |
| Abattement huiles et graisses | 85–95 % en un seul étage | 80–90 % | 30–50 % sans lamelles ; gestion des écumes lourde | 50–70 % avec pack de lamelles |
| Emprise au sol pour 100 GPM | ~25–40 ft² (cuve circulaire peu profonde) | ~30–50 ft² (rectangulaire, flexibilité hydraulique) | ~150–300 ft² (grand bassin, 2–4 h de séjour) | ~50–80 ft² (pack de plaques inclinées) |
| Temps de séjour hydraulique | 3–5 minutes | 5–10 minutes | 120–240 minutes | 20–40 minutes |
| Dose typique de polymère | 1–5 mg/L de flocculant + 50–150 mg/L de coagulant | 1–5 mg/L + 50–150 mg/L | 5–15 mg/L (toujours 40–60 % de MES) | 3–10 mg/L |
| Siccité des boues / sous-courant | 2–4 % de siccité (flottées) | 2–4 % de siccité | 1–3 % en sous-courant ; épaississeur généralement nécessaire | 1,5–3 % |
| Plage de débit (constructeur) | 10–11 000 GPM ; 6–70 ft de diamètre (DAF Corp) | 10–1 000 GPM (DAF Corp) ; SigmaDAF FPHF pour hauts débits | Illimitée, mais le coût du bassin croît linéairement | 100–5 000 GPM en pratique |
| Fourchette CAPEX (estimation d'ingénierie, 2026) | Bas à milieu de la fourchette à cinq chiffres USD jusqu'à un skid 100 GPM ; six chiffres à 500+ GPM | Six chiffres USD pour 200–1 000 GPM sur mesure | Coût d'équipement plus bas, mais 2–4× le coût de génie civil et d'emprise | Milieu de la fourchette à cinq chiffres à bas de la fourchette à six chiffres USD |
| Meilleur emploi sur cet effluent | Standard pour les flux de latex flottant + huiles et graisses | Débits moyens à élevés, variabilité hydraulique | Uniquement lorsque les MES sont basses et les huiles faibles | Primaire sur effluents dilués ; nécessite un polissage DAF |
La ligne décanteur classique sert de référentiel de comparaison. Un décanteur circulaire ou rectangulaire limitant l'abattement des MES à 40–60 % sur un effluent à latex flottant traduit une limite mécanique, et non une erreur de dimensionnement. Le décanteur lamellaire, bien qu'il gagne de la place par rapport à un bassin classique, reste fondé sur la décantation gravitaire. Il ne résout pas le problème de flottabilité, et les usines de Dallas traitant des émulsions de SBR ou de plastifiants sur lamellaire en primaire ajoutent généralement une DAF en aval.
Quel choix pour les usines de Dallas en 2026
Le choix pour une usine de plasturgie ou de caoutchouterie de Dallas en 2026 dépend des caractéristiques de l'effluent. Si les MES en entrée dépassent durablement 500 mg/L ou si les huiles et graisses libres dépassent 200 mg/L, la DAF est la solution de référence. Si les MES en entrée restent sous 300 mg/L et que les huiles libres sont faibles — comme un atelier de moulage avec surtout de la purge de tour de refroidissement et quelques eaux de lavage — un décanteur lamellaire peut servir de traitement primaire, avec une DAF de polissage réservée aux pointes.
Pour les plages de débit courantes dans l'agglomération de Dallas, un petit atelier de moulage ou de pièces caoutchouc sous 100 GPM est servi de façon optimale par un skid compact, dans la gamme de 6–15 ft de diamètre publiée par DAF Corp pour les systèmes de 48–450 GPM — une bonne correspondance avec une DAF série ZSQ HydropureWater. Un site moyen d'extrusion, de composants de pneumatiques ou de plasturgie mixte entre 200 et 1 000 GPM relève d'une DAF rectangulaire, classe RC UniMax, pour la flexibilité hydraulique entre postes. Pour les sites à haut débit au-dessus de 1 000 GPM avec des teneurs en huile relativement faibles, un lamellaire primaire suivi d'un polissage par DAF bat généralement un seul décanteur surdimensionné, tant en emprise qu'en abattement global. Le décanteur lamellaire HydropureWater est précisément dimensionné pour ce rôle primaire.
Prétraitement, autorisations et réalité économique à Dallas
Une usine de plasturgie ou de caoutchouterie de la région de Dallas raccordée au réseau de la Trinity River Authority opère sous le programme de prétraitement industriel de la ville de Dallas, qui superpose des limites locales sur les MES, les huiles et graisses et le pH au référentiel fédéral 40 CFR Part 463. Un plafond local typique pour les huiles et graisses se situe entre 100 et 200 mg/L en valeur journalière maximale, avec des limites sur les MES souvent plus strictes que les valeurs BPT fédérales. Les usines qui dépassent ces limites s'exposent à des surtaxes et à d'éventuelles mesures sur leur autorisation, ce qui fait du décanteur primaire une décision critique en termes de risque réglementaire. Pour un repère parallèle sur les calculs de prétraitement de la côte du Golfe, voir le guide de conformité 2026 pour le prétraitement dans la région de Houston.
En matière de CAPEX (estimations d'ingénierie 2026), un skid DAF compact pour moins de 100 GPM se situe généralement dans le bas à milieu de la fourchette à cinq chiffres USD ; une DAF rectangulaire sur mesure pour 200–1 000 GPM passe en fourchette à six chiffres ; un décanteur gravitaire en béton a souvent un coût d'équipement inférieur, mais 2 à 4 fois le coût de génie civil et d'emprise une fois chiffrés terrassement, charpente métallique du bassin et pompage des boues. Côté OPEX, la ligne DAF inclut polymère, air comprimé du saturateur et remplacements occasionnels de l'écrémeur ; la ligne décanteur inclut pompage des boues et nettoyages plus fréquents du bassin. L'aval est concret : les boues de DAF à 2–4 % de siccité alimentent directement un filtre-presse à plaques HydropureWater, alors que le sous-courant de décanteur à 1–3 % requiert d'abord un épaississeur — un équipement supplémentaire, un surcoût de polymère et une emprise supplémentaire qui figurent rarement dans le devis initial du décanteur gravitaire.
Questions fréquentes
Comment dimensionner une DAF pour une usine de plasturgie ou de caoutchouterie à Dallas ?
Dimensionner sur le débit horaire de pointe avec un taux de recirculation de 20 à 40 %, viser 3 à 5 minutes de séjour dans la cellule de flottation, et maintenir la charge hydraulique proche de 1,5–2,0 GPM/ft² sur les flux chargés en latex et huiles et graisses. Une DAF série ZSQ HydropureWater en skid de 6–15 ft couvre la plupart des sites sous 100 GPM.
Pourquoi un décanteur est-il en difficulté sur le latex de caoutchouc et les émulsions de plastifiants ?
Les gouttelettes de latex et les huiles plastifiantes émulsifiées sont flottantes ou de densité proche de celle de l'eau, ce qui laisse peu de force motrice à la loi de Stokes. Allonger le séjour et augmenter la dose de polymère ne compense que partiellement, laissant les MES de surverse bien au-dessus des cibles conformes au 40 CFR Part 463.
Quel polymère fonctionne le mieux pour le latex SBR/NBR et les émulsions de plastifiants ?
L'association standard est un coagulant cationique (chlorure de polyaluminium ou chlorure ferrique à 50–150 mg/L) suivi d'un flocculant anionique ou cationique à longue chaîne à 1–5 mg/L. Des jar-tests sur l'effluent réel sont indispensables, car la stabilité de l'émulsion varie fortement entre les flux SBR, NBR et les plastifiants type phtalate.
Peut-on rétrofiter un décanteur existant avec une DAF plutôt que le remplacer ?
Oui : de nombreuses usines de Dallas conservent le décanteur comme bassin primaire ou tampon et ajoutent une DAF en polissage. C'est souvent la voie la moins perturbatrice lorsque le génie civil est contraint, et elle transforme une unité à 40–60 % de MES en une chaîne combinée à 85–95 %.
Quelles limites de prétraitement à Dallas pèsent le plus sur le choix DAF/décanteur ?
Les limites journalières maximales locales en huiles et graisses et en MES du programme de prétraitement industriel de la ville de Dallas / Trinity River Authority, superposées au référentiel BPT/