Un programme de maintenance pragmatique de la flottation sous pression pour unités de flottation à air dissous (FAD) couvre les contrôles quotidiens, hebdomadaires, mensuels et annuels du saturateur, des vannes de décharge et de l'écumeur. La plupart des unités industrielles tournent autour de 0,4 MPa (environ 58 psi) ; maintenir la cuve, les buses et le racleur dans cette plage limite le colmatage et peut prolonger la durée de service jusqu'à 40 % par rapport à une exploitation en simple réparation curative.
Pourquoi les systèmes de flottation sous pression tombent en panne sans maintenance adaptée
Les systèmes de flottation à air dissous mal entretenus enregistrent environ 37 % d'arrêts non planifiés supplémentaires par an dans les revues de fiabilité des trains FOG et MES. Ces temps perdus se traduisent par des interventions d'urgence et un risque de dépassement de l'autorisation de rejet lors des pics de matières en suspension. Les unités FAD retirent les MES, les huiles et les graisses ; une dérive ici se propage à toute la station en moins d'une équipe.
Les vannes de décharge colmatées sont une cause récurrente et peuvent réduire l'efficacité de génération de bulles jusqu'à 60 % à débit de recirculation constant. Les opérateurs augmentent alors la dose de coagulant ou de polymère de 20 à 30 % pour tenter de rétablir la clarté, ce qui accroît les dépenses chimiques sans corriger la dissolution d'air. Sur les unités opérant au-dessus de pH 8,5, les chaînes de racleur corrodées représentent environ 45 % des défaillances mécaniques du bac de flottation ; l'évacuation des flottants s'arrête alors et les boues refoulent vers le déversoir de sortie.
L'enchaînement de défaillance est prévisible. Une mauvaise dispersion des bulles laisse les FOG dans la colonne d'eau ; ces FOG encrassent ensuite les prétraitements, les membranes ou les réacteurs biologiques en aval. La plupart des stations que nous dimensionnons pour l'agroalimentaire ou le traitement de surface voient le premier signal sous forme de vibration croissante de la pompe de recirculation ou d'un chapeau d'écume dépassant 10 cm avant qu'un arrêt complet ne s'impose.
Comment la maintenance des dégrilleurs protège-t-elle la disponibilité du FAD ?
La maintenance des dégrilleurs à cascade et à barreaux protège la disponibilité du FAD en stoppant les chiffons et les solides fibreux avant qu'ils ne bloquent l'écumeur du bac de flottation. Les stations qui négligent le dégrillage amont signalent davantage de déclenchements d'écumeur et une évacuation irrégulière des flottants à charge hydraulique identique. Associez le FAD à un dégrilleur rotatif, comme le modèle GX d'HydropureWater, et contrôlez quotidiennement la sortie des refus pour que les débris n'atteignent jamais la chaîne du racleur.
Le protocole de maintenance industriel en 12 étapes pour systèmes FAD
Un protocole structuré en 12 étapes réduit les arrêts non planifiés des équipements de flottation sous pression en combinant des tâches calendaires et de simples contrôles prédictifs. Appliquez-le sur tout système de flottation à air dissous (FAD) fonctionnant avec un saturateur pressurisé et une libération de microbulles, y compris les unités à fort taux de recirculation avec écrémage automatique.
- Inspection visuelle quotidienne : réalisez une inspection visuelle approfondie de la surface du bac de flottation. Surveillez l'épaisseur de la couche d'écume ; au-delà de 10 cm, activez ou réglez immédiatement l'écumeur. Vérifiez l'alignement et la propreté du déversoir de sortie pour garantir un rejet efficace.
- Contrôle de la pompe à air dissous et du compresseur : vérifiez le niveau d'huile de la pompe à air dissous et la régularité de la pilotage (selon le manuel KHN 1.1). Notez les niveaux de vibration ; toute valeur dépassant 4,5 mm/s impose un suivi prédictif pour identifier une usure de roulement ou un déséquilibre. Vérifiez en parallèle le fonctionnement du compresseur d'air, le bon fonctionnement de la purge des condensats et l'absence d'humidité visible dans les conduites d'air, signe d'un défaut de séchage.
- Suivi des paramètres de la cuve sous pression : suivez en continu la cuve sous pression et maintenez une pression de service de 0,4 MPa ±5 %. Relevez la chute de pression sur 10 minutes ; une perte supérieure à 0,02 MPa indique une fuite probable sur la cuve ou sa tuyauterie et impose une recherche immédiate.
- Inspection des vannes de décharge : contrôlez régulièrement l'état des vannes de décharge, en particulier tout signe de colmatage ou de baisse de débit. Si le débit descend sous 90 % de la valeur de référence, rincez immédiatement les vannes à l'eau de process claire. En cas de colmatage persistant, un nettoyage plus poussé à l'aide d'une solution acide douce peut s'avérer nécessaire.
- Vérification de la tension de la chaîne du racleur et de l'intensité moteur : testez la tension de la chaîne du racleur et relevez l'intensité du moteur d'entraînement. L'intensité en pleine charge (FLA) doit rester dans la plage 85–92 %. Corrigez la tension ou recherchez une résistance mécanique si l'écart à l'intensité nominale dépasse 5 %.
- Nettoyage hebdomadaire des diffuseurs de microbulles : nettoyez chaque semaine les diffuseurs de microbulles. L'opération consiste généralement à les immerger dans une solution d'acide citrique à 10 % pendant 30 minutes pour éliminer les dépôts calcaires et autres minéraux qui gênent la formation des bulles.
- Inspection du câblage et des connexions électriques : inspectez l'ensemble du câblage et des connexions électriques (selon le guide Golden Batteries) pour détecter toute trace d'usure, de corrosion ou de jeu. Contrôlez le couple de serrage de chaque borne, qui doit être compris entre 1,2 et 1,5 Nm, pour prévenir les arcs électriques et garantir une alimentation fiable.
- Étalonnage des manomètres et des capteurs de niveau : étalonnez chaque mois tous les manomètres et capteurs de niveau à l'aide d'étalons traçables NIST. Vous obtenez ainsi des mesures fiables sur les paramètres critiques, ce qui évite les mauvais réglages et préserve la stabilité du procédé.
- Inspection trimestrielle de la cuve sous pression selon ASME : tous les trimestres, réalisez une inspection externe de la cuve sous pression conformément à la section VIII de l'ASME. Relevez l'épaisseur de paroi par contrôle ultrasonore pour repérer toute corrosion ou dégradation du matériau. Les feuilles de maintenance internes reprennent souvent ce contrôle UT trimestriel ; les codes en service comme API 510 fixent pour l'inspection visuelle externe formelle une périodicité de base ne dépassant pas cinq ans, ou l'intervalle interne/en service si celui-ci est plus court, avec des cycles raccourcis en cas de corrosion élevée (synthèse API 510 par Chemical Processing).
- Remplacement des joints toriques et des garnitures : remplacez tous les joints toriques et garnitures chaque année ou après 2 000 heures de fonctionnement, selon la première échéance atteinte. Ce remplacement préventif évite les fuites, maintient l'étanchéité du système et prévient les arrêts non planifiés coûteux.
- Mise à jour du journal de maintenance : consignez avec rigueur dans le journal de maintenance les horodatages, relevés détaillés, observations et le nom du technicien ayant réalisé l'intervention. Cette traçabilité est essentielle pour la conformité ISO 14001, l'analyse des tendances et la planification future de la maintenance prédictive.
Appliquez la check-list telle quelle avant de modifier les points de consigne. De petites dérives de pression au saturateur ou d'intensité du racleur expliquent en général les MES en sortie bien mieux qu'une refonte complète de la chimie.
| N° d'étape | Composant / action | Fréquence | Paramètre / action clé | Responsabilité |
|---|---|---|---|---|
| 1 | Surface du bac et déversoir | Quotidienne | Couche d'écume >10 cm → action | Opérateur |
| 2 | Pompe FAD et compresseur | Quotidienne | Vibration >4,5 mm/s → alerte | Opérateur |
| 3 | Cuve sous pression | Quotidienne | 0,4 MPa ±5 % ; chute >0,02 MPa/10 min | Opérateur |
| 4 | Vannes de décharge | Quotidienne | Débit <90 % de la référence → rinçage | Opérateur |
| 5 | Chaîne du racleur et moteur | Quotidienne | Intensité 85–92 % FLA ; écart >5 % | Opérateur / technicien |
| 6 | Diffuseurs de microbulles | Hebdomadaire | Trempage acide citrique 10 % (30 min) | Technicien |
| 7 | Connexions électriques | Hebdomadaire | Couple de serrage 1,2–1,5 Nm | Technicien |
| 8 | Manomètres et capteurs | Mensuelle | Étalonnage traçable NIST | Technicien |
| 9 | Inspection ASME de la cuve | Trimestrielle | Inspection externe, contrôle ultrasonore | Inspecteur certifié |
| 10 | Joints toriques et garnitures | Annuelle / 2 000 h | Remplacement préventif | Technicien |
| 11 | Journal de maintenance | Après chaque action | Horodatage, relevés, nom du technicien | Tout le personnel |
Paramètres critiques et intervalles de maintenance en un coup d'œil
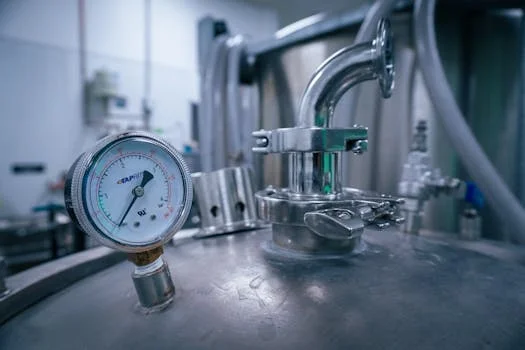
La stabilité d'un FAD dépend du maintien de la pression du saturateur, de la cadence de l'écumeur et de la propreté des diffuseurs dans des plages étroites. Un seul trempage acide hebdomadaire oublié en eau dure fait dériver la taille des bulles avant que l'étalonnage mensuel ne le détecte.
| Composant | Action de maintenance | Fréquence | Plage / seuil acceptable | Outillage nécessaire |
|---|---|---|---|---|
| Cuve sous pression | Suivi de pression | Quotidienne | 0,4 MPa ±5 % (55-60 psi) | Manomètre, journal |
| Écumeur | Réglage du cycle | Au besoin | Réglage si épaisseur d'écume >10 cm | Outillage manuel courant |
| Diffuseurs de microbulles | Nettoyage | Hebdomadaire (ou lavage acide trimestriel) | Motif de bulles net et uniforme | Acide citrique 10 %, brosses |
| Bornes électriques | Contrôle du couple | Hebdomadaire | 1,2–1,5 Nm | Clé dynamométrique |
| Manomètres | Étalonnage | Mensuelle | Exactitude traçable NIST | Étalon de calibration |
| Cuve sous pression | Inspection externe ASME | Trimestrielle | Pas de défaut visible, épaisseur conforme | Appareil à ultrasons, rapport d'inspection |
Une GMAO aide à verrouiller ces intervalles. Programmez des alertes pour les contrôles UT de cuve à 90 jours et les étalonnages de manomètres à 30 jours afin que les inspections externes API 510 (souvent sur plusieurs années) ne remplacent jamais le journal de pression quotidien. La pratique NBIC encadre toujours la plupart des contrôles visuels externes à un maximum de cinq ans, sauf si l'inspection basée sur le risque raccourcit la périodicité.
Qu'est-ce qui pilote les coûts de maintenance d'une flottation sous pression ?
Les coûts de maintenance d'une flottation sous pression augmentent principalement à cause des fuites d'air au saturateur, de l'encrassement des vannes de décharge et du surdosage chimique qui masque une mauvaise qualité de bulles. La pression hydraulique absolue à la cuve (cible 0,4 MPa ±5 %) est le levier procédé qui conditionne le rapport air/solides ; chaque chute inexpliquée de 0,02 MPa sur 10 minutes provient en général des joints, des raccords ou d'un chemin de détente bloqué. Restaurer l'étanchéité de pression coûte moins cher qu'une semaine de polymère pour tenter de faire baisser les MES.
Les postes secondaires sont l'intensité du moteur du racleur au-delà de 5 % d'écart à la plage 85–92 % FLA, la consommation hebdomadaire d'acide pour les diffuseurs en eau dure, et les interventions d'urgence lorsque les FOG atteignent les membranes. Prévoyez les kits de joints toriques et de garnitures sur le seuil annuel / 2 000 heures, avant qu'une fuite de week-end n'impose des heures supplémentaires.
Diagnostic des problèmes courants d'un système de flottation sous pression
Un triage rapide des défauts courants d'une flottation sous pression peut réduire le temps moyen de réparation jusqu'à 50 % lorsque les opérateurs connaissent déjà la pression et le débit de recirculation de référence. Faites le lien entre le symptôme, le saturateur et les vannes avant de modifier les consignes chimiques sur un système de flottation à air dissous (FAD).
| Symptôme | Cause probable | Action recommandée |
|---|---|---|
| Mauvaise séparation des boues | Pression de saturation basse (<0,35 MPa) | Contrôler le débit du compresseur d'air, le niveau du bac d'air dissous et la soupape de la cuve ; viser 0,4 MPa. |
| Moussage excessif | Surdosage de coagulant ou de polymère | Étalonner la pompe doseuse de polymère sur la plage 2–5 mg/L ; revoir les débits d'alimentation chimique. Pour aller plus loin, consultez notre protocole de maintenance industriel en 12 étapes pour systèmes de dosage de polymère. |
| Blocage de l'écumeur | Chiffons ou solides fibreux dans l'affluent | Installer un dégrillage en amont avec un dégrilleur rotatif, comme le modèle GX d'HydropureWater, pour retirer les débris grossiers. |
| MES élevées en sortie | Vannes de décharge colmatées ou air insuffisant | Arrêter le système, démonter et rincer les vannes de décharge avec une solution HCl à 10 % ; vérifier le compresseur d'air. |
| Distribution irrégulière des bulles | Diffuseurs de microbulles encrassés ou endommagés | Nettoyer les diffuseurs par trempage dans l'acide citrique à 10 % ; les remplacer s'ils sont physiquement endommagés. |
À qui s'adresse ce guide / étape suivante
Ce guide s'adresse aux ingénieurs d'exploitation et aux équipes EPC qui pilotent un FAD industriel ou municipal pour le traitement des FOG et des MES. Consultez d'autres ressources si vous ne cherchez qu'une aide à la décantation en clarificateur secondaire — voir notre guide de maintenance en 8 étapes pour décanteur lamellaire à haute efficacité. Pour un dimensionnement opérationnel, la liste des pièces de rechange ou l'analyse de votre journal de saturateur, demandez une revue de maintenance FAD en joignant vos données d'affluent et vos consignes de pression actuelles.
Foire aux questions
À quelle fréquence faut-il maintenir un système de flottation sous pression ?
Effectuez chaque jour les contrôles visuels et de pression, chaque semaine les tâches sur diffuseurs et électricité, chaque mois l'étalonnage traçable NIST des manomètres, et chaque trimestre le contrôle UT externe de la cuve selon votre feuille de maintenance interne. Les référentiels tels qu'API 510 autorisent des intervalles plus longs pour l'inspection externe formelle — souvent jusqu'à cinq ans — ; considérez donc le travail trimestriel comme une pratique de fiabilité et non comme un substitut au cycle d'inspection certifiée.
À quelle pression un système FAD doit-il fonctionner ?
La plupart des saturateurs FAD industriels opèrent à 0,4 MPa (environ 58 psi) avec une tolérance de ±5 % lorsque le débit de recirculation est au design. Vérifiez toujours la plaque signalétique et la courbe constructeur de votre cuve ; en dessous d'environ 0,35 MPa, on observe d'abord un floc flottant plus faible et des MES en sortie plus élevées à dose chimique identique.
Comment déboucher les vannes de décharge d'un FAD ?
Arrêtez l'unité, isolez et dépressurisez le saturateur, puis retirez les vannes et laissez tremper les pièces dans une solution d'acide citrique ou chlorhydrique à 10 % pendant environ 30 minutes avant un rinçage à l'eau claire. Remontez, rétablissez 0,4 MPa et vérifiez que le débit de décharge repasse au-dessus de 90 % de votre référence consignée avant de remettre le train en pleine charge.
Pourquoi mon système FAD ne forme-t-il pas de bulles ?
L'absence de bulles traduit généralement un débit compresseur insuffisant, un niveau de saturateur trop bas ou des vannes de décharge bouchées plutôt qu'une défaillance du bac de flottation. Vérifiez la stabilité à 0,4 MPa, purgez les condensats des conduites d'air et inspectez les buses ; seulement ensuite ajustez le taux de recirculation ou la dose de polymère.
Peut-on automatiser les tâches de maintenance d'un FAD ?
Oui — les cycles d'écumeur pilotés par automate, les transmetteurs de pression avec plages d'alarme et les ordres de travail GMAO peuvent couvrir une grande partie des routines quotidiennes et hebdomadaires. Gardez au calendrier les contrôles de couple, les trempages acides et l'inspection certifiée de la cuve par un humain ; l'automatisation détecte les dérives mais ne remplace pas le remplacement des joints à 2 000 heures ni le renouvellement annuel des joints toriques.
Équipement associé
- système FAD haute efficacité avec écrémage automatique et technologie à microbulles — voir spécifications, plage de capacité et données techniques
Vous avez besoin d'une solution sur mesure ? Demandez un devis gratuit en précisant votre débit et vos paramètres polluants.