Le prix d'une osmose inverse industrielle varie généralement de 15 000 $ pour un skid de 5 000 GPD à plus de 500 000 $ pour des installations de 100 000 GPD et plus. Sur cinq ans, l'énergie, les membranes et la maintenance ajoutent habituellement 20 à 35 % au coût d'investissement. Les équipes achats utilisent ces fourchettes pour fixer le CAPEX et l'OPEX avant la réception des devis.
Quel budget CAPEX et coût de possession prévoir ?
Le CAPEX d'une osmose inverse industrielle s'étend de 15 000 à 50 000 $ entre 1 000 et 5 000 GPD, de 50 000 à 100 000 $ entre 10 000 et 50 000 GPD, et de 100 000 à plus de 500 000 $ au-delà de 50 000 GPD. La possession sur cinq ans ajoute souvent 20 à 35 % via l'énergie, les membranes et la maintenance. Le retour sur investissement en pharmacie, agroalimentaire et énergie se situe souvent entre 2,5 et 4,5 ans.
Qu'est-ce qui détermine le prix d'une osmose inverse industrielle ?
Le débit reste le principal moteur du CAPEX car il conditionne le nombre de membranes, la taille de la pompe et l'encombrement du skid. Les unités de moins de 5 000 GPD se chiffrent couramment entre 15 000 et 50 000 $, tandis que les trains de 50 000 à 100 000 GPD atteignent souvent 100 000 à 500 000 $ (données terrain HydropureWater, 2025). La plupart des installations que nous dimensionnons pour eau saumâtre se positionnent dans la partie basse de la fourchette de capacité lorsque le prétraitement est déjà en place.
La qualité de l'eau d'alimentation peut majorer le coût du projet de 15 à 30 % lorsque les TDS, la dureté, les matières en suspension ou les matières organiques imposent une filtration supplémentaire, un adoucissement, une ultrafiltration ou un dosage d'antitartre. Sans ce prétraitement, la durée de vie des membranes raccourcit et la dépense bascule en OPEX.
Les exigences de pureté liées à l'application font aussi varier le périmètre. Les trains pharmaceutiques peuvent imposer un taux de récupération supérieur à 95 %, des matériaux sanitaires et des contrôles renforcés. En agroalimentaire, l'eau de rinçage ou d'ingrédient vise souvent un taux de récupération de 85 à 90 % sur une unité d'OI commerciale. L'automatisme par API réduit la main-d'œuvre mais augmente le CAPEX par rapport à des coffrets manuels.
Qu'est-ce qui fait varier le prix d'un skid process en inox ?
Le prix d'un skid process en inox augmente avec la nuance d'alliage, l'état de surface, la documentation de soudure et la densité d'instrumentation. Un inox 316L sanitaire à soudures orbitales et drainage complet coûte plus cher qu'un acier carbone peint ou un cadre PRV utilisé pour de l'eau technique de pureté moindre. Spécifiez la classe de matériau en fonction du risque de contact produit, et non selon un défaut catalogue, sinon vous payez une finition que vous n'utilisez pas.
Détail des coûts par capacité et par secteur
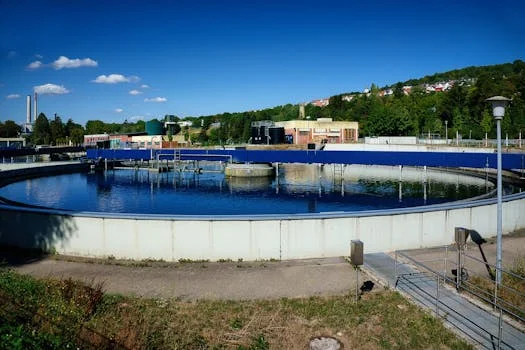
Les petits ensembles de 1 000 à 5 000 GPD à 15 000 à 50 000 $ desservent les laboratoires, les sites industriels ruraux et les petites lignes agroalimentaires. Un exemple publié est une configuration Crystal Quest de 10 000 GPD à environ 15 765 $. Les systèmes de milieu de gamme, de 10 000 à 50 000 GPD à 50 000 à 100 000 $, ajoutent généralement un prétraitement multi-étagé et une commande API pour des usages de fabrication ou d'embouteillage.
Les grands systèmes de 50 000 à plus de 100 000 GPD, de 100 000 $ à plus de 500 000 $, desservent l'énergie, la grande pharmacie et le polissage municipal avec skids NEP, pompes haute pression et jeux de membranes redondants. Les machines d'entrée de gamme annoncées près de 3 500 $ pour environ 1 000 LPH (environ 264 GPD) sur les places de marché grand public incluent rarement l'automatisation, la durabilité et la documentation de conformité qu'exigent les sites B2B.
| Plage de capacité (GPD) | Prix système typique | Applications principales | Composants et fonctions clés |
|---|---|---|---|
| 1 000 à 5 000 | 15 000 à 50 000 $ | Petite transformation alimentaire, eau de laboratoire, sites industriels ruraux | Pré-filtres basiques, OI mono-étagée, commandes manuelles |
| 10 000 à 50 000 | 50 000 à 100 000 $ | Fabrication moyenne, production de boissons, industrie légère | Pré-filtration multi-étagée, commande API, pompes économes en énergie |
| 50 000 à 100 000 et plus | 100 000 à 500 000 $ et plus | Centrales électriques, grande pharmacie, eau municipale, industrie lourde | Systèmes NEP, pompes haute pression, membranes redondantes, automatisation avancée |
Coûts cachés : coût total de possession sur 5 ans
Le coût total de possession d'un train d'OI industrielle ajoute typiquement 20 à 35 % au CAPEX sur cinq années d'exploitation. La procédure d'analyse des coûts de l'EPA pour les projets de lutte contre la pollution, établie de longue date, structure toujours la même répartition : capital fixe, dépenses courantes et contrôle de faisabilité avant attribution (EPA-600/8-79-018a).
L'énergie est le principal poste récurrent pour de nombreux sites. Les premiers référentiels terrain retenaient 2 à 4 kWh par mètre cube de perméat pour le pompage haute pression. Les installations industrielles sur eau saumâtre visent aujourd'hui couramment 0,5 à 2,5 kWh/m³ de consommation énergétique spécifique, les trains de référence sans récupération d'énergie se situant souvent entre 1,5 et 2,5 kWh/m³ (fiche technique AQUALITEK, 2026). Pour une unité de 50 000 GPD produisant environ 189 m³/j, une dépense énergétique annuelle proche de 18 000 $ à 0,12 $/kWh reste un repère utile quand la consommation spécifique est de l'ordre de 2 à 3 kWh/m³ (modélisation énergétique HydropureWater, 2025).
Le remplacement des membranes équivaut souvent à 10 à 15 % de la valeur initiale du système par an, en annualisé. La durée de vie moyenne des membranes reste de 3 à 5 ans pour un service industriel bien prétraité ; en conditions d'eaux usées sévères, elle peut être plus courte. Les produits chimiques, les agents NEP et la main-d'œuvre courante ajoutent typiquement 5 000 à 15 000 $ par an sur des installations de taille moyenne. Un protocole de maintenance en 12 étapes pour limiter les arrêts et prolonger la durée de vie des membranes maintient ces intervalles prévisibles.
Les arrêts non planifiés dans les installations en continu coûtent souvent 1 000 à 5 000 $ par jour en production perdue. L'encrassement, les déclenchements de pompes ou une couverture de pièces de rechange insuffisante génèrent cette facture plus vite que les factures de membranes.
Quel est le coût de traitement des eaux usées par gallon ?
Le coût unitaire de traitement par gallon dépend des TDS d'alimentation, du taux de récupération, du prix de l'énergie et des redevances de rejet, si bien qu'aucun tarif national unique ne s'applique. Les sites agroalimentaires utilisant l'OI industrielle rapportent des économies d'eau et d'eaux usées de 0,05 à 0,12 $ par gallon lorsque les coûts d'achat d'eau et d'assainissement diminuent (données d'application HydropureWater, 2025). Convertissez votre $/kWh, vos doses chimiques et le coût de votre jeu de membranes en $/gal avant de comparer les devis des fournisseurs.
Retour sur investissement et temps de retour par secteur
Le retour sur investissement d'une OI industrielle se situe souvent entre 2,5 et 4 ans lorsque l'achat d'eau évité, les produits chimiques économisés et les arrêts réduits sont pris en compte. Les sites pharmaceutiques observent couramment un retour de 2,5 à 3,5 ans en supprimant la régénération des résines DI, l'achat d'eau et le risque de lot.
Les installations agroalimentaires atteignent généralement un retour de 3 à 4 ans grâce à une moindre utilisation d'eau et de produits de nettoyage, et à une durée de vie allongée des équipements lorsque l'entartrage est maîtrisé. Les centrales utilisent l'OI sur l'eau d'alimentation de chaudière pour réduire la purge de déconcentration et l'entartrage, avec des réductions de coût de maintenance annuelle de 20 à 30 % dans de nombreux cas et un retour proche de 3 à 4,5 ans. Pour des chiffres spécifiques à l'eau d'alimentation, consultez une analyse détaillée du coût et du ROI d'une OI sur eau saumâtre.
| Secteur | Principaux leviers de ROI | Temps de retour typique | Économies clés |
|---|---|---|---|
| Pharmaceutique | Réduction des coûts de résine DI, moindre achat d'eau, conformité réglementaire | 2,5 à 3,5 ans | Suppression de la régénération des résines DI, réduction des rejets de lot |
| Agroalimentaire | Économies d'eau, réduction des produits de nettoyage, qualité produit accrue | 3 à 4 ans | Économies de 0,05 à 0,12 $/gallon, durée de vie des équipements allongée |
| Production d'énergie | Réduction de la purge de déconcentration, moins d'entartrage, rendement amélioré | 3 à 4,5 ans | Réduction de 20 à 30 % du coût annuel de maintenance, durée de vie des actifs prolongée |
Comment comparer fournisseurs et devis d'OI industrielle
La comparaison des offres doit pondérer le taux de récupération, l'automatisation, la durée de vie des membranes et l'adéquation du prétraitement avant le prix affiché. Un taux de récupération plus élevé réduit la consommation d'eau brute et le coût d'évacuation du concentrat ; de nombreux dimensionnements industriels restent proches de 75 à 85 % de récupération, tandis que les configurations à haute récupération peuvent atteindre environ 95 % sur une eau adaptée. Cet écart se répercute directement sur le coût total de possession du système d'OI.
Les trains commandés par API peuvent réduire la main-d'œuvre d'exploitation d'environ 40 % par rapport à des coffrets manuels sur les installations que nous mettons en service, à condition que les alarmes et le suivi des tendances soient effectivement exploités (analyse ingénierie HydropureWater, 2025). Vérifiez les limites de rejet EPA, les réglementations européennes sur l'eau produit ou les critères OMS d'eau potable qui s'appliquent à votre site, et demandez le dossier de conformité par écrit. Un système d'OI industrielle à commande API avec taux de récupération de 95 % documenté est plus facile à auditer qu'un simple devis pompe et membrane.
| Critère de comparaison | Questions clés à poser aux fournisseurs | Impact sur le TCO et le ROI |
|---|---|---|
| Taux de récupération | Quel est le taux de récupération en perméat garanti dans mes conditions d'eau d'alimentation ? | Une récupération plus élevée réduit la consommation d'eau brute et les coûts de rejet. |
| Niveau d'automatisation | Le système est-il piloté par API ? Quel niveau de surveillance et de contrôle à distance est inclus ? | Réduit les coûts de main-d'œuvre, améliore la cohérence opérationnelle, limite l'erreur humaine. |
| Conformité et certifications | Le système répond-il aux normes sectorielles (pharma, agroalimentaire) et réglementaires locales ? | Garantit la qualité produit, évite les amendes, maintient l'autorisation d'exploitation. |
| Type et durée de vie des membranes | Quel type de membranes est installé et quelle est leur durée de vie prévue ? | Influe sur la fréquence et le coût de remplacement, et sur la consommation énergétique. |
| Conception du prétraitement | Quelles étapes de prétraitement sont incluses et comment sont-elles dimensionnées pour mon eau d'alimentation ? | Prévient l'encrassement des membranes, prolonge leur durée de vie, réduit la maintenance. |
| Service après-vente | Quelles sont les conditions de garantie et quel support est disponible pour la maintenance et les pièces ? | Minimise les arrêts, assure une résolution rapide des problèmes, protège l'investissement. |
Les devis d'OI industrielle doivent aussi indiquer le taux de récupération garanti sur votre eau d'alimentation, et non une moyenne catalogue. Demandez la consommation spécifique, la marque de membrane et les hypothèses d'évacuation du concentrat dans le même document afin de permettre une comparaison à périmètre équivalent.
Liste de vérification et étape suivante
Utilisez cette liste de vérification courte avant de figer le CAPEX :
- TDS, SDI, dureté et température de l'eau d'alimentation mesurés au débit de conception
- Qualité de perméat requise et récupération minimale sur cette eau d'alimentation
- Périmètre de prétraitement dimensionné selon les conditions de garantie membrane
- Consommation spécifique garantie (kWh/m³) et tarif électrique utilisé dans le devis
- Marque de membrane, nombre d'éléments et budget de remplacement sur 3 à 5 ans
- Conception NEP, délais de pièces de rechange et couverture de service locale
- Limites de rejet et filière d'évacuation du concentrat documentées par écrit
Public visé : ingénieurs d'usine et responsables achats comparant le CAPEX et l'OPEX sur cinq ans d'une osmose inverse industrielle sur eau saumâtre ou de process. Pour qui ce guide n'est pas adapté : acheteurs ayant uniquement besoin d'une unité résidentielle sous évier ou d'une cartouche filtrante jetable. Étape suivante : transmettez l'analyse d'eau d'alimentation et le cahier des charges du perméat avec votre demande de devis afin que les fournisseurs chiffrent la même base de conception.
Questions fréquentes
Quel est le coût moyen d'une station d'OI commerciale ?
Les petites stations d'OI commerciales de moins de 5 000 GPD coûtent en moyenne 15 000 à 50 000 $ en périmètre installé. Les unités d'osmose inverse industrielle de taille moyenne proches de 50 000 GPD se situent plus souvent dans la fourchette 100 000 à 500 000 $ une fois le prétraitement, le NEP et les commandes inclus. Le prix final suit davantage la qualité d'eau d'alimentation et la récupération que la valeur nominale de GPD seule.
Combien coûte une station d'OI de 10 000 GPD ?
Une station d'OI industrielle de 10 000 GPD coûte typiquement 50 000 à 75 000 $ lorsqu'elle est livrée avec prétraitement et automatisation de base. Les skids allégés sans adoucissement ni commande API peuvent se chiffrer plus bas, tandis que les versions sanitaires ou à haute récupération sont plus onéreuses. Demandez aux fournisseurs de préciser si l'installation, le NEP et la mise en service sont inclus dans ce montant.
L'activité de purification d'eau est-elle rentable ?
Les projets d'OI industrielle peuvent générer un ROI annuel d'environ 15 à 30 % lorsqu'ils se substituent à de l'eau achetée, réduisent les produits chimiques et diminuent les arrêts. La rentabilité s'effondre lorsque la récupération est surestimée ou le prétraitement sous-dimensionné, car les membranes et l'énergie effacent alors les économies. Modélisez le TCO sur cinq ans, et pas seulement le CAPEX de la première année, avant de valider la dépense.
Quelle taille d'OI pour 1 500 gallons par jour ?
Pour un besoin stable de 1 500 gallons par jour, une OI de 2 000 GPD est la recommandation habituelle. Les 25 % supplémentaires couvrent les arrêts pour nettoyage, la variabilité de l'eau d'alimentation et une croissance modérée, sans pousser le train à sa limite absolue. Vérifiez la qualité du perméat à ce débit avec votre propre analyse d'eau d'alimentation, et non avec une valeur TDS catalogue.
Quels facteurs de coût comptent le plus sur un skid OI en inox ?
La nuance d'alliage, la qualité des soudures, l'instrumentation et la finition sanitaire font varier le prix d'un skid OI en inox plus que la seule puissance de pompe. Les châssis pour eau technique peuvent utiliser de l'acier carbone revêtu ou du PRV ; les boucles utilités en contact produit ou pharmaceutique nécessitent souvent du 316L avec soudures documentées. Adaptez la spécification de finition à la classe d'hygiène requise pour ne pas payer un poli inutile.