Ce que la montée en capacité 2026 des terminaux midstream change réellement à la gestion de l'eau
La montée en capacité — et non l'exploitation en régime établi — est l'événement qui pousse les terminaux midstream de Saudi Aramco au-delà de leur plafond actuel de récupération en traitement des eaux. Les conduites de collecte, les trains de stabilisation du brut, les unités de traitement et d'adoucissement du gaz, ainsi que les racks de stockage et de chargement génèrent chacun un flux d'eaux usées distinct ; quand un terminal double son débit, chacun de ces flux croît linéairement alors que l'enveloppe d'évacuation ne suit pas.
Le midstream concentre 28 % du marché des produits chimiques de traitement des eaux du secteur pétrole et gaz, une part suffisante pour que les décisions d'équipements au niveau du terminal se répercutent en cascade sur les spécifications chimiques, membranaires et de gestion des saumures à travers toute la chaîne de valeur (USD Analytics, 2026). La dépense chimique du segment s'appuie sur les formulations avancées de Saudi Aramco pour le captage de l'H2S, l'inhibition du tartre et le contrôle de la corrosion dans les champs de brut acide — la base d'exploitation que tout nouveau terminal doit atteindre ou dépasser (USD Analytics, 2026).
Trois vecteurs réglementaires compriment désormais la même enveloppe. Saudi Vision 2030 fixe des objectifs ambitieux de réutilisation industrielle de l'eau, la refonte attendue de la règle américaine EPA Underground Injection Control (UIC) devrait imposer des limites plus strictes sur les TDS et les sulfates pour la réinjection des eaux de flowback et des eaux produites, et la pression ESG pousse les opérateurs vers la réutilisation en boucle fermée plutôt que vers l'élimination par puits profond (USD Analytics, 2026). Quand on combine ces contraintes avec une multiplication par 2 à 3 de la capacité d'un terminal de collecte, la chaîne d'OI conventionnelle — déjà plafonnée à 50–80 % de récupération — ne peut tout simplement pas absorber la charge de saumure sans voie de mise à niveau.
Conséquence pratique : une expansion de terminal midstream en 2026 déclenche une revue de la chaîne de traitement, et non une obligation automatique de ZLD. La plupart des terminaux de collecte, stockage et traitement du gaz s'orienteront vers une OI à haut rendement (90–95 %) avec polissage sélectif de la saumure, tandis que la ZLD complète reste réservée aux sites intérieurs où la demande d'injection EOR est forte et l'accès aux puits d'élimination contraint.
Eaux produites, effluent de désalter et injection EOR : les trois flux qui dictent la décision
Trois flux d'eaux usées dominent la matrice de décision de tout terminal midstream de brut acide, et chacun porte un profil de TDS, H2S et hydrocarbures dans l'eau qui oriente vers un point de traitement différent.
Eaux produites issues de la collecte de brut acide : généralement 50 000 à 250 000 mg/L de TDS, avec H2S dissous élevé, hydrocarbures résiduels et ions entartrants (Ba, Sr, Ca et sulfate). C'est ce flux qui pose le problème du plafond de récupération — la pression osmotique seule peut dépasser 30 bar dans la partie haute de cette plage de TDS, ce qui explique que l'OI conventionnelle plafonne bien avant les 90 % sans préconcentration ni assistance par précipitation ensemencée. Un système DAF pour l'élimination des huiles et graisses constitue la première étape standard ; sans lui, les huiles libres et émulsifiées colmatent toute membrane en aval en quelques heures.
Effluent de désalter issu de la stabilisation du brut : tableau différent — les TDS se situent généralement entre 1 000 et 5 000 mg/L, mais les huiles et graisses et les solides émulsifiés sont élevés. L'eau de désalter est le flux le plus facile à récupérer — elle est déjà proche de la qualité d'alimentation OI après passage sur DAF et filtre multicouche pour protéger l'OI en aval — et peut souvent être mélangée à d'autres flux du site ou envoyée directement vers une boucle d'appoint d'eau de refroidissement.
Spécification d'eau d'injection EOR : c'est la contrainte liante quand les eaux produites sont destinées à la réinjection en réservoir — objectifs < 10 mg/L de matières en suspension, turbidité < 0,5 NTU, sulfate bas (typiquement < 100 mg/L pour éviter l'entartrage Ba/Sr dans le réservoir) et oxygène dissous < 20 ppb. Ces valeurs ne peuvent être atteintes par clarification seule — elles exigent OI ou nanofiltration, raison pour laquelle tout terminal alimentant un système EOR s'engage de fait dans un traitement membranaire.
Pour situer, Pioneer Natural Resources vise 90 % de réutilisation des eaux produites sur ses actifs du Permien, établissant la référence vers laquelle convergent les projets midstream saoudiens à mesure que les mandats ESG et de réutilisation se resserrent (USD Analytics, 2026). Le tableau ci-dessous résume les trois flux et leur point de traitement typique.
| Flux | TDS typiques (mg/L) | Contaminants clés | Point de traitement par défaut | Ancrage de la chaîne de traitement |
|---|---|---|---|---|
| Eaux produites de brut acide (collecte) | 50 000 à 250 000 | H2S, Ba/Sr/Ca/sulfate, huile dispersée | Injection EOR ou alimentation du concentrateur de saumure | DAF → filtre média → OI deux étages (± cristalliseur à lit fluidisé) |
| Effluent de désalter (stabilisation) | 1 000 à 5 000 | Huiles et graisses, solides émulsifiés, H2S bas | Appoint tour de refroidissement ou mélange alimentation OI | DAF → filtre multicouche → OI simple passe |
| Cible injection EOR (spécification) | < 500 (après OI) | MES < 10 mg/L, < 0,5 NTU, SO4 bas, O2 bas | Injection en réservoir | Perméat OI + dégazeur + dosage biocide |
Pourquoi l'OI conventionnelle plafonne à 50–80 % de récupération — et ce que change réellement l'OI à haut rendement
L'OI conventionnelle récupère 50 à 80 % de l'eau d'alimentation et rejette 20 à 50 % sous forme de saumure concentrée — un ratio acceptable dans une usine de dessalement à passe unique mais inacceptable dans un terminal de collecte de brut acide où la saumure n'a pas d'exutoire (wcponline, 2026-01). Le plafond de récupération est dicté par quatre contraintes d'ingénierie : la montée de pression osmotique à mesure que le concentrat se concentre, l'entartrage par CaCO3, BaSO4, SrSO4 et silice lorsque leurs produits de solubilité sont dépassés, l'encrassement organique et biologique sur la surface membranaire, et l'énergie spécifique par mètre cube de perméat, qui grimpe fortement dès que la pression d'alimentation doit vaincre la pression osmotique en queue d'étage.
L'OI à haut rendement en 2026 n'est pas un produit unique — c'est un empilement de trois ou quatre techniques qui, ensemble, franchissent le plafond de 80 %. La première est le réacteur de cristallisation à lit fluidisé, qui fait circuler un courant dérivé du concentrat d'OI dans une cuve remplie de particules germes ; les sels entartrants nucléent sur les germes plutôt que sur la membrane, les cristaux ensemencés sont périodiquement extraits, et le concentrat désursaturé retourne à l'OI avec un indice d'entartrage réduit. La seconde est l'OI à flux cyclique ou pulsé, qui alterne des phases de production avec de brèves impulsions de rinçage à haute vitesse qui cisaillent les couches d'encrassement avant qu'elles ne mûrissent, permettant d'opérer plus près des limites de saturation avec moins de nettoyage chimique (wcponline, 2026-01).
Ces techniques ne relèvent pas du gadget. Une centrale électrique au Chili exploite un système hybride lit fluidisé + OI cyclique sur les purges de tour de refroidissement — l'un des effluents les plus entartrants de toute installation industrielle — et maintient plus de 93 % de récupération d'eau, l'étage thermique étant réduit à un polissage (wcponline, 2026-01). Pour un terminal de brut acide, la même combinaison délivre typiquement 90 à 95 % de récupération globale, plage à laquelle le volume de saumure est suffisamment faible pour être envoyé à un concentrateur de saumure ou à un puits d'élimination de classe II sans saturer l'aval. Un système d'OI industriel avec récupération jusqu'à 95 % dimensionné pour 90–95 % doit être spécifié avec une tolérance aux antitartres vérifiée sur la composition ionique réelle des eaux produites, et non sur des données génériques d'eau de mer.
La voie hybride MLD/OI face à la ZLD complète : quand chacune l'emporte
La décharge liquide minimale (MLD) est la phase intermédiaire entre l'OI conventionnelle et la ZLD complète, et c'est l'option sur laquelle se positionneront la plupart des terminaux midstream en 2026. En empilant un concentrateur de saumure ou un évaporateur thermique en aval d'une OI à haut rendement, la MLD réduit le flux résiduel de saumure de 60 à 90 % et convertit l'essentiel de l'alimentation en perméat réutilisable (wcponline, 2026-01). Dans un hybride membranaire-thermique intégré, seuls 5 à 10 % de l'alimentation totale atteignent l'évaporateur ou le cristalliseur ; le reste est récupéré en perméat d'OI et recyclé (wcponline, 2026-01).
La configuration OI à deux étages est l'étape standard de préconcentration dans toute chaîne MLD ou ZLD : le premier étage récupère l'essentiel du perméat à pression modérée, le second étage reprend le concentrat du premier et en récupère 40 à 60 % supplémentaires, et seul le petit rejet du second étage est envoyé à l'étage thermique (PMG Engineering, 2023). L'OI à deux étages divise par un ordre de grandeur la demande d'énergie thermique — donc l'OPEX et l'empreinte carbone — par rapport à un envoi direct des eaux produites brutes à un évaporateur.
La règle de décision est simple. Si le terminal a accès à un puits d'élimination de classe II, à un réservoir d'injection EOR capable d'accepter la saumure, ou à un preneur industriel voisin (eau de refroidissement de raffinerie, dépoussiérage de four à ciment), restez en MLD + OI à haut rendement — le CAPEX représente une fraction de la ZLD complète et l'OPEX est dominé par le remplacement des membranes et l'antitartre. Si le terminal est intérieur, n'a aucune filière d'élimination, ou opère sous une obligation ferme de zéro liquide rejeté, passez en ZLD complète avec cristalliseur en bout de chaîne. Le secteur pétrole et gaz chinois est l'analogue réglementaire le plus proche — les opérateurs y exploitent des chaînes hybrides chimiques et physiques de réutilisation des eaux produites sous des politiques ZLD explicites, et cette expérience se transpose directement aux sites saoudiens intérieurs (USD Analytics, 2026). Pour une méthodologie de dimensionnement ZLD pas à pas, le guide de dimensionnement ZLD étape par étape applique la même logique de bilan matière à une autre alimentation.
| Configuration | Récupération globale typique | Part d'énergie thermique | CAPEX indicatif vs base MLD | Quand la choisir |
|---|---|---|---|---|
| OI conventionnelle seule | 50–80 % | 0 % | 0,4–0,6× | Obsolète ; acceptable uniquement pour effluent de désalter à TDS bas |
| OI à haut rendement (deux étages + lit fluidisé) | 90–95 % | 0 % | 0,8–1,0× | Défaut pour la plupart des terminaux midstream avec puits d'élimination ou accès EOR |
| MLD (OI haut rendement + concentrateur de saumure) | 95–98 % | 5–10 % de l'alimentation | 1,0× (base) | Quand le volume de saumure doit être réduit avant transport ou injection |
| ZLD complète (MLD + cristalliseur) | ~99,5 % | 5–10 % de l'alimentation, plus cristallisation | 2,0–3,0× | Sites intérieurs, aucune filière d'élimination, obligation ZLD ferme |
Chaîne de prétraitement qui fait fonctionner l'OI à haut rendement sur des flux de brut acide
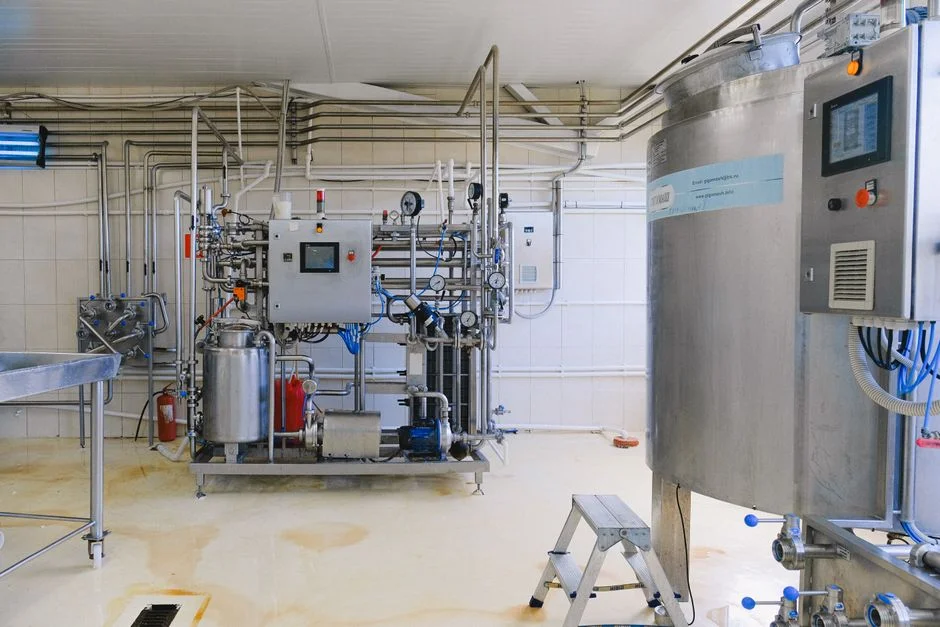
L'OI à haut rendement n'est jamais aussi fiable que le prétraitement en amont. Sur les flux de brut acide, la séquence standard est : DAF ou flottation à gaz induit pour les huiles libres et émulsifiées, filtration sur coquilles de noix pour le polissage, filtration multicouche pour amener le Silt Density Index sous 3, puis dosage chimique pour le captage de l'H2S, l'inhibition du tartre et l'ajustement du pH avant les pompes d'alimentation OI. Sauter l'une de ces étapes sur une alimentation de brut acide fera chuter les performances de l'OI en un trimestre d'exploitation.
L'élimination de l'H2S doit précéder les membranes d'OI — les composites polyamides d'OI ne tolèrent pas l'H2S libre, et les bactéries sulfato-réductrices introduites dans le réseau membranaire coloniseront l'espaceur d'alimentation et détruiront flux et réjection en quelques semaines. Un système PLC de dosage de fixateur d'H2S et d'antitartre dimensionné sur la charge réelle d'H2S (typiquement 50 à 500 mg/L dans les systèmes de collecte de brut acide) est l'intervention de fiabilité la plus rentable de la chaîne. L'étage DAF est éprouvé en prétraitement pétrochimique et constitue le cheval de trait qui empêche le filtre média et l'OI de s'asphyxier sous les huiles ; le filtre média amène ensuite l'eau à un SDI de qualité OI et protège la pompe haute pression et les éléments membranaires de l'encrassement particulaire. La surveillance aval et les produits chimiques de nettoyage des membranes complètent le programme chimique — et ces segments sont aujourd'hui les plus dynamiques dans les produits chimiques de traitement des eaux pétrole et gaz, portés directement par le déploiement accru de l'OI et de la NF pour la réutilisation des eaux produites (USD Analytics, 2026).
Pour les ingénieurs qui spécifient l'étage membranaire amont lui-même, le guide de prétraitement OI pour eaux usées à dureté élevée détaille la sélection d'antitartre et le calcul de la cible de récupération, et le primaire sur le fonctionnement d'un système d'OI industriel couvre en détail la configuration des étages et des réseaux.
Cadre de décision : ZLD, MLD + OI ou OI conventionnelle selon la fonction du terminal
La matrice ci-dessous croise chaque fonction de terminal midstream avec son flux d'eaux usées dominant, la chaîne de traitement recommandée, la plage de récupération attendue et une classe indicative de CAPEX. Les chiffres d'ancrage sont 90 % de réutilisation des eaux produites (USD Analytics, 2026) et 90–95 % de récupération OI pour les configurations à haut rendement (spécifications systèmes OI HydropureWater, 2026 ; wcponline, 2026-01).
| Fonction du terminal | Eaux usées dominantes | Chaîne recommandée | Récupération attendue | Classe indicative de CAPEX |
|---|---|---|---|---|
| Collecte (brut acide) | Eaux produites, 50 000 à 250 000 mg/L TDS, chargées en H2S | DAF → filtre média → OI deux étages avec cristalliseur à lit fluidisé → concentrateur de saumure si reprise EOR limitée | 90–95 % (OI) / 95–98 % (avec MLD) | Élevée (8 à 15 USD par bbl/j de débit nominal) |
| Stabilisation du brut / désalter | Effluent de désalter, 1 000 à 5 000 mg/L TDS, H&G élevées | DAF → filtre multicouche → OI simple passe ; mélange avec appoint tour de refroidissement du site | 80–90 % | Faible à modérée |
| Traitement / adoucissement du gaz | Overhead de colonne amine, fonds de stripper d'eau acide, flux contaminés par glycol | Séparation H/E → stripper d'eau acide → biologique (si nécessaire) → OI pour réutilisation | 85–95 % | Modérée |
| Stockage et chargement | Drainage, ballast, à-coups intermittents | DAF → filtre média → OI, ou envoi au traitement central du terminal | 85–95 % | Faible (souvent mutualisé avec le terminal de collecte) |
| Pôle EOR intérieur (pas de puits d'élimination) | Tous les flux ci-dessus agrégés | ZLD complète : prétraitement → OI deux étages → concentrateur de saumure → cristalliseur | ~99,5 % | Très élevée (2,0–3,0× base MLD) |
La ZLD complète n'est le choix par défaut que lorsque les volumes d'eaux produites dépassent ce que l'injection EOR ou les preneurs de réutilisation voisins peuvent absorber. Pour les terminaux de collecte côtiers et proches du littoral ayant accès à un puits d'élimination ou à un point d'injection en réservoir, la MLD à haut rendement plus OI est la réponse économique ; pour les sites intérieurs alimentant un pôle EOR, la ZLD complète s'impose.
Questions fréquentes
Tout terminal midstream de Saudi Aramco doit-il passer en ZLD complète en 2026 ?
Non. L'expansion 2026 impose une mise à niveau de la chaîne de traitement, et non une obligation automatique de ZLD. La plupart des terminaux de collecte, stockage et traitement du gaz satisferont les objectifs de réutilisation de Saudi Vision 2030 et les limites TDS/sulfate de la future règle EPA UIC avec une OI à 90–95 % de récupération plus un concentrateur de saumure (configuration MLD). La ZLD complète reste réservée aux terminaux intérieurs sans accès à un puits d'élimination et sans repreneur EOR pour la saumure.
Quel taux de récupération spécifier pour la chaîne OI sur des eaux produites de brut acide ?
Spécifiez 90 à 95 % de récupération globale, et non 75 %. Cette plage est atteignable avec une OI à deux étages couplée à un réacteur de cristallisation à lit fluidisé sur la boucle de concentrat et une exploitation cyclique/pulsée pour supprimer l'encrassement. L'OI conventionnelle à passe unique à 50–80 % n'est pas viable pour un terminal de collecte de brut acide, car le volume de saumure sature la capacité d'élimination aval.
Quel prétraitement est obligatoire avant OI sur un flux de brut acide ?
DAF pour huiles et graisses, filtration sur coquilles de noix en polissage, filtration multicouche jusqu'à un SDI de qualité OI (< 3), et dosage PLC de fixateur d'H2S plus antitartre — l'H2S doit être éliminé avant les membranes d'OI, sinon les bactéries sulfato-réductrices coloniseront l'espaceur d'alimentation et détruiront les performances. La séquence complète est détaillée dans la section précédente.
Quand une OI à deux étages vaut-elle le CAPEX supplémentaire par rapport à un système à passe unique ?
Chaque fois que la saumure n'a pas de filière d'élimination bon marché. L'OI à deux étages préconcentre l'alimentation de sorte que seuls 5 à 10 % du volume initial atteignent l'étage thermique ; c'est ce qui rend la MLD ou la ZLD économiquement viable sur les eaux produites. Sur un terminal côtier disposant d'un puits d'élimination de classe II, une OI à haut rendement à passe unique avec réacteur à lit fluidisé suffit souvent.
Comment le contexte réglementaire saoudien se compare-t-il aux évolutions de la règle UIC américaine ?
Les deux convergent vers des exigences plus strictes sur TDS, sulfate et réutilisation. La refonte attendue de la règle EPA UIC devrait imposer des limites plus strictes sur les TDS et les sulfates pour la réinjection des eaux de flowback et des eaux produites (USD Analytics, 2026), ce qui reflète la direction fixée par Saudi Vision 2030 pour la réutilisation industrielle de l'eau. Les opérateurs concevant selon la norme la plus stricte des deux seront conformes dans les deux juridictions.