Ce que les usines de pâte et papier de West Valley City doivent rejeter
Les usines de pâte et papier qui rejettent dans un réseau d'assainissement de la Salt Lake Valley sont soumises à un régime réglementaire à deux niveaux : les normes catégorielles fédérales du 40 CFR Part 430, et le règlement local d'utilisation du réseau appliqué par le programme de prétraitement de Salt Lake City Public Utilities. La règle fédérale correspond aux « cluster rules » adoptées en 1996 et 1998, qui fixent des valeurs limites pour la DBO, les MES, le pH, le chlore résiduel total, les sulfures et les halogènes organiques absorbables (AOX) issus du blanchiment (selon Vice et al. 1996, synthétisé dans la revue BioResources). Le niveau local peut se révéler plus strict : le règlement des utilisateurs industriels de Salt Lake City reprend le cadre fédéral mais y ajoute des obligations supplémentaires de surveillance et de contrôle des rejets accidentels, et il s'interprète à travers le principe « pas d'interférence, pas de transfert, pas de létalité aiguë » qui régit la plupart des programmes de prétraitement américains (normes générales de prétraitement du 40 CFR Part 403, 2026).
West Valley City abrite notamment un corridor industriel réglementé qui comprend le site du West Valley Demonstration Project, ancienne installation de retraitement de combustibles nucléaires sous contrôle fédéral actif (selon le rapport environnemental annuel OSTI, année civile 2011, 2011-08). La présence de ce site fédéral étroitement surveillé influence la politique de contrôle de l'autorité locale : les coordinateurs de prétraitement attendent ici des rapports d'auto-surveillance mensuels, des plans de contrôle des rejets accidentels et une surveillance continue du pH et de la température, et non une conformité approximative.
C'est ce régime combiné, fédéral et local, que le train de rejet de l'usine doit respecter. Le tableau ci-dessous liste les paramètres les plus fréquemment contrôlés dans la Salt Lake Valley, avec les cibles de conformité typiques qu'un ingénieur de prétraitement doit intégrer à sa conception. Ces valeurs de travail sont issues de la norme catégorielle et des limites que les stations d'épuration municipales sous contrôle de l'Utah DEQ appliquent généralement lorsqu'une usine demande une autorisation de rejet industriel.
| Paramètre | Cible catégorielle fédérale (40 CFR Part 430) | Limite typique d'utilisation du réseau de Salt Lake City | Implication pour l'ingénierie |
|---|---|---|---|
| DBO₅ | ≤ 200 mg/L (moyenne mensuelle) | ≤ 200 mg/L | Dimensionne l'étage biologique |
| MES | ≤ 250 mg/L (moyenne mensuelle) | ≤ 250 mg/L | Dimensionne la clarification/FAD |
| pH | 6,0–9,0 | 6,0–9,0 (en continu) | Impose une étape de neutralisation |
| AOX | Spécifique à la sous-catégorie ; AOX réduit de > 80 % à l'échelle de la branche depuis 1990 (Friere et al. 2003) | Souvent ≤ 0,5–1,0 kg/t AD | Concerne la blanchisserie, pas la fin de chaîne |
| Chlore résiduel total | ≤ 7,5 mg/L équivalent chlore | ≤ 0,1 mg/L au rejet | Impose une déchloration ou un dosage de sulfite |
| Sulfures | Spécifique à la sous-catégorie | Souvent ≤ 1 mg/L | Impose un programme anti-sulfures |
| Température | Pas de valeur fédérale pour toutes les sous-catégories | ≤ 40 °C (104 °F) aux ouvrages d'entrée de la station d'épuration | Impose un refroidissement/égalisation |
Composition réelle des effluents d'usine de pâte et papier
L'industrie de la pâte et du papier est très consommatrice d'eau : une usine classique génère jusqu'à 70 m³ d'eaux usées par tonne métrique de papier produit, dont environ 70 % d'eau de procédé (Rintala et Puhakka 1994 ; Latorre et al. 2007, d'après la revue BioResources). Le reste correspond aux eaux de refroidissement, de garnitures et de services. Cette forte intensité hydrique explique que la réutilisation interne est devenue aussi importante que le traitement de fin de chaîne : en 30 ans, la branche a réduit sa consommation d'eau par tonne d'environ 95 %, et d'environ 50 % sur les 20 dernières années (Blanco et al. 2004).
La nature des polluants dépend de l'étape de procédé d'où proviennent les eaux usées. La préparation du bois, la mise en pâte, le lavage de la pâte, le triage, la machine à papier, le couchage et surtout le blanchiment y contribuent tous (Ali et Shreekrishnan 2001 ; Pokhrel et Viraraghavan 2004, synthétisés dans la revue BioResources). L'effluent de blanchiment conditionne la charge en AOX ; les effluents de mise en pâte chimique contiennent plus de 40 % de matières organiques peu biodégradables de la charge organique totale, avec un faible rapport DBO/DCO qui traduit une toxicité et une coloration (Dahlman et al. 1995). Sans traitement, le milieu récepteur subit une chute d'oxygène dissous, une toxicité aiguë et chronique pour les poissons et les macro-invertébrés, ainsi qu'une coloration persistante sur plusieurs kilomètres en aval.
Trois caractéristiques des effluents conditionnent la conception de tout prétraitement destiné au réseau : une DBO et une DCO élevées (souvent 1 000–3 000 mg/L de DBO et plusieurs milliers de mg/L de DCO avant traitement), une forte concentration en matières en suspension (fines, paquets de fibres, fragments d'écorce), et la couleur ainsi que les composés organochlorés issus du blanchiment. Le rapport DBO/DCO des effluents de pâte chimique se situe généralement entre 0,2 et 0,3, ce qui signifie qu'une grande partie de la charge organique n'est pas facilement biodégradable et doit être traitée par une combinaison de traitement biologique, d'oxydation chimique ou d'élimination amont des fibres et de la couleur. C'est pourquoi la norme catégorielle porte non seulement sur la DBO et les MES, mais aussi sur les AOX et le chlore résiduel total — paramètres qu'une station d'épuration municipale classique n'est pas conçue pour éliminer, mais qu'elle ne doit pas recevoir à des niveaux perturbateurs.
Le train de prétraitement le plus courant dans les usines de l'Utah
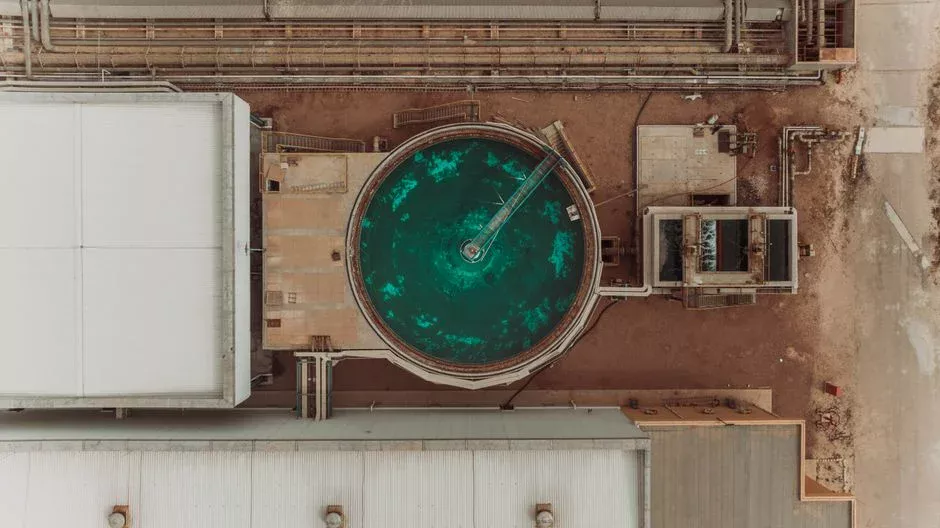
La plupart des usines de pâte et papier de la Salt Lake Valley qui rejettent dans le réseau d'assainissement de Salt Lake City exploitent un train en six étapes : dégrillage mécanique, récupération de fibres, égalisation, traitement biologique, clarification et séparation des solides, puis polissage avant ajustement du pH et rejet. L'ordre n'est pas arbitraire : chaque étape est dimensionnée pour protéger la suivante.
Étape 1 — Dégrillage mécanique à barreaux. Un dégrilleur mécanique rotatif avec des ouvertures de 5 à 10 mm retire les chiffons, plastiques, paquets de fibres et autres débris qui colmateraient sinon les pompes en aval et encrasseraient les mécanismes de la FAD ou du décanteur. Pour les usines traitant des fibres recyclées, on utilise couramment des tamis rotatifs à ouvertures de 3 à 6 mm, car le flux recyclé charrie davantage de fines d'emballages.
Étape 2 — Récupération des fibres. Une unité de flottation à air dissous (FAD) joue ici le rôle d'équipement central. Avec une floculation microsable–polymère, un système FAD industriel élimine régulièrement plus de 99 % des MES (référence procédé Veolia, 2026) et récupère un flot chargé en fibres qui peut être renvoyé vers la machine à papier ou valorisé. Les décanteurs primaires remplissent le même rôle pour un investissement moindre, mais récupèrent moins de fibres et laissent passer davantage de MES vers l'étage biologique.
Étape 3 — Égalisation des débits et de la température. La fabrication de pâte et papier est séquentielle (cuisson, détente, lavage, séquences de blanchiment), et les bassins d'égalisation à temps de séjour hydraulique de 4 à 8 h constituent la norme. Le bassin tampon absorbe les à-coups hydrauliques et stabilise la température, ce qui est essentiel car la biologie en aval fonctionne mal au-delà d'environ 38 °C, alors que la blanchisserie tourne souvent entre 50 et 70 °C.
Étape 4 — Traitement biologique. Les boues activées classiques (CAS) restent l'option par défaut. Une conception typique place un bioréacteur à lit mobile (MBR) en amont du bassin d'aération pour éliminer la DCO facilement biodégradable et protéger les boues activées des charges de pointe ; la même référence Veolia indique que l'étage MBBR « élimine la DCO facilement biodégradable et protège le système de boues activées des charges de pointe tout en améliorant la décantation des boues ». Pour les usines à forte DBO et effluents chauds, un réacteur anaérobie granulaire à haut taux placé en amont du MBBR peut retirer 60 à 80 % de la DCO tout en produisant du biogaz, l'étape d'affinage aérobie ramenant la DBO résiduelle à la limite du réseau.
Étape 5 — Clarification et déshydratation des boues. Un décanteur secondaire ou, pour des cibles de MES plus sévères, un bioréacteur à membranes (MBR), produit le surnageant clarifié final. Les boues activées en excès sont concentrées (typiquement sur épaississeur à bande gravitée ou tambour rotatif) puis déshydratées à l'aide d'une filtre-presse à plaques pour atteindre 25 à 35 % de matières sèches avant élimination hors site. Pour les usines de pâte chimique, l'étape aval analogue est l'évaporation de la liqueur noire ; le train d'évaporateurs à film tombant HPD® de Veolia sur un site de carton pour conteneurs en Virginie concentre la liqueur noire à 74 % de matières sèches à 897 klb/h (407 t/h) (étude de cas Veolia, 2026). Les usines qui envoient leurs boues au réseau n'exploitent pas d'évaporateurs, mais la logique énergétique et massique reste la même : concentrer avant de manipuler.
Étape 6 — Polissage et ajustement du pH. Filtration multicouche et, lorsque requis, désinfection au dioxyde de chlore ou par UV, puis ajustement final du pH dans la fenêtre 6,0–9,0 avant le débitmètre de rejet et la sonde pH/température en continu.
FAD ou décanteur primaire pour l'étape de récupération des fibres
Le choix de l'équipement de récupération des fibres est la décision la plus structurante du train de prétraitement d'une usine de pâte et papier. Il fixe les charges aval, détermine la quantité de fibres que l'usine peut récupérer et conditionne le dimensionnement de chaque bassin situé en aval. La décision n'oppose pas une « bonne » et une « mauvaise » technologie — les deux fonctionnent — mais deux profils de performances et de coûts d'exploitation.
Une unité FAD utilise du microsable et du polymère pour floculer les matières en suspension, puis les flotte avec de l'air à fines bulles. Elle atteint régulièrement plus de 99 % d'élimination des MES en service pâte et papier (référence procédé Veolia, 2026) et produit un flot à 3–6 % de matières sèches qui peut être vendu ou renvoyé à la machine à papier. Un décanteur primaire ne repose que sur la décantation gravitaire : il coûte moins cher à construire, n'exige ni pompe de recirculation d'air ni circuit de microsable, et n'utilise qu'une fraction du polymère — mais il produit typiquement un effluent avec 50 à 200 % de MES en plus et un sous-produit plus faible à 1–2 % de matières sèches. Les vitesses de décantation dans les décanteurs primaires peuvent être accélérées par des traitements chimiques (Leitz 1993 ; Al-Jasser 2009, d'après la revue BioResources), et les conditions d'exploitation de l'étage biologique influencent sensiblement la décantation aval (Avella et al. 2011) — ces deux constats plaident en faveur d'une décantation primaire chimiquement assistée ou d'une FAD en service pâte et papier.
| Critère de choix | FAD (microsable–polymère) | Décanteur primaire (gravitaire) |
|---|---|---|
| Élimination des MES | ≥ 99 % | 50–85 % |
| Matières sèches du flot/sous-produit | 3–6 % de MS (flot) | 1–2 % de MS (sous-produit) |
| Valeur de récupération des fibres | Élevée — flot réutilisable | Faible — sous-produit boueux |
| Consommation de polymère | 2–8 mg/L (avec microsand) | 0,5–2 mg/L |
| Emprise hydraulique | Faible (vitesse de surface hydraulique élevée) | Élevée (vitesse de surface hydraulique faible) |
| CAPEX | Plus élevé | Plus faible |
| Meilleur cas d'usage | Récupération de fibres, réutilisation d'eau, cibles MES basses | Contrainte CAPEX, faible valeur des fibres, terrain disponible |
Choisissez la FAD lorsque la valeur de récupération des fibres, les objectifs de réutilisation d'eau ou les cibles basses en MES sont prioritaires. Choisissez un décanteur lamellaire (décanteur gravitaire à haut taux) lorsque le coût d'investissement et la simplicité dominent, et que l'usine dispose de la surface pour absorber un décanteur secondaire de plus grand volume en aval. Pour une usine qui doit comparer les arbitrages FAD/décanteur dans un autre secteur industriel, la même logique s'applique — le paramètre qui fait basculer la décision est la valeur des solides récupérés.
Comment les usines maintiennent leur conformité après la construction
Une fois le train construit, rester dans les limites catégorielles et locales relève avant tout de la conduite de procédé, et non d'un nouvel investissement. Au titre du 40 CFR Part 430, la surveillance continue du débit, du pH et de la température au point de rejet constitue la norme ; un échantillonnage composite pour la DBO, les MES et les AOX est généralement exigé au moins mensuellement, et les rapports d'auto-surveillance (SMR) sont transmis à la station d'épuration. Un plan de contrôle des rejets accidentels est exigé pour les utilisateurs industriels catégoriels et constitue le premier document demandé par l'autorité de contrôle lors d'une inspection.
Au quotidien, la variable qui maintient une usine dans les clous est le dosage des réactifs — ajustement de pH, coagulant pour la FAD ou le décanteur, et floculant pour la déshydratation des boues. Un système automatique de dosage de réactifs avec des consignes pilotées par le débit et une remontée d'information vers le système de contrôle (SCADA) représente l'amélioration opérationnelle au meilleur retour sur effort qu'une usine puisse engager ; il transforme les excursions de DBO ou de MES de problèmes relevant de l'intervention humaine en problèmes de boucle de régulation. Lorsque la DBO ou les MES dérivent au-dessus de la limite locale, la cause racine se résume généralement à l'un de ces trois cas : surcharge hydraulique du bassin d'aération (souvent liée à un cycle arrêt/redémarrage de l'usine), excursion de température au-delà d'environ 38 °C qui inhibe la biologie, ou perte de matières en suspension dans le décanteur due à un incident, ou encore rejet toxique ponctuel en provenance de la blanchisserie. Diagnostiquer lequel est en jeu prend 20 minutes de tendances et un jar-test, pas un nouveau projet d'investissement.
Pour les installations qui exploitent un étage biologique aérobie, bien choisir son système d'aération entre aération par diffusion et aération de surface fait partie de la conformité, car la maîtrise de l'oxygène dissous conditionne directement la nitrification, l'élimination de la DBO et la décantabilité des boues. Quant aux coordinateurs de prétraitement qui gèrent l'interface réglementaire en parallèle d'un autre utilisateur industriel, la démarche de conformité au prétraitement d'une usine chimique reprend le même cadre SMR et plan de contrôle des rejets accidentels sous une autre règle catégorielle.
Questions fréquentes
Quelle norme catégorielle régit les rejets des usines de pâte et papier vers le réseau de Salt Lake City ?
Les « cluster rules » du 40 CFR Part 430 de l'EPA régissent les rejets de pâte et papier vers les stations d'épuration municipales, avec des limites spécifiques à chaque sous-catégorie pour la DBO, les MES, le pH, les AOX, le chlore résiduel total et les sulfures. Le programme de prétraitement de Salt Lake City Public Utilities y ajoute des limites locales d'utilisation du réseau, des obligations de surveillance et un plan de contrôle des rejets accidentels.
Quelles limites de DBO et de MES un ingénieur de prétraitement doit-il intégrer à sa conception ?
Viser une DBO ≤ 200 mg/L et des MES ≤ 250 mg/L en moyennes mensuelles au point de surveillance du rejet, avec une fenêtre de pH en continu de 6,0–9,0 et une température ≤ 40 °C (104 °F) — ce sont les valeurs de travail que la plupart des usines de la Salt Lake Valley atteignent en pratique.
FAD ou décanteur primaire pour la récupération des fibres en service pâte et papier ?
La FAD avec floculation microsable–polymère élimine ≥ 99 % des MES et produit un flot de fibres réutilisable à 3–6 % ; un décanteur primaire coûte moins cher mais récupère moins de fibres et laisse passer 50 à 200 % de MES en plus, ce qui fait de la FAD le choix courant lorsque la valeur des fibres ou la réutilisation d'eau comptent.