Pourquoi les eaux usées de confiserie mettent le traitement biologique à rude épreuve
Les eaux usées de confiserie arrivent couramment à la station avec une DCO entre 5 000 et 25 000 mg/L, des ratios DBO/DCO au-dessus de 0,5, et une fraction de sucres dissous dominée par saccharose, glucose et sucre inverti. La gélatine des opérations de gommes et de marshmallows ajoute des protéines lentement biodégradables, les coulis d’amidon des lignes biscuit-crème arrivent par à-coups, et les cycles NEP font osciller le pH de 3 à 11 en une seule équipe. Le résultat est un flux que les boues activées conventionnelles gèrent mal : tensioactifs et gélatine produisent une mousse stable, les chocs sucrés déclenchent un foisonnement filamenteux en 24–48 heures, et les mélanoïdines de caramélisation laissent filer un panache couleur thé à travers le clarificateur secondaire. La nitrification est la première victime — dès que le ratio nourriture-micro-organismes dépasse 0,3 kg DBO/kg MLSS·j, les hétérotrophes concurrencent Nitrosomonas et l’ammoniac commence à grimper sur la tendance d’effluent. Dans une usine de bonbons, la question n’est pas de savoir si le bassin d’aération existant cédera sous le choc, mais à quelle fréquence. Le MABR contourne cela en immobilisant la population nitrifiante à la surface de la membrane ; le biofilm fixé n’est pas sujet au lessivage lorsqu’un à-coup sucré frappe le bassin.
Comment le MABR traite autrement les flux sucrés à DCO élevée
Le MABR (réacteur à biofilm aéré par membrane) traite les eaux usées de confiserie en livrant l’oxygène de façon passive à travers des membranes de transfert gazeux vers un biofilm nitrifiant, tandis que le liquide en vrac anoxique dénitrifie le carbone à haute teneur en sucre dans un seul bac. Ces systèmes rapportent jusqu’à 90 % d’économies d’énergie d’aération par rapport aux boues activées, avec un azote total d’effluent couramment sous 5 mg/L dans des pilotes de longue durée — ce qui fait du MABR un rétrofit crédible pour les usines de bonbons, de chocolat et à base d’amidon confrontées à une DCO de 5 000–25 000 mg/L et des ratios DBO/DCO au-dessus de 0,5.
La contre-diffusion rend ce process possible : l’oxygène diffuse vers l’extérieur depuis la lumière pressurisée d’une membrane à fibres creuses dans le biofilm, tandis que organiques et ammonium diffusent vers l’intérieur depuis le liquide en vrac. Les deux substrats se rencontrent à l’intérieur d’un biofilm de 200–800 µm, où les nitrifiants colonisent la face interne riche en oxygène et les hétérotrophes occupent la face anoxique externe (selon la documentation produit MABR Fluence, 2026). Parce que l’oxygène est fourni comme gaz dissous plutôt que comme bulles, les pertes de gaz extraits sont effectivement nulles et le rendement standard de transfert d’oxygène approche 100 % à une pression de lumière quasi atmosphérique. La gamme MABR de Fluence rapporte jusqu’à 90 % de réduction de l’énergie d’aération et jusqu’à 50 % de réduction de l’énergie globale de la station par rapport aux boues activées conventionnelles. La nitrification-dénitrification simultanée se produit dans un seul bac, éliminant le volume anoxique séparé et le dosage de carbone externe dont les systèmes à croissance en suspension ont besoin. La biomasse du biofilm n’est pas perdue pendant les surges hydrauliques induites par la NEP — la croissance fixée est la raison structurelle pour laquelle le MABR tolère mieux les chocs de charge qu’une filière boues activées dépendante d’un clarificateur. Le déploiement commercial a commencé en 2016 et dépasse 200 projets dans le monde (Fluence, 2026).
Paramètres de conception MABR pour un influent de confiserie
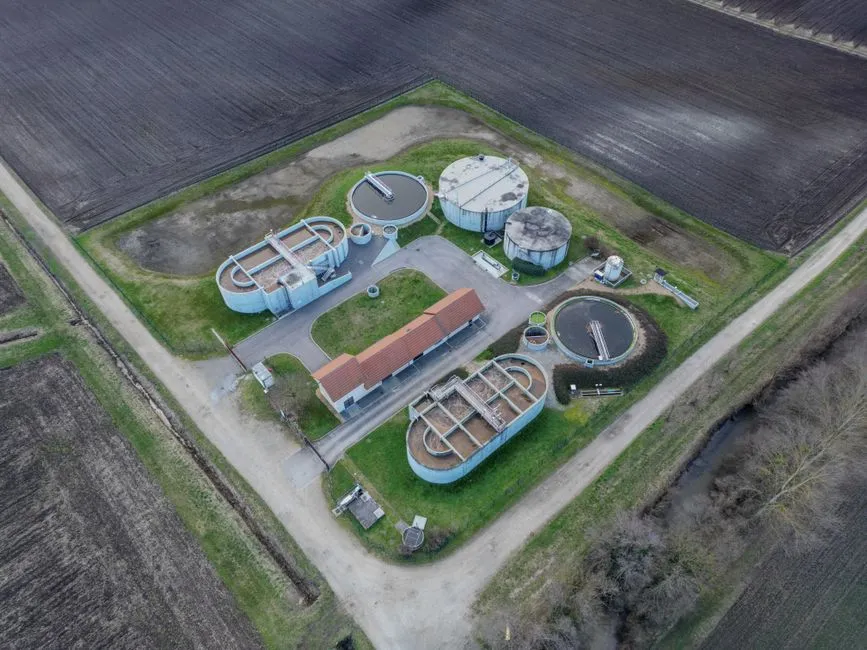
Le MABR est dimensionné comme étage de finition post-anaérobie pour les applications confiserie parce qu’un influent brut à DCO 5 000–25 000 mg/L submerge un biofilm aérobie unique ; un réacteur UASB ou IC en amont retire typiquement 70–85 % de la DCO avant que le MABR ne la voie. La charge organique appliquée sur le bassin MABR se situe alors dans la plage 0,5–2,0 kg DCO/m³·j, avec un TRH de 6–12 heures. Le tableau ci-dessous capture l’enveloppe de conception qu’un ingénieur process mettrait dans un tableur pour une usine de bonbons, de chocolat ou à base d’amidon.
| Paramètre | Plage typique confiserie | Note de conception |
|---|---|---|
| DCO influent (post-anaérobie) | 800–4 000 mg/L | UASB ou IC amont assumé |
| DBO/DCO influent | 0,45–0,65 | Carbone suffisant pour la dénitrification sans méthanol |
| Charge organique appliquée | 0,5–2,0 kg DCO/m³·j | Bas de plage pour les lignes de bonbons sujettes aux chocs |
| TRH | 6–12 h | Dépendant du volume de bassin |
| TRS | Non contrôlé (biofilm) | Croissance fixée — pas de lessivage de clarificateur |
| Plancher de température | 10–12 °C pour la nitrification de conception | Le taux chute nettement sous 10 °C ; bacs chauffés ou bassins couverts en hiver |
| DCO d’effluent cible | < ;150 mg/L (avec anaérobie + MABR) | < ;50 mg/L seulement avec un MBR (bioréacteur à membrane) de finition aval |
| NT d’effluent cible | < ;5 mg/L (pilotes de longue durée) | 4,1 mg/L enregistré à CENTA, Espagne |
| PT d’effluent cible | < ;0,5 mg/L (avec précipitation chimique du P) | 0,4 mg/L à CENTA ; 0,3 mg/L au Stanford CR2C |
| Profondeur de bassin | 1,5–6 m | Enveloppe de rétrofit SUBRE (Fluence, 2026) |
| Enveloppe de débit d’usine | 2 000–100 000 m³/j (SUBRE) ; dès 20 m³/j (Aspiral) | Conteneurisé vs rétrofit immergé |
L’oxygène est livré à une pression de lumière quasi atmosphérique, et un mélange périodique à grosses bulles utilisant les soufflantes d’aération existantes sert au contrôle du décrochage plutôt qu’à l’alimentation en oxygène (manuel de conception Fluence SUBRE, 2026).
MABR vs MBR vs SBR pour une modernisation de STEP de confiserie
La comparaison tête-à-tête est vitale parce que le CAPEX d’une usine alimentaire se justifie sur quatre métriques : qualité d’effluent, emprise, énergie et tolérance au choc sucré. Une vue côte à côte pour une usine de confiserie représentative de taille moyenne (DCO brute 10 000–15 000 mg/L, 50–60 °C, rejet discontinu) est présentée ci-dessous.
| Métrique | MBR (PVDF immergé) | SBR | MABR (post-anaérobie) |
|---|---|---|---|
| DCO d’effluent | < ;50 mg/L | 80–150 mg/L | 100–150 mg/L en un étage ; < ;50 mg/L avec finition MBR |
| NT d’effluent | < ;10 mg/L (avec anoxie + carbone) | < ;10 mg/L (cycles longs) | < ;5 mg/L (SND dans un seul bac) |
| Emprise | La plus petite (cassette membranaire) | La plus grande (volume de batch + décanteur) | Compacte ; s’inscrit dans le bassin d’aération existant |
| Intensité énergétique | 0,6–1,0 kWh/m³ | 0,4–0,7 kWh/m³ | 0,2–0,4 kWh/m³ (Fluence 2026 : jusqu’à 50 % d’économie) |
| Demande chimique | NEP membranaire (NaOCl, citrique) | Minimale | Pas de méthanol pour la dénitrification |
| Sensibilité au choc sucré | Élevée (encrassement membranaire par gélatine, amidon) | Modérée (foisonnement) | Faible (rétention du biofilm) |
| Complexité de rétrofit | Élevée (nouveau bac, rack de cassettes) | Faible (réutilise le bassin) | Faible à modérée (immerger les modules, 1–3 semaines par bassin) |
| Aptitude à la réutilisation | Élevée (MES basses) | Modérée (MES variables) | Élevée (NT < ;5 mg/L passe Title 22 ; comparaison des méthodes de désinfection nécessaire en aval) |
Le MBR fournit des MES et une DCO d’effluent supérieures pour des spécifications de réutilisation serrées, mais gélatine et amidon encrassent les membranes de façon agressive et forcent des nettoyages de récupération hebdomadaires que les opérateurs d’usines alimentaires reconnaissent comme une taxe OPEX cachée. Le SBR tolère l’influent discontinu à faible CAPEX mais exige 2–3× le volume de bassin et l’effluent du décanteur peut dériver en MES après des à-coups sucrés. L’avantage structurel du MABR est la rétention du biofilm sous choc hydraulique et la SND dans un seul bac, mais à très fortes charges (DCO brute > ;10 000 mg/L) il doit être associé à un étage anaérobie ou un DAF (flottation à air dissous) de prétraitement confiserie en amont ; il se présente mieux comme étage de finition, non comme réacteur autonome. Pour une référence plus approfondie de dimensionnement SBR, voir SBR pour eaux usées alimentaires à forte charge.
Faire correspondre le bon format MABR à la taille de votre usine
La taille de l’usine et le génie civil existant pilotent le choix de format plus que les chiffres d’influent. Pour une ligne de bonbons satellite ou une production de contrat saisonnière à ≤500 m³/j, les unités conteneurisées de classe Aspiral dès 20 m³/j sont prêt-à-l’emploi et peuvent être redéployées lorsqu’un contrat se déplace — utile pour les cuisines R& ;D et les opérations de façon (données produit Fluence Aspiral, 2026). Pour une usine de taille moyenne à 500–5 000 m³/j, une filière hybride réacteur UASB ou IC plus finition MABR s’appuie sur le bassin d’égalisation existant et ramène le volume de béton neuf quasi à zéro ; l’étage anaérobie retire 70–85 % de la DCO, et le MABR termine l’ammoniac et les organiques résiduels. Pour une grande usine à ≥5 000 m³/j, les modules immergés SUBRE se descendent dans le bassin aérobie existant une chambre à la fois avec une interruption minimale et une baisse d’énergie à l’échelle de la station rapportée de 30 % en 1–3 semaines de mise en service (données de terrain Fluence SUBRE, 2026). Les leviers de décision par ordre de priorité sont : géométrie et profondeur du bassin existant (enveloppe 1,5–6 m), ratio débit de pointe / moyenne, disponibilité de chaleur pour l’exploitation hivernale, et si la cible de rejet est la seule conformité ou une réutilisation Title 22 complète. Une petite ligne saisonnière sans ambition de réutilisation peut être desservie par un skid de traitement biologique compact ; une usine de chocolat continue rejetant vers un bassin versant sensible a besoin du rétrofit SUBRE et d’une finition OI.
Cibles de conformité 2026 et voies de réutilisation pour les usines alimentaires
Aux États-Unis, le 40 CFR Part 405 fixe les limites fédérales de rejet de la transformation sucrière (DBO 230 mg/L max journalier, MES 350 mg/L max journalier pour la sous-catégorie sucre brut) et constitue la base à laquelle le permis NPDES d’une usine de confiserie est comparé. Dans l’Union européenne, la directive sur les émissions industrielles 2010/75/UE et les plages BAT-AEL pour les industries alimentaires, des boissons et du lait fixent DCO 25–100 mg/L et NT 10–50 mg/L selon la taille de l’usine et le milieu récepteur — l’enveloppe MABR de NT < ;5 mg/L et DCO 100–150 mg/L avant finition s’inscrit confortablement dans la bande BAT-AEL pour la plupart des sous-catégories. Pour les usines en Chine, les limites de deuxième classe GB 8978-1996 et les cibles de classe IA GB 18918-2002 de plus en plus appliquées (DCO < ;50 mg/L, NH₃-N < ;5 mg/L, NT < ;15 mg/L) pilotent les déploiements Hubei et Henan d’unités Aspiral le long des autoroutes et dans les communes reculées (données projets MABR Fluence, 2026). Côté réutilisation, le pilote CENTA en Espagne a enregistré NT 4,1 mg/L et PT 0,4 mg/L sur un an, et le pilote Stanford Codiga Resource Recovery Center a tenu le Title 22 californien avec NT < ;3 mg/L et PT < ;0,3 mg/L — ces deux chiffres passent l’enveloppe pour l’alimentation de chaudière, l’appoint de tour de refroidissement et l’eau de rinçage NEP après une finition OI. Pour les usines en programme de prétraitement rejetant vers une STEP publique, voir conformité au prétraitement agroalimentaire pour le tableau des limites locales.
Foire aux questions
Le MABR peut-il traiter les eaux usées de confiserie avec une DCO au-dessus de 1
Foire aux questions
Le MABR peut-il traiter les eaux usées de confiserie avec une DCO au-dessus de 10 000 mg/L ?
Oui, les réacteurs à biofilm aéré par membrane (MABR) peuvent traiter des eaux usées de confiserie à forte charge dépassant 10 000 mg/L de DCO, à condition que le système soit configuré avec un étage de prétraitement anaérobie intégré. Tandis que la membrane MABR elle-même sert d’étape de finition aérobie, une digestion anaérobie à haut débit en amont est requise pour ramener la charge organique à des niveaux gérables avant que les eaux usées n’atteignent la surface du biofilm.
Exposer directement les membranes MABR à un effluent de confiserie brut, non traité, à des concentrations au-dessus de 10 000 mg/L peut conduire à un encrassement membranaire rapide et à une résistance excessive au transfert de masse d’oxygène. En s’appuyant sur un tampon anaérobie, le système gère efficacement les charges élevées en sucres et en graisses typiques de la fabrication de bonbons tout en tenant des normes de rejet final strictes.
Quel ratio DBO sur DCO le MABR a-t-il besoin pour dénitrifier sans méthanol ?
Pour atteindre une élimination biologique de l’azote efficace sans supplémentation en carbone externe, les systèmes MABR exigent un ratio DBO sur azote total (DBO :NT) d’au moins 4 :1. Les eaux usées de confiserie sont généralement riches en glucides, fournissant une source de carbone interne élevée qui soutient la nitrification autotrophe et la dénitrification hétérotrophe dans l’épaisseur du biofilm.
Parce que le MABR crée un environnement de nitrification-dénitrification simultanée (SND) au sein du même biofilm, le gradient d’oxygène permet aux zones anoxiques de persister près de l’interface membrane-média. Cette configuration optimise l’usage du carbone facilement biodégradable des flux de transformation de bonbons, éliminant souvent le besoin de méthanol ou d’autres sources de carbone d’appoint dès lors que le ratio DBO :NT de l’influent reste au-dessus de ce seuil.
Combien de temps prend un rétrofit SUBRE dans un bassin d’aération en service ?
Un rétrofit SUBRE (MABR immergé) prend typiquement entre 4 et 8 semaines pour l’installation et la mise en service, selon l’échelle du bassin existant de l’établissement de confiserie. Parce que les cassettes modulaires sont conçues pour être descendues directement dans des bacs d’aération en exploitation, le process peut souvent être achevé sans mettre hors service l’ensemble de la station.
La durée est principalement dictée par le temps requis pour l’ancrage du cadre structurel et l’intégration du collecteur d’air dans l’infrastructure de soufflantes existante de l’usine. Une fois les cassettes fixées et l’alimentation en air raccordée, le biofilm atteint typiquement sa maturité opérationnelle complète en 14 à 21 jours d’inoculation.
Le MABR respecte-t-il les limites BAT-AEL de la DEI de l’UE pour le secteur alimentaire et des boissons ?
Oui, la technologie MABR est capable de tenir les limites BAT-AEL (niveaux d’émission associés aux meilleures techniques disponibles) spécifiées dans la directive européenne sur les émissions industrielles (DEI) pour le secteur alimentaire et des boissons. Ces normes exigent souvent des concentrations de DCO d’effluent sous 100 mg/L et des niveaux d’azote total sous 10 mg/L, selon la taille et la localisation précises de l’établissement.
Le transfert d’oxygène à haut rendement fourni par les membranes perméables aux gaz permet une nitrification plus robuste même sous des conditions de charge fluctuantes courantes en production de confiserie. En maintenant un biofilm stable et de long âge, le système atteint de façon constante les bas niveaux de nutriments et d’organiques de rejet mandaté par les documents BREF (référence MTN) actuels de l’UE.
À quelle température minimale le MABR peut-il nitrifier dans une usine de bonbons non chauffée ?
Les systèmes MABR peuvent maintenir une nitrification efficace à des températures aussi basses que 8 °C à 10 °C, même dans des environnements d’usine non chauffés. La structure de biofilm d’un MABR fournit une niche abritée aux espèces Nitrosomonas et Nitrobacter, typiquement plus sensibles aux chutes de performance par temps froid que celles des systèmes conventionnels à croissance en suspension.
Si les taux métaboliques diminuent à plus basse température, la surface élevée et la densité de biofilm du MABR permettent une rétention de nitrifiants suffisante pour tenir la conformité d’effluent. Dans les environnements où les températures chutent sous 8 °C, les opérateurs peuvent devoir ajuster la pression d’aération membranaire pour optimiser le taux de croissance du biofilm et compenser la cinétique plus lente de l’oxydation de l’ammoniac.