Pourquoi les eaux usées de boulangerie poussent le traitement classique à ses limites
Les boulangeries commerciales produisent un profil d'eaux usées distinctif qui met en échec les filières biologiques génériques. Beurre, margarine, shortenings, fourrages, sucre et farine portent la DBO de l'influent à 1,000–3,000 mg/L, les MES à 400–1,200 mg/L et les FOG à 200–800 mg/L — bien au-dessus de ce qu'une STEP municipale (POTW) est conçue pour accepter en un seul rejet d'usine (selon Ecologix, 2025). Plus de la moitié de l'eau utilisée dans une boulangerie devient un effluent déficient en oxygène, avec une charge organique et FOG qui dépasse la capacité d'aération de la station réceptrice en un seul poste (selon FoodSafeDrains, 2025).
Le flux n'est pas toxique mais fortement acide, et le pH oscille violemment après chaque cycle de nettoyage en place (CIP) lorsque lessive et détergents acides s'alternent dans le drain. La biomasse des boues activées classiques réagit à ces excursions en perdant la structure du floc, en moussant et en perdant la capacité de nitrification. Un bassin d'aération standard dimensionné pour un effluent municipal régulier ne peut pas absorber les à-coups qu'une ligne de pain ou une friteuse à beignets génère au changement de poste.
Le levier économique n'est plus seulement la conformité. Les STEP municipales appliquent des majorations croissantes pour DBO, FOG et ammoniac à forte charge, et le contrôle du prétraitement au titre du 40 CFR 403 s'intensifie en 2026, les services resserrant les limites locales pour protéger leur propre capacité biologique. Une boulangerie confrontée à 0,20–0,80 $ par livre de DBO excédentaire majorée par sa STEP récupère le capex d'une étape de polissage en trois à sept ans, même avant de compter les crédits de réutilisation.
Comment fonctionne le MABR et pourquoi il convient à l'effluent agroalimentaire
Un bioréacteur à biofilm aéré par membrane (MABR) est un réacteur biologique aérobie dans lequel une membrane perméable aux gaz délivre l'oxygène de façon passive à un biofilm croissant sur la surface externe de la membrane (selon Fluence, 2025). L'enveloppe membranaire est enroulée en spirale et auto-respirante : l'air à une légère pression positive côté lumen diffuse vers l'extérieur à travers la paroi, tandis que le substrat (DBO, ammoniac) diffuse vers l'intérieur depuis la liqueur mixte environnante. Les deux gradients se rencontrent dans le biofilm, produisant une couche aérobie à la membrane et une couche anoxique/anaérobie face au liquide en vrac.
Cette géométrie de contre-diffusion est la raison d'ingénierie pour laquelle le MABR permet la nitrification-dénitrification simultanée (SND) dans un seul bassin. Les nitrifiants colonisent le biofilm interne riche en oxygène ; les dénitrifiants colonisent la zone anoxique externe, la liqueur mixte en vrac fournissant le carbone. Les usines agroalimentaires classiques qui ont besoin d'une élimination des nutriments doivent exploiter une filière A/O ou A2O multi-compartiments avec recyclages internes ; un MABR condense cela en un seul bassin à pression ambiante.
L'aération est passive. Pas de soufflantes, pas de diffuseurs à bulles fines, pas d'aérateurs de surface mécaniques. L'alimentation en air est dosée vers la membrane à une pression quasi atmosphérique et pulsée périodiquement pour le mélange. Les données de terrain des installations MABR en service montrent une énergie d'aération jusqu'à 90 % plus basse et une énergie globale de l'usine jusqu'à 50 % plus basse qu'un système de boues activées classique assurant un traitement équivalent (selon Fluence, 2025). Pour une boulangerie dont l'effluent est tiède à 25–40 °C, cette plage se situe confortablement dans l'enveloppe de travail du biofilm MABR et évite les pénalités de colmatage à température élevée observées dans certaines usines MBR (bioréacteur à membrane).
Où se situe le MABR dans une filière d'eaux usées de boulangerie
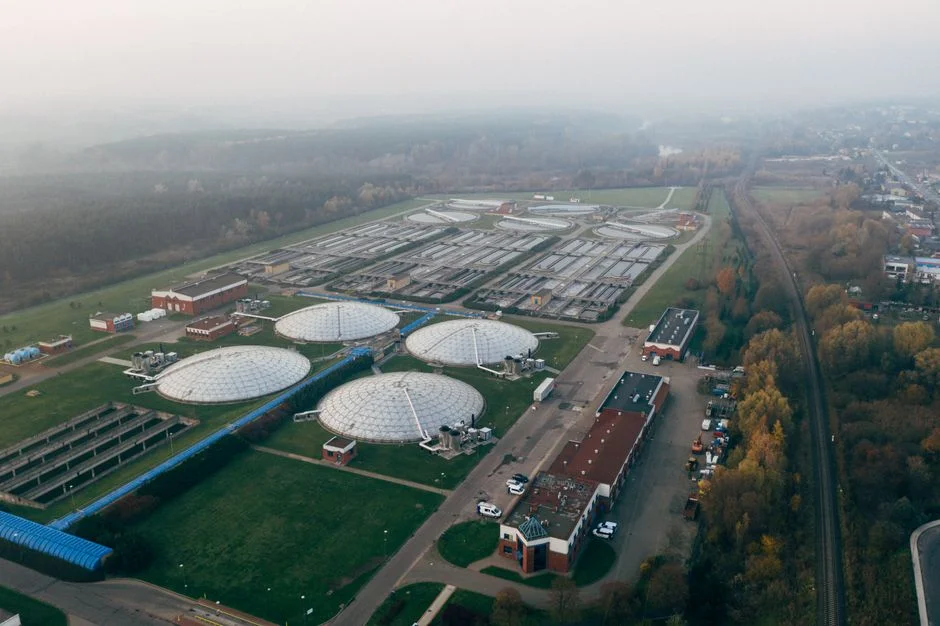
Une filière de traitement de boulangerie 2026 se déroule en cinq étapes : dégrillage rotatif à barreaux pour filets à cheveux, emballages et gros débris ; égalisation avec régulation du pH pour amortir les à-coups CIP ; DAF (flottation à air dissous) renforcée pour FOG et MES ; MABR pour DBO soluble, ammoniac et azote total ; et, en option, polissage au dioxyde de chlore ou OI pour une eau éligible à la réutilisation (selon Ecologix, FoodSafeDrains et Fluence).
L'étape DAF n'est pas négociable. Une DAF renforcée élimine jusqu'à 99 % des FOG et jusqu'à 97 % des MES (selon Ecologix, 2025), ramenant la charge sur la membrane MABR aval à un niveau qui prévient le colmatage par les graisses. Sans cette coupure amont, le FOG résiduel enrobe l'enveloppe membranaire, bloque le transfert d'oxygène et affame le biofilm. Un DAF correctement dimensionné, doté d'un écumeur calibré sur la pointe de poste constitue la protection standard.
Après DAF, les pilotes MABR du secteur agroalimentaire ont régulièrement produit une DBO inférieure à 10 mg/L, un azote total inférieur à 5 mg/L et un phosphore total inférieur à 1 mg/L — les pilotes Stanford et CENTA poussant le NT sous 3 mg/L et le PT sous 0,3 mg/L (selon Fluence, 2025). Cette qualité d'effluent franchit le seuil de réutilisation California Title 22, permettant chasse d'eau, irrigation paysagère et appoint de tours de refroidissement après une passe de désinfection aval. Pour une vue plus approfondie de l'insertion de cette filière parmi d'autres flux agroalimentaires, le guide technique plus large du traitement des eaux usées de l'agroalimentaire fournit le contexte de dimensionnement et d'intégration sur plusieurs types d'usines.
MABR vs MBR vs boues activées classiques pour les boulangeries
Un ingénieur boulangerie 2026 qui choisit une étape de polissage biologique a besoin d'une page unique comparant les trois options selon les critères que le CFO et le directeur HSE poseront. Le tableau ci-dessous utilise les données pilotes Fluence pour la colonne MABR et les valeurs de conception agroalimentaires standard pour le MBR (bioréacteur à membrane) et les boues activées (CAS).
| Paramètre | MABR | MBR | Boues activées classiques | SBR |
|---|---|---|---|---|
| Emprise typique (par m³/d) | 0.05–0.15 m² | 0.10–0.20 m² | 0.30–0.60 m² | 0.20–0.40 m² |
| Azote total de l'effluent | <3 mg/L (pilote Stanford) ; 4.1 mg/L (pilote CENTA) | <5 mg/L avec post-anoxie | 10–20 mg/L sans tertiaire | 8–15 mg/L sans tertiaire |
| Phosphore total de l'effluent | <0.3 mg/L (Stanford) ; 0.4 mg/L (CENTA) | <0.5 mg/L avec coagulant | 1–3 mg/L sans P chimique | 1–3 mg/L sans P chimique |
| Énergie d'aération vs CAS | Jusqu'à 90 % plus basse | 20–40 % plus basse (avec décolmatage) | Référence | 10–20 % plus basse |
| Tolérance FOG en amont | Exige un DAF à <50 mg/L FOG | Exige un DAF à <30 mg/L FOG | Tolère jusqu'à 100 mg/L après acclimatation | Tolère jusqu'à 100 mg/L après acclimatation |
| Aptitude à la réutilisation | Éligible Title 22 avec ClO₂/OI en aval | Quasi potable après OI | Irrigation uniquement, en général | Irrigation uniquement, en général |
| Bande de capex relative (200 m³/d) | $$ | $$$ | $ | $$ |
Pour les boulangeries dans la bande 10–2,000 m³/d qui ont besoin d'un polissage des nutriments et d'un effluent éligible à la réutilisation, le MABR est l'option monobassin la plus rentable. Le MBR (bioréacteur à membrane) n'est justifié que lorsque le site a besoin d'une réutilisation quasi potable et dispose de l'emprise et du budget pour l'aération de décolmatage membranaire et le nettoyage chimique. Les boues activées classiques et les SBR restent défendables lorsque le capex domine et que la réutilisation n'est pas une priorité 2026–2030. Pour les sites qui exploitent déjà un bassin CAS à court de capacité, le rétrofit avec des modules MABR immergés dans le bassin existant améliore l'élimination des nutriments sans ajouter de méthanol ni de carbone externe. Pour en savoir plus sur la filière comparable d'élimination de l'azote dans une industrie voisine, le guide d'ingénierie de l'élimination de l'azote dans les eaux usées de boissons couvre une décision de rétrofit similaire.
Sensibilités d'exploitation propres à l'effluent de boulangerie
Trois modes de défaillance déclenchent les appels de service à 2 h du matin sur les systèmes biologiques de boulangerie, et chacun peut être éliminé dès la conception. Premièrement, les désinfectants à ammonium quaternaire utilisés en CIP inhibent la croissance biologique même à l'état de traces et feront s'effondrer un biofilm nitrifiant en quelques jours (selon FoodSafeDrains, 2025). Intégrez l'acide peracétique ou le peroxyde d'hydrogène au programme de sanitation, et orientez tout rinçage de désinfectant quaternaire vers un bac de rétention pour décroissance avant qu'il n'atteigne le MABR.
Deuxièmement, les excursions de pH après un nettoyage à la lessive ou à l'acide pousseront la filière hors de la fenêtre 6,5–8,0 que la biomasse MABR tolère. Installez une égalisation avec ajustement automatique du pH en amont du DAF et du MABR afin qu'un à-coup unique de 30 minutes issu d'un CIP ne se propage pas. Un système de dosage dimensionné sur le débit de pointe CIP verrouille la bande sans intervention de l'opérateur.
Troisièmement, les à-coups de FOG après un changement de poste submergent l'écumeur DAF et laissent passer les graisses dans le MABR. Faites passer tous les rinçages CIP d'abord par le DAF, jamais directement vers le traitement biologique, et dimensionnez l'écumeur DAF sur le 90e percentile de la pointe de poste plutôt que sur la moyenne journalière. L'effluent de boulangerie circule tiède à 25–40 °C, ce qui se situe dans la plage de travail du biofilm MABR et bien au-dessus du seuil où les membranes MBR commencent à se colmater plus vite, si bien que la température est ici un allié plutôt qu'une contrainte. Pour une vue de bout en bout des garde-fous de prétraitement, le guide 2026 de conformité au prétraitement des STEP pour les usines agroalimentaires et de boissons parcourt le paysage réglementaire qui impose ces protections.
Dimensionnement, énergie et cliché de ROI pour une boulangerie de 200 m³/d
Une boulangerie commerciale représentative de taille moyenne rejette environ 200 m³/d avec une DBO d'influent autour de 1,500 mg/L, des MES autour de 600 mg/L et des FOG autour de 300 mg/L — cohérent avec les profils de boulangerie commerciale cités par Ecologix. Après DAF renforcée, la charge sur le MABR tombe à une DBO autour de 300–500 mg/L, des MES inférieures à 30 mg/L et des FOG inférieurs à 30 mg/L.
Pour un débit de 200 m³/d, un skid MABR conteneurisé au format Aspiral est le déploiement le plus rapide : testé en usine, protégé contre les intempéries et déplaçable si la boulangerie déménage (selon Fluence, 2025). Pour les boulangeries plus grandes ou les parcs agroalimentaires colocalisés, les rétrofit SUBRE en bassin couvrent 2,000–100,000 m³/d. Le calcul énergétique est direct : avec jusqu'à 50 % de réduction d'énergie globale versus CAS, une boulangerie de 200 m³/d économise environ 200–400 kWh/d, soit plusieurs milliers de dollars par an aux tarifs industriels 2026. Ce sont des ordres de grandeur ; les résultats propres au site dépendent de la structure tarifaire, de la température de l'influent et de l'énergie de pompage de réutilisation.
Le gisement de réutilisation est le levier de ROI le plus intéressant. Avec un NT inférieur à 3 mg/L et un PT inférieur à 0,3 mg/L (pilote Stanford), l'effluent MABR est éligible Title 22 pour chasse d'eau, irrigation et appoint de tours de refroidissement après un polissage ClO₂ ou OI en aval. Pour une boulangerie de 200 m³/d, réorienter 30–60 % de l'effluent vers la réutilisation peut compenser une fraction comparable du coût d'eau douce entrante, ce qui porte un retour sur 5–10 ans de la filière de polissage à la plupart des tarifs industriels américains.
Choisir la bonne configuration MABR pour votre boulangerie
Pour une boulangerie de moins de 50 m³/d, un skid MABR conteneurisé offre le déploiement le plus rapide et le moins de génie civil sur site. Testé en usine, protégé contre les intempéries et déplaçable si la boulangerie déménage, ce format convient aux boulangeries artisanales monosite et aux cuisines commissaires satellites (selon Fluence, 2025).
Pour 50–500 m³/d avec des objectifs de réutilisation, une tour MABR en bassin avec DAF renforcée en amont est le rétrofit le plus rentable, dimensionné en prenant la bande SUBRE 2,000–100,000 m³/d comme point de référence. Les bassins CAS existants à court de capacité peuvent être rétrofités avec des modules MABR immergés plutôt que reconstruits ; les gains d'élimination des nutriments viennent sans ajouter de méthanol ni de carbone externe. Pour une référence packagée clé en main, le guide de sélection d'une station d'épuration préfabriquée packagée pour l'agroalimentaire parcourt le flux d'achat et de mise en service.
Pour une réutilisation Title 22 stricte ou quasi potable, couplez le MABR à une étape de polissage OI ou ClO₂ en aval. Le MABR traite les organiques et les nutriments ; l'étape de polissage traite les pathogènes et les solides dissous. Un dégrilleur rotatif à barreaux en tête, en amont du DAF, empêche les débris fibreux d'aveugler les grilles, et un générateur de dioxyde de chlore dimensionné sur le débit de polissage assure l'abattement des pathogènes sans formation de bromate qu'introduirait le chlore.
Questions fréquemment posées
Le MABR peut-il traiter directement les FOG de boulangerie, ou un DAF est-il requis d'abord ?
Un DAF en amont est requis. La membrane de transfert d'oxygène du MABR se colmate rapidement lorsqu'elle est exposée à des FOG émulsionnés, si bien que le DAF amont doit ramener les FOG dans la plage 10–50 mg/L avant que l'eau n'atteigne le MABR. Le MABR polit ensuite la DBO soluble et l'ammoniac sans colmatage.
Quelles applications de réutilisation une boulangerie peut-elle viser avec l'effluent MABR ?
Avec un NT inférieur à 3 mg/L et un PT inférieur à 0,3 mg/L (pilote Stanford, selon Fluence, 2025), la réutilisation Title 22 pour chasse d'eau, irrigation et appoint de tours de refroidissement est réalisable, souvent couplée à un polissage OI ou ClO₂ en aval pour le contrôle des pathogènes et des solides dissous.
Quelle énergie un système MABR de boulangerie permet-il d'économiser ?
L'énergie d'aération est jusqu'à 90 % plus basse que celle des boues activées classiques, et l'énergie totale de l'usine jusqu'à 50 % plus basse, parce que le MABR délivre l'oxygène de façon passive à travers la membrane plutôt que via des soufflantes ou des diffuseurs à bulles fines (selon Fluence, 2025).
Les désinfectants à ammonium quaternaire du CIP tueront-ils le biofilm ?
Oui, même des traces inhibent la croissance et peuvent faire s'effondrer un biofilm nitrifiant en quelques jours (selon FoodSafeDrains, 2025). Intégrez l'acide peracétique ou le peroxyde d'hydrogène au programme de sanitation, et orientez tout rinçage de désinfectant quaternaire vers un bac de rétention pour décroissance avant rejet vers le MABR.
Pour quelle bande de débit le MABR est-il économiquement justifié ?
Les unités MABR conteneurisées conviennent aux boulangeries monosite dans la plage 10–500 m³/d, tandis que les rétrofit de bassin de type SUBRE conviennent aux usines centralisées de parcs agroalimentaires de 2,000–100,000 m³/d. En dessous de 10 m³/d, les systèmes aérobies packagés restent plus rentables ; au-dessus de 100,000 m³/d, les boues activées classiques avec polissage MABR deviennent le dimensionnement de référence standard (selon Fluence, 2025).