Ce qu'est le MABR et pourquoi les distilleries l'envisagent
Le MABR (réacteur à biofilm aéré par membrane) traite les eaux usées de distillerie comme un étage de polissage post-anaérobie : l'oxygène diffuse passivement à travers des membranes à fibres creuses vers un biofilm nitrifiant fixé côté eaux usées, tandis que la dénitrification survient dans le liquide en vrac anoxique (Fluence, littérature produit MABR, 2026). Placé en aval d'un réacteur UASB tel que le système Biothane de Buffalo Trace (1,2 MGD), le MABR délivre un abattement simultané du carbone et de l'azote avec jusqu'à 90 % d'économies d'énergie d'aération par rapport aux boues activées classiques, ce qui convient bien aux effluents de mélasse et de vinasse à DCO élevée.
Trois technologies de biofilm aéré sont régulièrement évaluées pour les filières de distillerie, et les différences ne sont pas cosmétiques. MABR utilise une diffusion passive sans bulles à travers des fibres creuses à 5–15 g O₂/m²/jour (plage d'exploitation Fluence typique). MBBR utilise un média support plastique en suspension dans un bassin aéré à gros bulles (configuration AnoxKaldnes à Buffalo Trace, selon l'étude de cas Veolia, 2026). Boues activées classiques tiennent la biomasse en suspension avec une aération diffuse, exigent un pompage de boues de recirculation, et restent la référence héritée pour l'effluent de distillerie.
L'enveloppe de charge distillerie pilote l'architecture : la vinasse brute peut dépasser 35,000 mg/L de DCO et arrive à 50–90 °C avec une couleur mélanoïdine sombre, ce qui la place largement hors de la plage de travail de tout système de biofilm aérobie à lui seul. La conclusion suit directement : le MABR est une étape de polissage, pas un digesteur primaire pour l'effluent brut de distillerie. Il appartient en aval d'un étage anaérobie à haute charge tel qu'un UASB Biothane, jamais comme première unité biologique.
Caractériser les eaux usées de distillerie : pourquoi le MABR est positionné après l'UASB
L'effluent de distillerie est un mélange de flux de forces très différentes, et la fenêtre post-UASB de 2,000–6,000 mg/L de DCO est exactement celle où la nitrification sur biofilm surpasse la croissance en suspension. Une distillerie typique émet de la vinasse (post-fermentation, 35,000–100,000 mg/L DCO), des rinçages de fermenteurs et de bouteilles (500–3,000 mg/L DCO), des purges de tour de refroidissement (50–200 mg/L DCO), et du condensat de sécherie. Sans ségrégation, le flux combiné submerge tout étage aérobie à lui seul.
La filière de référence Veolia Buffalo Trace (1,2 MGD, données de cas 2026) gère ce problème par une ségrégation en tête : un dégrilleur rotatif pour ouvrages de tête de distillerie retire les solides, le refroidissement amène le flux à température biologique, l'égalisation amortit les chocs de DCO de la fermentation discontinue, et l'ajout chimique stabilise le pH avant que l'UASB Biothane digère les organiques en vrac et produise du biogaz. Les solides décantent, la DCO chute d'un ordre de grandeur, et l'effluent devient alors traitable pour un étage de polissage aérobie.
Post-UASB, l'effluent de distillerie porte typiquement 2,000–6,000 mg/L de DCO, 100–400 mg/L de NH₃-N, et 30–40 °C, ce qui est l'enveloppe d'exploitation de la nitrification sur biofilm. En 2026, les régions de distillerie sous stress hydrique (Speyside en Écosse, la ceinture de mélasse indienne, Jalisco au Mexique) font face à une pression de réutilisation et de ZLD qui se resserre, et ce vent réglementaire pousse les exploitants vers un polissage biologique plus serré que la référence héritée de boues activées ne peut délivrer. Le Système de recyclage des eaux usées d'amidon : guide d'ingénierie et d'achat 2026 couvre le cas parallèle dans l'industrie amidonnière amont, qui affronte la même pression de réutilisation et a commencé à adopter le polissage sur biofilm pour la même raison.
Paramètres de conception MABR pour le polissage post-anaérobie de distillerie
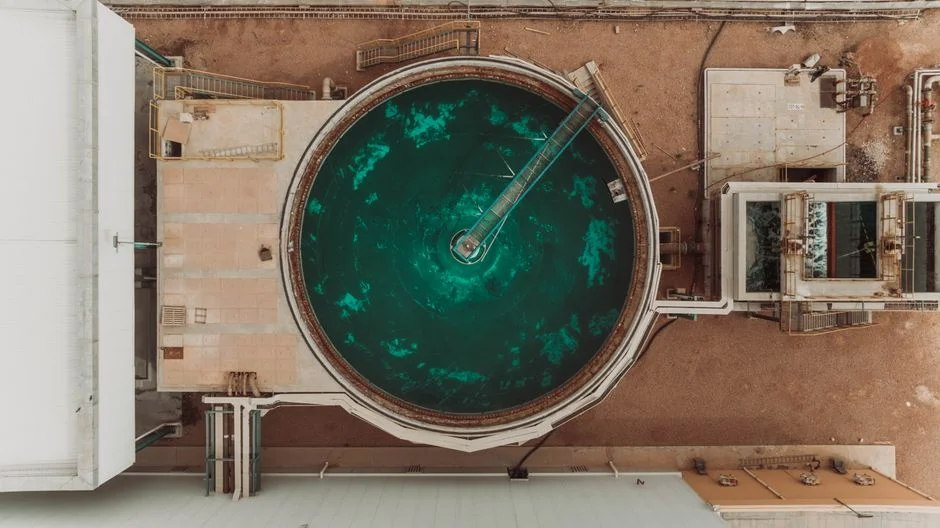
L'enveloppe de conception réaliste du MABR comme étape de polissage post-UASB sur effluent de distillerie est DCO d'influent 2,000–6,000 mg/L, TRH 6–12 h, et DCO d'effluent sous 250 mg/L (ou sous 50 mg/L avec OI aval). Ces chiffres sont la plage de travail citée dans la littérature produit Fluence 2026 pour les installations SUBRE et Aspiral et sont cohérents avec les cinétiques de biofilm pour une nitrification–dénitrification simultanée sur eaux usées industrielles chaudes.
La stratification du biofilm est ce qui rend l'étape MABR compacte. Les nitrifiants colonisent la surface membranaire où l'oxygène dissous est à son plus haut, tandis que les hétérotrophes dominent la couche externe de biofilm où l'oxygène a chuté. Le liquide en vrac reste anoxique parce qu'aucune bulle n'y arrache d'oxygène, donc le nitrate produit à la membrane diffuse vers l'extérieur et est dénitrifié dans le même réacteur en utilisant la DCO résiduelle. Le résultat est un abattement DCO et ammoniac en cuve unique sans pompage de recycle interne.
| Paramètre | Plage typique (MABR post-UASB) | Notes |
|---|---|---|
| DCO d'influent | 2,000–6,000 mg/L | Post-UASB Biothane ; vinasse brute hors plage |
| NH₃-N d'influent | 100–400 mg/L | Élevé — favorise le MABR par rapport aux boues activées |
| TRH | 6–12 h | Plus bas que CAS (18–36 h) |
| Température | 10–35 °C | Post-UASB souvent 30–40 °C ; envisager refroidissement ou flux latéral |
| Flux O₂ membranaire | 5–15 g O₂/m²/jour | Diffusion passive ; pas de bulles (données Fluence, 2026) |
| Épaisseur de biofilm | 50–200 µm | Autorégulée ; couche interne dominée par nitrifiants |
| Cible DCO d'effluent | < ;250 mg/L (OI : < ;50 mg/L) | DAF (flottation à air dissous) + OI nécessaires pour grade réutilisation |
| Cible NH₃-N d'effluent | < ;5 mg/L | Atteignable avec stratification du biofilm |
| Profondeur de bassin compatible | 1,5–6 m | Modules SUBRE se rétrofitent dans des chambres existantes |
Deux conséquences pratiques suivent pour les rétrofit de distillerie. Premièrement, les flux post-UASB à 30–40 °C siègent au bord supérieur de la plage de confort 10–35 °C, donc soit un petit refroidisseur, soit une configuration de flux latéral, soit une ligne de mélange dilué est habituellement nécessaire pour tenir l'activité du biofilm stable. Deuxièmement, les modules MABR SUBRE s'installent directement dans des bassins existants de 1,5–6 m de profondeur, ce qui signifie qu'une distillerie qui double sa capacité (style Buffalo Trace) peut moderniser l'étage aérobie sans nouveau génie civil, contournant le béton et les terrassements qui dominent souvent le CAPEX distillerie.
MABR vs MBBR vs boues activées classiques : lequel l'emporte pour les distilleries ?
Pour une étape de polissage de distillerie en aval d'un UASB, le MABR l'emporte sur l'énergie et l'abattement d'azote, le MBBR l'emporte sur la robustesse aux chocs de charge, et les boues activées classiques ne sont que la référence héritée. Le tableau ci-dessous résume le face-à-face pour une revue de conception.
| Critère | MABR (SUBRE/Aspiral) | MBBR (type AnoxKaldnes) | Boues activées classiques |
|---|---|---|---|
| Énergie d'aération | Jusqu'à 90 % plus bas que CAS (Fluence, 2026) | 30–50 % plus bas que CAS | Référence (le plus élevé) |
| Emprise | La plus petite — biofilm sur membrane, pas de clarificateur | Modérée — média support + clarificateur | La plus grande — bassin d'aération + clarificateur + RAS |
| Nitrification/dénitrification simultanée | Oui, dans un réacteur (stratification du biofilm) | Partielle ; besoin en général d'une zone anoxique séparée | Exige zone anoxique + recycle interne |
| NH₃-N d'effluent | < ;5 mg/L à charge de conception | 2–8 mg/L | 2–10 mg/L ; risque de foisonnement sur alimentation distillerie à DCO élevée |
| DCO d'effluent | < ;250 mg/L (post-UASB) | < ;300 mg/L (post-UASB) | < ;350 mg/L (post-UASB) |
| Sensibilité aux chocs de charge | Modérée — biofilm protégé sur membrane | Forte robustesse aux oscillations | Élevée — foisonnement, lessivage, temps de reprise |
| Facilité de rétrofit | Immerger les modules dans des bassins 1,5–6 m | Ajout de média + nouvelles soufflantes | Construction de nouveau bassin typiquement requise |
| CAPEX | Coût membranaire plus élevé ; génie civil plus bas | Modéré | CAPEX le plus bas ; emprise civile la plus élevée |
| OPEX | Énergie la plus basse, rendement de boues bas | Énergie intermédiaire, boues modérées | Énergie et gestion des boues les plus élevées |
La ligne de verdict est nette : le MABR l'emporte pour l'énergie et le polissage azote en rétrofit et constructions neuves, le MBBR l'emporte là où les chocs de charge dominent et où la simplicité opérationnelle est la priorité, et les boues activées classiques restent la référence héritée dont la plupart des distilleries cherchent à s'échapper. L'économie de rétrofit 2026 (section suivante) incline de plus en plus la balance vers le MABR partout où l'énergie est un poste de ligne.
Intégrer le MABR dans une filière complète de traitement de distillerie
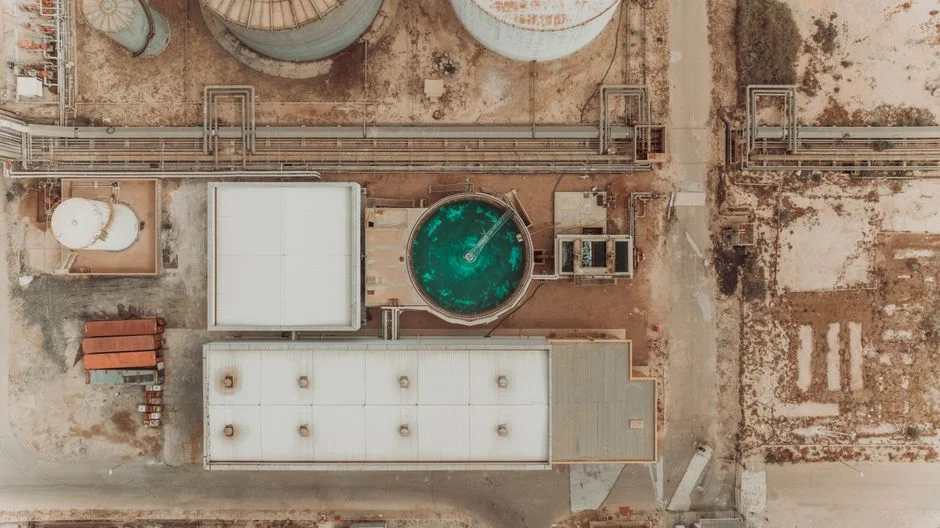
L'étage MABR s'insère directement après l'UASB et avant DAF/UV/OI, remplaçant la position MBBR utilisée dans la filière de référence Buffalo Trace sans changer le reste du flux. Une filière distillerie 2026 représentative court : dégrillage → refroidissement → égalisation → ajout chimique et contrôle de pH → UASB Biothane (ou équivalent) → MABR (modules SUBRE ou unités packagées Aspiral) → DAF → discfilter Hydrotech → UV → rejet ou OI pour réutilisation. Les solides du flotteur DAF sont déshydratés, et le biogaz de l'UASB est capté pour chaudière ou cogénération.
Lorsque l'étage MABR est inséré, les ouvrages de tête et le polissage aval restent typiquement inchangés. En amont, un système de dosage chimique automatique pour équilibrage pH et nutriments alimente le bassin d'égalisation et soutient l'influent UASB. En aval, un système DAF Zhongsheng pour solides post-MABR et élimination du FOG prend l'effluent MABR et extrait la biomasse entraînée et tout FOG qui survit à l'étage anaérobie avant discfiltration et OI. La couleur mélanoïdine, si elle n'est pas biodégradée dans l'étage MABR, doit être attaquée par ozone, Fenton ou polissage au charbon actif en aval du MABR plutôt que renvoyée dans le réacteur anaérobie, qui perd de la capacité aux chocs de couleur.
Pour les distilleries qui envisagent une architecture similaire sur des flux latéraux levure ou fermentation, la logique de conception parallèle est couverte dans SBR pour eaux usées de levure : guide d'ingénierie, conception et procédé 2026, et l'économie de gestion des solides aval est détaillée dans Pièces détachées et consommables de filtre-presse, coût en 2026.
Économie de rétrofit 2026 : quand une modernisation MABR se rembourse
Un rétrofit MABR sur une distillerie de 1,000 m³/jour se rembourse typiquement en 2–4 ans via l'énergie d'aération, le dédimensionnement des soufflantes et une gestion des boues réduite. Les données SUBRE Fluence 2026 montrent jusqu'à 30 % de réduction d'énergie de l'usine entière en une à trois semaines après mise en service, sans agrandissement de bassin. À 1,000 m³/jour et une référence d'aération de 0,4–0,6 kWh/m³ pour les boues activées classiques, cela se traduit par environ 35,000–55,000 kWh/an économisés, soit environ 4,000–7,000 $/an aux tarifs d'électricité industriels 2026 typiques aux États-Unis et dans l'UE.
L'évitement de coût civil est le deuxième levier et souvent le plus grand. Un nouveau bassin de boues activées de 1,000 m³/jour avec clarificateur peut tourner à 400,000–900,000 $ en prix EPC distillerie selon les conditions géotechniques, tandis que les modules SUBRE s'installent dans des chambres existantes à 1,5–6 m de profondeur sans béton neuf. Pour les distilleries artisanales et de taille moyenne, le MABR packagé Aspiral de Fluence démarre à 20 m³/jour et s'échelonne en tandem, donc une distillerie artisanale traitant 50–200 m³/jour peut déployer une unité packagée sans construction de bassin du tout. Le coût membranaire est compensé par le dédimensionnement des soufflantes (soufflantes plus petites tournant à plus basse pression parce que le MABR est sans bulles) et un rendement de boues activées en excès plus bas, le retour se situant dans une fenêtre typique de 2–4 ans d'après les données de cas Fluence, 2026.
Questions fréquemment posées
Le MABR peut-il traiter la vinasse brute de distillerie sans UASB en amont ?
Non. Le MABR est dimensionné pour une DCO d'influent sous environ 6,000 mg/L. La vinasse brute de distillerie à 35,000–100,000 mg/L de DCO et 50–90 °C surchargera le biofilm et dégradera la performance ; un étage anaérobie à haute charge tel qu'un UASB Biothane doit venir d'abord pour faire chuter la DCO d'un ordre de grandeur et réduire la température.
Quelle DCO et quel ammoniac d'effluent le MABR peut-il atteindre post-UASB ?
Typiquement < ;250 mg/L de DCO et < ;5 mg/L de NH₃-N à 6–12 h de TRH sur effluent de distillerie post-UASB. Avec une filière de polissage DAF et OI aval, un effluent de grade réutilisation sous 50 mg/L de DCO est atteignable pour appoint de tour de refroidissement ou alimentation chaudière.
Combien d'énergie le MABR économise-t-il par rapport aux boues activées classiques ?
Jusqu'à 90 % sur l'étage d'aération lui-même, parce que l'oxygène est fourni par diffusion passive à travers des fibres creuses sans bulles entraînées par soufflante. Des réductions d'énergie de l'usine entière d'environ 30 % ont été mesurées dans les rétrofit SUBRE en 1–3 semaines après démarrage (Fluence, 2026).
Le MABR convient-il au rétrofit d'une usine existante de traitement des eaux usées de distillerie ?
Oui. Les modules SUBRE s'immergent dans des bassins existants de 1,5–6 m à des capacités d'usine de 2,000 à 100,000 m³/jour (0,5–22 MGD), typiquement sans extension civile. Le rétrofit se fait un bassin à la fois avec une interruption minimale, et la zone anoxique de la filière existante est habituellement l'emplacement cible.
Quel est le plus petit système MABR pour une distillerie artisanale ?
Les unités packagées Aspiral Smart Packaged MABR démarrent à 20 m³/jour, et plusieurs conteneurs peuvent être couplés en tandem pour des débits plus grands. Pour les distilleries artisanales dans la plage 50–200 m³/jour, une configuration packagée est habituellement déployée sans aucune construction de nouveau bassin, ce qui est l'option 2026 la plus efficiente en capital pour le segment des spiritueux artisanaux en essor.