Pourquoi les usines textiles de la frontière États-Unis–Mexique font face à un problème à deux régulateurs
Une maquiladora qui rejette vers une STEP américaine doit franchir deux ensembles de règles à la fois : les lignes directrices catégorielles d'effluent EPA sous 40 CFR Part 408 et l'ordonnance locale d'usage d'égout de la STEP réceptrice, et, côté mexicain, les limites de base NOM-001-SEMARNAT-2021 plus toute condition au niveau de l'État (selon EPA 40 CFR 408). Le chiffre de la STEP est la contrainte contraignante, car El Paso Water, Laredo WaterWorks, McAllen Public Utility et les interceptors IBWC de San Diego resserrent couramment les planchers catégoriels fédéraux pour protéger les usines de réutilisation d'eau en aval, le Rio Grande et l'exutoire du Pacifique.
Le 40 CFR Part 408 couvre les principales sous-catégories textiles — teinture, finissage, impression, bonneterie et tricot — et fixe des charges polluantes maximales quotidiennes par sous-catégorie (p. ex. DBO 84–432 lb pour 1,000 lb de produit) (selon EPA 40 CFR Part 408). La NOM-001-SEMARNAT-2021 fixe une DBO de base à 30–200 mg/L et des MES à 30–200 mg/L selon l'usage désigné du milieu récepteur, et les STEP frontalières exigent typiquement 30/30 car leurs eaux réceptrices sont déjà dégradées (selon NOM-001-SEMARNAT-2021). L'industrie textile produit environ 20 % des eaux usées mondiales, environ 200 L d'eau de process par kilogramme de textile, ce qui fait même d'une usine de taille moyenne un rejet industriel sérieux (selon Banque mondiale et revue critique Springer, 2018).
Par-dessus tout cela, la plupart des marques d'habillement multinationales audient désormais les fournisseurs contre la ZDHC Manufacturing Restricted Substances List (MRSL), une norme volontaire d'intrants chimiques qui dépasse de nombreuses règles locales de rejet pour la chimie d'entrée. Une conception de prétraitement frontalier 2026 doit satisfaire, par ordre de poids juridique : limites locales STEP → limites catégorielles 40 CFR 408 → NOM-001 → intrants ZDHC MRSL.
Les polluants qui décident de la conception du prétraitement
La conception commence par l'influent, et l'influent textile est l'un des flux les plus variables qu'un ingénieur municipal verra. Les colorants azoïques à eux seuls représentent environ 50 % du marché mondial des colorants, et la concentration typique de colorant dans un flux de rejet court 10–50 mg/L (Laing 1991, cité dans la revue critique Springer), 20–50 mg/L sur 14 usines irakiennes, et 45 mg/L d'Acid Orange 10 mesuré dans le clarificateur final d'un seul atelier de teinture indien (selon revue Springer, 2018). Les colorants anthraquinone, réactifs, dispersés et de cuve complètent la charge de couleur et apportent leur propre bagage de métaux et de sels — les colorants réactifs portent sulfate et chlorure, les colorants de cuve portent du sulfure, et les colorants de mordant portent du chrome hexavalent.
Les polluants auxiliaires dominent le bilan de masse même lorsque la couleur du colorant est le problème visible. Les amidons d'ensimage (alcool polyvinylique, carboxyméthylcellulose) pilotent DBO et DCO. Le sulfate de sodium des bains de colorants réactifs charge le flux de sel non biodégradable. Les sulfures des colorants soufrés sont toxiques et odorants à >1 mg/L. Le chrome hexavalent des mordants et du savonnage ultérieur atteint vite le plafond Cr total du 40 CFR 408. Tensioactifs, huiles de dégraissage, et oscillations de pH (3–12) et de température (30–60 °C) complètent les contraintes de conception (selon revue critique Springer, 2018). Une étude mexicaine de cuve de rinçage denim citée dans la même revue a rapporté sulfate, phosphate et sodium élevés — un profil qui pousse tout polisseur électrochimique aval vers des réactions secondaires portées par le chlorure, qui est le piège de conformité central discuté plus loin dans cet article.
| Paramètre | Plage d'influent typique | Source |
|---|---|---|
| Concentration de colorant | 10–50 mg/L | Laing 1991 (revue Springer) |
| Usage d'eau | ~200 L par kg de textile | Revue Springer, 2018 |
| pH | 3–12 | Revue Springer, 2018 |
| Température | 30–60 °C | Revue Springer, 2018 |
| Sels (NaCl/Na₂SO₄) | 1,000–10,000 mg/L (bains de colorants réactifs) | Revue Springer, 2018 |
| Sulfure (colorant soufré) | 5–50 mg/L | Données de sous-catégorie 40 CFR 408 |
La filière de prétraitement à quatre étages (avec vrais chiffres de performance)
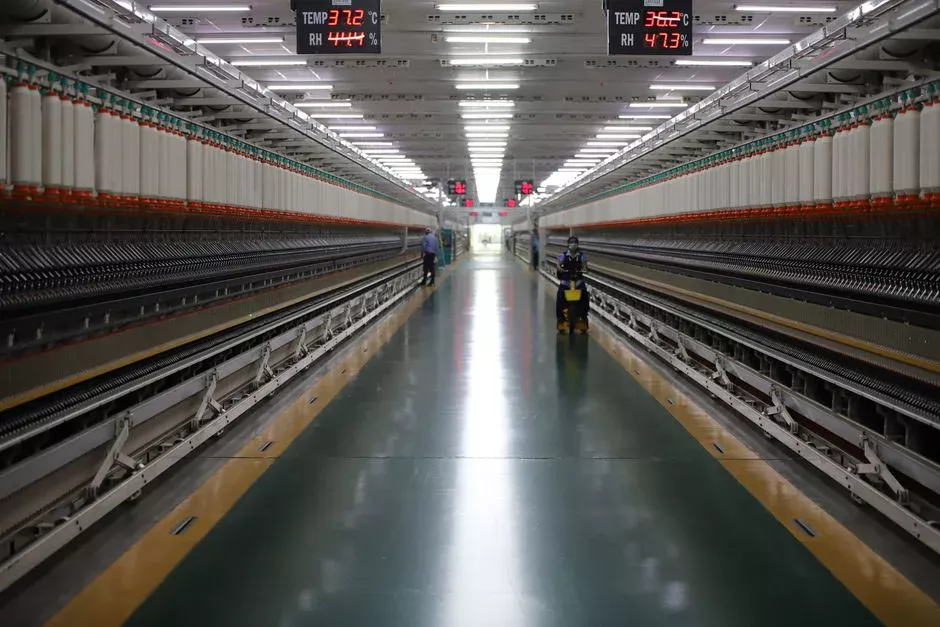
La filière de travail pour un atelier de teinture frontalier 2026 est une séquence à quatre étages : dégrillage rotatif → flottation à air dissous (DAF) → égalisation + biologie anaérobie/aérobie → oxydation avancée ou finition membranaire. L'astuce est d'apparier l'efficacité d'ablation de chaque étage à un chiffre aval précis, pas seulement de jeter de l'équipement sur le problème.
Étage 1 — Dégrillage. Un dégrilleur rotatif GX d'ouvertures 2–6 mm retire peluches, chiffons, emballages et fibres libres avant qu'ils n'aveuglent le DAF (flottation à air dissous) ou n'enroulent les mélangeurs de réacteur biologique. Le dégrillage de tête de station est la réduction de charge la moins chère de la filière ; le sauter coûte de l'argent réel en aval.
Étage 2 — DAF (flottation à air dissous). Une unité de flottation à microbulles telle que le système DAF ZSQ vise les solides en suspension, les huiles et les corps colorés entraînés. La plage d'exploitation est typiquement 4–300 m³/h, temps de séjour hydraulique 20–30 minutes, et 60–80 % d'ablation de MES avec aide de coagulant. Un skid de dosage chimique commandé par automate en amont du DAF (flottation à air dissous) est ce qui tient ces chiffres lorsque l'influent oscille. Le DAF (flottation à air dissous) d'abord coupe la charge à bas coût ; sur-ingénierer Fenton ou ozone en amont gaspille le réactif et génère des boues de fer ou bromées.
Étage 3 — Égalisation + biologique. Un bassin tampon (TRH 4–8 h) neutralise pH et température, puis la biologie prend le relais. L'effluent de teinture à DCO élevée va vers un UASB ou un MBR (bioréacteur à membrane) anaérobie (AnMBR) pour la réduction brute de DCO, puis des boues activées aérobies ou un système MBR Zhongsheng pour le résiduel, avec un TRH aérobie de 24–48 h. Les MBR (bioréacteur à membrane) tiennent les chiffres de MES les plus serrés et tolèrent les oscillations de sel qui mettent hors jeu les boues activées classiques.
Étage 4 — Finition. AOP (Fenton, ozone ou H₂O₂/UV) ou UF/OI abat la couleur résiduelle, le sulfure et les métaux sous les chiffres maximaux quotidiens. Fenton est préféré pour l'effluent de colorants réactifs qui passe par la biologie ; UF/OI est préféré pour la réutilisation d'eau vers l'atelier de teinture. Les cibles d'effluent qu'une usine doit spécifier sur le P&ID : DBO <30 mg/L, MES <30 mg/L, DCO <150 mg/L, sulfure <1 mg/L, Cr total <1 mg/L, couleur <50 Pt-Co (selon maxima quotidiens EPA 40 CFR Part 408 et limites locales STEP typiques).
| Étage | Équipement | Paramètre clé | Ablation cible |
|---|---|---|---|
| 1. Dégrillage | Dégrilleur rotatif GX, 2–6 mm | — | Ablation des solides bruts |
| 2. DAF | DAF ZSQ, 4–300 m³/h | TRH 20–30 min | 60–80 % MES |
| 3. Bio | UASB / AnMBR + MBR | TRH 24–48 h aérobie | DBO <30 mg/L, DCO <150 mg/L |
| 4. Finition | Fenton / O₃ / UF/OI | Dose AOP par colorant | Couleur <50 Pt-Co, sulfure <1 mg/L |
Le piège de conformité 2026 : polisseurs électrochimiques NaCl et TTHM
L'étude de juin 2026 de UMass Amherst (Kuszewski et al., Journal of Hazardous Materials, DOI 10.1016/j.jhazmat.2026.142075) a trouvé que l'oxydation électrochimique assistée au NaCl des colorants azoïques génère des sous-produits trihalométhanes à base de chlorure à des centaines de ppb, et que les colorants textiles bromés ont poussé le bromoforme à 526 ppb — plus de 10× le référentiel EPA de trihalométhanes totaux (TTHM) de 80 ppb dans l'eau potable (selon UMass Amherst / phys.org, 2026-06). L'EPA ne fixe pas encore de limite TTHM pour les eaux usées textiles, mais toute usine qui draine vers une STEP américaine dont les biosolides ou l'exutoire alimentent une prise d'eau potable — y compris les prises du bassin du Rio Grande desservant El Paso, Laredo et McAllen — ne peut pas expédier un effluent de finition chargé en sel sans adsorption CAG aval ou finition OI.
L'article a posé trois chemins d'atténuation : passer l'électrolyte support du NaCl au sulfate de sodium, passer à des catalyseurs bismuth ou titane, ou continuer avec le NaCl mais ajouter une finition au charbon actif et une ventilation des opérateurs. Le sulfate de sodium est l'option enfichable que la plupart des ingénieurs essaieront d'abord car elle n'exige pas de nouvelles électrodes. Les catalyseurs bismuth/titane coupent la formation de sous-produits mais plafonnent le débit de traitement et ajoutent un coût de remplacement de catalyseur. La finition CAG ajoute du CAPEX et une étape de changement de média. L'exposition professionnelle est le risque parallèle — les opérateurs dans des ateliers de teinture mal ventilés sont les premiers exposés aux vapeurs de chloroforme et de bromoforme, que l'article signale comme la motivation originale de l'étude (selon UMass Amherst, 2026-06). Les usines frontalières qui spécifient de nouveaux polisseurs en 2026 ne devraient pas choisir l'électrocoagulation assistée au sel sans une étape de finition CAG ou OI et un plan d'extraction locale.
Apparier la filière à votre usine : un cadre de décision
La taille de l'usine et le mélange de colorants pilotent la filière. Les petites maquiladoras (≤100 m³/j) qui font du tricot en colorants réactifs peuvent respecter la plupart des limites STEP avec égalisation + DAF (flottation à air dissous) + un MBBR ou MBR (bioréacteur à membrane) compact et aucune finition électrochimique du tout. Les usines denim/finissage de taille moyenne (100–1,000 m³/j) gèrent un sulfate et un indigo élevés, donc la filière est UASB + DAF (flottation à air dissous) + Fenton ou AOP ozone + un filtre-presse à plateaux et cadres pour le sous-verse DAF. Les grands ateliers de teinture (>1,000 m³/j) qui rejettent vers une STEP serrée (Laredo, El Paso, San Diego) ont besoin d'un MBR (bioréacteur à membrane) complet + UF/OI, et devraient envisager la réutilisation pour l'appoint de tour de refroidissement afin de compenser le CAPEX ; un générateur de dioxyde de chlore gère la désinfection résiduelle avant rejet à l'égout, et un filtre multimédia protège les membranes OI de l'encrassement.
La lentille de coût est simple : DAF (flottation à air dissous) d'abord car il coupe la charge à bas coût. L'AOP est coûteuse en réactif (fer Fenton, puissance ozone) et en boues (gâteau de fer Fenton, gaz de sortie d'ozonation). Sur-ingénierer l'AOP en amont d'un étage biologique qui fonctionne gaspille le réactif et crée plus de solides à déshydrater. Pour plus de contexte de prétraitement transfrontalier, voir le guide de prétraitement pétrolier de Carson.
| Taille d'usine | Débit (m³/j) | Filière recommandée | Étape de finition |
|---|---|---|---|
| Petite maquiladora, tricot réactif | ≤100 | EQ + DAF + MBBR/MBR | Aucune exigée |
| Denim/finissage moyen | 100–1,000 | UASB + DAF + AOP + filtre-presse | Fenton ou O₃ |
| Grand atelier de teinture, STEP serrée | >1,000 | MBR + UF/OI + ClO₂ | Désinfection UF/OI + ClO₂ |
Liste de contrôle de conformité du prétraitement avant rejet à l'égout
- Confirmez le permis de rejet STEP et ses limites locales (souvent plus strictes que 40 CFR 408).
- Vérifiez les chiffres maximaux quotidiens de sous-catégorie 40 CFR Part 408 pour DBO, MES, sulfure, Cr total et composés phénoliques.
- Réalisez un échantillonnage composite 24 h pour DBO, DCO, MES, sulfure, Cr total, couleur, pH et température.
- Confirmez que les boues de sous-verse DAF (flottation à air dissous) sont orientées vers la déshydratation (filtre-presse à plateaux et cadres) et non vers l'égout sanitaire.
- Tenez un inventaire chimique aligné ZDHC MRSL pour tous les colorants et auxiliaires de l'atelier de teinture.
- Documentez la dose AOP, le fer résiduel (si Fenton) et tout paramètre d'exploitation de finition électrochimique.
- Revalidez annuellement contre les limites locales de la STEP réceptrice.
| Paramètre | Max quotidien 40 CFR 408 (typique) | Cible STEP frontalière |
|---|---|---|
| DBO | 84–432 lb/1,000 lb produit (sous-catégorie) | <30 mg/L |
| MES | Spécifique à la sous-catégorie | <30 mg/L |
| Sulfure | Spécifique à la sous-catégorie | <1 mg/L |
| Cr total | Spécifique à la sous-catégorie | <1 mg/L |
| Couleur | Spécifique au site | <50 Pt-Co |
| pH | 6.0–9.0 (typique) | 6.0–9.0 |
Questions fréquentes
Quel est le prétraitement minimal exigé avant qu'un atelier de teinture frontalier puisse rejeter vers une STEP américaine ?
Au minimum : dégrillage rotatif pour retirer fibres et chiffons, égalisation de pH et de température, flottation à air dissous pour solides en suspension et huiles, et traitement biologique (anaérobie + aérobie ou MBR (bioréacteur à membrane)) pour ramener la DBO sous la limite maximale quotidienne de la STEP (typiquement <30 mg/L) et les MES sous 30 mg/L, selon EPA 40 CFR Part 408. Une finition AOP ou membranaire est ajoutée pour les usines à colorants réactifs ou à limites locales de couleur serrées.
Pourquoi le DAF est-il le cheval de labour d'une filière de prétraitement textile ?
Le DAF (flottation à air dissous) vise les solides en suspension, les huiles et les corps colorés entraînés en 20–30 minutes, en retirant 60–80 % des MES à bas coût d'exploitation. Il tamponne aussi la biologie aval contre les à-coups de trop-plein de bain de teinture et de mousse de tensioactif, qui est la cause la plus fréquente de dérive de l'étage biologique dans les ateliers de teinture.
Quand un MBR est-il exigé à la place des boues activées classiques ?
Un MBR (bioréacteur à membrane) est exigé lorsque la STEP réceptrice applique une limite de MES serrée (<30 mg/L) ou lorsque l'usine a besoin de réutiliser l'eau vers l'atelier de teinture. Les MBR (bioréacteur à membrane) tolèrent aussi les oscillations de sel et de température qui mettent hors jeu les boues activées classiques, ce qui en fait le choix plus sûr pour les opérations à colorants réactifs près de la frontière.
Comment maîtriser le sulfure dans un effluent de colorant soufré avant rejet ?
Le sulfure est maîtrisé par une pré-oxydation au peroxyde d'hydrogène ou au NaOCl en amont du DAF (flottation à air dissous), suivie d'une finition biologique (MBR (bioréacteur à membrane) ou boues activées) pour ramener le sulfure résiduel sous 1 mg/L, selon les limites typiques de sous-catégorie 40 CFR 408. L'oxydation Fenton à l'étage de finition est l'option ceinture-et-bretelles la plus fiable pour les lignes indigo et denim soufré.
Puis-je utiliser l'électrocoagulation assistée au NaCl comme étape de finition en 2026 ?
Pas sans une étape de finition CAG ou OI en aval. L'étude de juin 2026 de UMass Amherst (Kuszewski et al., DOI 10.1016/j.jhazmat.2026.142075) a trouvé que l'électro-oxydation assistée au NaCl des colorants azoïques et bromés produit du bromoforme jusqu'à 526 ppb et des sous-produits de colorants azoïques à des centaines de ppb — bien au-dessus du référentiel EPA TTHM de 80 ppb. Passez au sulfate de sodium comme électrolyte support, ou ajoutez une finition CAG et une ventilation des opérateurs.
Comment les boues de sous-verse DAF sont-elles gérées pour rester hors de l'égout ?
Le flottat DAF (flottation à air dissous) et les boues décantées sont orientés vers un filtre-presse à plateaux et cadres ou un épaississeur de boues, puis déshydratés à >20 % de matières sèches pour élimination hors site ou mise en décharge. Envoyer le flottat DAF (flottation à air dissous) directement à l'égout sanitaire est une violation de permis fréquente et un déclencheur fréquent de surtaxes STEP.