Pourquoi la conformité EEPA définit désormais chaque projet de fab et de salle de données à Addis-Abeba
La proclamation EEPA n° 200/2000, amendée par le barème 2003 et la directive d'étude d'impact environnemental 2023, fixe l'enveloppe numérique contraignante 2026 pour tout rejet industriel vers le réseau unitaire d'Addis-Abeba : DBO₅ ≤ 50 mg/L, DCO ≤ 200 mg/L, MES ≤ 50 mg/L, chlore libre < 1 mg/L, et chrome total ≤ 0,5 mg/L au point de rejet, vérifié par prélèvement composite 24 heures (selon le calendrier de surveillance de la directive EIA EEPA 2023). Pour un projet de back-end semi-conducteurs ou de salle de données hyperscale en 2026, la conformité est appliquée au compteur, pas à l'usine centrale : AAWSA déconnectera physiquement tout rejet industriel dépassant l'enveloppe de prétraitement au point de rejet, et la directive EIA 2023 exige désormais que les parcs industriels d'Akaki, Bole Lemi et Gelan achèvent un audit environnemental avant le renouvellement de licence, le ministère de l'Industrie FDRE recoupant le statut EEPA dans la décision de renouvellement.
L'exposition financière est asymétrique. Les dossiers d'application EEPA 2023–2025 montrent des amendes administratives allant de 50 000 ETB à 500 000 ETB par infraction (selon la proclamation EEPA n° 200/2000 et la directive EIA 2023). Le risque plus large est la suspension opérationnelle de 7–14 jours après des manquements répétés ou un rejet non autorisé. Sur une ligne de fab de 5 M USD/an opérant à la marge industrielle éthiopienne typique de 8–12 %, un seul arrêt de deux semaines dépasse 75 000 USD de marge de contribution perdue — et la directive EIA 2023 donne à l'EEPA le pouvoir de déclencher cet arrêt après un seul constat d'inspection, pas après plusieurs avertissements (selon les dispositions d'application de la directive EIA EEPA 2023). Les ingénieurs EPC cadrant un RFQ 2026 doivent traiter la conformité EEPA comme la contrainte de conception, pas une touche finale : la séparation des flux, la précipitation calcique du fluorure et un MBR (bioréacteur à membrane) conteneurisé font la différence entre une licence et un arrêt de 14 jours.
À quoi ressemblent réellement les eaux usées semi-conducteurs et salles de données en 2026
Une fab de semi-conducteurs moderne peut utiliser jusqu'à 10 millions de gallons d'eau par jour (MGD) (selon IDE Technologies, 2026), et cette eau réapparaît sous cinq flux distincts qui doivent être caractérisés avant de sélectionner tout procédé unitaire. Le slurry CMP (polissage mécano-chimique) seul représente 30–40 % du volume total d'eaux usées d'une fab et transporte des particules abrasives de silice ou de cérium qui colmatent toute membrane aval en quelques heures si elles ne sont pas d'abord décantées ou flottées. Les flux de gravure humide et de stripping transportent HF, HCl, H₂SO₄ et NH₃ ; le HF pousse le fluorure brut dans la plage 50–500 mg/L, et une étape biologique non protégée perdra sa MLSS en un seul poste. La purge de boucle UPW et l'eau de rinçage sont des flux à faible TDS mais de haute pureté, ce qui en fait le candidat privilégié à la réutilisation — un affinage OI à 65–75 % de récupération les ramène à l'alimentation chaudière ou au lavage de procédé. La purge de laveur humide à l'ammoniac transporte 50–500 mg/L NH₃-N et doit être nitrifiée séparément ou strippée à l'air avant d'entrer dans la chaîne biologique principale. La purge de tour de refroidissement de salle de données et le drain d'humidification sont de plus faible charge (TDS 500–1 500 mg/L) mais contribuent à 60–70 % du volume total du site et bénéficient surtout d'une réutilisation OI directe plutôt que d'un rejet à l'égout.
Ces chiffres ne sont pas interchangeables d'un projet à l'autre. Le tableau ci-dessous associe les cinq flux à leurs plages de concentration typiques et au procédé unitaire qui doit mener chaque chaîne.
| Flux | Part de volume | Paramètres clés | Procédé unitaire de tête |
|---|---|---|---|
| Eaux usées de slurry CMP | 30–40 % du volume fab | Particules silice/cérium, matières en suspension 500–5 000 mg/L | DAF (flottation à air dissous) ou décanteur lamellaire |
| Gravure humide HF et stripping | 10–20 % du volume fab | F⁻ 50–500 mg/L, pH 1–3, traces de HCl/H₂SO₄ | Précipitation calcique → neutralisation → MBR |
| Purge de laveur à l'ammoniac | 5–15 % du volume fab | NH₃-N 50–500 mg/L, pH 9–11 | Strippage à l'air ou nitrification séparée |
| Purge de boucle UPW / rinçage | 20–30 % du volume fab | TDS < 50 mg/L, organiques faibles | Filtre multimédia → OI à 65–75 % de récupération |
| Purge de tour de refroidissement / drain d'humidification de salle de données | 60–70 % du volume salle de données | TDS 500–1 500 mg/L, silice 5–30 mg/L | Adoucisseur → réutilisation OI |
La chaîne de traitement 2026 : des flux séparés à l'effluent conforme EEPA
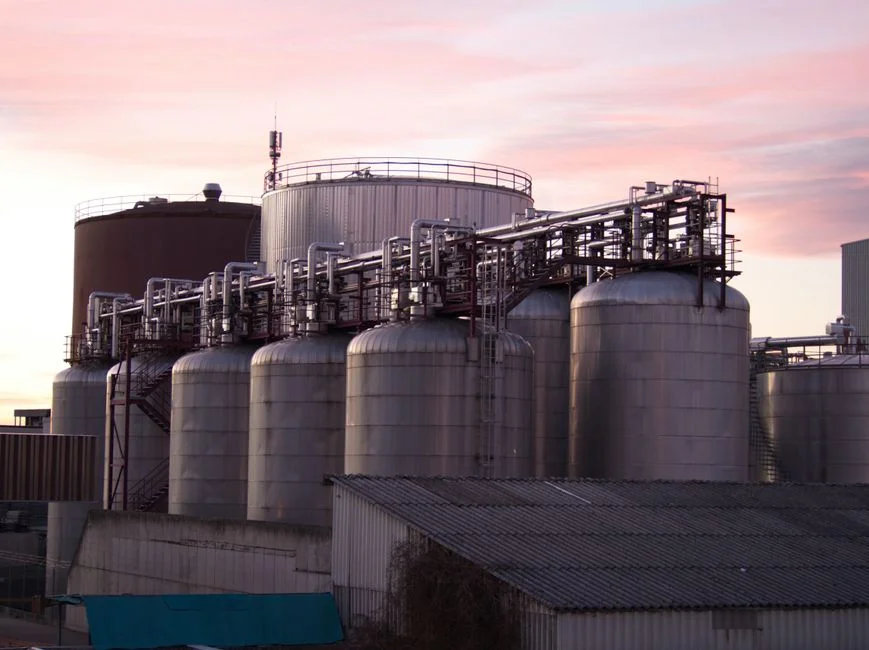
La chaîne de traitement industrielle canonique d'Addis-Abeba est une séquence en quatre étapes — tamisage primaire et homogénéisation, DAF pour l'élimination des polluants en suspension et émulsionnés, traitement biologique en configuration MBR, et filtration tertiaire plus désinfection pour la réutilisation ou le rejet conforme (selon la référence d'ingénierie des eaux usées industrielles d'Addis-Abeba, 2026). Pour un projet de fab 2026, la séparation du fluorure et de l'ammoniac est ajoutée entre les étapes 1 et 2, car envoyer un effluent HF brut dans un réacteur biologique est une destruction garantie de la biomasse.
Étape 1 — Dégrilleur rotatif et homogénéisation. Un dégrilleur rotatif 3–6 mm en amont d'un bassin d'homogénéisation délivre 20–35 % d'élimination des MES et amortit la variation pH/débit sous 2:1 avant la biologie. Une unité comme le dégrilleur mécanique rotatif pour l'homogénéisation est dimensionnée pour le débit instantané de pointe avec un facteur de sécurité 1,5×, ce qui compte en altitude car la pression atmosphérique plus basse réduit la marge NPSH des pompes d'environ 5 % par 1 000 m.
Étape 2 — DAF pour FOG, MES colloïdales et slurry CMP. Une unité DAF industrielle opérant à 5–25 m/h de charge hydraulique et 20–30 % de recyclage élimine 90–95 % des MES et 85–95 % des huiles et graisses, y compris les particules de silice et de cérium du CMP qui aveugleraient autrement une membrane. Entre le DAF et le MBR, l'affinage du fluorure est obligatoire : précipitation à la chaux ou au chlorure de calcium jusqu'à < 10 mg/L F⁻, car la biomasse MBR ne peut pas tolérer un pic de fluorure soutenu au-dessus de ce plafond. Sans cette étape de précipitation, les flux HF bruts tuent la biomasse MBR en quelques heures (selon la référence d'ingénierie des eaux usées industrielles d'Addis-Abeba, 2026).
Étape 3 — MBR pour organiques et ammoniac. Un MBR conteneurisé opérant à MLSS 8 000–12 000 mg/L et HRT 8–14 h délivre DBO < 10 mg/L, DCO < 60 mg/L et MES < 5 mg/L sur une emprise environ 60 % plus petite que les boues activées conventionnelles, ce qui est le facteur décisif sur un site contraint de Bole Lemi ou d'Akaki. Le MBR tolère aussi les coupures de réseau hebdomadaires de 4–8 heures typiques des parcs industriels éthiopiens : les opérateurs peuvent pauser l'aération, retenir la biomasse dans la cuve et redémarrer en quelques minutes (selon la référence d'ingénierie des eaux usées industrielles d'Addis-Abeba, 2026).
Étape 4 — Filtre multimédia, OI et ClO₂. Un filtre multimédia pré-OI maintient l'indice de densité des limons sous 5, puis un système d'osmose inverse à haute récupération à 65–75 % de récupération ramène 85–90 % du flux affiné à l'appoint UPW ou à l'appoint de tour de refroidissement. Un générateur ClO₂ sur site à 1–3 mg/L avec 30 minutes de contact maintient le chlore libre sous le plafond EEPA de 1 mg/L sans former de trihalométhanes — un arbitrage qui compte car le NaOCl à dose équivalente pousse le Cl libre au-dessus de la limite ou sous-désinfecte.
L'enveloppe de performance à chaque étape, avec le procédé unitaire et le paramètre d'effluent typique, est résumée ci-dessous.
| Étape | Procédé unitaire | Paramètre d'exploitation clé | Cible d'effluent |
|---|---|---|---|
| 1 | Dégrilleur rotatif 3–6 mm + homogénéisation | HRT 6–10 h, variation de débit < 2:1 | 20–35 % MES éliminées ; pH 6–9 |
| 2 | DAF + précipitation du fluorure | Charge hydraulique 5–25 m/h ; recyclage 20–30 % ; dose Ca 1,5–2,5× stœchiométrique | 90–95 % MES ; F⁻ < 10 mg/L |
| 3 | MBR | MLSS 8 000–12 000 mg/L ; HRT 8–14 h | DBO < 10 ; DCO < 60 ; MES < 5 mg/L |
| 4 | Filtre multimédia + OI + ClO₂ | SDI < 5 ; récupération 65–75 % ; ClO₂ 1–3 mg/L, contact 30 min | Conformité EEPA ; TDS de réutilisation < 500 mg/L ; Cl libre < 1 mg/L |
Conception haute altitude et résiliente au réseau : les deux non-négociables d'ingénierie
Les guides de traitement mondiaux génériques échouent en Éthiopie parce qu'ils ignorent trois réalités physiques déterministes dans les parcs industriels d'Akaki, Bole Lemi et Gelan. À 2 355 m d'altitude, la pression atmosphérique tombe à environ 75 % du standard au niveau de la mer, ce qui dérate le transfert de masse des soufflantes et aérateurs de 12–18 % ; la correction standard est de surdimensionner l'équipement d'aération de cette marge ou de spécifier des diffuseurs à disques à haut rendement avec un SOTE garanti supérieur à 6,5 kg O₂/kWh en altitude (selon la référence d'ingénierie des eaux usées industrielles d'Addis-Abeba, 2026). La masse d'air plus mince réduit aussi l'absorbance UV-C par les pathogènes, donc les systèmes de désinfection UV doivent délivrer une dose environ 20 % plus élevée — typiquement 40 mJ/cm² plutôt que les 33 mJ/cm² courants au niveau de la mer — pour atteindre la même réduction logarithmique. Pour un projet de fab en 2026, ce facteur de correction n'est pas optionnel : un skid UV dimensionné pour le niveau de la mer sous-désinfectera le perméat MBR à la mise en service et forcera une re-spécification.
La fiabilité du réseau est la deuxième contrainte. Sous le calendrier de délestage EEU 2026, les zones industrielles voient 4–8 heures de coupure planifiée par semaine, et les défauts non planifiés en ajoutent 2–4 heures. Sans un PLC tamponné par batterie dimensionné pour au moins 30 minutes de tenue plus un diesel de secours calé pour l'exploitation biologique et UV complète, un MBR se colmatera et perdra sa perméance en une seule coupure prolongée (selon la référence d'ingénierie des eaux usées industrielles d'Addis-Abeba, 2026). Pour le contrôle du fluorure et du pH, un système de dosage chimique automatique avec pompes à double redondance et une cuve chimique dimensionnée pour une autonomie de 7 jours couvre la plus longue fenêtre de coupure réaliste du calendrier EEU 2026. Associer ces deux systèmes — tenue sur batterie plus redondance de dosage — est ce qui sépare une conception Addis-Abeba fonctionnelle d'une conception mondiale générique.
La logistique est la troisième. La plupart des équipements de procédé sont conteneurisés en skids ISO 20 ft ou 40 ft à l'usine, dédouanés via le port de Djibouti, et convoyés sur 800+ km par voie terrestre jusqu'au site. Les travaux de génie civil sur site se limitent aux dalles de fondation et à la tuyauterie d'interconnexion, et les pièces de rechange depuis la Chine ou l'Europe ont un délai de 6–10 semaines, donc la mise en service doit inclure un kit consommables et pièces critiques de 2 ans (selon la référence d'ingénierie des eaux usées industrielles d'Addis-Abeba, 2026). Pour un projet de fab ou de salle de données sur un RFQ 2026, cette enveloppe logistique appartient au planning projet, pas à la note de bas de page du fournisseur.
Rejet à l'égout vs réutilisation sur site : un cadre de décision 2026 pour Addis-Abeba
Une fab moderne utilise jusqu'à 10 MGD (selon IDE Technologies, 2026), et la voie que prend cette eau après traitement est une décision d'autorisation et de coût, pas une décision de traitement. Les STEP municipales d'Addis-Abeba signalent déjà des préoccupations de capacité dans 64,5 % des installations enquêtées et des fluctuations de débit dans 86,4 % (selon une étude de terrain PMC, 2025), donc tout projet qui dépend de l'usine centrale pour la conformité de routine est exposé à la fois aux constats d'inspection EEPA et à la déconnexion AAWSA au compteur. La voie de réutilisation sur site — filtre multimédia + OI à 65–75 % de récupération — atteint 85–90 % de réutilisation d'usine et alimente les boucles d'affinage UPW, mais ajoute 800–1 500 ETB par tonne humide pour l'élimination des boues et environ 0,8–1,6 kWh/m³ d'énergie MBR au tarif industriel éthiopien 2026 d'environ 2,50 ETB/kWh (selon la référence d'ingénierie des eaux usées industrielles d'Addis-Abeba, 2026).
Le rejet à l'égout est la voie à plus faible CAPEX : DAF + MBR + ClO₂ délivre la conformité EEPA au point de rejet sans étape OI, et convient à la purge de tour de refroidissement de salle de données et à l'eau de rinçage d'assemblage back-end où l'économie de réutilisation est la plus faible. La règle de décision qui tient de façon constante dans le cadrage 2026 est : choisir la réutilisation lorsque l'intensité hydrique de la fab dépasse 3 MGD ou que l'audit de renouvellement EEPA signale de l'eau non facturée ; choisir le rejet lorsque le débit projet est sous 200 m³/jour et que les opérateurs sur site sont limités. La matrice ci-dessous donne à l'ingénieur EPC une ligne de coupe défendable pour le RFQ.
| Paramètre de décision | Rejet vers l'égout AAWSA | Réutilisation OI sur site |
|---|---|---|
| Plage de débit adaptée | < 200 m³/jour (salle de données, assemblage back-end) | > 500 m³/jour (fab front-end, ≥ 3 MGD) |
| Périmètre de procédé unitaire | DAF + MBR + ClO₂ | DAF + MBR + filtre multimédia + OI + ClO₂ |
| Demande en énergie | 0,4–0,9 kWh/m³ (base périmètre DAF seul) jusqu'à 0,8–1,6 kWh/m³ (avec MBR) | 1,2–2,0 kWh/m³ (MBR + OI à 65–75 % de récupération) |
| Taux de réutilisation | 0 % (rejet en simple passe) | 85–90 % de réutilisation d'usine |
| Charge de gestion des boues | Flottat DAF uniquement | Flottat DAF + concentrat OI ; élimination 800–1 500 ETB/tonne humide |
| Meilleur ajustement | Purge de tour de refroidissement salle de données, rinçage back-end, pilotes à faible débit | Fab semi-conducteurs front-end, ≥ 3 MGD, projets avec constats EEPA d'eau non facturée |
Références de coût 2026 et planning projet pour une usine de traitement de fab à Addis-Abeba
Budgéter une station de traitement des eaux usées industrielles 2026 à Addis-Abeba exige des références CAPEX par palier, des plages OPEX différenciées par secteur, et des lignes explicites de coût énergie et gestion des boues. Les chiffres ci-dessous sont FOB Djibouti pour un périmètre MBR + DAF conteneurisé et excluent le génie civil de site, les taxes et le barème de droits d'importation applicable au moment de l'achat ; la conversion de devise suppose 1 USD ≈ 57 ETB pour la planification budgétaire (selon la référence d'ingénierie des eaux usées industrielles d'Addis-Abeba, 2026).
L'OPEX se scinde nettement. Une usine équipée MBR tourne à 0,8–1,6 kWh/m³, un périmètre DAF seul à 0,4–0,9 kWh/m³, et au tarif industriel éthiopien 2026 d'environ 2,50 ETB/kWh, l'énergie seule coûte 2–4 ETB par m³. L'OPEX chimique domine dans l'élimination du fluorure et du photoresist ; l'OPEX énergétique domine dans la gestion du slurry CMP. La déshydratation des boues avec un filtre-presse à plateaux et cadres atteint 22–28 % de matières sèches, et l'élimination en décharge à Addis-Abeba coûte 800–1 500 ETB par tonne humide livrée. Le planning projet de FOB à prêt-à-mettre-en-service est de 10–16 semaines pour les skids conteneurisés : 7–14 jours pour dédouaner Djibouti, puis 3–5 jours pour le convoi terrestre de 800+ km, puis montage sur site contre une dalle de fondation uniquement. La mise en service doit inclure un kit de pièces critiques de 2 ans car les délais de remplacement depuis la Chine ou l'Europe sont de 6–10 semaines et les arrêts non planifiés de cette durée sont courants les années 1–2.
| Palier | Capacité | CAPEX indicatif (FOB Djibouti) |
|---|---|---|
| Petite chaîne fab / salle de données (DAF + MBR + ClO₂) | < 500 m³/jour | 350 000–800 000 USD |
| Fab de taille moyenne (MBR + affinage OI) | 500–2 000 m³/jour | 1,2 M–3,0 M USD |
| Installation partagée de parc industriel | 2 000+ m³/jour | 3,5 M–8,0 M+ USD |
Questions fréquentes
Quelle est la limite EEPA de DBO pour le rejet industriel à Addis-Abeba ?
La proclamation EEPA n° 200/2000 fixe la DBO₅ à ≤ 50 mg/L au point de rejet vers le réseau unitaire d'Addis-Abeba, la conformité étant vérifiée par prélèvement composite 24 heures selon le calendrier de surveillance de la directive EIA 2023. Un MBR conteneurisé correctement dimensionné délivre couramment une DBO < 10 mg/L, ce qui se situe dans l'enveloppe EEPA avec une marge pour la variabilité d'influent de routine (selon la référence d'ingénierie des eaux usées industrielles d'Addis-Abeba, 2026).
Un système MBR conteneurisé peut-il respecter les limites de rejet EEPA à Addis-Abeba ?
Oui. Un MBR conteneurisé correctement dimensionné délivre couramment DBO < 10 mg/L, DCO < 60 mg/L et MES < 5 mg/L, tous dans l'enveloppe EEPA, et est la configuration préférée car l'emprise environ 60 % plus petite s'inscrit dans la logistique ISO 20 ft ou 40 ft. Le MBR tolère aussi les coupures de réseau hebdomadaires de 4–8 heures typiques des parcs industriels éthiopiens car la biomasse peut être retenue dans la cuve pendant une coupure et redémarrée en quelques minutes (selon la référence d'ingénierie des eaux usées industrielles d'Addis-Abeba, 2026).
Comment le fluorure issu de la gravure HF doit-il être traité avant le traitement biologique ?
Les flux HF bruts doivent être précipités à la chaux ou au chlorure de calcium sous 10 mg/L F⁻ avant le MBR ; sans cette étape, l'effluent HF tuera la biomasse MBR en quelques heures (selon la référence d'ingénierie des eaux usées industrielles d'Addis-Abeba, 2026). La dose calcique stœchiométrique se situe typiquement à 1,5–2,5× l'exigence théorique, et une étape lamellaire ou DAF aval capture le précipité CaF₂ avant qu'il n'atteigne les membranes.
Combien de temps faut-il à l'équipement pour dédouaner le port de Djibouti et atteindre Addis-Abeba ?
Les skids de STEP conteneurisés dédouanent typiquement le port de Djibouti en 7–14 jours pour des conteneurs ISO standard, puis nécessitent 3–5 jours pour le convoi terrestre de 800+ km jusqu'à Addis-Abeba ; le délai logistique total de l'équipement de FOB à prêt-à-mettre-en-service est généralement de 10–16 semaines (selon la référence d'ingénierie des eaux usées industrielles d'Addis-Abeba, 2026). La fourchette 10–16 semaines doit être chargée en tête du planning projet car le réapprovisionnement des pièces depuis la Chine ou l'Europe a un délai de 6–10 semaines, et toute reprise après livraison aggrave ce retard. Pour recouper avec des contextes de marchés émergents similaires, consultez le guide des eaux usées de fab de Gaborone parallèle et le guide de conformité de fab de Dhaka. Pour le dépannage côté membrane pendant la mise en service, le guide de dépannage de l'osmose directe couvre les diagnostics de perte de flux qui apparaissent souvent dans les 90 premiers jours d'une nouvelle chaîne OI de fab.