Ce que fait réellement un évaporateur MVR — et pourquoi cela détermine la cartographie des pannes
Un évaporateur à recompression mécanique de vapeur (MVR) est une pompe à chaleur autour d'une boucle à circulation forcée : la vapeur extraite des eaux usées est comprimée par un compresseur à lobes rotatifs ou centrifuge, ce qui élève sa température de saturation d'environ 8–12 °C, et cette vapeur plus chaude se condense ensuite sur les tubes de l'échangeur de chaleur pour réévaporer la même liqueur (description de conception S1). Comme la boucle fonctionne au-dessus de la pression de saturation, aucune ébullition n'a lieu à l'intérieur de l'échangeur de chaleur — un orifice en aval de l'échangeur crée la chute de pression qui provoque le flash du liquide chaud dans le séparateur (S1). Ce choix architectural unique explique pourquoi l'entartrage du réchauffeur est fonction de la section de préchauffage et de la température de paroi des tubes, et non de la section d'ébullition, et pourquoi les pannes MVR les plus courantes se regroupent autour de quatre mécanismes : santé du rotor du compresseur, encrassement côté tubes, intégrité de pression du séparateur et contamination côté distillat.
L'enveloppe énergétique est suffisamment étroite pour servir de référence. ENCON indique 0,01–0,02 $ par gallon d'eau traitée et YASA indique 6–48 kWh par tonne d'eau évaporée (S1, S3). Sur une alimentation stable, toute hausse de 15–20 % du kWh par tonne constitue une alarme d'encrassement, et non une réclamation d'efficacité. L'objectif de distillat est <10 mg/L de TDS avec jusqu'à 95 % de réduction de volume de l'alimentation (S3) ; tout écart par rapport à ces chiffres sur une alimentation constante constitue une panne — la variabilité de l'alimentation doit être écartée avant d'intervenir sur la chimie ou l'instrumentation. Les opérateurs familiarisés avec le traitement des eaux usées à haute salinité et la conception ZLD reconnaîtront ces cibles comme les mêmes références qui régissent le cristalliseur en amont ou le concentrateur de saumure en aval du MVR.
Triage en 30 secondes : mécanique, procédé, chimique ou instrumentation ?
Lorsque le tableau d'alarmes s'allume et que le débit chute, l'opérateur de poste dispose d'environ 30 secondes pour choisir la bonne catégorie avant de poursuivre une cause erronée. Le dépannage des évaporateurs MVR se répartit en quatre catégories : mécanique, procédé, chimique et instrumentation. Consulter le journal d'alarmes, comparer le courant du compresseur à sa plaque signalétique et lire le vide du séparateur par rapport à la consigne de -0,7 à -0,9 bar(g) prend moins d'une minute et élimine la moitié de la liste des pannes.
Les pannes mécaniques se manifestent physiquement : vibrations, bruit anormal, montée de la température des paliers et courant moteur qui dérive à la hausse à charge constante. Les pannes de procédé ne sont visibles que sur le DCS : chute du ΔT à travers l'échangeur de chaleur, vide du séparateur qui remonte vers la pression atmosphérique, température de flash en baisse, débit d'évaporation en baisse sur une alimentation stable. Les pannes chimiques nécessitent un prélèvement laboratoire ou un analyseur en ligne : saut du taux d'entartrage, TDS ou DCO du distillat en hausse, mousse dans le voyant du séparateur, dérive du pH. Les pannes d'instrumentation sont les plus délicates, car elles se font passer pour des pannes de procédé — un seul PT en désaccord avec deux instruments redondants, une sonde de conductivité non nettoyée, un interrupteur de niveau qui cliquette au même niveau physique depuis des mois.
L'expérience de démarrage de Gotsu Mill illustre comment une cause racine unique peut générer des alarmes dans deux catégories à la fois (S2). Les deux défaillances précoces de cette usine papetière japonaise — entartrage du réchauffeur et vibrations du compresseur — ressemblaient à des problèmes mécaniques et de procédé distincts, mais toutes deux remontaient à un conditionnement de démarrage insuffisant. L'entraînement de sel dans le compresseur a causé les vibrations ; une alimentation insuffisamment prétraitée a causé l'entartrage. Un nettoyage discipliné des drains de vapeur du réchauffeur et un nettoyage à machine ouverte du rotor du compresseur ont résolu les deux, et l'usine a atteint 111 % de la production de pâte antérieure avec une réduction de 13 % du coût énergétique par rapport à la référence de l'évaporateur sous vide à multiple effet (S2). La leçon : lorsqu'une panne se situe simultanément dans deux catégories, examinez les deux avant de tirer des conclusions.
Les huit défaillances qui mettent réellement les unités MVR hors service
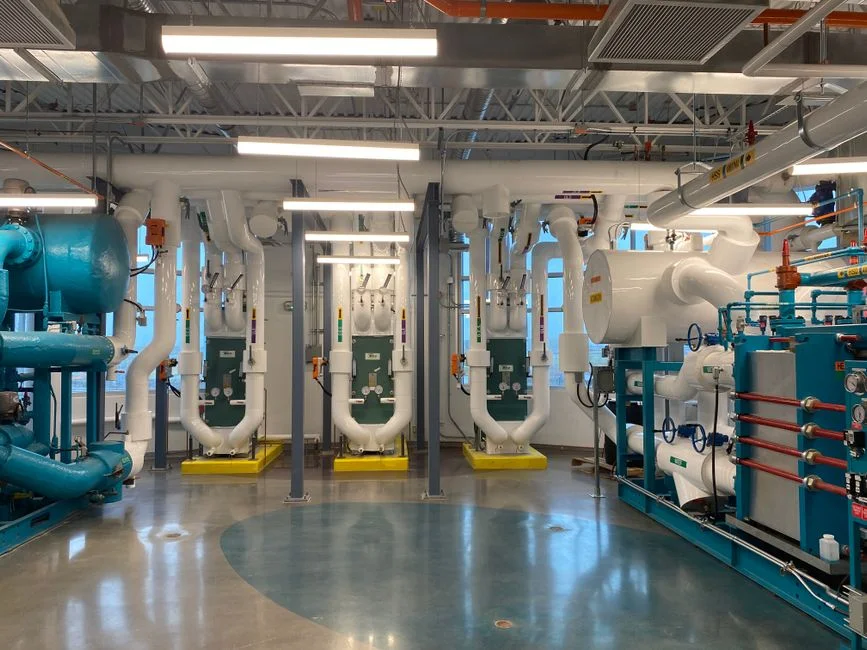
Le tableau ci-dessous classe les huit modes de défaillance MVR par fréquence approximative dans le service des eaux usées industrielles et associe à chacun un seuil mesurable, un premier contrôle et une correction. Tout ce qui n'est pas résolu en un poste est renvoyé à la section récupération CIP.
| # | Défaillance | Symptôme / seuil | Cause la plus probable | Premier contrôle | Correction |
|---|---|---|---|---|---|
| 1 | Entartrage du réchauffeur et encrassement des tubes | Le ΔT chute de 2–3 °C à charge constante ; le kWh par tonne augmente de 15–20 % | Sels à solubilité inverse (CaSO₄, CaCO₃, silice) sur les parois des tubes | Inspecter le voyant ; prélever un coupon côté tubes si accessible | CIP à l'acide (carbonate) ou EDTA alcalin (silice) ; Gotsu Mill a utilisé le nettoyage des drains de vapeur (S2) |
| 2 | Vibrations / pompage du compresseur | Vibrations >7,1 mm/s RMS selon ISO 10816-3 ; pompage audible | Entraînement de sel ou de liquide dans le rotor ; encrassement de la roue ; usure des paliers | Lire la tendance des vibrations ; vérifier les performances du laveur et le niveau du séparateur | Nettoyage à machine ouverte du rotor ; Gotsu Mill a résolu ce point par un nettoyage à machine ouverte pendant la mise en service (S2) |
| 3 | Perte de vide du séparateur | La pression remonte de -0,7 à -0,9 bar(g) vers l'atmosphérique | Défaillance de l'eau de refroidissement du condenseur ; accumulation de non-condensables ; entrée d'air aux brides | Vérifier le débit et la température de l'eau de refroidissement ; contrôler le joint de la pompe à vide | Rétablir l'eau de refroidissement ; tester les brides au savon ; purger les non-condensables |
| 4 | Distillat de mauvaise qualité (dérive du TDS) | Le TDS du distillat s'élève de >50 % au-dessus de la référence <10 mg/L (S3) | Moussage avec entraînement ; fuite de joint de l'échangeur ; contamination par l'huile d'étanchéité du compresseur | Échantillon laboratoire ; contrôle visuel du voyant du séparateur | Ajuster le dosage d'antimousse ; inspecter les joints de l'échangeur à plaques ; vérifier le niveau d'huile d'étanchéité |
| 5 | Pompage du compresseur / perte de capacité | Le débit d'évaporation chute alors que l'alimentation, la vapeur et le vide sont stables | Roue encrassée ; jeux usés ; vapeur d'admission hors de la carte de fonctionnement | Comparer la température du séparateur à la carte publiée du compresseur | Nettoyer le rotor ; ramener le point de fonctionnement dans la carte ; remplacer le rotor usé si les jeux sont hors tolérance |
| 6 | Perte / cavitation de la pompe de circulation | Le transmetteur de débit chute alors que l'ampérage de la pompe est normal, puis s'effondre | Perte de NPSH due à un niveau bas du séparateur ; vapeur dans la ligne d'aspiration | Lire le niveau du séparateur ; vérifier l'évent de la ligne d'aspiration | Rétablir le niveau ; purger l'aspiration ; inspecter le joint mécanique |
| 7 | Moussage et entraînement vers le distillat | Mousse dans le voyant du séparateur ; DCO du distillat en hausse | Organiques ou tensioactifs élevés dans l'alimentation | Échantillonner la DCO de l'alimentation ; revoir les performances du DAF (flottation à air dissous) ou du biologique en amont | Doser l'antimousse ; envisager un prétraitement DAF (flottation à air dissous) en amont d'un évaporateur MVR |
| 8 | Pannes d'instrumentation (niveau, conductivité, PT) | Une lecture est en désaccord avec deux instruments redondants | Encrassement de sonde ; dérive d'étalonnage ; ligne d'impulsion piégée | Nettoyer la sonde ; souffler la ligne d'impulsion ; comparer à un appareil portatif | Réétalonner avant de supposer un problème de procédé ; remplacer la sonde si la dérive persiste |
Les défaillances 1 et 2 sont les deux que l'article Gotsu Mill documente réellement, et elles restent le couple le plus courant dans les services chimique, finition métallique, alimentaire et pâte et papier (S2). La défaillance 3 — perte de vide — est celle qui se fait passer pour un pompage du compresseur, car l'opérateur voit la capacité chuter et suppose que le rotor est en cause. La défaillance 7 — moussage — est celle qui se fait passer pour un entartrage, car le TDS du distillat grimpe et l'opérateur se tourne vers le skid CIP alors que la vraie correction est l'antimousse et le prétraitement DAF (flottation à air dissous) en amont. La même discipline diagnostique s'applique aux étages amont à membranes ; les schémas d'un guide de dépannage UF et de récupération CIP se transposent directement lorsque des résidus d'antimousse ou un entraînement biologique atteignent l'alimentation du MVR.
Paramètres de fonctionnement normaux à consigner à chaque poste
Chaque opérateur doit consigner ces cinq chiffres à chaque poste ; ils détectent environ 90 % des pannes avant qu'elles ne deviennent des alarmes.
| Paramètre | Plage normale | Seuil d'alerte précoce | Seuil d'action |
|---|---|---|---|
| Vibrations du compresseur (RMS) | <4,5 mm/s (paliers neufs) | Tendance à la hausse sur 7 jours | >7,1 mm/s selon ISO 10816-3 → inspection à machine ouverte |
| Vide du séparateur | -0,7 à -0,9 bar(g) | Tendance à la hausse sur 24 h | Perte de >0,1 bar(g) → contrôle de l'eau de refroidissement / du joint |
| ΔT de l'échangeur principal | Référence propre à l'unité | Chute de 2–3 °C à charge constante | Chute >5 °C → lancer un CIP |
| Énergie (kWh par tonne d'eau) | 6–48 kWh (S3) | +15 % à alimentation identique | +20 % → CIP ou lavage du compresseur |
| TDS du distillat | <10 mg/L (S3) | +50 % au-dessus de la référence | Alarme d'entraînement ou de joint |
Consignez-les en regard du débit d'alimentation, de la conductivité d'alimentation et du courant du compresseur. Une chute de ΔT à charge constante avec un kWh par tonne en hausse indique un entartrage du réchauffeur ; la même chute de ΔT avec un kWh par tonne en baisse indique une sous-charge ou une dérive de capteur. Traitez tout paramètre qui dérive pendant trois postes consécutifs comme une panne, même s'il n'a pas franchi le seuil d'action — la dérive est l'alerte précoce qu'illustre l'étude de cas S2 (données de terrain Zhongsheng, 2026).
Récupération CIP : ramener un MVR encrassé à la référence
Le nettoyage en place (CIP) est une fonction automatisée standard sur les ensembles MVR modernes selon la spécification fournisseur S1, mais la plupart des systèmes existants ont été construits avant le CIP automatisé et l'opérateur doit exécuter la séquence manuellement. Dans les deux cas, la chimie doit correspondre au tartre.
Pour le tartre de carbonate et de phosphate — typique de l'appoint des tours de refroidissement, des purges d'eau dure et de nombreux rinçages de finition métallique — exécutez un CIP acide à 2–5 % d'acide nitrique ou citrique, visez 50–70 °C, faites recirculer 60–90 minutes, puis rincez à l'eau propre jusqu'à ce que la conductivité de retour corresponde à l'alimentation. Pour la silice, les organiques et le biofilm — typiques de la liqueur noire pâte et papier, des concentrés agroalimentaires et du lixiviat de décharge — utilisez de l'EDTA alcalin ou de la soude avec un tensioactif dans la même plage de température. Ne mélangez jamais acide et soude sans rinçage à l'eau entre les deux ; la précipitation de sels annulera le nettoyage.
La précision du dosage compte autant que le choix de la chimie. Utilisez un système de dosage chimique automatique pour les cycles CIP du MVR afin de maintenir la concentration à la consigne sur toute la boucle de recirculation — le dosage manuel produit le sous-traitement qui laisse une perte de capacité de 10–15 %. Après le CIP, consignez le kWh par tonne et le ΔT principal ; l'unité doit revenir à moins de 5 % de la référence avant encrassement. Si ce n'est pas le cas, la chimie était inadaptée ou le tartre a été sous-traité. Si le CIP ne récupère pas du tout le ΔT, le problème n'est pas le tartre — il est mécanique, et l'échangeur de chaleur doit être ouvert pour inspection des tubes ou des plaques. Protéger la boucle par une filtration multimédia en protection d'alimentation du MVR en amont de l'évaporateur est le moyen le moins coûteux d'étendre les intervalles CIP de semaines à des mois sur la plupart des alimentations industrielles.
Cadence de maintenance préventive qui évite la plupart de ces interventions
Collez cette cadence dans le GMAO sous forme d'ordre de travail récurrent et le poste suivant n'aura pas à traiter la même alarme.
Quotidien. Consignez le ΔT, le vide du séparateur, le courant du compresseur, le TDS du distillat et le kWh par tonne d'eau — les cinq chiffres qui détectent 90 % des pannes à un stade précoce. Une revue de 15 minutes en fin de poste par l'opérateur du pupitre prend moins de temps qu'un cycle CIP non programmé.
Hebdomadaire. Inspection visuelle du niveau et de la couleur de l'huile du compresseur, du voyant du séparateur (mousse ou entraînement) et des joints mécaniques des pompes (suintement). Prélevez un bilan laboratoire complet sur le distillat (TDS, DCO, pH, conductivité) et comparez à la semaine précédente.
Mensuel. Tendance d'analyse vibratoire du compresseur, contrôle d'étalonnage des interrupteurs de niveau et des sondes de conductivité, et revue des 30 derniers jours de données kWh par tonne pour détecter une dérive.
Trimestriel. Vidange d'huile du compresseur selon le fabricant, cycle CIP complet même s'il n'est pas encore déclenché par le seuil d'action, et contrôles aux regards d'inspection de l'échangeur de chaleur pour suintement de joints.
Annuel. Ouvrez le compresseur pour inspection boroscopique ou visuelle du rotor et des paliers, remplacez les joints de manière proactive sur les échangeurs à plaques, et vérifiez le joint de la pompe à vide. C'est également le bon intervalle pour comparer l'unité à l'étage de nanofiltration ou d'UF en amont ; les mêmes indicateurs d'encrassement apparaissent dans un guide de dépannage des systèmes de nanofiltration et les deux systèmes partagent généralement une cause racine liée à l'eau d'alimentation.
Questions fréquentes
Quel niveau de vibrations sur un compresseur MVR impose un arrêt immédiat ?
Selon ISO 10816-3, des vibrations supérieures à 7,1 mm/s RMS sur une machine à montage rigide de la classe 300–600 kW constituent le seuil d'alarme ; au-dessus de 11 mm/s RMS, l'unité doit être arrêtée et le rotor inspecté. L'article Gotsu Mill a documenté des vibrations en période de démarrage attribuées à un entraînement de sel dans le rotor, résolues par un nettoyage à machine ouverte pendant la mise en service (S2).
Comment distinguer l'entartrage du réchauffeur du pompage du compresseur ?
Les deux provoquent une chute du débit d'évaporation sur une alimentation stable. L'entartrage se manifeste d'abord par une chute de ΔT de 2–3 °C à charge constante et une hausse de 15–20 % du kWh par tonne d'eau ; le courant du compresseur reste plat. Le pompage du compresseur se manifeste par une chute du débit d'évaporation, une température du séparateur qui dérive hors de la carte publiée du compresseur et des vibrations qui dépassent 4,5 mm/s RMS. Si les deux chiffres bougent ensemble, la cause racine est généralement un entraînement en amont et les deux sous-systèmes nécessitent une intervention.
Quelle est la chimie CIP adaptée au tartre de silice sur un MVR ?
La silice et les tartres siliceux exigent de l'EDTA alcalin ou de la soude avec un tensioactif à 50–70 °C, avec 60–90 minutes de recirculation. Un CIP acide n'attaque pas la silice et laissera l'unité sous-traitée ; vérifiez la récupération en consignant le kWh par tonne et le ΔT principal après le rinçage, et en confirmant un retour à moins de 5 % de la référence avant encrassement.