Pourquoi l'extension d'une usine laitière impose de reconcevoir la STEP
L'ajout d'une nouvelle ligne de lait pasteurisé, de yaourt ou de fromage fait monter le profil DBO/DCO, augmente la fraction d'huiles et graisses (FOG) et introduit de nouveaux pics chimiques CIP pour lesquels l'étage biologique d'origine n'a pas été dimensionné. Le secteur laitier est l'une des industries agroalimentaires les plus consommatrices d'eau ; il génère, par unité de production, d'importants volumes d'eaux usées riches en matières organiques, agents de nettoyage et graisses (PMG Engineering, 2022). Lorsque la capacité de production augmente, les eaux usées croissent plus vite encore, car les volumes de réception du lait, de transformation et de CIP évoluent tous avec la capacité.
Une STEP conforme à 80 % de charge hydraulique dépasse régulièrement les limites de DBO, MES ou FOG dès qu'elle franchit environ 120 % de charge. Reprendre la caractérisation de l'influent est la première étape d'ingénierie, et non une formalité d'achat : l'effluent laitier varie fortement entre la réception du lait, la pasteurisation, le lactosérum fromager et les flux CIP, et les variations saisonnières d'approvisionnement en lait font osciller la charge de 20–40 % sur l'année. Dimensionner sur l'ancienne moyenne revient à laisser le nouveau pic saturer le bassin d'homogénéisation et priver l'étage biologique de l'alimentation stable dont il a besoin pour respecter l'autorisation de rejet.
Caractéristiques de l'effluent laitier après extension : ce qui change dans l'influent
Les usines laitières étendues génèrent quatre flux distincts, chacun poussant un paramètre différent pour l'ingénieur procédés. L'eau de lavage de la réception du lait transporte une DBO/DCO élevée et des matières en suspension issues des déversements et du rinçage des citernes. Les eaux usées de transformation issues de la pasteurisation et de l'homogénéisation apportent de la chaleur et des matières organiques dissoutes. Les flux spécifiques aux produits — lactosérum fromager, saumure de yaourt, eaux de lavage du beurre — font monter simultanément la DBO et la charge saline. L'effluent chimique CIP alterne cycles acides et alcalins, provoquant des variations de pH de 2–3 unités au cours d'un même poste et faisant de la stabilité de l'étage biologique un critère de conception de premier ordre.
Selon Awetech Works (2026), les effluents laitiers contiennent une forte charge organique, des nutriments, des huiles et graisses (FOG) et des pathogènes, et l'extension amplifie chacun de ces vecteurs. L'azote provient principalement des protéines du lait (caséine et lactosérum), le phosphore des agents de nettoyage phosphatés, et les matières en suspension des fines de caillé et des entraînements de caséine. Le FOG est le paramètre qui impose le plus souvent un étage de prétraitement en amont de la biologie, car les graisses libres enrobent la biomasse et détruisent le rendement de nitrification si elles atteignent le bassin d'aération sans écrémage.
| Paramètre | Plage typique avant extension | Plage typique après extension | Critère de conception |
|---|---|---|---|
| DBO (mg/L) | 800–1 500 | 1 500–3 000 | Volume de réacteur, rendement biogaz |
| DCO (mg/L) | 1 500–3 000 | 3 000–6 000 | Demande d'aération, rapport F/M |
| FOG (mg/L) | 100–300 | 300–800 | Dimensionnement DAF, gestion des boues |
| MES (mg/L) | 300–600 | 600–1 200 | Homogénéisation, clarification primaire |
| Azote total (mg/L) | 40–80 | 70–140 | Volume de nitrification/dénitrification |
| Phosphore total (mg/L) | 10–25 | 20–50 | Déphosphatation biologique ou chimique |
| pH | 6,5–8,5 | 4,5–10,0 (avec pics CIP) | Capacité d'homogénéisation, neutralisation |
La filière de procédés 2026 que la STEP étendue de Danone devrait suivre
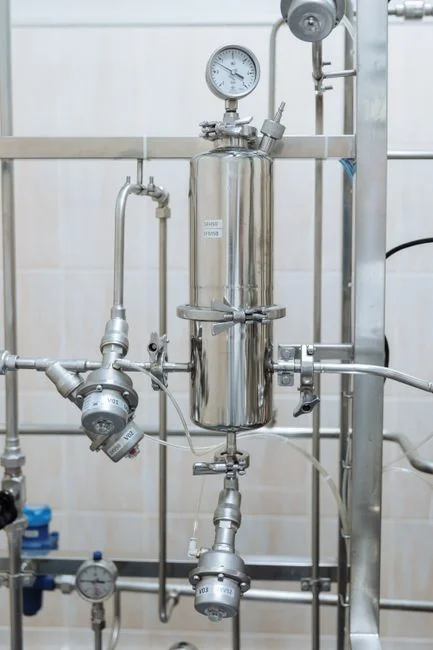
La filière recommandée pour l'extension d'une STEP laitière sur un site existant comprend sept étages successifs plus une voie boues, chaque étage remplissant une fonction d'ingénierie requise par le suivant.
Étape 1 — Dégrillage et homogénéisation. Les dégrilleurs rotatifs à barreaux (ouvertures de 2–6 mm) retiennent les solides qui colmateraient autrement les équipements aval. Le bassin d'homogénéisation qui suit est dimensionné pour 6–12 heures de temps de séjour hydraulique afin d'amortir les variations de débit et de concentration liées au CIP discontinu et à l'approvisionnement saisonnier en lait. Sans ce tampon, l'étage biologique subit des chocs de charge et perd la nitrification.
Étape 2 — Élimination du FOG et des matières en suspension via DAF (flottation à air dissous) série ZSQ pour l'élimination du FOG et des matières en suspension. La DAF (flottation à air dissous) est l'étage primaire de référence pour le FOG laitier (Awetech Works, 2026) ; la flottation à microbulles écrème les graisses avant qu'elles n'enrobent la biomasse, et une DAF correctement dimensionnée atteint typiquement 60–90 % d'abattement du FOG et 50–70 % d'abattement des MES en service laitier. Hydrauliquement, un temps de séjour de 20–40 minutes dans la cellule de flottation constitue l'ordre de grandeur de conception.
Étape 3 — Digestion anaérobie à haute charge (réacteur UASB ou IC). Awetech Works (2026) décrit le traitement biologique comme aérobie ou anaérobie ; pour une usine laitière étendue, l'anaérobie est le choix par défaut, car la charge DBO post-extension est suffisamment élevée pour que le retour sur investissement biogaz-énergie devienne une ligne réelle du modèle financier du projet. Un réacteur UASB ou IC assure l'essentiel de la réduction carbonée avec une consommation énergétique minimale.
Étape 4 — Traitement biologique aérobie (SBR ou MBR (bioréacteur à membrane)). La DBO/DCO résiduelle et l'ammoniac sont réduits à ce stade. PMG Engineering (2022) souligne que la surveillance continue est essentielle, et l'intégration PLC/SCADA sur cet étage fait la différence entre une conformité stable et des dépassements d'autorisation.
Étape 5 — Élimination des nutriments. L'élimination biologique de l'azote et du phosphore prévient l'eutrophisation du milieu récepteur et est exigée par la plupart des autorisations des autorités de contrôle de la pollution pour les rejets laitiers au-delà d'un seuil hydraulique défini (Awetech Works, 2026).
Étape 6 — Polissage membranaire. L'UF, éventuellement suivie d'une osmose inverse (RO), est prévue lorsque de l'eau de qualité réutilisation est exigée ou lorsque les limites de TDS au rejet sont strictes (Awetech Works, 2026).
Étape 7 — Désinfection. La chloration, les UV ou l'ozone assurent l'abattement final des pathogènes avant rejet ou réutilisation (Awetech Works, 2026).
Voie parallèle — déshydratation des boues. Un filtre-presse à plateaux ramène l'humidité des boues à 60–70 % de MS pour la manutention du gâteau et la réutilisation des biosolides, bouclant ainsi le bilan matière.
Choisir le bon réacteur biologique pour une usine laitière étendue
La décision de conception la plus lourde de conséquences dans un projet d'extension est le choix du réacteur biologique, car cette sélection détermine 15–20 ans de coûts d'exploitation et de risque de conformité. Quatre options dominent la discussion sur les STEP laitières, arbitrant CAPEX, emprise au sol, énergie et potentiel de réutilisation.
Boues activées conventionnelles (ASP). CAPEX le plus bas, emprise la plus grande, sensible au FOG et aux pics de charge. C'est un mauvais choix pour une extension, sauf si le foncier n'est pas contraint et que l'exploitant dispose d'un influent stable.
Réacteur discontinu séquencé (SBR). Meilleure tolérance à la charge et emprise plus réduite que l'ASP, avec une flexibilité discontinue qui gère un influent variable. Convient aux extensions de taille moyenne où les variations d'influent sont réelles mais le foncier reste disponible.
Bioréacteur à membrane (MBR). Emprise la plus faible avec un effluent de quasi-qualité réutilisation (typiquement <50 mg/L de DCO, <5 mg/L de MES), au prix d'un coût membranaire et d'une énergie d'aération plus élevés. Meilleur choix lorsque l'espace est restreint ou que le projet vise la réutilisation d'eau pour appoint de tour de refroidissement ou de chaudière.
Hybride UASB + MBR. L'étage anaérobie amont réduit l'énergie d'aération via le biogaz ; le polissage MBR traite les organiques résiduels et l'ammoniac jusqu'à la qualité réutilisation. C'est la configuration recommandée pour les projets de récupération d'énergie.
| Option de réacteur | Abattement DBO/DCO | Emprise relative | Profil énergétique | Fourchette CAPEX | Meilleur usage en extension |
|---|---|---|---|---|---|
| ASP conventionnel | 90–95 % DBO | Grande | Aération élevée | Basse | Foncier disponible, charge stable |
| SBR | 90–95 % DBO | Moyenne | Moyenne-élevée | Moyenne | Influent variable, échelle moyenne |
| MBR (seul) | 95–99 % DBO, effluent <50 mg/L DCO | Petite | Élevée (membrane + aération) | Haute | Espace contraint, priorité réutilisation |
| UASB + MBR | 95–99 % DBO, récupération de biogaz | Petite-moyenne | Net faible (compensation biogaz) | Haute | Haute charge, priorité récupération d'énergie |
Une charge organique élevée combinée à une priorité de récupération d'énergie oriente vers un système MBR intégré pour l'étage de polissage biologique associé à un étage amont UASB. Les projets contraints en espace et visant la réutilisation peuvent fonctionner en MBR seul, tandis que les projets contraints en budget avec du foncier disponible peuvent retenir le SBR. Le détail des coûts et du ROI est traité dans cette analyse des coûts et du ROI du MBR pour les industriels agroalimentaires.
Dimensionner la STEP pour l'extension : la logique de mise à l'échelle de la capacité
La capacité doit être ancrée sur le débit journalier de pointe et la charge DBO de pointe, et non sur la moyenne ; les usines laitières connaissent des pics CIP matinaux 2–3 fois supérieurs à la moyenne journalière, ce qui impose au bassin d'homogénéisation et à l'étage biologique d'absorber ces chocs sans perdre la nitrification. Awetech Works (2026) structure la philosophie de conception autour de trois données d'entrée : la marge d'extension future, l'usage final de l'eau traitée et le taux de raréfaction de la ressource en eau, qui doivent toutes être quantifiées avant la consultation des fournisseurs.
Les ingénieurs doivent ajouter une marge de conception de 20–30 % au-dessus de la pointe calculée afin que la prochaine hausse de capacité ne déclenche pas une nouvelle reconception. Les heuristiques de conception spécifiques au laitier comprennent un temps de séjour hydraulique DAF de l'ordre de 20–40 minutes, une vitesse ascensionnelle UASB d'environ 0,7–1,5 m/h, et des matières en suspension de liqueur mixte MBR dans la plage de 8–12 g/L. L'objectif de qualité de réutilisation — turbidité inférieure à 1 NTU et DCO inférieure à 50 mg/L — est ce qui impose l'UF/RO en aval de l'étage biologique, et il doit être fixé dès le cadrage.
Conformité, réutilisation et argument ROI du biogaz
Le respect des limites de rejet des autorités locales de contrôle de la pollution est le socle non négociable. Une filière UASB+MBR+UV franchit typiquement les limites de DBO, MES, FOG et coliformes fécaux pour un rejet en eaux de surface intérieures, et c'est la configuration la plus familière aux régulateurs pour une capacité laitière supérieure à 100 kL/j. Au-delà de la conformité, la réutilisation d'eau transforme la STEP d'un centre de coûts en une entrée de procédé ; le polissage MBR+RO peut diriger l'effluent traité vers l'appoint de tour de refroidissement, l'alimentation de chaudière ou le lavage de cour, raccourcissant le retour sur investissement du projet de 1–2 ans.
La récupération de biogaz constitue le troisième pilier économique. La digestion anaérobie convertit la charge DBO étendue en méthane valorisable et, selon les tarifs d'électricité et la demande thermique sur site, la compensation énergétique offre un levier de retour sur 5–8 ans sur le CAPEX d'extension, comme documenté dans ce guide de planification des coûts de maintenance du traitement des eaux usées. PMG Engineering (2022) et Awetech Works (2026) insistent tous deux sur la surveillance PLC/SCADA en temps réel comme discipline opérationnelle qui protège l'investissement ; sans elle, le colmatage membranaire, le lessivage de biomasse et les dépassements d'autorisation érodent le dossier financier.
Questions fréquentes
Quel réacteur biologique convient le mieux à une STEP laitière étendue ?
Un hybride UASB + MBR constitue le choix par défaut le plus solide pour une usine laitière étendue, car l'étage anaérobie amont convertit la charge DBO élevée post-extension en biogaz tout en réduisant l'énergie d'aération, et le polissage MBR délivre un effluent de qualité réutilisation avec une emprise réduite. L'ASP conventionnel et le SBR restent défendables lorsque le foncier n'est pas contraint et que la réutilisation n'est pas un objectif du projet.
Pourquoi la DAF (flottation à air dissous) est-elle utilisée avant le traitement biologique dans une STEP laitière ?
La DAF élimine 60–90 % du FOG et 50–70 % des MES en amont de l'étage biologique, ce qui empêche les graisses d'enrober la biomasse et protège le rendement de nitrification. Sans DAF, les huiles et graisses libres inhibent les micro-organismes qui convertissent l'ammoniac, et l'usine dépassera les limites d'azote même lorsque la DBO et les MES sont conformes.
Quelle marge de conception faut-il ajouter lors du dimensionnement d'une STEP laitière pour une extension ?
Les ingénieurs doivent dimensionner les réacteurs sur le débit de pointe et la charge DBO de pointe, et non sur la moyenne annuelle, puis ajouter une marge de 20–30 % au-dessus de la pointe calculée afin que le prochain palier de capacité n'impose pas une nouvelle reconception. Les pics CIP matinaux