Pourquoi les eaux usées des usines d'assemblage de véhicules électriques posent un problème d'ingénierie à part
Volkswagen traite les eaux usées de ses usines d'assemblage de véhicules électriques au moyen d'une filière à plusieurs étapes : séparation à la source des flux de la cabine de peinture, de phosphatation et des flux huileux ; prétraitement physico-chimique ; une étape biologique à boues activées conçue pour les effluents à charge phénolique (documentée chez VW-Navarra en collaboration avec l'Université de Navarre) ; suivie d'une finition tertiaire et d'une réutilisation — y compris une étude MDPI Water de 2023 évaluant l'effluent traité comme intrant pour la production d'hydrogène vert via des cellules d'électrolyse à oxyde solide (Maddaloni et al., 2023, DOI 10.3390/w15142569).
Une usine d'assemblage de véhicules électriques n'est pas un site industriel générique, et la traiter comme telle entraîne une biologie surchargée, des bassins d'aération moussants et des dépassements de rejet. Les eaux usées proviennent d'au moins quatre flux séparés : les purges de la cabine de peinture (phénols, tensioactifs, COV, avec généralement une DCO de 1 000 à 5 000 mg/L et des phénols de 50 à 500 mg/L) ; les eaux de rinçage de phosphatation et d'électrodéposition (zinc, nickel, manganèse, fluorure, pH 2–4) ; les eaux huileuses générales des machines de l'atelier de carrosserie et du lavage des sols ; et les eaux usées domestiques. Les ajouts spécifiques aux véhicules électriques — traces d'électrolyte des modules de batterie et condensat d'humidification des salles sèches — ajoutent une charge faible mais nouvelle, mais la peinture et la phosphatation dominent toujours le bilan massique.
La stratégie de plateforme de VW de 1997 (Wilhelm, Springer, DOI 10.1007/978-3-642-60374-7_12) a normalisé la production entre les marques VW, Audi, Seat et Skoda. Cette même logique s'applique aux systèmes d'utilités : un équipementier de rang 1 réutilise une conception de référence et l'adapte, plutôt que de réinventer la filière de traitement à chaque nouvelle usine.
Séparation à la source : la première décision d'ingénierie
La filière de traitement de VW commence à l'atelier, et non à la station d'épuration. La première décision d'ingénierie consiste à déterminer quels flux doivent être maintenus séparés sur leur chemin vers la station centrale. Les purges de la cabine de peinture à charge phénolique sont séparées car leur mélange avec l'effluent de phosphatation modifie le pH et la spéciation des métaux, ce qui détruit la biologie en aval. L'eau de rinçage de phosphatation — riche en zinc, nickel et manganèse, et à pH 2–4 — est maintenue dans une boucle de neutralisation dédiée jusqu'à ce que les métaux soient précipités, car du zinc à >10 mg/L inhibera la nitrification et empoisonnera les hétérotrophes. L'eau huileuse de l'atelier de carrosserie est collectée séparément afin qu'un système DAF industriel pour eaux usées automobiles huileuses puisse retirer l'huile libre avant qu'elle ne s'émulsionne dans le bassin biologique.
La page de recherche VW-Navarra de l'Université de Navarre documente que l'usine coordonne le travail environnemental entre les services Peinture, Environnement et Prévention (en.unav.edu, Chair business Volkswagen). Cette structure organisationnelle reflète la philosophie de séparation : chaque atelier gère son propre flux et son prétraitement, puis transmet un effluent de qualité définie à l'étape biologique centrale.
| Flux | Source | Contaminants clés | Plage type à l'entrée | Première étape de traitement |
|---|---|---|---|---|
| Purge de l'atelier peinture | Peinture, rinçage d'électrodéposition | Phénols, tensioactifs, COV, DCO | DCO 1 000–5 000 mg/L ; phénols 50–500 mg/L | Régulation + traitement biologique |
| Rinçage de phosphatation | Ligne de prétraitement | Zn, Ni, Mn, F⁻, pH faible | pH 2–4 ; Zn 20–100 mg/L | Correction du pH + précipitation |
| Eaux huileuses de l'atelier carrosserie | Emboutissage, usinage, lavage des sols | Huile libre et émulsionnée, MES | Huile 200–2 000 mg/L ; MES 500–3 000 mg/L | DAF |
| Eaux usées domestiques | Bureaux, cantine, vestiaires | DBO, ammoniac, pathogènes | DBO 200–400 mg/L ; NH₃-N 20–50 mg/L | Dégrillage + traitement biologique |
La séparation à la source permet à l'étape biologique de fonctionner efficacement. Chaque flux reçoit un prétraitement adapté avant recombinaison, ce qui explique pourquoi une usine de la classe VW exploite quatre chaînes de prétraitement alimentant deux ou trois réacteurs biologiques, plutôt qu'un seul flux mixte à l'entrée.
Prétraitement : DAF, régulation et correction du pH
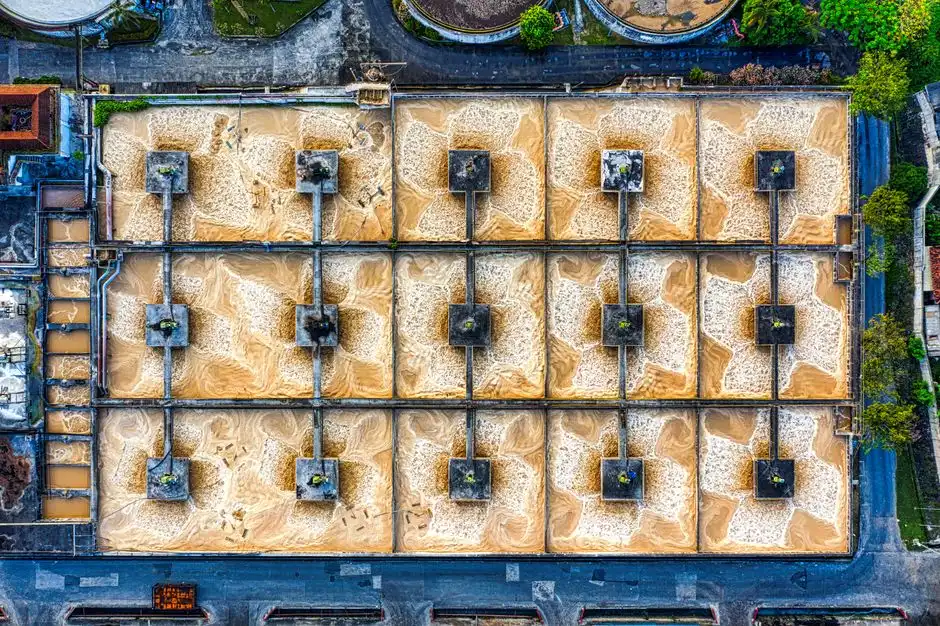
Des équipements standards se situent entre l'atelier de production et le bioréacteur : une unité de flottation à air dissous, des bassins de régulation, un skid de dosage de coagulant et de correction du pH piloté par automate, ainsi qu'une grille rotative mécanique en tête de station pour les solides grossiers. Le DAF traite l'huile, la graisse et les matières en suspension issues de l'atelier carrosserie et des flux huileux généraux ; il sert également d'étape de finition pour le trop-plein de l'atelier peinture chargé en pigments entraînés. La régulation atténue la charge ponctuelle liée à la peinture par lots et évite les chocs hydrauliques sur le bassin d'aération.
La correction du pH est l'étape la plus sujette aux défaillances dans une chaîne de traitement de classe VW. L'eau de rinçage de phosphatation arrive à un pH de 2 à 4 et doit être relevée à 6,5–7,5 avant de pouvoir être mélangée à l'effluent de l'atelier de peinture et alimenter le traitement biologique. Le dosage de chaux ou de soude caustique est la solution par défaut ; le skid doit gérer à la fois les flux acides et alcalins, car le bassin d'égalisation reçoit les deux. Le dosage chimique est une étape standard intégrée — le coagulant (généralement du chlorure de polyaluminium à 50–200 mg/L) et le floculant (PAM, 1–5 mg/L) sont dosés en amont du DAF (flottation à air dissous) ou d'un clarificateur lamellaire en aval pour capter les solides colloïdaux de peinture qui, sinon, traverseraient et encrasseraient les membranes de tout MBR (bioréacteur à membrane) en aval.
L'étape biologique : boues activées adaptées à l'effluent phénolique
L'étape biologique constitue le cœur technique d'une usine VW, en particulier les travaux menés chez VW-Navarra avec l'Université de Navarre. Le portail de recherche répertorie un projet qui a étudié la faisabilité opérationnelle d'un bioréacteur à boues activées alimenté par l'effluent phénolique de VW-Navarra et examiné le comportement d'un effluent industriel présentant une force ionique significative avant un traitement conventionnel (biologique) et avancé (photo-oxydation) (chercheuses principales : Mabel Rodríguez et Paz Morer, TECNUN ; coordinatrice VW-Navarra : Ana Moreno, Environnement). Ce projet fournit le cadre publié sur la manière dont VW gère biologiquement son flux chargé en phénols plutôt que de l'expédier hors site comme déchet dangereux.
Le mécanisme utilise une biomasse hétérotrophe acclimatée employant les phénols comme source primaire de carbone et d'énergie. L'acclimatation prend généralement 2 à 4 semaines d'augmentation progressive de l'alimentation, après quoi une élimination des phénols supérieure à 95 % est réalisable en passage unique. Les paramètres d'exploitation clés pour un système de boues activées d'atelier de peinture automobile sont : MLSS 3 000–5 000 mg/L, TRH 12–36 h, ratio F/M 0,1–0,3 kg DBO/kg MLSS·j, OD 2–4 mg/L, et pH 6,5–7,5. L'âge des boues est maintenu à 20–40 jours pour conserver la population à croissance lente dégradant les phénols. L'étude a comparé cette filière conventionnelle à la photo-oxydation avancée (UV/H₂O₂ et photo-Fenton) — utile comme étape de finition pour les phénols résiduels lorsque la limite de rejet est stricte, mais non économique comme étape de réduction principale.
| Paramètre | Plage de fonctionnement typique | Notes de conception |
|---|---|---|
| MLSS | 3 000–5 000 mg/L | Une valeur plus élevée améliore l'élimination des phénols mais nuit à la décantation |
| TRH | 12–36 h | 24 h est une base courante pour un mélange d'atelier de peinture |
| Rapport F/M | 0,1–0,3 kg DBO/kg MLSS·j | Un rapport plus faible favorise la dégradation phénolique |
| OD | 2–4 mg/L | En dessous de 2 mg/L, l'élimination des phénols s'effondre |
| TRS | 20–40 jours | Retient les bactéries dégradant le phénol, à croissance lente |
| Phénols à l'entrée | 50–500 mg/L | Effluent cible : <0,5 mg/L pour le rejet, <0,1 mg/L pour la réutilisation |
Les installations modernes remplacent souvent le clarificateur par un bioréacteur à membrane MBR utilisant un module de membrane PVDF immergée avec une taille de pores inférieure à 1 μm. Un MBR découple la rétention de la biomasse du temps de rétention hydraulique, fonctionne à un MLSS de 8 000 à 12 000 mg/L et réduit les MES de l'effluent en dessous de 1 mg/L, permettant de dimensionner l'étage tertiaire en aval uniquement pour les solides dissous. Pour les flux de peinture contenant du phénol, un MBR offre une marge de sécurité : si une charge ponctuelle échappe à l'acclimatation, la membrane retient la biomasse dans le bassin, réduisant le temps de récupération.
Affinage tertiaire et boucle de réutilisation
L'eau passe par un affinage tertiaire après l'étage biologique. Une filière typique de classe VW utilise une filtration multi-média (sable + anthracite + grenat) pour réduire les MES résiduelles, puis une désinfection — le plus souvent du dioxyde de chlore généré sur site via un générateur de dioxyde de chlore, ou de l'ozone lorsque le chlore résiduel pose problème pour le système récepteur. La filtration multi-média traite l'essentiel des particules résiduelles, tandis qu'un filtre multi-média d'affinage en aval d'un MBR sert de filtre de protection pour le prétraitement par osmose inverse.
La réutilisation est l'orientation stratégique de ces installations. L'effluent traité est actuellement envoyé vers l'appoint des tours de refroidissement, l'irrigation paysagère et les chasses d'eau. L'article MDPI Water de 2023 par Maddaloni et al. (DOI 10.3390/w15142569) a évalué les eaux usées traitées comme matière première pour les cellules d'électrolyse à oxyde solide, démontrant que l'effluent municipal et industriel traité peut constituer une source d'eau viable pour la production d'hydrogène vert après déminéralisation. Un système d'osmose inverse industriel pour la réutilisation des eaux usées traitées agit comme point de convergence entre la station d'épuration et la salle de l'électrolyseur. L'osmose inverse fait chuter la conductivité en dessous de 10 μS/cm et la silice en dessous de 0,5 mg/L, répondant aux exigences d'un empilement SOEC. VW passe du « traiter et rejeter » au « traiter et réutiliser » à mesure que la demande d'hydrogène sur site augmente.
Ce qu'une usine similaire devrait spécifier en 2026
Pour une usine satellite de moins de 200 m³/jour, la chaîne de référence préfabriquée comprend un dégrilleur rotatif, un bassin d'égalisation, un DAF, des boues activées ou un MBR, un filtre multicouche et une désinfection. Pour les sites à emprise réduite, une unité préfabriquée enterrée telle que l'unité WSZ underground integrated sewage treatment offre un module biologique préassemblé de 1 à 80 m³/h, bien qu'une usine d'assemblage automobile de pleine taille traitant l'effluent de l'atelier peinture nécessite généralement un MBR conçu sur mesure. Si les composés phénoliques dépassent régulièrement 200 mg/L, spécifiez un MBR à membranes PVDF ; si le flux est majoritairement domestique avec un léger mélange industriel, un module biologique préfabriqué suffit.
Lorsqu'une réutilisation pour l'appoint des tours de refroidissement ou l'alimentation SOEC est prévue, l'osmose inverse est obligatoire et doit être dimensionnée pour un taux de récupération de 65 à 75 % avec dosage d'antitartre. L'objectif de conformité de référence est la directive européenne sur les eaux urbaines résiduaires 91/271/CEE pour le rejet vers l'égout municipal, auquel s'ajoutent les limites locales (généralement DCO < 125 mg/L, phénols totaux < 0,5 mg/L, Zn < 2 mg/L). Il convient de spécifier la chaîne de traitement pour atteindre ces valeurs réglementaires précises.
Questions fréquemment posées
Quelles opérations unitaires une usine d'assemblage de véhicules électriques Volkswagen utilise-t-elle pour traiter ses eaux usées ?
VW utilise la séparation à la source, un prétraitement par DAF et égalisation, une correction du pH, une étape biologique par boues activées ou MBR adaptée à l'effluent phénolique, une filtration multicouche et une désinfection, avec ajout d'osmose inverse lorsque l'eau traitée est réutilisée pour le refroidissement ou la production d'hydrogène. L'étape biologique pour l'effluent phénolique de l'atelier peinture est documentée dans le projet de recherche de l'Université de Navarre / VW-Navarra dirigé par Mabel Rodríguez et Paz Morer.
Comment VW gère-t-il les eaux usées phénoliques issues de la peinture ?
Les purges phénoliques de l'atelier peinture sont séparées à la source et alimentent un bioréacteur à boues activées acclimaté, généralement exploité à une concentration de MES de 3 000 à 5 000 mg/L, avec un TRH de 12 à 36
Questions fréquemment posées
Comment Volkswagen traite-t-il les eaux usées de son usine d'assemblage de véhicules électriques ?
Volkswagen utilise un procédé en plusieurs étapes intégrant une séparation physico-chimique suivie d'un traitement biologique avancé pour respecter les normes de rejet. Le processus débute généralement par une coagulation et une floculation afin d'éliminer les matières en suspension et les métaux lourds, suivies d'un bioréacteur à membrane (MBR) ou d'une osmose inverse (RO) pour obtenir un effluent de haute pureté pouvant être recyclé pour le refroidissement industriel ou le nettoyage des sols.
Quels polluants proviennent des eaux usées d'un atelier de peinture automobile ?
L'effluent d'atelier de peinture se caractérise par de fortes concentrations de solvants organiques, de tensioactifs, de pigments et de métaux lourds tels que le zinc, le nickel et le chrome. Ces flux contiennent également des polymères et résines complexes, qui contribuent à des niveaux élevés de demande chimique en oxygène (DCO) dépassant souvent 2 000 mg/L, nécessitant un prétraitement ciblé pour éviter la toxicité envers les systèmes biologiques en aval.
Pourquoi VW-Navarra utilise-t-elle les boues activées pour l'effluent phénolique ?
Des systèmes à boues activées sont utilisés sur le site de Navarra pour dégrader efficacement les composés phénoliques, sous-produits courants des procédés spécialisés de revêtement et d'étanchéification. En maintenant une population microbienne contrôlée dans un environnement aérobie, l'usine peut atteindre des rendements d'élimination du phénol de 95 % à 99 %, garantissant que l'effluent respecte la réglementation environnementale locale avant le rejet final ou la réutilisation.
Les eaux usées automobiles traitées peuvent-elles être réutilisées pour l'hydrogène vert ?
Oui, les eaux usées traitées peuvent servir de matière première durable pour la production d'hydrogène vert par électrolyse, à condition de subir une finition supplémentaire. L'eau doit être traitée selon des normes ultra-pures, atteignant généralement des niveaux de conductivité inférieurs à 0,1 µS/cm grâce à la déminéralisation et à l'électrodéionisation (EDI), afin d'éviter la dégradation des membranes de l'électrolyseur et d'assurer une performance optimale du catalyseur.
Quelle est la filière de traitement type pour une usine de fabrication de véhicules électriques ?
La filière de traitement standard commence par une séparation eau-huile et des bassins de neutralisation pour équilibrer le pH. Elle est suivie d'une flottation à air dissous (DAF) pour éliminer les huiles émulsionnées et les matières solides, d'une étape de traitement biologique (comme un MBR) pour la réduction organique, et d'une étape tertiaire finale utilisant la nanofiltration ou l'osmose inverse pour éliminer les sels dissous et les contaminants traces, permettant un cycle de l'eau en boucle fermée.