Pourquoi les purges de fluides d'usinage constituent un problème ZLD distinct
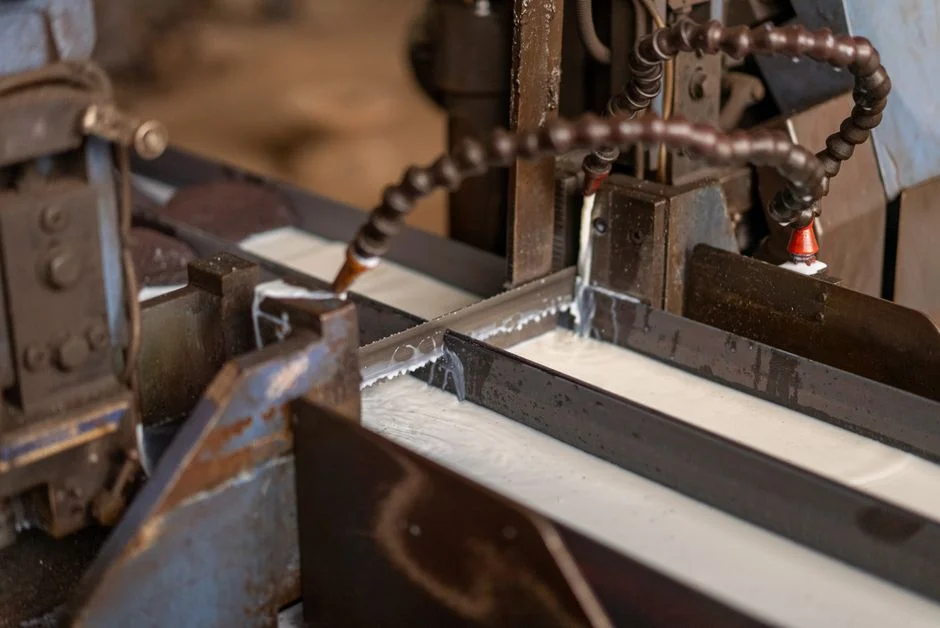
La majeure partie de la littérature ZLD 2022–2024, y compris Plata et al. (2022), porte sur les purges de tours de refroidissement en recirculation dans les centrales électriques, où la préoccupation principale est la teneur en solides dissous totaux (TDS) et l'entartrage, plutôt que les huiles libres et émulsionnées. Cette distinction est essentielle, car les purges de fluides d'usinage contiennent une matrice complexe de lubrifiants semi-synthétiques ou synthétiques, de glycols, de biocides, de triazines et d'huile parasite, dont le comportement diffère fortement de celui des sels inorganiques. Par exemple, les purges de centrales électriques peuvent contenir des inhibiteurs spécifiques tels que des phosphates ou des bromures, mais ceux-ci ne provoquent généralement pas le même encrassement sévère des surfaces d'échange thermique que les composés organiques et huileux des fluides d'usinage (données de terrain Zhongsheng, 2026). Tenter d'alimenter un concentrateur de saumure, en particulier un évaporateur à film tombant à recompression mécanique de vapeur (MVR), directement avec une purge de fluide chargée d'huile peut entraîner un encrassement rapide des faisceaux tubulaires, souvent en quelques heures, nécessitant des cycles fréquents et coûteux de nettoyage en place (CIP). Par conséquent, tout dimensionnement ZLD pour les purges de fluides d'usinage doit prioriser les données quantitatives d'huiles et graisses (O&G) et de demande chimique en oxygène (DCO), et non uniquement les TDS, comme facteurs déterminants de la conception du prétraitement. Comme le formule Ahmed (2023) dans une thèse de la West Virginia University, les systèmes ZLD visent souvent la récupération de « minéraux critiques et d'eau à faible salinité » ; toutefois, dans les purges de fluides d'usinage, les « minéraux » sont plus souvent des sels simples tels que le chlorure de sodium et les sulfates issus des ajusteurs de pH, des inhibiteurs de corrosion et des formulations de biocides, plutôt que des éléments stratégiques à haute valeur.
Étape 1 : caractériser le flux de purge de fluide d'usinage
Une caractérisation précise du flux de purge de fluide d'usinage constitue l'étape fondamentale pour concevoir un système ZLD robuste, influençant directement le choix et le dimensionnement des équipements. Les paramètres clés requis pour un bilan matière et énergétique complet comprennent le débit journalier (m³/j), la demande chimique en oxygène (DCO), la demande biochimique en oxygène (DBO₅), les matières en suspension (MES), les huiles et graisses (O&G, fractions libres et émulsionnées), les solides dissous totaux (TDS), l'azote total (NT), la conductivité, le pH, la température et une estimation de la fraction d'huile parasite. Pour une usine de métallurgie typique en 2026, les ingénieurs doivent s'attendre à des teneurs en DCO de 2 000–15 000 mg/L, des concentrations d'O&G de 200–2 000 mg/L avant traitement initial, des TDS de 1 500–8 000 mg/L et un azote total de 50–300 mg/L (données de terrain Zhongsheng, 2026). Il est essentiel de prélever des échantillons composites sur au moins sept jours d'exploitation afin de capturer fidèlement les variations d'un poste à l'autre de la concentration du fluide, du dosage des biocides et des programmes de production. Plata et al. (2022) ont souligné que la caractérisation de la purge est le déterminant principal du fractionnement de la filière ZLD dans les centrales électriques ; de même, pour les fluides d'usinage, la variable dominante du dimensionnement du prétraitement est la charge en O&G, et non uniquement les TDS.
Paramètre
Plage typique (purge de fluides d'usinage)
Unité
Débit
5–100
m³/j
Demande chimique en oxygène (DCO)
2 000–15 000
mg/L
Demande biochimique en oxygène (DBO₅)
500–5 000
mg/L
Matières en suspension (MES)
50–500
mg/L
Huiles et graisses (O&G)
200–2 000
mg/L
Solides dissous totaux (TDS)
1 500–8 000
mg/L
Azote total (NT)
50–300
mg/L
pH
7,0–9,5
-
Température
25–45
°C
Étape 2 : prétraitement pour protéger la filière thermique
Un prétraitement efficace est essentiel pour les systèmes ZLD traitant les purges de fluides d'usinage, car il prévient l'encrassement rapide des évaporateurs thermiques et des membranes d'osmose inverse en aval. Le premier étage de prétraitement comprend généralement un système de flottation à air dissous (DAF) pour l'élimination des huiles et du fluide, conçu pour ramener les concentrations d'huile libre et émulsionnée en dessous de 30 mg/L (données de terrain Zhongsheng, 2026). Le DAF (flottation à air dissous) est l'équipement de référence pour les purges de fluides, car sa conception robuste gère efficacement les charges variables en tensioactifs et la forte teneur en huile qui colmateraient rapidement les filtres à média conventionnels. Après le DAF, un filtre multimédia est utilisé en second étage pour ramener les MES en dessous de 10 mg/L, protégeant les membranes d'OI sensibles de l'encrassement particulaire. Un troisième étage de finition, optionnel, avant l'osmose inverse (OI) consiste en une ultrafiltration (UF) avec une taille de pores typiquement comprise entre 0,01–0,05 μm. Cet étage UF constitue une barrière supplémentaire contre l'encrassement colloïdal ; Plata et al. (2022) ont intégré l'UF dans leur filière UF/OI à 9 % pour les purges de centrales (S1), établissant un précédent pour son rôle dans les systèmes ZLD à haute récupération. Enfin, le conditionnement du pH et de la température est indispensable pour respecter les spécifications d'alimentation des membranes d'OI et du concentrateur de saumure ; l'alimentation typique d'un concentrateur de saumure exige un pH de 6,5–8,5 et une température inférieure à 45 °C pour des performances optimales des évaporateurs à film tombant (données de terrain Zhongsheng, 2026).
Étape 3 : construire la filière ZLD — OI/UF, concentrateur de saumure et cristalliseur
La filière ZLD pour les purges de fluides d'usinage intègre généralement la séparation mécanique, la concentration thermique et la cristallisation afin d'atteindre une haute récupération d'eau et la production de déchets solides. En s'appuyant sur le modèle proposé par Plata et al. (2022) pour les purges de centrales (S1), la purge de fluide prétraitée est fractionnée : environ 9 % est dirigé vers une filière de finition UF/OI, tandis que les ~91 % restants poursuivent vers les étages de concentration thermique. La filière UF/OI est conçue pour récupérer 75–90 % de son alimentation sous forme de perméat de haute qualité (S1), les systèmes d'OI industriels atteignant souvent 95 % de récupération (selon les spécifications de la gamme OI Zhongsheng). Cela signifie que pour 100 m³/j de purge prétraitée, les 9 m³/j alimentant l'OI produisent environ 7,5 m³/j de perméat et 1,5 m³/j de saumure supplémentaire, ensuite combinée au flux principal de 91 m³/j et envoyée au concentrateur de saumure.
Le concentrateur de saumure, généralement un évaporateur à film tombant à recompression mécanique de vapeur (MVR), est souvent étagé en 2–3 effets pour maximiser l'efficacité énergétique. Cette unité concentre le mélange du rejet d'OI et du flux principal de purge, portant les TDS d'environ 3–5 % initialement à environ 15–20 % (données de terrain Zhongsheng, 2026). La récupération globale d'eau de la filière concentrateur de saumure est typiquement de 88 % (Plata et al., 2022, S1). Le distillat du concentrateur de saumure est ensuite affiné par échange d'ions à lits mélangés, comme modélisé par Plata et al. (2022) (S1), afin d'obtenir une eau d'appoint de qualité réutilisation, adaptée à la boucle de recirculation du fluide d'usinage. Enfin, la purge concentrée issue du concentrateur de saumure alimente un cristalliseur — à circulation forcée ou de type Oslo — qui porte les TDS au-delà de 25 % et produit un gâteau de sel sec destiné à l'élimination.
Étape ZLD
Concentration d'alimentation (TDS)
Concentration de sortie (TDS)
Récupération d'eau typique
Fonction clé
Finition UF/OI (9 % du débit)
1 500–8 000 mg/L
<50 mg/L (perméat)
75–95 % (du flux à 9 %)
Récupération d'eau de haute qualité, concentration supplémentaire des sels
Concentrateur de saumure (91 % du débit + rejet d'OI)
3–5 %
15–20 %
88 % (système global)
Réduction de volume, production de distillat de haute pureté
Échange d'ions à lits mélangés
<50 mg/L (distillat CS)
<1 mg/L (eau affinée)
>99,9 % (qualité de l'eau)
Eau ultrapure pour réutilisation
Cristalliseur
15–20 %
>25 % (coulis)
>99,5 % (vers ZLD)
Production de gâteau de sel solide
Étape 4 : dimensionner le cristalliseur et la filière finale de gestion des solides
Le dimensionnement du cristalliseur est dicté par la charge en solides dissous totaux (TDS) du concentré, l'objectif de récupération d'eau et le bilan énergétique thermique requis pour une précipitation complète des solides. Pour atteindre un véritable rejet liquide zéro, le cristalliseur doit récupérer plus de 99,5 % de l'eau de son alimentation, produisant un coulis à forte teneur en solides. Les considérations de conception principales comprennent la charge évaporative (exprimée en kW ou MMBtu/h) nécessaire pour extraire l'eau restante, et le temps de séjour requis du cristalliseur pour faire croître un produit cristallin de granulométrie uniforme et facilement déshydratable. Cela implique un compromis : des charges évaporatives plus élevées peuvent réduire l'emprise au sol mais augmenter la consommation d'énergie, tandis que des temps de séjour plus longs peuvent réduire l'intensité énergétique mais nécessiter des cuves plus grandes.
Après cristallisation, le coulis de sel nécessite une déshydratation afin de produire un gâteau sec apte à la mise en décharge, typiquement avec moins de 5 % d'humidité (données de terrain Zhongsheng, 2026). Les filtres-presses à plateaux et cadres sont l'équipement standard pour la déshydratation des gâteaux de sel ZLD en 2026, en raison de leur construction robuste et de leur capacité à traiter des solides abrasifs et à atteindre une faible teneur en humidité. L'étape finale de fermeture de la boucle ZLD est la gestion des condensats : les vapeurs du concentrateur de saumure et du cristalliseur sont condensées, affinées par échange d'ions à lits mélangés, puis réutilisées comme eau d'appoint de haute qualité pour la boucle de recirculation du fluide d'usinage, éliminant ainsi le rejet liquide et minimisant la demande en eau douce.
CS vs OI-CC : choisir la variante ZLD adaptée à votre usine
Le choix entre un système basé sur un concentrateur de saumure (ZLD-CS) et un système d'osmose inverse en circuit fermé (ZLD-OI-CC) pour les purges de fluides d'usinage dépend des facteurs économiques propres au site, de l'objectif de récupération d'eau et des exigences d'élimination du concentré final. Le scénario ZLD-CS, tel que modélisé par Plata et al. (2022) (S1), atteint une récupération globale d'eau de 88 % à partir de la purge et un coût actualisé de l'eau (LCOW) de 2,9 $/m³, soit environ 6,3 fois le coût d'un rejet conventionnel. Cette approche est généralement préférée lorsqu'un déchet solide sec est imposé ou lorsque les teneurs élevées en chlorures de l'alimentation dépassent les limites opérationnelles des membranes d'OI (typiquement >20 000 mg/L pour une OI standard, données de terrain Zhongsheng, 2026).
À l'inverse, le scénario ZLD-OI-CC, également détaillé par Plata et al. (2022) (S1), affiche une récupération d'eau plus élevée de 93 % et un LCOW nettement inférieur de 0,97 $/m³, soit environ 2,1 fois le coût d'un rejet conventionnel. Le ZLD-OI-CC est une option plus attractive lorsque le coût de l'énergie est le poste OPEX dominant et que la saumure concentrée résiduelle peut être gérée de manière économique par injection en puits profond ou évacuation par camion hors site, plutôt que de nécessiter un solide sec. Ces chiffres de LCOW, issus des purges de centrales, doivent être considérés comme des points de départ ; l'OPEX réel spécifique aux fluides d'usinage sera probablement plus élevé en raison de la charge intensive de prétraitement DAF/UF et du potentiel accru d'encrassement par les biocides, une lacune reconnue de la littérature évaluée par les pairs pour 2024–2026.
Paramètre
ZLD-CS (Plata et al., 2022)
ZLD-OI-CC (Plata et al., 2022)
Récupération d'eau à partir de la purge
88 %
93 %
Coût actualisé de l'eau (LCOW)
2,9 $/m³
0,97 $/m³
Multiplicateur de coût vs rejet conventionnel
6,3X
2,1X
Facteur principal de sélection
Solide sec requis, chlorures élevés
Coût de l'énergie, options d'élimination de la saumure
Applicabilité aux fluides d'usinage
Nécessite un prétraitement robuste, gère les TDS élevés
Nécessite un prétraitement robuste, énergie plus faible, nécessite l'élimination de la saumure
Liste de contrôle de déploiement 2026 et feuille de dimensionnement
Une liste de contrôle de déploiement robuste pour un système ZLD de fluides d'usinage en 2026 garantit que tous les paramètres critiques de conception et d'exploitation sont traités avant un investissement en capital significatif. Les étapes essentielles comprennent : la caractérisation complète de l'influent, l'examen des données pilotes DAF/UF pour confirmer l'efficacité du prétraitement, la justification du fractionnement 91/9 de la filière ZLD par un bilan matière détaillé, la validation du budget énergétique thermique du concentrateur de saumure et, enfin, l'établissement d'une filière claire d'élimination du sel du cristalliseur. Pour un dimensionnement rapide, une règle empirique indique que pour 100 m³/j de purge de fluide prétraitée, il faut compter environ 2,5–4,0 MWh/j de consommation d'énergie thermique dans la filière concentrateur de saumure, produisant autour de 700–900 m³/j d'eau récupérée au benchmark de récupération de 88 % (données de terrain Zhongsheng, 2026). Il est important de signaler une lacune reconnue de la littérature : en 2026, aucun article évalué par les pairs ne quantifie l'OPEX ZLD spécifiquement pour les purges de fluides d'usinage, ce qui signifie que les ingénieurs doivent encore extrapoler les estimations de coût à partir des données de purges de centrales et de FGD (Ahmed, 2023, S2), en appliquant des facteurs de contingence appropriés aux défis spécifiques des flux organiques et chargés d'huile.
Questions fréquentes
Qu'est-ce que le fractionnement 91/9 en ZLD pour les purges de fluides d'usinage ?
Le fractionnement 91/9, adapté de Plata et al. (2022) (S1), consiste à diriger environ 91 % du débit de purge prétraitée vers un concentrateur thermique de saumure pour la récupération massive d'eau, tout en envoyant les 9 % restants vers une filière de finition par ultrafiltration/osmose inverse (UF/OI). Ce fractionnement optimise la récupération globale d'eau (88–93 %) et gère la charge saline élevée en concentrant thermiquement la majorité du flux.
Quel est l'ordre de grandeur typique CAPEX/OPEX d'un système ZLD pour fluides d'usinage ?
Sur la base des références ZLD de centrales (Plata et al., 2022, S1), le coût actualisé de l'eau (LCOW) d'un système ZLD-CS peut atteindre 2,9 $/m³, soit environ 6,3 fois celui d'un rejet conventionnel. Pour le ZLD-OI-CC, il s'élève à environ 0,97 $/m³, soit 2,1 fois un rejet conventionnel. Bien que le CAPEX spécifique varie largement selon le débit et la complexité, ces chiffres de LCOW mettent en évidence les augmentations significatives des coûts opérationnels liées à la consommation d'énergie et de réactifs.
Quand devez-vous choisir un ZLD à concentrateur de saumure (CS) plutôt qu'un ZLD par osmose inverse en circuit fermé (OI-CC) ?
Choisissez un système ZLD-CS lorsqu'un déchet solide sec est requis, ou lorsque les teneurs élevées en solides dissous totaux (TDS) ou en chlorures de l'influent dépassent les limites pratiques des membranes d'osmose inverse (par ex. >20 000 mg/L de TDS). Le ZLD-OI-CC est généralement préféré lorsque l'efficacité énergétique est primordiale et que la saumure concentrée peut être gérée économiquement par injection en puits profond ou évacuation par camion hors site.
Le ZLD est-il imposé par la réglementation pour les purges de fluides d'usinage ?
Le ZLD n'est pas universellement imposé par la réglementation fédérale aux États-Unis pour tous les rejets industriels, y compris les purges de fluides d'usinage. Toutefois, des permis de rejet étatiques ou locaux spécifiques, ou l'absence d'un point de rejet viable, peuvent de facto exiger le ZLD. Par ailleurs, les entreprises poursuivent souvent le ZLD pour la réutilisation de l'eau, les objectifs de durabilité et l'atténuation des risques réglementaires futurs, en particulier dans les régions sous stress hydrique.
Quelles sont les limites critiques d'huiles et graisses pour les filières thermiques ZLD ?
Pour un fonctionnement efficace des concentrateurs thermiques de saumure, la concentration en huiles et graisses (O&G) du flux d'alimentation doit être rigoureusement maîtrisée, typiquement en dessous de 30 mg/L (données de terrain Zhongsheng, 2026). Des teneurs plus élevées en O&G entraînent un encrassement sévère des surfaces d'échangeurs thermiques, réduisant l'efficacité du transfert de chaleur, augmentant la consommation d'énergie et nécessitant des procédures fréquentes et coûteuses de nettoyage chimique en place (CIP), ce qui compromet la viabilité économique du système.
Articles techniques destinés aux acheteurs et ingénieurs du traitement des eaux usées. Vérifiez les valeurs de dimensionnement spécifiques au site par rapport aux permis en vigueur, aux analyses d’effluent et à la proposition d’équipement finale.