Peut-on valoriser la purge de tour de refroidissement pour la réutiliser comme eau d'appoint ?
Les spécifications de valorisation de la purge de tour de refroidissement couvrent typiquement un TDS entrant de 1 200 à 6 000 mg/L pour 4 à 8 cycles de concentration, un taux de récupération par osmose inverse (OI) de 70 à 85 % pour des charges inférieures à environ 5 000 mg/L de TDS, et un CAPEX de 50 000 à 500 000 $ pour des installations de 50 à 500 m³/j. Le prétraitement, le flux membranaire et les seuils de rejet déterminent si l'OI, l'évaporation ou un hybride ZLD est réalisable.
Les systèmes de valorisation de la purge de tour de refroidissement peuvent récupérer jusqu'à 80 % du débit rejeté pour le réutiliser comme eau d'appoint. Les premières synthèses présentaient les résultats GSA/NREL sous forme d'une fourchette d'économie d'eau douce de 16 à 53 % ; le site d'essai GSA de Las Vegas évalué par le NREL a rapporté une réduction de 53 % de la purge et une baisse de 16 % de la consommation d'eau totale de la tour, avec un retour sur investissement inférieur à trois ans au tarif combiné eau/assainissement publié par la GSA. Les systèmes traitent une purge dont le TDS varie de 1 200 à 6 000 mg/L pour 4 à 8 cycles de concentration, par osmose inverse (OI), conditionnement chimique ou zéro rejet liquide (ZLD). L'encrassement membranaire, la corrosion par les chlorures et les autorisations locales de rejet restent les principales contraintes de conception, avec un CAPEX qui se maintient dans la fourchette 50 000 à 500 000 $ selon la taille et la technologie.
Pourquoi les sites industriels privilégient la valorisation de la purge
La valorisation de la purge de tour de refroidissement réduit la demande en eau douce et le volume rejeté lorsque les tours fonctionnent à des cycles de concentration modestes. Les tours de refroidissement représentent environ 40 % de la consommation industrielle mondiale d'eau (AIE 2023), et la purge constitue souvent 25 à 30 % des pertes en eau d'appoint à seulement 4 cycles de concentration. Les ingénieurs procédé évaluent donc la réutilisation de l'eau de tour de refroidissement lorsque le coût de l'eau d'appoint, les redevances de rejet ou les contraintes de stress hydrique augmentent.
La pression réglementaire croît en parallèle. La révision 2024 par l'EPA des ELG pour la production d'électricité à vapeur, au titre du 40 CFR Part 423, durcit certains effluents de centrales ; elle ne réécrit pas une table universelle chlorures ou TDS applicable à toutes les industries. La directive européenne sur les émissions industrielles (2010/75/UE) continue de pousser à la réutilisation et à l'efficacité hydrique dans les régions à fort stress hydrique. Sur le plan économique, une tour de 1 000 m³/j avec 80 % de récupération de purge peut économiser jusqu'à environ 120 000 $ par an à 3,5 $/m³ d'eau douce et 2,0 $/m³ de redevance d'assainissement. Le site d'essai GSA de Las Vegas (évaluation NREL) a montré une réduction de 53 % de la purge et de 16 % de la consommation d'eau, avec un retour sur investissement inférieur à trois ans au tarif combiné eau/assainissement publié par la GSA.
Les centres de données qui cherchent à développer la réutilisation de l'eau aux États-Unis partent souvent des mêmes paramètres CoC, TDS et taux de récupération utilisés dans l'industrie et la production d'électricité. Lorsque la purge se mélange à un effluent de procédé riche en matières organiques avant récupération, un système de traitement par bioréacteur à membranes (BRM/MBR) peut abaisser la DBO et la DCO avant les membranes.
La purge de tour en bref : cycles de concentration, limites de TDS et seuils de déclenchement
La purge de tour de refroidissement démarre lorsque les sels dissous ou des ions comme les chlorures dépassent les limites fixées, généralement à 4 à 8 cycles de concentration. Les cycles de concentration (CoC) correspondent aux sels dissous dans l'eau circulante divisés par les sels dissous dans l'eau d'appoint fraîche. L'évaporation laisse les sels dans la boucle, si bien que sans purge le circuit entartre, se corrode et perd son efficacité d'échange thermique.
Les déclenchements de purge suivent en général la corrosion, l'entartrage ou les limites d'assainissement. De nombreux programmes métallurgiques maintiennent les chlorures sous 500 mg/L. Un carbonate de calcium supérieur à environ 150 mg/L force souvent la purge pour limiter la précipitation. Les autorisations d'assainissement locales peuvent exiger un TDS proche ou inférieur à 2 000 mg/L avant rejet. Les plages industrielles courantes figurent ci-dessous.
| Secteur | Cycles de concentration typiques (CoC) | Plage de TDS de la purge (mg/L) | Déclencheurs courants de purge |
|---|---|---|---|
| Centres de données | 4 à 6 | 1 200 à 6 000 | Entartrage (CaCO₃), corrosion par les chlorures |
| Centrales électriques | 5 à 8 | 2 000 à 8 000 | Silice, dureté, chlorures |
| Industrie manufacturière | 3 à 5 | 800 à 4 000 | Encrassement organique, MES, contaminants spécifiques |
L'évaporation concentre aussi des nutriments qui nourrissent les micro-organismes : le programme chimique et la purge fonctionnent donc de concert. Pour des matières en suspension élevées qui encrassent les membranes en aval, la prétraitement par FAD (DAF) pour purge à MES élevées est une première étape courante avant OI ou nanofiltration.
Quelles limites d'entartrage freinent la récupération ZLD des semi-conducteurs ?
Les projets de récupération ZLD dans les semi-conducteurs buttent d'abord sur l'entartrage par silice, dureté et sulfates, et non sur le TDS global seul, lorsque la saumure est poussée de l'OI vers les évaporateurs. Les flux de purge ou de récupération dont la silice dépasse la solubilité propre au site, dont la dureté dépasse environ 300 mg/L en CaCO₃ sans adoucissement, ou qui présentent un risque de sulfate de calcium lié aux sulfates, nécessitent un antitartre, un adoucissement ou un traitement hybride de la saumure avant récupération poussée. Les problèmes d'entartrage se cumulent lorsque des fluorures, de l'ammoniac ou des matières organiques issus des effluents de fabrication se mélangent à la purge ; ces flux demandent souvent un prétraitement ciblé avant les étages OI et MVR/MED.
Si les matières organiques dominent la charge de récupération mixte, coupler un bioréacteur à membranes avec l'OI protège mieux le flux que l'OI seule. Les sites qui comparent cette voie peuvent examiner un système de traitement par bioréacteur à membranes (BRM/MBR) comme étape biologique avant le dessalement à haute récupération.
Technologies de valorisation de la purge : OI, évaporation et hybrides comparées
Les sites industriels évaluant des systèmes de valorisation de la purge choisissent en général l'OI pour les TDS modérés, l'évaporation pour les TDS élevés et les fortes récupérations, ou des trains hybrides pour le ZLD. Le TDS d'alimentation, la qualité de l'eau réutilisée, le prix de l'énergie et les règles de rejet de la saumure déterminent l'adéquation.
- Osmose inverse (OI) : les systèmes OI pour valorisation de la purge conviennent aux purges généralement inférieures à 5 000 mg/L de TDS. La récupération se situe couramment entre 70 et 85 %, et le perméat convient en général comme eau d'appoint. Les matières en suspension, la dureté et les matières organiques encrassent les membranes, si bien que le prétraitement est essentiel. Les étapes courantes incluent la prétraitement par FAD pour purge à MES élevées ou la filtration multicouche. Le flux OI typique pour la purge de tour se situe entre 15 et 25 LMH (litres/m²/heure).
- Évaporation (MVR/MED) : la recompression mécanique de vapeur (MVR) ou la distillation à multi-effets (MED) peut traiter des purges dont le TDS atteint 100 000 mg/L. La récupération atteint souvent 90 à 95 %, avec une eau produite proche de l'eau distillée. La consommation énergétique est plus élevée, typiquement 0,02 à 0,05 kWh/L d'eau traitée (environ 10 à 20 kWh/m³). Pour les détails de conception des trains à TDS élevé, voir systèmes d'évaporation pour purge à TDS élevé.
- Systèmes hybrides (OI + évaporation) : les installations hybrides récupèrent l'essentiel du volume par OI, puis évaporent le plus petit flux de saumure pour atteindre le ZLD. Ce découpage réduit l'énergie par rapport à l'évaporation du débit complet. Des configurations comme le XtremeRO avec BrineRefine de Saltworks illustrent ce schéma OI plus polissage de saumure utilisé sur des sels complexes.
Le conditionnement chimique accompagne tout train de récupération, en particulier l'OI. Les antitartres (phosphonates ou polymères) sont dosés entre 2 et 10 ppm pour limiter l'entartrage minéral. Les biocides comme le dosage de biocide pour valorisation de la purge à 0,5 à 2 ppm de dioxyde de chlore maîtrisent les micro-organismes qui encrassent les membranes et attaquent les métaux.
| Technologie | Plage de TDS typique (mg/L) | Taux de récupération d'eau (%) | Intensité énergétique (kWh/m³) | Avantages clés | Inconvénients clés |
|---|---|---|---|---|---|
| Osmose inverse (OI) | 1 200 à 5 000 | 70 à 85 | 0,5 à 2 | CAPEX plus faible, énergie réduite pour la récupération en volume, perméat de haute qualité | Prétraitement important, risque d'encrassement membranaire, tolérance TDS limitée |
| Évaporation (MVR/MED) | 5 000 à 100 000 et plus | 90 à 95 | 10 à 20 | Supporte des TDS très élevés, eau proche de l'eau distillée, capacité ZLD | CAPEX élevé, consommation énergétique très forte, exploitation complexe |
| Hybride (OI + évaporation) | Sans limite (pour ZLD) | 95 à 99 et plus | 2 à 10 (global) | Énergie optimisée pour ZLD, récupération maximale, traitement de saumures complexes | CAPEX le plus élevé, complexité opérationnelle de deux systèmes |
Spécifications de valorisation de la purge : TDS, flux et prétraitement
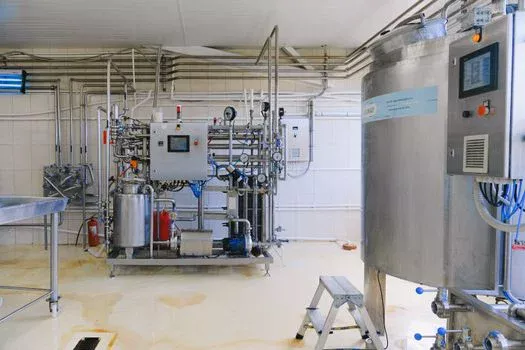
La conception efficace d'un système de valorisation de la purge de tour de refroidissement repose sur le TDS maximal admissible pour chaque technologie, le flux membranaire et un prétraitement adapté au profil de contaminants. Les ingénieurs utilisent ces paramètres pour dimensionner les équipements et vérifier les offres fournisseurs.
Les systèmes OI traitent en général jusqu'à 5 000 mg/L de TDS. Les évaporateurs gèrent des concentrations dépassant 100 000 mg/L. Les trains hybrides OI + évaporation couvrent le ZLD sur des TDS entrants essentiellement illimités en concentrant la saumure jusqu'au solide. Les valeurs de flux typiques sont :
- Osmose inverse (OI) : 15 à 25 LMH pour les applications de purge de tour de refroidissement.
- Nanofiltration (NF) : 20 à 30 LMH, souvent pour l'élimination sélective de la dureté ou de certains sels.
- Ultrafiltration (UF) : 30 à 50 LMH comme prétraitement de l'OI pour les colloïdes et matières en suspension.
Le prétraitement protège la durée de vie des membranes. Les seuils clés incluent la prétraitement par FAD pour purge à MES élevées lorsque les MES dépassent 50 mg/L ; les filtres multicouches pour turbidité supérieure à 5 NTU ; et un adoucissement (chaux ou échange d'ions) lorsque la dureté dépasse 300 mg/L en CaCO₃. Les dosages chimiques couramment utilisés sont :
- Antitartre : 2 à 10 ppm, en continu en amont de l'OI.
- Biocide : 0,5 à 2 ppm (par exemple dioxyde de chlore), intermittent ou continu.
- Ajustement du pH : maintenir souvent le pH entre 7,5 et 8,5 pour le contrôle de la corrosion et la stabilité membranaire.
Les concepteurs utilisent toujours la relation Taux de récupération = (CoC – 1) / CoC pour relier les cycles de la tour à la fraction évaporée. Pour 5 CoC, (5 – 1) / 5 = 80 %, qui correspond à l'objectif chiffré que de nombreuses installations fixent pour la récupération d'eau de purge lors du dimensionnement de l'OI ou des trains hybrides.
| Paramètre | Spécifications OI | Spécifications évaporation | Spécifications hybride |
|---|---|---|---|
| TDS maximal entrant (mg/L) | 5 000 | 100 000 et plus | Sans limite (pour ZLD) |
| Flux membranaire OI (LMH) | 15 à 25 | Sans objet | 15 à 25 (étage OI) |
| Prétraitement de l'OI | FAD (MES > 50 mg/L), filtre multicouche (turbidité > 5 NTU), adoucissement (dureté > 300 mg/L) | Minimal (souvent juste un tamisage) | Identique à l'OI pour l'étage initial |
| Dosage antitartre (ppm) | 2 à 10 | Sans objet | 2 à 10 (étage OI) |
| Dosage biocide (ppm) | 0,5 à 2 | Sans objet | 0,5 à 2 (étage OI) |
CAPEX, OPEX et ROI : justifier la valorisation de la purge auprès de votre direction financière
Justifier la valorisation de la purge de tour de refroidissement exige des CAPEX, OPEX et temps de retour clairs face aux tarifs locaux d'eau et d'assainissement. Pour une purge de 50 à 500 m³/j, un système OI coûte typiquement entre 50 000 et 200 000 $ installés. Un évaporateur se situe généralement entre 200 000 et 500 000 $. Un train ZLD hybride se place souvent entre 300 000 et 800 000 $. Ces fourchettes couvrent les équipements principaux, l'installation et la mise en service, hors gros génie civil.
L'OPEX est dominé par l'énergie, les réactifs et le remplacement des membranes. L'énergie OI se situe en général entre 0,5 et 2 kWh/m³ d'eau traitée. L'évaporation consomme typiquement 10 à 20 kWh/m³. Le coût des réactifs (antitartre, biocide, contrôle du pH) atteint souvent 0,10 à 0,30 $/m³. Le remplacement des membranes OI est couramment estimé entre 5 et 15 $/m²/an, selon la qualité de l'alimentation et la discipline de nettoyage.
Pour une tour de 1 000 m³/j à 80 % de récupération, les économies annuelles sur l'eau et le rejet peuvent atteindre 120 000 $ aux tarifs unitaires cités. Un CAPEX OI de 300 000 $ conduit alors à environ 2,5 ans de retour simple. Intégrez au modèle les coûts de permis, de formation et d'arrêt d'installation. Les outils de type EPA WATERGY peuvent aider à documenter les économies pour l'approbation budgétaire. Les projets de centres de données sur des marchés à tarifs élevés, dont de nombreux sites en Inde, reposent sur les mêmes leviers : prix de l'eau d'appoint, redevances d'assainissement et taux de récupération, et non sur un barème mondial unique.
| Poste de coût | Système OI (50 à 500 m³/j) | Système évaporation (50 à 500 m³/j) | Système hybride (50 à 500 m³/j) |
|---|---|---|---|
| CAPEX (équipements + installation) | 50 000 à 200 000 $ | 200 000 à 500 000 $ | 300 000 à 800 000 $ |
| OPEX énergie (par m³) | 0,05 à 0,20 $ (à 0,10 $/kWh) | 1,00 à 2,00 $ (à 0,10 $/kWh) | 0,20 à 1,00 $ (optimisé) |
| OPEX réactifs (par m³) | 0,10 à 0,30 $ | 0,05 à 0,15 $ (moins de chimie membranaire) | 0,10 à 0,30 $ (étage OI) |
| OPEX remplacement membranes | 5 à 15 $/m²/an | Sans objet | 5 à 15 $/m²/an (étage OI) |
| Temps de retour typique | 1,5 à 3 ans | 3 à 6 ans | 3 à 7 ans |
Conformité et limites de rejet : naviguer entre EPA, UE et règles locales
La conformité de la purge de tour de refroidissement est fixée par les ELG applicables, le permis NPDES ou le permis d'assainissement local et les limites métallurgiques internes à la tour, et non par une valeur unique mondiale de chlorures ou de TDS. Les premiers guides citaient souvent chlorures < 500 mg/L et TDS < 2 000 mg/L comme s'il s'agissait de limites universelles des ELG 2024. D'après le 40 CFR Part 423 (texte actuel de l'eCFR), les limites BAT (meilleure technique disponible) pour la purge de tour d'une centrale à vapeur plafonnent le chlore libre disponible à 0,5 mg/L maximum, le chrome à 0,2 mg/L et le zinc à 1,0 mg/L ; le tableau de la Part 423 ne fixe pas les chlorures à 500 mg/L ni le TDS à 2 000 mg/L. Une concentration de chlorures proche de 500 mg/L reste un objectif courant de maîtrise de la corrosion pour de nombreux alliages, et un TDS proche de 2 000 mg/L reste une condition fréquente d'assainissement local, mais ces valeurs doivent être confirmées dans le permis du site.
Dans l'Union européenne, la directive sur le traitement des eaux urbaines résiduaires (91/271/CEE) et la directive sur les émissions industrielles (2010/75/UE) encadrent les rejets industriels. Les valeurs cibles typiques évoquées dans l'UE pour une purge traitée restent TDS < 1 500 mg/L et chlorures < 300 mg/L lorsque les règles du milieu récepteur sont strictes, avec des variations régionales. Le risque biologique, dont la légionellose, est géré dans le cadre de programmes distincts d'hygiène de l'eau et de santé ; les spécifications de rejet sont propres au site.
Dans certaines régions, comme la Californie aux États-Unis et certains États en Inde, les sites industriels font face à des exigences de zéro rejet liquide pour certains effluents, dont la purge de tour de refroidissement. Les trains hybrides OI + évaporation deviennent alors la voie habituelle pour obtenir un résidu solide et une récupération d'eau quasi totale. Vérifiez le TDS, les chlorures, le chlore libre et les métaux par rapport à la limite applicable la plus stricte, puis dimensionnez la récupération en conséquence. Pour le contexte plus large des permis américains, voir conformité EPA pour le rejet de purge.
Liste de sélection et étape suivante
À qui s'adresse ce guide : ingénieurs de site, sociétés EPC et équipes achats qui dimensionnent la valorisation de la purge pour des centres de données, de la production d'électricité, de l'industrie manufacturière ou des utilités de fabrication de semi-conducteurs. À qui ce guide ne s'adresse pas : sites sans tour de refroidissement, ou refroidissement à passage unique sans recirculation produisant une purge. Liste de sélection : (1) mesurer le TDS, les chlorures, la dureté, la silice et les MES de la purge au CoC actuel ; (2) cartographier les limites d'assainissement ou les ELG ; (3) définir la qualité de réutilisation visée pour l'eau d'appoint ; (4) choisir OI, évaporation ou hybride selon le TDS et l'objectif ZLD ; (5) verrouiller le prétraitement pour MES > 50 mg/L ou turbidité > 5 NTU ; (6) modéliser CAPEX et OPEX aux tarifs locaux d'eau et d'énergie ; (7) confirmer les permis avant l'achat. HydropureWater peut traduire ces données de terrain en train d'équipements et en enveloppe budgétaire.
Questions fréquentes
Quel est le TDS maximal pour une valorisation de purge par OI ?
Les systèmes OI traitent en général un TDS allant jusqu'à 5 000 mg/L sur une purge de tour de refroidissement lorsque le prétraitement est adapté. Au-delà, la récupération chute et le risque d'encrassement augmente ; on préfère alors l'évaporation ou un ZLD hybride. Pour des MES > 50 mg/L, utilisez une prétraitement par FAD pour purge à MES élevées avant le skid OI afin de préserver le flux et la durée de vie des membranes à un flux de conception de 15 à 25 LMH.
Combien d'eau peut-on économiser grâce à la valorisation de la purge ?
Les économies dépendent du CoC et du taux de récupération, et non d'un pourcentage unique. Les premières estimations marketing citaient une fourchette de réduction d'eau douce de 16 à 53 % issue des travaux GSA/NREL. Le site d'essai GSA de Las Vegas évalué par le NREL a rapporté une réduction de 53 % de la purge et une réduction de 16 % de la consommation d'eau totale de la tour, avec un retour sur investissement inférieur à trois ans au tarif combiné eau/assainissement publié par la GSA. Un CoC plus élevé associé à 70 à 85 % de récupération OI augmente encore les économies d'eau d'appoint.
Quels sont les besoins énergétiques pour valoriser la purge ?
Les systèmes OI consomment typiquement 0,5 à 2 kWh/m³ d'eau récupérée en service de purge de tour. Les évaporateurs exigent couramment 10 à 20 kWh/m³, ce qui correspond à la plage plus élevée de 0,02 à 0,05 kWh/L retenue pour MVR/MED. Les trains hybrides OI + évaporation se situent souvent entre 2 et 10 kWh/m³ au global, car l'OI retire l'essentiel du volume avant la concentration de la saumure.
Faut-il un permis pour valoriser la purge ?
Oui, la plupart des sites doivent mettre à jour leur permis de construction ou de rejet lorsqu'ils récupèrent la purge ou modifient la qualité et le volume rejetés. Les unités à vapeur doivent aussi suivre les limites du 40 CFR Part 423, comme le chlore libre disponible plafonné à 0,5 mg/L dans la purge de tour. Impliquez tôt le responsable conformité environnementale afin que les conditions NPDES, de prétraitement ou de ZLD soient intégrées au cahier des charges.
Quels sont les besoins de maintenance des systèmes de valorisation de la purge ?
Les membranes OI demandent en général un nettoyage chimique tous les 3 à 6 mois, avec des nettoyages plus fréquents en cas de pic de densité de boues ou de dureté. Les évaporateurs nécessitent un détartrage annuel et une inspection mécanique. Les skids de dosage d'antitartre et de biocide doivent être contrôlés chaque semaine pour que les consignes de 2 à 10 ppm d'antitartre et 0,5 à 2 ppm de biocide restent dans la plage et que l'encrassement ne s'accélère pas.