Ce que signifie le zéro rejet liquide pour une usine industrielle vietnamienne en 2026
Une usine de zéro rejet liquide (ZLD) au Vietnam est une chaîne de traitement — généralement MBR → RO → recompression mécanique de vapeur (MVR) ou évaporateur à multiple effet (MEE) plus cristalliseur — qui récupère ≥95 % des eaux usées industrielles pour réutilisation et convertit la saumure restante en sel solide destiné à l'élimination, conçue pour respecter les limites de rejet QCVN 40:2011/BTNMT et QCVN 44:2012. Le CAPEX installé au Vietnam en 2026 s'élève généralement à 2,4–18 MUSD pour une chaîne de 500–5 000 m³/jour, avec un OPEX de 0,55–2,10 USD par m³ selon le TDS de l'influent et l'objectif de réutilisation.
L'ancrage réglementaire vietnamien est la QCVN 40:2011/BTNMT pour les eaux usées industrielles rejetées en eaux de surface ou dans le réseau d'égouts de zone industrielle : DCO ≤75 mg/L, DBO₅ ≤45 mg/L, TDS ≤1 000 mg/L, MES ≤50 mg/L, azote total ≤40 mg/L et phosphore total ≤6 mg/L. Les usines qui rejettent vers les égouts municipaux à l'intérieur d'une zone industrielle relèvent également de la QCVN 40 par référence, tandis que les exutoires plus stricts en zones de protection des captages d'eau potable suivent la QCVN 44:2012 (DCO ≤50 mg/L, DBO₅ ≤25 mg/L). Avec le durcissement des contrôles du MONRE en 2024–2026 et le refus, par plusieurs zones industrielles du Sud, du concentrat RO à TDS élevé dans le réseau d'égouts partagé, le ZLD passe d'un argument ESG volontaire à une ligne de CAPEX imposée par le permis pour les tanneries, les ateliers de galvanoplastie, les usines textiles et chimiques des pôles de HCMC, Binh Duong, Dong Nai et Hai Phong.
Le ZLD doit être distingué du rejet liquide minimal (MLD). Le MLD produit encore un flux liquide secondaire — généralement 5–20 % de l'alimentation — envoyé en injection en puits profond, en bassins d'évaporation ou en centre d'enfouissement de déchets dangereux de classe B sous forme de pulpe. Le MLD peut atteindre le même taux de réutilisation (80–90 %) avec un CAPEX inférieur de 30–50 %, mais le cadre réglementaire vietnamien n'a pas clarifié de voie d'autorisation d'injection en puits profond, et la capacité d'enfouissement de classe B dans le Sud est contrainte. Le précédent de ZLD par traitement à la chaux dans le secteur indien du contreplaqué (Prasad et al., 2019, ScienceDirect) démontre que des flux à DCO élevée (8 000–15 000 mg/L) peuvent être menés jusqu'à un résidu solide en boucle fermée — directement transposable aux exportateurs vietnamiens de produits bois. La demande mondiale de ZLD devrait croître à un TCAC de 8–9 % jusqu'en 2026, l'Asie-Pacifique étant la région la plus dynamique (Research and Markets, 2020-11), ce qui confirme que le Vietnam suit, et ne contredit pas, les schémas régionaux de CAPEX. Pour une référence de sélection de prétraitement à base de MBR, le bioréacteur à membrane MBR pour le prétraitement ZLD constitue le premier bloc standard, avec le système RO industriel de concentration de saumure en second.
La chaîne de procédé ZLD Vietnam 2026 : MBR → RO → MEE/MVR → cristalliseur
L'étape 1 est le prétraitement : un système DAF (flottation à air dissous) pour l'élimination amont des huiles et des MES (capacité de 4–300 m³/h sur 13 modèles standard) et un clarificateur lamellaire ramènent les graisses/huiles (FOG) et les MES à <30 mg/L — une exigence d'alimentation stricte pour le MBR aval, et la différence entre une durée de vie membranaire de 18 mois et de 4 ans. L'étape 2 est le bioréacteur à membrane MBR utilisant des modules PVDF immergés de porosité 0,1 μm, le module DF-series délivrant 32–135 m³/jour par unité. Le MBR ramène généralement la DCO de 1 500–4 000 mg/L à <50 mg/L et les MES à <5 mg/L, et économise environ 60 % de l'emprise génie civil par rapport aux boues activées conventionnelles — un avantage réel sur un terrain saturé de zone industrielle vietnamienne.
L'étape 3 est la concentration de saumure par RO, éventuellement avec un préétage NF lorsque la silice ou les matières colorantes encrasseraient les membranes RO. Une RO simple passe fonctionne à 60–70 % de récupération ; une RO double passe atteint 70–75 %, produisant 70–80 % de l'alimentation en perméat réutilisable et un concentrat à 50 000–80 000 mg/L de TDS que le bloc thermique peut traiter. Le bloc système RO industriel de concentration de saumure est le deuxième poste de CAPEX après l'évaporateur. L'étape 4 est l'évaporation thermique — un évaporateur MVR (électrique, 25–40 kWh/m³ de distillat) ou un MEE (à vapeur, 0,25–0,40 kg de vapeur par kg d'eau) — qui porte le concentrat RO de 50 000–80 000 mg/L à 200 000–250 000 mg/L de TDS. Le bloc thermique est le premier poste de coût sur la durée de vie : 45–65 % de l'OPEX cumulé, dominé par l'électricité ou la vapeur (selon une revue de Clean Technologies and Environmental Policy). L'étape 5 est un cristalliseur à circulation forcée ou un séchoir agité qui produit du NaCl, du Na₂SO₄ ou un gâteau de sels mixtes à <2 % d'humidité pour enfouissement ou vente — généralement 25–35 % du CAPEX total. Le cristalliseur est également l'équipement le plus risqué à l'échelle industrielle et la cause la plus fréquente d'arrêts non planifiés.
| Étape | Opération unitaire | Paramètre clé / sortie | Plage typique |
|---|---|---|---|
| 1 | DAF + lamellaire | MES vers MBR | <30 mg/L |
| 2 | MBR (PVDF, 0,1 μm) | DCO / MES effluent | <50 / <5 mg/L |
| 3 | RO (1 ou 2 passes) | Récupération / TDS du concentrat | 60–75 % / 50 000–80 000 mg/L |
| 4 | MVR ou MEE | Concentrat jusqu'au TDS | 200 000–250 000 mg/L |
| 5 | Cristalliseur / séchoir | Humidité du sel | <2 % |
Adapter la chaîne de procédé aux effluents industriels vietnamiens
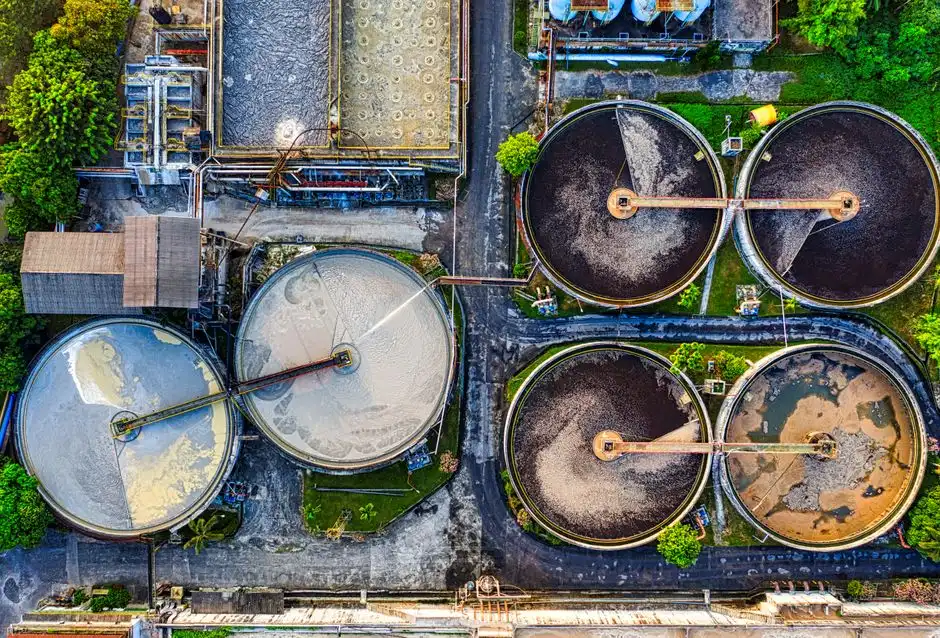
Une spécification ZLD unique pour tous les cas est l'erreur de CAPEX la plus fréquente chez les acheteurs vietnamiens, car le TDS de l'influent — et non le débit — détermine 70 % de l'OPEX. Les flux de teinture et de finition textile présentent un TDS de 8 000–25 000 mg/L et une DCO de 1 500–4 000 mg/L, dominés par les colorants réactifs et le sulfate de sodium ; la chaîne complète MBR + RO + MEE est requise, avec un préétage NF en amont de la RO pour protéger la membrane des matières colorantes et de la silice. La galvanoplastie et le traitement de surface des métaux fonctionnent à un TDS de 5 000–15 000 mg/L avec des métaux lourds, de sorte qu'un bloc dédié de précipitation chimique et d'échange d'ions est obligatoire en amont du MBR — et le cas d'OPEX dépend souvent de la valorisabilité de la récupération du nickel et du chrome au prix départ zone industrielle (crédit sulfate de nickel typique de 2,50–4,20 USD/kg Ni en 2026).
Les tanneries constituent le flux le plus contraignant : TDS 15 000–40 000 mg/L, sulfures 200–800 mg/L et ammoniac 400–1 200 mg/L, d'où un préétage de stripping ammoniacal requis avant le MBR. L'OPEX se situe en haut de la fourchette (1,40–2,10 USD/m³) car la vapeur de stripping s'ajoute à la charge de l'évaporateur. L'agroalimentaire — amidon, produits laitiers, brasserie — est le cas le plus simple à un TDS de 2 000–6 000 mg/L : un UASB anaérobie + MBR rejette généralement sous la QCVN 40, et le MLD est souvent plus économique qu'un ZLD complet, sauf si l'acheteur dispose d'un contrat de réutilisation spécifique. Le parallèle indien textile et engrais (Sedevino et al., 2023, ScienceDirect) confirme une adoption du ZLD dictée par la nécessité sous des règles de rejet plus strictes — le durcissement vietnamien de 2026 constitue une inflexion similaire. Pour une référence de dimensionnement UASB en brasserie, consultez le guide de dimensionnement des réacteurs UASB 2026 et les données de coût d'élimination de la DCO des eaux usées chimiques pour les bases d'intensification de procédé.
| Industrie | TDS influent (mg/L) | Chaîne recommandée | Fourchette OPEX (USD/m³) |
|---|---|---|---|
| Textile (teinture/finition) | 8 000–25 000 | DAF + MBR + NF + RO + MEE | 1,10–1,85 |
| Galvanoplastie / traitement de surface | 5 000–15 000 | Précipitation + IX + MBR + RO + MEE | 0,95–1,60 |
| Tannerie | 15 000–40 000 | Oxydation des sulfures + stripping NH₃ + MBR + MVR | 1,40–2,10 |
| Agroalimentaire | 2 000–6 000 | UASB + MBR (le MLD suffit souvent) | 0,55–0,90 |
| Chimie / engrais | 10 000–30 000 | MBR + RO + MEE + cristalliseur | 1,20–1,95 |
Référentiels CAPEX et OPEX installés au Vietnam en 2026
Le CAPEX clé en main installé au Vietnam en 2026 — y compris génie civil, montage, mise en service et garantie de performance de 12 mois — évolue de façon à peu près linéaire avec la capacité dans la fourchette 500–5 000 m³/jour : 2,4–4,5 MUSD pour une chaîne de 500 m³/jour, 4,5–8 MUSD pour 1 000 m³/jour, 8–13 MUSD pour 2 500 m³/jour et 12–18 MUSD pour 5 000 m³/jour. L'OPEX se situe à 0,55–2,10 USD/m³, l'énergie représentant 35–55 % de la facture et le seul bloc évaporateur thermique consommant 45–65 % de cette part énergétique. La décomposition de l'OPEX d'une installation de traitement des eaux usées 2026 publiée donne une fourchette sectorielle de 0,18–2,10 USD/m³, et la référence sur le coût de maintenance d'un évaporateur à multiple effet isole 0,08–0,42 USD/m³ de l'OPEX spécifiquement au bloc évaporateur — utile pour un audit énergétique détaillé.
L'économie repose sur deux chiffres propres au Vietnam. Premièrement, les tarifs d'eau des zones industrielles de HCMC, Binh Duong et Dong Nai s'établissent à 0,45–0,80 USD/m³ pour l'eau de process propre en 2026 (selon les grilles tarifaires des autorités de ZI locales), si bien qu'une usine de 2 000 m³/jour fonctionnant à 90–95 % de récupération compense 295 000–555 000 USD/an d'achats d'eau évités. Deuxièmement, l'élimination du sel est un coût incompressible : les redevances d'enfouissement de déchets dangereux de classe B dans le Sud du Vietnam s'élèvent à 35–80 USD/tonne en 2026, soit, pour une usine de 2 000 m³/jour produisant 8–14 tonnes/jour de gâteau de sel, 100 000–400 000 USD/an. Pour neutraliser ce coût d'élimination, il faut cristalliser jusqu'à un grade commercialisable (le NaCl > 96 % de pureté a un marché intérieur à 25–40 USD/tonne en 2026) ou co-traiter en four de cimenterie. Le retour sur investissement d'une usine ZLD de 2 000 m³/jour au Vietnam en 2026 est typiquement de 4–7 ans, avec un délai plus long pour les flux à TDS élevé qui poussent vers le haut de la fourchette d'OPEX.
| Capacité (m³/jour) | CAPEX (MUSD, clé en main) | OPEX (USD/m³) | Retour sur investissement indicatif |
|---|---|---|---|
| 500 | 2,4–4,5 | 0,85–1,80 | 5–8 ans |
| 1 000 | 4,5–8,0 | 0,70–1,60 | 4–7 ans |
| 2 500 | 8,0–13,0 | 0,60–1,40 | 4–6 ans |
| 5 000 | 12,0–18,0 | 0,55–1,25 | 3–6 ans |
Sélectionner un fournisseur ZLD au Vietnam : liste de contrôle RFQ en 7 points
La liste restreinte de fournisseurs est le point où la plupart des CAPEX ZLD vietnamiens déraillent, car une chaîne ZLD est une succession d'opérations unitaires et un ensemble évaporateur faible fait sombrer toute la chaîne. Collez ces sept points dans chaque e-mail de RFQ envoyé ce trimestre.
- Exigez trois usines de référence dont le TDS d'influent se situe à ±20 % du flux de l'acheteur — et non des études de cas génériques tirées d'une brochure.
- Exigez une garantie de bilan matière et de bilan énergétique sur le bloc évaporateur, exprimée en kWh par m³ de distillat, avec une spécification de pureté des cristaux (généralement ≥95 % NaCl ou Na₂SO₄ selon le cas).
- Vérifiez la fabrication interne des blocs MBR, RO et évaporateur ; les ensembles évaporateurs sous-traités constituent la défaillance de fiabilité la plus fréquente et la cause la plus courante de litiges de garantie.
- Exigez un taux de récupération d'eau garanti (généralement 90–95 %) et un TDS du perméat garanti (généralement <50 mg/L) inscrits dans le contrat de performance avec des clauses de dommages-intérêts forfaitaires.
- Demandez un modèle d'OPEX sur 10 ans avec des postes distincts pour l'électricité, les réactifs, le remplacement des membranes et l'élimination du sel — refusez un chiffre unique consolidé, car un OPEX agrégé masque le véritable risque de coût.
- Confirmez le service local : un ingénieur de mise en service résidant au Vietnam et un délai de réponse <48 heures pour les pièces critiques dans les zones industrielles de HCMC, Binh Duong, Dong Nai, Hai Phong et Bac Ninh.
- Vérifiez la documentation de conformité QCVN, la certification ISO 9001 / ISO 14001 et le marquage CE ou équivalent sur les skids d'équipement — cela donne à l'équipe HSE de l'acheteur une piste d'audit pour les inspections du MONRE.
Questions fréquentes
Q1 — Quelle est la capacité minimale qui rend le ZLD économiquement viable au Vietnam ?
Le plancher économique en 2026 est d'environ 500 m³/jour d'influent avec un TDS d'influent supérieur à 8 000 mg/L ; en deçà, le CAPEX fixe de génie civil et d'évaporateur de 2,4 MUSD et plus ne peut être amorti sous un retour de 7 ans dans l'environnement de coûts vietnamien (données de terrain Zhongsheng, 2026).
Q2 — Quelles industries vietnamiennes sont tenues d'installer un ZLD en 2026 ?
Les QCVN 40:2011/BTNMT et QCVN 44:2012 ne nomment pas d'industries, mais les contrôles du MONRE en 2024–2026 ont de fait exigé un ZLD complet pour les nouveaux permis de tannerie dans le Sud et pour les installations de galvanoplastie rejetant plus de 5 000 mg/L de TDS vers le réseau d'égouts de zone industrielle.
Q3 — Une usine ZLD peut-elle fonctionner au biogaz ou au solaire pour réduire l'OPEX ?
Oui — l'énergie représente 35–55 % de l'OPEX, et un PPA solaire en toiture à 0,06–0,08 USD/kWh plus le gaz de digesteur anaérobie peuvent compenser 25–45 % de la charge électrique du bloc évaporateur dans le Sud du Vietnam, où l'électricité du réseau s'établit à 0,08–0,11 USD/kWh en 2026.
Q4 — Combien de temps faut-il pour construire une usine ZLD au Vietnam ?
10–14 mois de la commande à l'achèvement mécanique et à la mise en service pour une chaîne de 1 000–2 500 m³/jour, plus 2–3 mois d'essais de performance ; 18 mois et plus si le bloc évaporateur est fabriqué à l'étranger avec un fret maritime allongé (données de projet Zhongsheng, 2026).
Q5 — Le sel produit par le cristalliseur est-il classé déchet dangereux ?
Selon les seuils de la QCVN 07:2009/BTNMT, le gâteau de sel est dangereux s'il porte des métaux lourds au-dessus des limites lixiviables spécifiées ; un centre d'enfouissement de déchets dangereux de classe B dans le Sud du Vietnam facture 35–80 USD/tonne pour l'élimination en 2026.