Pourquoi les eaux usées de transformation du thé nécessitent une conception UF différente
Un système d'ultrafiltration pour eaux usées de transformation du thé coûte en 2026 typiquement 80–380 $ par m³/j de capacité installée en CAPEX (soit 40 000–190 000 $ pour une ligne de 500 m³/j), plus 0,08–0,34 $/m³ en OPEX, avec des membranes UF à fibres creuses PVDF traitant 50–90 % de DCO, 95 %+ de matières en suspension, et une récupération de 30–60 % des polyphénols lorsqu'il est associé en amont à un préfiltre DAF (flottation à air dissous) sur la campagne thé de 6–8 mois.
Les usines de thé noir, vert et oolong rejettent un flux d'eaux usées qui ne ressemble ni aux eaux d'une station d'épuration municipale ni à un effluent agroalimentaire générique. L'influent typique présente une DCO de 1 500–6 000 mg/L, une DBO de 800–3 000 mg/L, des MES de 300–1 500 mg/L, des polyphénols de 80–400 mg/L, un pH de 4,5–6,5 et une température de 30–55 °C (données de terrain Zhongsheng, 2026). Trois sous-flux dominent : les eaux de lavage des bacs de flétrissage (riches en poussières et protéines de feuilles brisées), les eaux de nettoyage du roulage/fermentation (riches en catéchines, résidus de caféine et huiles), et l'effluent de thé vert CTC (riche en fines de fibres et tanins). Chaque flux culmine à une heure différente, ce qui explique pourquoi les variations saisonnières de débit de 3–5× entre la cueillette de mars à octobre et la dormance sont la règle, et non l'exception.
La biologie classique des boues activées est peu performante sur ce flux. Les polyphénols du thé sont bactériostatiques au-delà d'environ 150 mg/L, et le pH bas inhibe la nitrification ; un bassin de contact-stabilisation typique perd 20–30 % de sa capacité nominale en quelques semaines d'alimentation en liqueur de thé brute (données de terrain Zhongsheng, 2026). L'UF contourne entièrement le problème de toxicité en séparant physiquement les solides, les colloïdes et les organiques de haut poids moléculaire, ce qui sort la cinétique de biomasse de l'équation de conception.
Comment l'UF s'intègre dans une filière de traitement d'usine de thé
La filière type d'une ligne UF d'usine de thé en 2026 est : dégrilleur rotatif → DAF → bassin d'homogénéisation → UF → polissage optionnel OI ou ClO₂ → rejet ou réutilisation. Un 0,5–1,0 mm dégrilleur de tête retire les fragments de feuilles et les fibres filamenteuses avant le tamisage fin, puis un préfiltre DAF de ligne thé élimine 60–80 % des poussières colloïdales de thé, des huiles résiduelles et des fragments de feuilles flottants qui colmateraient sinon la membrane UF en 4–8 heures de fonctionnement. Sans DAF en amont, la fréquence de CIP du skid UF passe de 1–2× par semaine à quotidienne, ce qui à elle seule peut doubler l'OPEX.
Le bassin d'homogénéisation est dimensionné pour 12–24 heures de rétention afin d'amortir les variations diurnes et saisonnières de débit de 3–5× avant que l'UF ne voie un flux stable. Pour une usine de pointe à 500 m³/j, cela correspond à un bassin d'homogénéisation de 250–500 m³ avec brassage mécanique et correction de pH ; pour une opération intégrée de 2 000 m³/j, l'homogénéisation se scinde généralement en deux cellules de 1 000 m³ pour la redondance de nettoyage. À partir du perméat UF, deux voies de rejet sont courantes en 2026 : le rejet direct à l'égout pour respecter les limites secondaires GB 8978-1996, ou un polissage OI complémentaire pour réutilisation en eau de chaudière à ≤10 µS/cm.
La récupération des polyphénols est le point où le calcul d'OPEX devient intéressant. Le perméat UF dirigé vers une colonne d'adsorption sur résine en aval peut capter 30–60 % des catéchines et théaflavines résiduelles, produisant un extrait brut de polyphénols vendu en gros à 1,2–4 $/kg sur le marché nutraceutique. Trimmer et al. (2019) ont établi que le composant UF représente environ 61 % du CAPEX total de traitement décentralisé dans leur analyse technico-économique, une analogie utile pour le thé car les deux flux sont discontinus, chargés en solides et à basse température (selon Trimmer TEA 2019).
Ventilation du CAPEX 2026 selon la taille d'usine
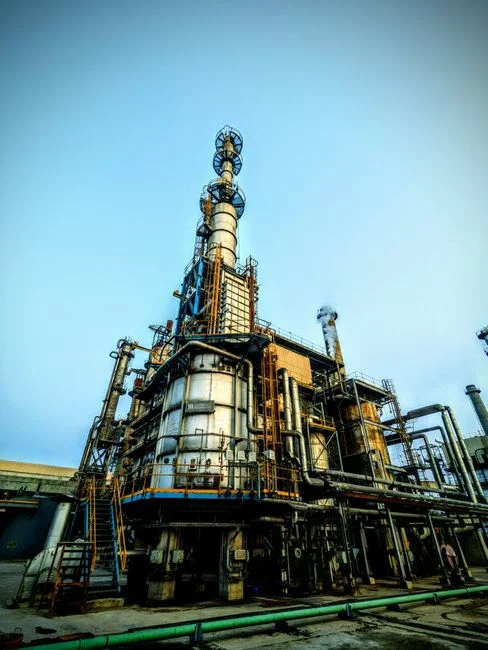
Le CAPEX d'un skid UF de ligne thé de génération 2026 évolue avec la capacité journalière, car la surface membranaire, la tuyauterie et l'automatisation ont toutes un minimum fixe. Sur trois usines de référence, la fourchette de coût installé s'établit à 80–380 $ par m³/j : une petite plantation de 200 m³/j se situe à 260–380 $, une usine de taille moyenne de 500 m³/j à 160–260 $, et une usine intégrée de 2 000 m³/j à 80–140 $ grâce à l'économie d'échelle du skid (données de terrain Zhongsheng, 2026). En dollars absolus, cela représente respectivement 52 000–76 000 $, 80 000–190 000 $ et 160 000–280 000 $, hors génie civil.
| Poste de coût | 200 m³/j (petite plantation) | 500 m³/j (usine moyenne) | 2 000 m³/j (usine intégrée) |
|---|---|---|---|
| Skid UF + membranes | 28 000–38 000 $ (54 %) | 40 000–95 000 $ (50 %) | 80 000–140 000 $ (50 %) |
| Tuyauterie, cuves et châssis inox 304 | 8 000–13 000 $ (17 %) | 13 000–32 000 $ (18 %) | 26 000–48 000 $ (17 %) |
| Automate PLC + SCADA + variateurs | 5 500–8 500 $ (11 %) | 9 000–20 000 $ (11 %) | 18 000–30 000 $ (11 %) |
| Installation + génie civil | 7 000–12 000 $ (14 %) | 12 000–28 000 $ (15 %) | 24 000–45 000 $ (16 %) |
| Mise en service + formation | 3 500–4 500 $ (7 %) | 6 000–15 000 $ (8 %) | 12 000–17 000 $ (6 %) |
| CAPEX total | 52 000–76 000 $ | 80 000–190 000 $ | 160 000–280 000 $ |
| Par m³/j installé | 260–380 $ | 160–380 $ | 80–140 $ |
La fourchette largement citée « UF industrielle >15 000 $ » des pages de prix génériques correspond à des skids compacts inférieurs à 50 m³/j, courants en service commercial léger ou en prétraitement OI. Une ligne thé de 200+ m³/j atteint typiquement 5–20× ce chiffre une fois les cuves, pompes et armoires automate ajoutées (selon la référence de prix UF Chunke 2026). L'UF céramique porte une prime de CAPEX de 3–5× par rapport à la fibre creuse PVDF et n'est justifiée que sur les boucles de récupération d'extrait de thé fonctionnant au-dessus de 60 °C.
Coût d'exploitation par mètre cube en 2026
L'OPEX total d'une UF de ligne thé en 2026 se situe dans la fourchette 0,08–0,34 $/m³ traité, avec une médiane opérationnelle d'environ 0,19 $/m³ pour une usine de 500 m³/j fonctionnant sur une campagne de 8 mois (≈180 jours) (données de terrain Zhongsheng, 2026). Le poste que les achats oublient de budgéter est l'évacuation des boues chimiques du surnageant DAF et du rétrolavage UF, qui peut rivaliser avec la facture énergétique sur une plantation à faible débit et forte charge en solides.
| Poste OPEX | Base unitaire | Coût ($/m³ traité) | Remarques |
|---|---|---|---|
| Énergie (pompes d'alimentation + rétrolavage) | 0,4–0,8 kWh/m³ × 0,08–0,12 $/kWh | 0,03–0,10 $ | Pompe d'alimentation 60 % de la charge ; rétrolavage 25 % |
| Remplacement membranaire (PVDF) | durée de vie 3–5 ans, amortie | 0,03–0,09 $ | Céramique 8–12 ans de durée de vie mais 0,05–0,11 $/m³ |
| Produits CIP (NaOH + citrique + NaClO) | 1–2 CIP/semaine | 0,01–0,04 $ | Les tanins du thé imposent un dosage plus élevé que l'agroalimentaire laitier |
| Main-d'œuvre + pièces | 0,5–1,0 ETP/usine | 0,01–0,04 $ | Plus bas avec CIP automatisé |
| Évacuation des boues (surnageant DAF + rétrolavage UF) | 2–6 % du volume d'alimentation en gâteau humide | 0,01–0,04 $ | Conditionne le coût de déshydratation des boues de rétrolavage UF |
| Divers (laboratoire, surveillance) | Kits DCO/MES, SCADA | 0,01–0,03 $ | Sonde MES en ligne recommandée |
| OPEX total | 0,08–0,34 $ | Médiane 0,19 $ à 500 m³/j |
Comparé au cadre OPEX générique de l'OI (énergie haute pression, remplacement membranaire fréquent, sensibilité au prétraitement), l'UF est l'étape la moins énergivore de la filière, à 0,4–0,8 kWh/m³ contre 1,5–3,0 kWh/m³ pour l'OI d'eaux saumâtres. Là où l'UF consomme du budget, c'est sur les produits CIP et l'élimination des boues, tous deux directement liés à la performance du DAF amont.
Sélection membranaire : PVDF, PES ou céramique pour les eaux de thé ?
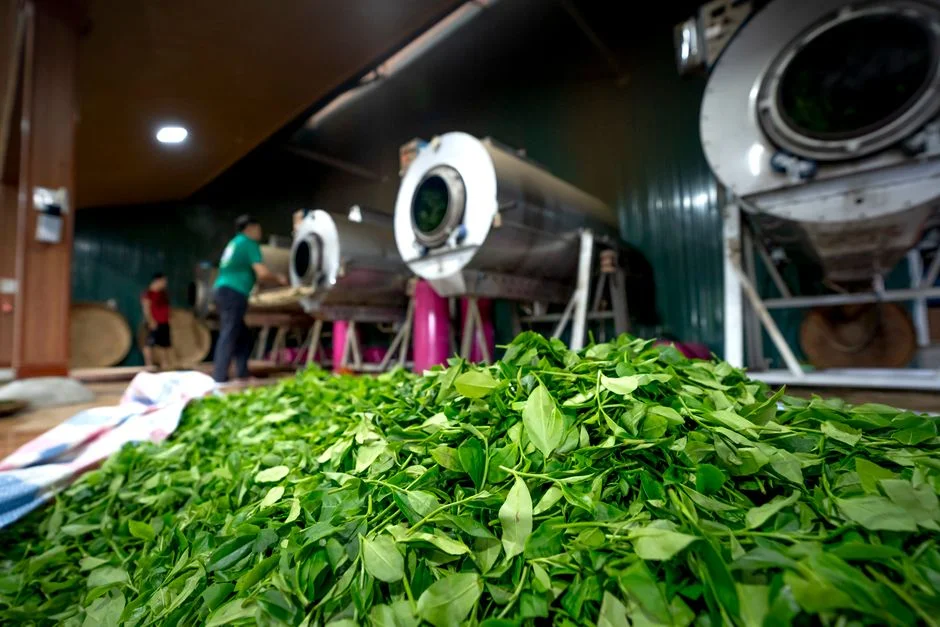
La fibre creuse PVDF est le choix par défaut 2026 pour l'effluent de thé : elle tolère 0,5–1,0 % de NaClO, fonctionne à un flux soutenu de 40–80 L/m²·h sous 0,1–0,3 MPa de TMP, et résiste à des températures d'alimentation de 30–55 °C sans hydrolyse. La nappe plane PES coûte 15–25 % de moins par m² mais se dégrade au-delà de 500 ppm de chlore libre en CIP, seuil qu'une ligne thé atteint couramment lors des lavages de récupération du colmatage polyphénolique (données de terrain Zhongsheng, 2026).
| Type de membrane | Pore / MWCO | Flux (L/m²·h) | TMP (MPa) | Temp. max | CAPEX vs PVDF | Meilleur usage en ligne thé |
|---|---|---|---|---|---|---|
| Fibre creuse PVDF | 0,02–0,1 µm | 40–80 | 0,1–0,3 | 55 °C | 1,0× (référence) | Choix par défaut pour 95 % des applications d'effluent de thé |
| Nappe plane PES | 50–100 kDa | 30–60 | 0,15–0,35 | 45 °C | 0,8–0,9× | Flux d'eau froide à CIP faible ; non recommandé pour effluent riche en tanins |
| Céramique (Al₂O₃ / ZrO₂) | 50–300 kDa | 80–150 | 0,2–0,5 | 90 °C | 3,0–5,0× | Concentration d'extrait de thé chaud (≥60 °C), boucles de récupération de polyphénols |
Pour la récupération de polyphénols, un MWCO de 50–100 kDa est le point optimal : il retient >95 % des MES et des protéines tout en laissant passer suffisamment de monomères de catéchine et de théaflavine (300–500 Da) pour que la colonne de résine aval les adsorbe. Les membranes serrées de 10–20 kDa retiennent les mêmes MES mais extraient aussi les polyphénols d'intérêt, ce qui tue la ligne de revenu.
Grille de sélection fournisseur et exemple de ROI à 1 an
Les grilles de notation des fournisseurs d'UF de ligne thé doivent pondérer fortement l'expérience sectorielle, car la chimie de colmatage du thé diffère de celle du lait, de la brasserie ou de l'amidon. Cinq critères distinguent un fournisseur crédible pour le thé d'un revendeur générique de membranes.
| Critère | Ce qu'il faut exiger | Pourquoi c'est important pour le thé |
|---|---|---|
| 1. Usines de référence dans le thé | ≥3 sites en service en Chine/Inde/Kenya/Sri Lanka, ≥12 mois de fonctionnement | Prouve que le fournisseur a résolu le colmatage tanins/polyphénols, pas seulement un flux de laboratoire |
| 2. OEM membrane PVDF (non rebadgée) | Relation OEM directe avec traçabilité de couple, ou coulée interne | Les régimes CIP thé (>1 000 ppm NaClO) détruisent les fibres de marque blanche en 18 mois |
| 3. CIP automatisé avec bibliothèque de recettes thé | ≥5 recettes stockées (brûlure tanins, CaCO₃, biofouling, froid saisonnier, post-extrait) | Un CIP manuel sur une campagne de 6 jours perd 3–5 % de temps de marche ; les recettes en récupèrent 90 % |
| 4. PLC/SCADA avec télésurveillance | 4G/Ethernet, MQTT ou Modbus TCP, alarme push sur téléphone | Les plantations d'Assam, de Munnar ou de Nandi Hills manquent souvent de personnel d'automatisation sur site |
| 5. SAV local <48 h | Ingénieur terrain sous 48 h dans les régions théicoles de Chine (Yunnan, Fujian), Assam, Kenya, Sri Lanka | Un endommagement membranaire en haute saison coûte 5 000–8 000 $/j en récupération perdue |
ROI chiffré pour une usine de thé de 500 m³/j, CAPEX d'usine moyenne 190 000 $, OPEX à la médiane de 0,19 $/m³ sur une campagne de 180 jours : 0,19 $ × 500 × 180 = 17 100 $/an de coût d'exploitation. Si l'alternative est l'évacuation de l'effluent hors site à 3 $/m³, le coût d'élimination évité est 3 $ × 500 × 180 = 270 000 $/an, soit un retour sur investissement de 9–10 mois avant tout revenu polyphénols. Ajoutez la récupération de polyphénols à 30 % de capture × 200 mg/L × 500 m³/j ≈ 10 kg/j, vendus à 1,2–4 $/kg en gros, soit 4 400–14 600 $/an de revenu additionnel (données de terrain Zhongsheng, 2026). Pour une validation croisée avec le cadre OPEX du secteur des boissons, consultez les références de coût d'aération des eaux usées de boissons dans le guide d'ingénierie 2026 parallèle, et consultez le guide mondial de conformité des rejets d'eaux usées pour les limites de permis propres au site. Un skid de dosage chimique CIP automatisé est typiquement amorti en 4–6 mois sur une ligne thé en réduisant le gaspillage de produits CIP de 20–30 %.
Questions fréquentes
Quel est le CAPEX réaliste 2026 d'un système UF de ligne thé de 200 m³/j ? Entre 52 000 et 76 000 $ installé, soit 260–380 $ par m³/j, le skid UF + membranes représentant environ 54 % du total. Les coûts se compriment de 40–60 % sur une usine intégrée de 2 000 m³/j grâce à l'économie d'échelle du skid (données de terrain Zhongsheng, 2026).
Quelle quantité de polyphénols une UF de ligne thé peut-elle réellement récupérer en 2026 ? Avec une membrane PVDF de 50–100 kDa et une adsorption sur résine en aval, 30–60 % des polyphénols d'alimentation (80–400 mg/L) se retrouvent en extrait brut valant 1,2–4 $/kg, générant 4 400–14 600 $/an de revenu additionnel sur une usine de 500 m³/j.
Pourquoi associer un DAF à l'UF sur l'effluent de thé plutôt que de faire tourner l'UF seule ? Un DAF en amont élimine 60–80 % des poussières colloïdales de thé, des huiles et des fragments de feuilles flottants. Sans lui, la fréquence de CIP de l'UF passe de 1–2× par semaine à quotidienne, ce qui double approximativement l'OPEX et raccourcit la durée de vie membranaire de 30–40 %.
Membrane PVDF ou céramique pour une boucle de concentration d'extrait de thé chaud ? Utilisez la céramique (Al₂O₃ ou ZrO₂) au-dessus de 60 °C, en acceptant la prime de CAPEX de 3–5×. En dessous de 55 °C sur un effluent de thé standard, la fibre creuse PVDF délivre 95 % de la performance pour un cinquième du coût membranaire.
Quel est le délai de retour sur investissement typique d'une UF de ligne thé en 2026 ? Une usine de 500 m³/j à 190 000 $ de CAPEX s'amortit en 9–10 mois face à une évacuation hors site à 3 $/m³, et ce délai tombe à 6–8 mois une fois le revenu de récupération des polyphénols crédité.