Conception des eaux usées d'extraction directe de lithium (DLE) : ce qui la sépare des bassins
En 2026, la conception du traitement des eaux usées d'extraction de lithium en saumure associe le prétraitement par extraction directe de lithium (DLE), la nanofiltration (NF), l'osmose inverse (OI) et un rejet liquide nul (ZLD) hybride. Elle vise une récupération ≥ 95 % de l'eau d'alimentation et une baisse de 75–90 % du volume de saumure épuisée. La saumure brute, le raffinat et les flux de nettoyage en place ou de base-vie sont dimensionnés en enveloppes distinctes.
Une usine DLE produit trois enveloppes d'eaux usées, qui doivent rester séparées sur le schéma P&ID. Le prétraitement de la saumure brute, en amont du contacteur DLE, abat les matières en suspension (MES), les huiles et graisses (FOG) et les cations entartrants qui empoisonnent les sorbants sélectifs. Le raffinat appauvri en lithium porte l'essentiel des sels dissous d'origine après élution du Li. Les flux auxiliaires comprennent les rinçages de nettoyage en place, l'acide et la soude de régénération de l'échange d'ions, la purge de déconcentration des tours de refroidissement, et les eaux usées sanitaires de la base-vie.
Chaque enveloppe a son débit, son TDS (sels dissous totaux) et sa limite de rejet. Les mélanger reste, dans les conceptions 2026, la cause la plus fréquente de surdimensionnement des évaporateurs. La plupart des usines que nous dimensionnons séparent dès le premier jour les files de raffinat et de régénérant, dans des cuves distinctes.
La référence historique des bassins solaires pèse sur l'eau et sur le délai. Les bassins classiques consomment 100–800 m³ d'eau pour 1 000 kg de Li₂CO₃ produit et exigent 10–24 mois de temps de séjour (Fluence, citant Nature, 2022). Les chiffres publiés varient fortement selon le périmètre comptable. La synthèse de Wikipédia sur le lithium note que l'extraction « pourrait entraîner une consommation d'eau non durable dans les régions arides (1,9 million de litres par tonne), comme dans le nord-ouest de l'Argentine », et que l'enrichissement par évaporation « peut exiger jusqu'à un an et demi, lorsque la saumure atteint une teneur en lithium de 6 % ». Plusieurs exigences écartent les maîtres d'ouvrage de cette référence. Ce sont la demande en lithium de qualité batterie, les clauses d'intensité hydrique de l'IRMA (Initiative for Responsible Mining Assurance) et des critères ESG (environnement, social et gouvernance) dans les appels d'offres, les plafonds chiliens d'extraction de saumure visant un prélèvement net nul d'eau douce d'ici 2030, et les règles américaines de réutilisation des eaux de production du bassin permien. L'arbitrage d'ingénierie est fixé : maximiser le lithium envoyé au produit, tout en minimisant le prélèvement d'eau douce et les déchets solides finaux vers la décharge ou le remblai.
Chimie de l'alimentation selon la source de saumure : salar, géothermie et eau de production
Les saumures de salar de l'Atacama chilien et de l'Hombre Muerto argentin titrent en général 200 000–400 000 mg/L de TDS. Des rapports Mg/Li de 6:1 à 20:1, avec des sulfates élevés, imposent un adoucissement poussé à la chaux et au carbonate de sodium avant tout sorbant sélectif. Le magnésium entre en compétition directe avec le lithium sur les hydroxydes doubles lamellaires à base d'aluminium (LDH) et sur les sorbants à oxyde de manganèse.
Plus diluées, les saumures géothermiques de la Salton Sea (États-Unis) et des sites européens se situent à 2 000–20 000 mg/L de TDS. Elles portent encore 100–500 mg/L de silice et 20–80 mg/L de bore, et arrivent à 60–180 °C. Cette chaleur est disponible pour l'évaporation en aval. La Salton Sea est le cas de référence de cette classe. Selon Wikipédia, sa saumure contient « du lithium (202 ppm ± 20 %, soit plus que dans la mer Morte, qui est à 30–40 ppm) », et « la California Energy Commission estime que la Salton Sea pourrait produire 600 000 tonnes métriques de carbonate de lithium (Li2CO3) par an ». La California Energy Commission est la commission de l'énergie de Californie. Ce seul gisement sert de base à l'essentiel des dimensionnements 2026 des eaux usées du lithium géothermique aux États-Unis.
L'eau de production pétrolière couvre 10 000–300 000 mg/L de TDS, avec des huiles et graisses jusqu'à 200 mg/L, des MES jusqu'à 500 mg/L, et du baryum ou du strontium qui colmatent les membranes sans prétraitement suffisant.
Prétraitement par membrane céramique des saumures géothermiques
La silice à 100–500 mg/L est le risque membranaire propre à la géothermie, dans tout prétraitement par membrane céramique d'une saumure géothermique. Les surfaces de NF et d'OI en polyamide s'entartrent à la silice à forte récupération, sauf si l'alimentation est adoucie ou si la récupération est plafonnée. Les sites qui exploitent déjà un traitement d'eau par membrane céramique en polissage, sur des alimentations riches en silice, gardent souvent cet étage en amont de la NF/OI polyamide lorsque les saumures géothermiques et les eaux de production partagent le même site. Sur les alimentations pétrolières, une ultrafiltration céramique ou une flottation à air dissous (FAD/DAF) en amont de toute membrane est obligatoire. L'huile libre colmate définitivement les surfaces en polyamide en quelques heures.
Le brevet US20250145497A1 (publié en 2025) cadre explicitement l'espace de conception. Il indique que la saumure peut provenir de sources naturelles ou artificielles, dont les résidus miniers, les eaux usées, le recyclage de batteries, les flux pétroliers, l'eau de mer et les lixiviats de roche dure. Pour une équipe d'ingénierie, d'approvisionnement et de construction (EPC) en 2026, l'alimentation DLE ne se limite plus à la saumure de salar. La filière de prétraitement doit être paramétrée pour au moins trois enveloppes d'alimentation distinctes.
| Paramètre | Salar | Géothermie | Eau de production pétrolière |
|---|---|---|---|
| TDS (mg/L) | 200 000–400 000 | 2 000–20 000 | 10 000–300 000 |
| Rapport Mg/Li | 6:1 – 20:1 | 1:1 – 4:1 | 2:1 – 50:1 |
| Température (°C) | 15–30 | 60–180 | 30–80 |
| Huiles et graisses (mg/L) | <5 | <5 | 20–200 |
| Silice (mg/L) | 5–30 | 100–500 | 10–100 |
| Risque principal de prétraitement | Compétition du Mg sur le sorbant | Entartrage à la silice sur l'OI | Colmatage par huiles et graisses, entartrage Ba/Sr |
Filière 2026 de traitement des eaux usées d'extraction de lithium en saumure
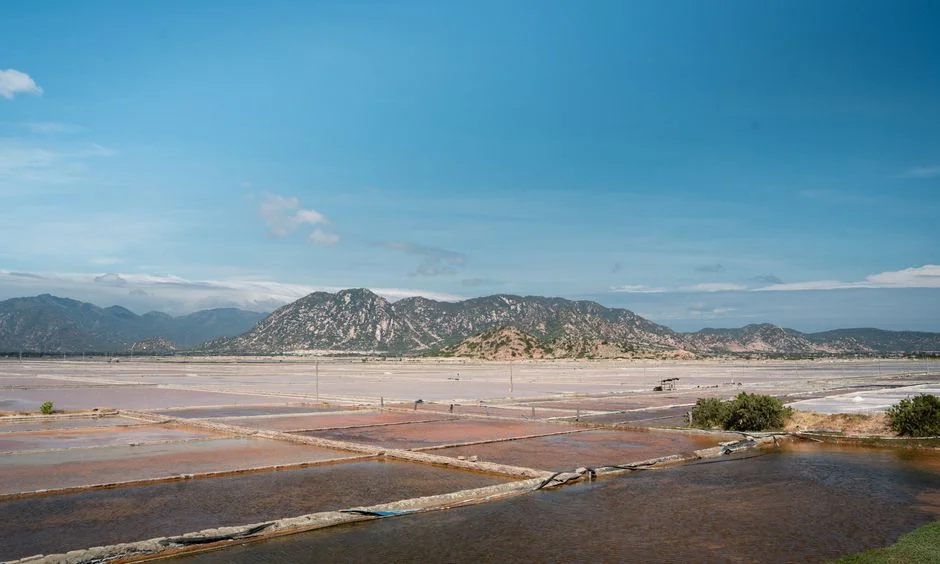
Le schéma de référence 2026 aligne six opérations unitaires, qu'une équipe EPC pose sur un schéma P&ID dans l'ordre ci-dessous. Chaque étape a une cible d'entrée et une spécification de sortie. C'est ce qui fait une filière, et non un assemblage lâche d'« étapes de traitement ».
- Prétraitement. Des tamis à tambour rotatif (ouverture de 2 mm) précèdent un étage de flottation à air dissous (FAD/DAF) pour l'abattement des huiles et des MES sur les alimentations pétrolières. Un préfiltre multicouche (anthracite sur sable sur grenat) amène ensuite la turbidité sous 1 NTU et l'indice de colmatage (SDI) sous 5. Ce couple est la spécification de protection de toute OI ou NF en aval (données de terrain HydropureWater, 2026).
- Adoucissement principal. La chaux (Ca(OH)₂) à 0,8–1,2 g/L précipite le magnésium en Mg(OH)₂. Le carbonate de sodium (Na₂CO₃) à 0,4–0,8 g/L précipite le calcium en CaCO₃. Un module de dosage de chaux et de carbonate de sodium piloté par automate, avec asservissement en ligne au pH et à la conductivité, est le choix par défaut en 2026.
- Contacteur DLE. Le sorbant sélectif (LDH à base d'aluminium, oxyde de manganèse ou résine titane-lithium ISE) travaille dans un contacteur à garnissage ou fluidisé, avec un temps de séjour de 15–60 minutes. L'élution acide par HCl ou H₂SO₄ à 0,5–2 % produit un éluat à 1 000–5 000 mg/L de Li. L'extraction par solvant reste l'alternative pour les saumures de salar à TDS élevé.
- Polissage de l'éluat et cristallisation. L'échange de cations retire les divalents résiduels (Ca, Mg et percée de Na). La cristallisation réactive au Na₂CO₃, à 90–95 °C, précipite ensuite le Li₂CO₃ à une pureté ≥ 99,5 %. La liqueur mère retourne à la cuve d'éluat pour porter le rendement global en Li au-dessus de 95 %.
- Traitement du raffinat. La NF ou l'OI traite le raffinat après extraction du Li. Le rétentat retourne en amont du contacteur DLE pour récupérer le Li entraîné (perte typique de 3–5 % vers le raffinat sans recyclage). Le perméat est réutilisé comme eau de lavage de procédé ou comme eau d'appoint des tours de refroidissement, à 60–80 % de récupération.
- Polissage ZLD. Un évaporateur à recompression mécanique de vapeur (MVR) et un cristallisoir à circulation forcée traitent le concentrat de NF/OI. Ils produisent un distillat réutilisable (<10 mg/L de TDS) et un gâteau de sels (NaCl, CaSO₄, sulfates-chlorures mixtes) pour décharge étanchée ou remblai en pâte. Les eaux usées sanitaires de la base-vie sont traitées à part, dans une unité conteneurisée de bioréacteur à membranes (BRM/MBR) ou une station d'épuration (STEP) enterrée compacte (série WSZ). Le perméat est réutilisé pour la chasse des toilettes et l'abattage des poussières, selon l'architecture documentée par Fluence sur la base-vie lithium de Carlsbad, au Nouveau-Mexique. Pour les cibles de perméat de BRM/MBR en usage base-vie, voir aussi les repères de qualité d'effluent et de principe de fonctionnement du BRM/MBR.
Une réserve d'ingénierie accompagne ce schéma. La synthèse de Wikipédia sur le lithium note encore que les technologies DLE « n'ont pas été testées à l'échelle industrielle et leur coût relatif est inconnu », alors même que des projets américains tendent vers une première production commerciale. Traitez les taux de récupération annoncés par les fournisseurs comme des résultats d'échelle pilote, tant qu'une usine de référence n'est pas démontrée sur la même classe de saumure.
Filière nanofiltration et osmose inverse du raffinat DLE : NF, OI ou EDR
La filière de nanofiltration et d'osmose inverse du raffinat DLE est le plus gros choix d'équipement d'un schéma DLE en 2026. Elle se place entre la cuve de saumure épuisée et l'évaporateur. Le choix se fait selon la rétention des divalents, le passage du lithium vers le perméat et la propension à l'entartrage au taux de récupération visé. La nanofiltration assure 90–98 % de rétention des divalents, avec 85–95 % de passage des monovalents (dont Li⁺). Elle convient lorsque le but est de casser le rapport Mg/Li et d'envoyer le lithium vers une étape de polissage.
L'osmose inverse, avec une rétention des divalents >99 % mais une rétention du Li de 30–70 %, convient lorsque la récupération d'eau douce est prioritaire. Le rétentat chargé en Li retourne en amont du contacteur DLE, afin de maintenir la perte globale de Li sous 5 %. L'électrodialyse à inversion de polarité (EDR) se situe entre les deux, avec une sélectivité monovalente de 70–90 % et un risque d'entartrage plus faible que l'OI, car l'inversion de polarité décolle le tartre. Le CAPEX (coûts d'investissement) vaut environ 1,5–2 fois celui d'une file d'OI équivalente, à même débit de Li (données de terrain HydropureWater, 2026). Les flux organiques à DCO élevée demandent un plan de maîtrise du colmatage de l'OI différent de celui du raffinat DLE. Comparez ce cas avec les repères de conception en osmose inverse pour eaux usées organiques concentrées.
| Paramètre | NF | OI | EDR |
|---|---|---|---|
| Rétention des divalents | 90–98 % | >99 % | 80–95 % |
| Rétention / passage de Li⁺ | rétention de 5–15 % (passage de 85–95 %) | rétention de 30–70 % | rétention de 10–30 % (passage de 70–90 %) |
| Pression de service | 5–20 bar | 15–40 bar | <1 bar électrique |
| Énergie spécifique | 0,3–1,0 kWh/m³ | 0,5–2,5 kWh/m³ | 1,0–3,0 kWh/m³ |
| Meilleur cas d'emploi | Saumures de salar à rapport Mg/Li élevé | Objectifs élevés de récupération d'eau | Forte propension à l'entartrage, flux de Li dilués |
Pour les saumures de salar à Mg/Li élevé, le choix par défaut en 2026 commence par la NF. Elle abaisse Mg²⁺ d'un rapport 6:1–20:1 à moins de 1:1. Un système industriel d'osmose inverse réduit ensuite le volume, et le rétentat d'OI retourne vers la cuve d'alimentation DLE.
Rejet liquide nul par cristallisoir MVR pour saumure au lithium : arbitrages de coût, d'eau et d'énergie
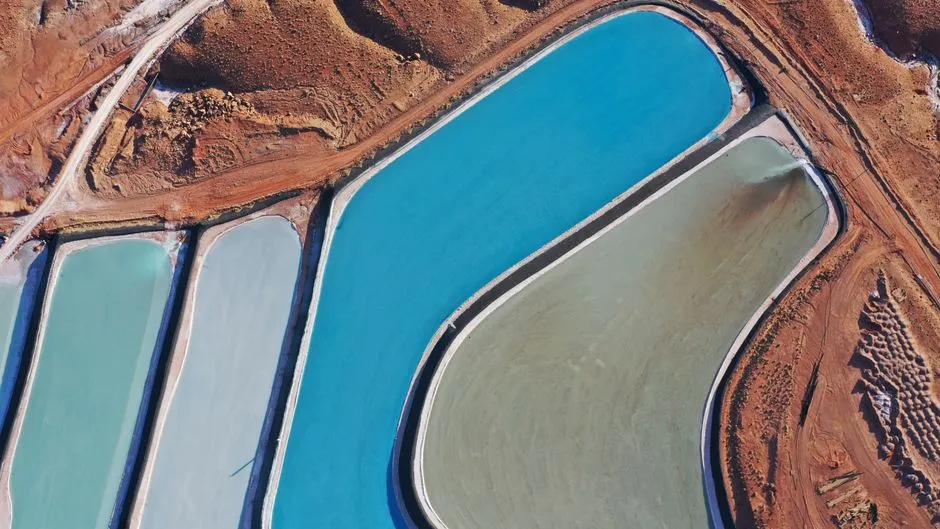
Un ZLD complet sur un raffinat DLE assure une récupération d'eau ≥ 95 % et une réduction de 75–90 % du volume de saumure épuisée. Le CAPEX du couple MVR et cristallisoir se situe à 5–15 millions $ pour 10 000 m³/j de saumure d'alimentation. L'OPEX (coûts d'exploitation) se situe à 2–6 $/m³, sous l'effet de 15–30 kWh/m³ de distillat pour l'évaporateur, plus la vapeur du cristallisoir. La réutilisation partielle passe par l'OI, avec recyclage du perméat et envoi du concentrat vers une injection en puits profond ou un bassin de salar. Cette voie coûte 1–4 millions $ pour 10 000 m³/j et récupère 60–80 % de l'eau, mais conserve une responsabilité d'élimination si les plafonds chiliens ou argentins ferment plus tard l'option du bassin.
Pour les projets DLE neufs, le choix par défaut en 2026 est hybride. La NF puis l'OI traitent le gros du raffinat, et le concentrat d'OI (15–25 % du débit de raffinat) alimente un cristallisoir MVR plus petit, dimensionné seulement sur le volume final de saumure. Les repères d'énergie expliquent ce choix. Un évaporateur à recompression mécanique de vapeur consomme 15–30 kWh/m³ de distillat. L'osmose inverse consomme 0,5–2,5 kWh/m³ de perméat. L'évaporation ne commence donc que là où les membranes ne peuvent plus concentrer, en général au-dessus de 70 000–80 000 mg/L de TDS dans le rétentat.
Point de conformité 2026 : règles sur l'eau, le rejet et les critères ESG applicables aux eaux usées DLE
La pression réglementaire sur les eaux usées DLE s'est nettement durcie en 2025. Elle est contraignante en 2026. Le Chili lie les quotas d'extraction de lithium à des plafonds d'extraction de saumure et exige un prélèvement net nul d'eau douce d'ici 2030 pour toute nouvelle attribution de quota. L'Argentine et le bassin permien américain encadrent la réutilisation des eaux de production et les volumes des puits d'injection de classe II (Class II, réglementation américaine). Ce cadre décide si le raffinat DLE peut être réinjecté ou s'il doit être cristallisé en solide.
Le règlement européen sur les batteries (règlement (UE) 2023/1542, en vigueur en février 2026) et les règles de l'Inflation Reduction Act (loi américaine sur la réduction de l'inflation) relatives aux intrants créent une prime documentée. Le lithium à faible intensité hydrique rapporte en général 1–3 $/kg de Li₂CO₃ lorsqu'il est vérifié au regard des tendances 2026 de la réutilisation industrielle de l'eau. Les indicateurs d'intensité hydrique de l'IRMA figurent désormais dans les listes d'audit préalable (due diligence) du financement de projet, pour la dette des DLE sur site vierge et les contrats d'enlèvement. Les files d'eau ultrapure des usines de semi-conducteurs n'ont pas la même cascade de pureté que le raffinat DLE. Gardez ces périmètres séparés lorsque vous comparez les ordres de grandeur de CAPEX du traitement des eaux usées d'usines de semi-conducteurs.
Guide EPC 2026 du traitement des eaux usées de saumure au lithium : liste de sélection et étape suivante
Ce guide EPC 2026 du traitement des eaux usées de saumure au lithium se ramène à sept contrôles, avant de figer le schéma P&ID de la file saumure. Exécutez-les dans l'ordre, car chacun fixe un nombre dont dépend le suivant.
- Cartographiez trois enveloppes : prétraitement de la saumure brute, raffinat DLE, et débits de nettoyage en place, de régénérant et de base-vie.
- Vérifiez le rapport Mg/Li, la silice, le bore, les huiles et graisses, ainsi que Ba/Sr, d'après le tableau d'alimentation ci-dessus.
- Fixez une turbidité <1 NTU et un SDI <5 avant tout module de NF ou d'OI.
- Choisissez la NF lorsque le rapport Mg/Li doit passer sous 1:1 ; choisissez l'OI lorsque la récupération d'eau douce commande.
- Recyclez le rétentat d'OI vers le contacteur DLE afin que la perte de Li reste entre 3 % et 5 %.
- Dimensionnez le MVR seulement pour la tranche de concentrat de 15–25 % au-dessus d'environ 70 000–80 000 mg/L de TDS.
- Déposez tôt les autorisations d'élimination : injection de classe II, décharge étanchée ou remblai en pâte, et non après coup.
Public de ce guide : les responsables procédé des équipes EPC et les maîtres d'ouvrage qui construisent ou rééquipent des usines DLE sur saumures de salar, géothermiques ou pétrolières. Le cas visé est une récupération d'eau ≥ 95 %, avec un rendement en Li documenté. Hors périmètre : les projets de lixiviat de recyclage de batteries, à DCO, fluorures et Ni/Co/Mn élevés. Cette chimie exige une filière amont différente. Étape suivante : envoyez les analyses d'alimentation et la récupération visée pour demander un devis de traitement des eaux usées DLE, afin que le bloc membranes et ZLD soit dimensionné sur votre enveloppe réelle de TDS.
Questions fréquentes
Quelle est l'empreinte hydrique typique d'une usine DLE en 2026 ?
Un schéma DLE 2026 qui combine filtration sur média, NF/OI sur le raffinat et cristallisation MVR vise une récupération ≥ 95 % de l'eau d'alimentation et une réduction de 75–90 % du volume de saumure épuisée. Cette empreinte est inférieure d'environ un à deux ordres de grandeur à celle des bassins solaires historiques. Ces bassins évaporent 100–800 m³ pour 1 000 kg de Li₂CO₃ (Fluence, citant Nature, 2022). Les maîtres d'ouvrage expriment en général l'indicateur en m³ d'eau par tonne d'équivalent Li₂CO₃, selon le contrat d'enlèvement du site.
Quelle perte de lithium vers le raffinat un ingénieur doit-il viser ?
Avec une boucle de recyclage du rétentat d'OI vers le contacteur DLE, la perte totale de Li vers le raffinat doit se situer entre 3 % et 5 % en masse dans les conceptions 2026. Sans cette boucle, les configurations en seule NF peuvent perdre 10–15 % du lithium chargé vers le raffinat (données de terrain HydropureWater, 2026). La plupart des usines que nous dimensionnons intègrent la ligne de recyclage dès le premier indice du schéma P&ID, plutôt qu'en modification ultérieure.
Faut-il placer la NF ou l'OI en amont de l'évaporateur DLE ?
Utilisez la NF lorsque le but est de casser un rapport Mg/Li élevé sur une saumure de salar. La NF retient 90–98 % des divalents et laisse passer 85–95 % du Li⁺. Passez à un système industriel d'osmose inverse lorsque la récupération d'eau douce est prioritaire. Le recyclage du rétentat récupère alors les 30–70 % de Li retenus. Pour les données de comparaison, voir nos repères de récupération et d'énergie de l'OI.
En quoi le traitement des eaux usées DLE diffère-t-il de celui du recyclage des batteries au lithium ?
Les saumures d'alimentation DLE titrent en général 2 000–400 000 mg/L de TDS, avec peu de matières organiques. Le lixiviat de recyclage de batteries porte 2 000–10 000 mg/L de TDS, plus une DCO élevée, des fluorures, ainsi que du nickel, du cobalt et du manganèse. Les filières peuvent partager une étape de BRM/MBR ou d'OI, mais la chimie amont diffère nettement. Voir notre guide du traitement des eaux usées du recyclage des batteries au lithium pour le détail côté recyclage.
Quelle fourchette de CAPEX les maîtres d'ouvrage doivent-ils prévoir pour le ZLD du raffinat ?
Le CAPEX d'un MVR plus cristallisoir se situe en général à 5–15 millions $ pour 10 000 m³/j de saumure d'alimentation. L'OPEX est d'environ 2–6 $/m³, à 15–30 kWh/m³ de distillat. Le schéma hybride, NF puis OI, avec un cristallisoir plus petit sur la seule fraction de concentrat de 15–25 %, est le choix habituel en 2026. L'énergie de l'OI reste proche de 0,5–2,5 kWh/m³ de perméat, jusqu'à ce que le TDS impose l'évaporation.