Pourquoi les eaux usées de boulangerie constituent un cas particulier pour la conception d'un MBR
L'effluent de boulangerie n'est pas une eau usée agroalimentaire générique : une usine type rejette une DBO de 1 500–4 500 mg/L, une DCO de 2 500–8 000 mg/L, des MES de 800–2 000 mg/L et des graisses (FOG) de 200–800 mg/L, à un pH de 4–11 (à-coups de CIP) et 25–45 °C, soit une charge 6 à 18 fois plus forte que les eaux usées municipales (~250 mg/L de DBO). La production est discontinue — pétrissage, condensats de fours, lavages et produits chimiques de nettoyage en place se déversent par à-coups plutôt que selon une courbe diurne régulière, si bien qu'une hypothèse générique d'homogénéisation sur 24 heures sous-dimensionne le bassin d'homogénéisation d'un facteur deux ou plus. Trois modes de défaillance membranaire découlent directement de cette enveloppe : colmatage de la couche de cake par les graisses, gélatinisation de l'amidon à la surface de la membrane pendant les CIP à chaud (seuil de gélatinisation 60–70 °C, mais un film gélatineux résiduel se forme à plus basse température lorsque l'eau riche en amidon contacte la membrane), et excursions de pH du CIP caustique qui font s'effondrer la nitrification si la biomasse n'est pas tamponnée. Tout MBR dimensionné sur des valeurs municipales échouera en quelques semaines sur ce service.
Caractérisation de l'influent de boulangerie pour le dimensionnement du MBR
Les consultations fournisseurs (RFQ) et les autorisations de rejet exigent toutes deux un tableau d'influent défendable ; les valeurs ci-dessous encadrent le fonctionnement normal et le pic de fin de poste. Le rapport DBO/DCO de 0,45–0,60 confirme que le flux est hautement biodégradable, de sorte qu'une filière boues activées/MBR classique fonctionne sans oxydation avancée. Des graisses au-dessus d'environ 100 mg/L colmateront une membrane immergée, raison pour laquelle le DAF (flottation à air dissous) est traité comme obligatoire, et non optionnel, dans la section suivante. L'effluent de boulangerie est aussi fréquemment déficient en azote par rapport à la DBO (DBO:N souvent 60:1 ou plus), d'où un appoint d'urée ou d'ammoniac de 0,5–2 kg N pour 1 000 kg de DBO éliminée, courant pour soutenir la cinétique dans le bassin MBR. Pour les usines à lignes riches en beurre ou en enrobage chocolaté, le plafond de graisses peut dépasser 1 500 mg/L pendant le lavage, et le prétraitement doit être dimensionné sur ce pic plutôt que sur la moyenne journalière.
| Paramètre | Plage typique | Pic (fin de poste) | Implication de conception |
|---|---|---|---|
| DBO₅ | 1 500–4 500 mg/L | 6 000 mg/L | Charge organique vers le bioréacteur |
| DCO | 2 500–8 000 mg/L | 12 000 mg/L | Contrôle de dimensionnement ; DBO/DCO = 0,45–0,60 |
| MES | 800–2 000 mg/L | 3 500 mg/L | Dégrillage + élimination des MES par DAF |
| MVS | 70–85 % des MES | — | Fraction biodégradable pour MLSS/SRT |
| Graisses (FOG) | 200–800 mg/L | 1 500 mg/L | DAF obligatoire au-dessus de 100 mg/L |
| Azote total | 20–80 mg/L | 120 mg/L | Souvent déficient vs DBO ; appoint N possible |
| Phosphore total | 5–25 mg/L | 40 mg/L | Généralement suffisant ; appoint si limitation en P |
| pH | 4–11 | 2–12 (CIP) | Homogénéiser + doser NaOH/H₂SO₄ vers 6,5–8,0 |
| Température | 25–45 °C | 55 °C (lavage fours) | Refroidissement du bassin d'aération au-dessus de 38 °C |
| Alcalinité | 150–400 mg/L en CaCO₃ | — | Tamponner la nitrification ; appoint jusqu'à ≥100 mg/L |
Le choix des paramètres suit les fondamentaux de conception MBR (CE-085) : DBO et DCO fixent la charge organique, MES/MVS pilotent le prétraitement et les calculs d'ISS dans la MLSS, N et P vérifient si le flux est nutritionnellement suffisant pour un effluent industriel, et l'alcalinité détermine si une nitrification partielle est même faisable. La ligne graisses est celle le plus souvent omise sur les fiches techniques MBR agroalimentaires génériques, et c'est la première cause d'échec des MBR de boulangerie. Pour l'élimination des graisses et toute précipitation associée du phosphore, une référence parallèle sur l'élimination des graisses et du phosphore dans les eaux usées d'huiles alimentaires détaille davantage la chimie.
Filière de prétraitement : DAF, bacs à graisse et homogénéisation avant le MBR
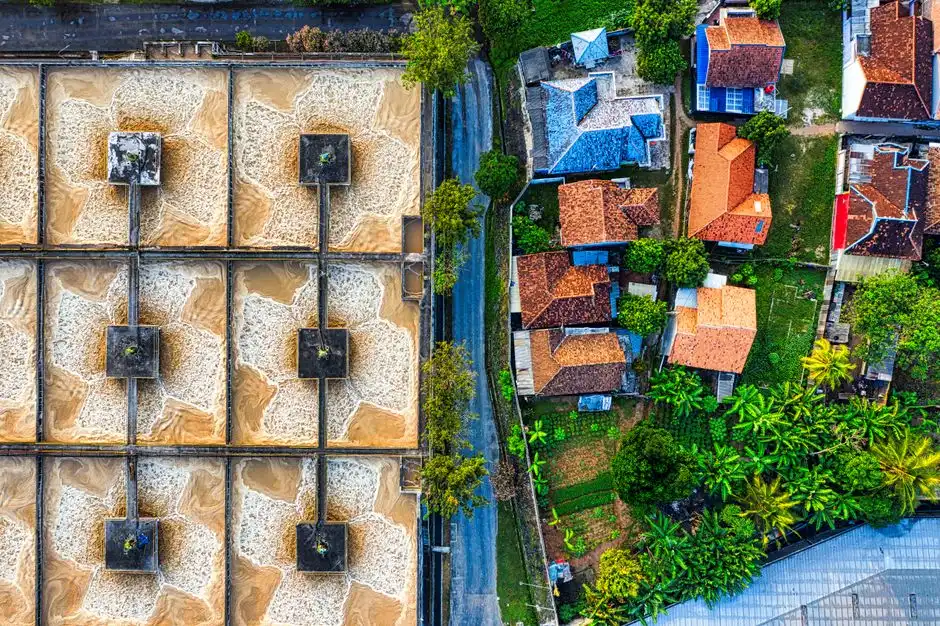
La séquence de prétraitement est dictée par les modes de défaillance ci-dessus. Un dégrilleur mécanique rotatif d'ouverture ≥2 mm protège les pompes aval et le DAF des chiffons et débris d'emballage ; un bassin d'homogénéisation de 24–48 h avec agitation mécanique et aération légère tamponne les chocs hydrauliques et organiques des rejets discontinus et empêche à la fois la décantation des solides et la formation d'odeurs, conformément aux fondamentaux MBR sur le mélange et l'aération des bassins de rétention. Le dégrilleur rotatif alimente le bassin d'homogénéisation, qui alimente à son tour l'unité DAF amont dimensionnée pour délivrer des graisses ≤50 mg/L et des MES ≤100 mg/L à une charge superficielle de 15–25 m/h, après quoi la correction de pH à 6,5–8,0 et le dosage de nutriments achèvent le conditionnement de l'alimentation. Omettre l'homogénéisation est l'erreur d'ingénierie la plus fréquente sur les MBR de boulangerie : la demande de flux de pointe d'un rejet de pétrin non tamponné peut dépasser 25 L/h/m² pendant de courtes périodes, ce que la membrane ne peut pas soutenir et qui fait s'effondrer la couche de cake, d'où l'intérêt de spécifier en tête d'ouvrage une recirculation à distribution modifiée, tirée de l'étude AD boulangerie à pleine échelle, pour aplanir la courbe d'alimentation.
Choix de membrane : PVDF plaques planes vs fibres creuses pour les boulangeries
Le PVDF en plaques planes (0,1–0,4 μm, caisson d'aération à bulles grossières intégré sous chaque cassette) et les fibres creuses PVDF/PES (0,03–0,4 μm) sont les deux options réelles pour un service immergé en boulangerie. Cinq axes d'ingénierie tranchent le choix : tolérance au colmatage par les à-coups d'amidon et de graisses, nettoyabilité, densité de packing, énergie de décolmatage à l'air, et coût de remplacement au m². Les fibres creuses ont fait leurs preuves sur des eaux usées de raffinerie riches en hydrocarbures (raffinerie Al-Daura, Arabian J. Sci. Eng. 2015), mais l'alimentation raffinerie est en régime stationnaire ; l'alimentation boulangerie est par pics, et les faisceaux serrés des fibres creuses piègent des résidus collants que le rétrolavage seul ne peut déloger. Les panneaux plaques planes dans un caisson d'aération maintiennent la surface membranaire continûment balayée par les bulles ascendantes, de sorte que les films collants sont arrachés avant de se consolider, et tout panneau peut être extrait, rincé au jet et remis en service sans vidanger le bassin. Le compromis est la densité de packing : les plaques planes se situent à 80–120 m²/m³ contre 200–300 m²/m³ pour les fibres creuses, d'où un bassin d'aération plus grand. Pour le service boulangerie, la tolérance au colmatage l'emporte, et la recommandation est le PVDF plaques planes, sauf si le prétraitement DAF polit déjà les graisses à <30 mg/L de façon constante. Quantitativement, un MBR immergé plaques planes fonctionne à un SADM de 0,3 m³ air/h/m² (fiche technique série DF Zhongsheng, 2026), tandis que les fibres creuses à flux transversal externe nécessitent 10 à 20 fois l'énergie spécifique — un écart de 2–4 kWh/m³ qui domine l'OPEX.
| Critère | PVDF plaques planes (ex. série DF) | Fibres creuses PVDF/PES |
|---|---|---|
| Taille de pores | 0,1–0,4 μm | 0,03–0,4 μm |
| Densité de packing | 80–120 m²/m³ | 200–300 m²/m³ |
| SADM de décolmatage à l'air | 0,3 m³ air/h/m² | 0,3–0,5 m³ air/h/m² + pompe de flux transversal |
| Énergie spécifique | 0,3–0,6 kWh/m³ de perméat | 2–4 kWh/m³ de perméat |
| Méthode de nettoyage | Relaxation + CIP ; extraction de panneau | Rétrolavage + CIP ; fibres non inspectables individuellement |
| Tolérance graisses/amidon | Élevée (décolmatage à l'air continu) | Faible–moyenne ; exige un DAF serré |
| Durée de vie membranaire (service boulangerie) | 7–10 ans | 5–7 ans |
| Coût de remplacement au m² | $80–$140 | $40–$80 |
Calculs de conception process MBR pour une usine de boulangerie
La chaîne standard de dimensionnement MBR (selon CE-085) se réduit à trois équations : surface membranaire requise A = Q ÷ J, volume de modules V = A ÷ φ, et débit d'air de décolmatage Q_air = A × SADM, où Q est le débit de dimensionnement, J le flux de dimensionnement et φ la densité de packing des cassettes. Appliqué à une boulangerie de 500 m³/j avec J = 12 L/h/m² et φ = 120 m²/m³, A = 500 000 L/j ÷ (12 L/h/m² × 24 h/j) = 1 736 m², V = 1 736 ÷ 120 = 14,5 m³ de cassettes immergées, et air de décolmatage = 1 736 × 0,3 = 521 m³/h à l'aspiration du surpresseur. L'enveloppe biologique s'ajoute par-dessus : MLSS 8 000–12 000 mg/L, SRT 20–40 jours (long, de sorte que l'amidon résiduel est minéralisé plutôt que d'accumuler un résidu non biodégradable), HRT 6–10 h, F/M 0,05–0,15 kg DBO/kg MLSS·j, et oxygène dissous 2–3 mg/L en zone d'aération. Pour une nitrification partielle sur cet influent chargé en DCO, l'alcalinité doit être maintenue à ≥100 mg/L en CaCO₃ ; l'effluent de boulangerie franchit généralement ce seuil naturellement, mais un surdosage de NaOH lors de la correction de pH peut faire chuter l'alcalinité, et un appoint de bicarbonate de sodium à 1,5 fois la demande stœchiométrique de nitrification est la correction standard.
| Entrée | Symbole | Valeur |
|---|---|---|
| Débit de dimensionnement | Q | 500 m³/j (20,8 m³/h) |
| Flux de dimensionnement | J | 12 L/h/m² |
| Densité de packing | φ | 120 m²/m³ |
| SADM | — | 0,3 m³ air/h/m² |
| Résultat : surface membranaire | A | 1 736 m² |
| Résultat : volume de cassettes | V | 14,5 m³ |
| Résultat : débit d'air de décolmatage | Q_air | 521 m³/h |
| MLSS | — | 8 000–12 000 mg/L |
| SRT | — | 20–40 jours |
| HRT (zone d'aération) | — | 6–10 h |
| F/M | — | 0,05–0,15 kg DBO/kg MLSS·j |
| DO (zone d'aération) | — | 2–3 mg/L |
Référentiels CAPEX et OPEX 2026 pour les systèmes MBR de boulangerie
Les systèmes MBR de boulangerie packagés, plage 10–500 m³/j, se situent à $280–$650 par m³/jour de capacité de dimensionnement clé en main, y compris homogénéisation, DAF, cassettes MBR, surpresseurs et PLC (USD 2026, données projets Zhongsheng). L'OPEX s'établit à $0,18–$0,42 par m³ traité, réparti ainsi : énergie d'aération 45–55 %, produits de nettoyage membranaire 5–8 %, remplacement membranaire amorti 15–20 %, et évacuation des boues 10–15 %. Les membranes PVDF plaques planes durent 7–10 ans avec un CIP discipliné, contre 5–7 ans pour les fibres creuses ; choisir un module à éléments remplaçables individuellement (ex. la série DF) plafonne l'événement de remplacement le plus défavorable à un seul panneau plutôt qu'à une cassette entière, ce qui dé-risque matériellement une prévision CAPEX sur 10 ans. La décomposition des coûts d'exploitation MBR pour 2026 approfondit les leviers d'économie d'énergie. Pour une usine de 500 m³/j, le CAPEX installé indicatif est de $140 000–$325 000 pour un OPEX annuel de $33 000–$77 000.
| Poste de coût | Référentiel 2026 (10–500 m³/j) | Remarques |
|---|---|---|
| CAPEX clé en main | $280–$650 par m³/j | Inclut DAF + cassettes + surpresseurs + PLC |
| OPEX (total) | $0,18–$0,42 par m³ | Énergie + produits chimiques + remplacement + boues |
| Part aération | 45–55 % de l'OPEX | Poste dominant ; régulation VFD du surpresseur économise 10–20 % |
| Produits de nettoyage | 5–8 % de l'OPEX | CIP NaOCl + acide citrique, hebdomadaire à mensuel |
| Remplacement membranaire | 15–20 % de l'OPEX (amorti) | Plaques planes 7–10 ans, fibres creuses 5–7 ans |
| Évacuation des boues | 10–15 % de l'OPEX | Boues en excès à ~0,15 kg MS/kg DBO éliminée |
Conformité de l'effluent et options de réutilisation pour les usines MBR de boulangerie
Un MBR dimensionné et exploité selon l'enveloppe ci-dessus délivre typiquement DCO <50 mg/L, DBO <10 mg/L, MES <10 mg/L, graisses <5 mg/L et NH₃-N <5 mg/L (avec un étage de dénitrification pré-anoxique) ; traitez ces valeurs comme des cibles de conception, non des garanties, et vérifiez-les sur pilote avant attribution du contrat. Trois voies de rejet sont disponibles : (1) réseau d'égouts municipal, généralement le plus souple avec des limites DBO <300 / DCO <500 mg/L ; (2) rejet direct en eaux de surface, où des plafonds plus stricts s'appliquent sous des régimes tels que la classe I GB 8978 chinoise, les normes catégorielles industrielles EPA et la directive IED de l'UE ; (3) réutilisation sur site pour appoint de tours aéroréfrigérantes, eau d'alimentation chaudière (après polissage OI) et irrigation paysagère, où l'effluent MBR doit être associé à une osmose inverse et une étape de désinfection au dioxyde de chlore pour la sécurité microbiologique. Le suivi en continu des MES, de la turbidité et de la pression transmembranaire est obligatoire pour toute installation membranaire — les exploitants qui sautent cette couche sont ceux qui remplacent les membranes en année trois plutôt qu'en année huit. Le guide de conformité à l'autosurveillance des eaux usées détaille la cadence de reporting attendue par les régulateurs en 2026. Les usines qui souhaitent un périmètre mono-fournisseur associent souvent la filière MBR à un système MBR intégré packagé qui regroupe homogénéisation, DAF, MBR et désinfection sur un seul skid.
Questions fréquentes
Quel flux de dimensionnement faut-il retenir pour un MBR de boulangerie ?
12 L/h/m² est le flux de travail sûr pour un effluent de boulangerie sur PVDF plaques planes, avec 10 L/h/m² comme plancher conservateur et 15 L/h/m² uniquement lorsque le DAF polit les graisses sous 30 mg/L de façon constante. Ces valeurs s'alignent sur la plage de l'exemple travaillé CE-085 de 10–15 L/h/m².
Quelle teneur maximale en graisses un MBR immergé peut-il tolérer ?
Des graisses d'influent au-dessus d'environ 100 mg/L colmateront une membrane immergée en quelques jours ; le prétraitement DAF doit garantir des graisses ≤50 mg/L à l'alimentation du MBR, et ≤30 mg/L si l'usine veut fonctionner en haut de la plage de flux.
Quelle est la durée de vie des membranes PVDF plaques planes en service boulangerie ?
7–10 ans avec un CIP discipliné (NaOCl + acide citrique hebdomadaire–mensuel), contre 5–7 ans pour les fibres creuses ; le choix de panneaux remplaçables individuellement (série DF) évite les événements de remplacement de cassette entière.
Quel est l'OPEX 2026 d'un MBR de boulangerie ?
$0,18–$0,42 par m³ traité pour les systèmes packagés dans la plage 10–500 m³/j, dominé par l'énergie d'aération à 45–55 % de l'OPEX ; un surpresseur régulé par VFD économise typiquement 10–20 % sur le poste énergie.
La réutilisation d'eau sur site est-elle réaliste pour une boulangerie ?
Oui — MBR + OI + ClO₂ atteint couramment les cibles microbiologiques et de TDS pour l'appoint de tours aéroréfrigérantes et l'eau de chaudière ; l'irrigation paysagère est possible sans OI mais exige un suivi des pathogènes selon la réglementation locale.
Faut-il une dénitrification pré-anoxique sur l'effluent de boulangerie ?
Uniquement si la limite de rejet sur l'azote total est inférieure à environ 20 mg/L ; le flux est riche en carbone et pauvre en azote, de sorte qu'un étage pré-anoxique dimensionné à 30–40 % du volume d'aération donne une dénitrification fiable lorsque l'alcalinité est maintenue à ≥100 mg/L en CaCO₃.