Pourquoi le POME est l'un des effluents industriels les plus difficiles à traiter
Une huilerie de palme de 30 000 t/an rejetant 0,67 m³ d'eaux usées par tonne de régimes de fruits frais (FFB) produit environ 55 m³/j d'effluent brut d'huilerie de palme (POME) à 80–90 °C et pH 3,5–4,5 — un flux thermique et acide présentant une DCO de 25 000–56 000 mg/L, une DBO₅ de 21 000–25 000 mg/L et des huiles et graisses de 500–1 800 mg/L (données Springer 2021 sur une huilerie artisanale au Ghana ; chapitre Springer 2020 Palm Oil Milling Wastes). La charge DBO₅ de cette seule usine équivaut aux eaux usées domestiques d'environ 50 000 personnes, comprimée dans environ 1/50e du débit volumique. Le ratio DCO:DBO₅ de 2,6 confirme que la charge est fortement biodégradable une fois le pH corrigé, ce qui explique pourquoi la digestion anaérobie, et non les boues activées, est le procédé de référence du traitement du POME depuis les années 1980.
Les concepteurs qui abordent le POME comme de « fortes eaux usées agroalimentaires » sous-estiment deux contraintes : la température d'alimentation de 80–90 °C, qui impose un refroidissement ou une récupération de chaleur avant que la biologie mésophile ne fonctionne efficacement, et la fraction résiduelle d'huiles et graisses qui enrobe la biomasse en aval et colmate les membranes en quelques semaines si elle n'est pas éliminée en premier. Le POME brut rejeté au sol ou au drain, pratique encore courante dans de nombreuses huileries villageoises d'Afrique de l'Ouest, dépasse 6 des 7 paramètres ghanéens d'effluent de plus de deux ordres de grandeur (Springer 2021). Pour un projet 2026, l'enveloppe d'ingénierie est donc fixée par trois chiffres : ~0,67 m³ POME/t FFB, ~28 m³ de biogaz/m³ POME à 60–70 % de CH₄, et un objectif de 95 % d'abattement de DCO avant affinage (selon les perspectives 2026 du marché du traitement des eaux usées industrielles).
Options de procédé de traitement du POME : comparaison des technologies
La filière de traitement de l'effluent d'huile de palme associe toujours une étape anaérobie à haute charge (pour 80–90 % d'abattement de DCO et la récupération de biogaz) à une étape d'affinage (captage des huiles et graisses, réduction des MES et effluent de qualité réutilisation). Le tableau ci-dessous compare les cinq configurations qu'un ingénieur achats verra dans les propositions fournisseurs 2026 ; les chiffres qui suivent détaillent les écarts de conception.
| Procédé | TRH (jours) | OLR (kg DCO/m³/j) | Emprise (m² par m³/j) | Rendement biogaz (m³/m³ POME) | DBO effluent (mg/L) |
|---|---|---|---|---|---|
| Bassins anaérobies ouverts | 60–90 | 0,3–0,8 | 20–40 | 5–12 (principalement éventé) | 500–1 500 |
| Lagune couverte / CSTR | 15–25 | 3–5 | 5–8 | 20–28 | 200–600 |
| UASB | 8–14 | 8–15 | <2 | 22–28 | 150–400 |
| Système anaérobie membranaire (MAS) | 6–10 | 15–25 | <1,5 | 24–28 | 80–200 |
| UASB/CSTR + DAF + MBR | 8–14 (anaérobie) | — | 2–3 | 22–28 | <20 |
Les bassins anaérobies ouverts constituent l'option au plus faible coût d'investissement, à $80–$180 par m³/j installé, mais le TRH de 60–90 jours, l'emprise de 20–40 m²/m³/j et l'éventage non maîtrisé du méthane sont incompatibles avec la notation 2026 des Principes et critères RSPO 2024, qui pondèrent désormais la destruction du méthane dans l'audit de certification. Les lagunes anaérobies couvertes et les CSTR réduisent le TRH à 15–25 jours, captent 20–28 m³ de biogaz par m³ de POME à 60–70 % de CH₄ et fonctionnent à une OLR de 3–5 kg DCO/m³/j ; l'OPEX est dominé par le pompage et le chauffage du digesteur, car le POME entre à 80–90 °C alors qu'un digesteur mésophile vise 35–38 °C.
Les réacteurs UASB compriment l'emprise sous 2 m² par m³/j et fonctionnent à 8–15 kg DCO/m³/j, mais ils exigent une alimentation bien égalisée et un contrôle strict de la température — un UASB mal égalisé sur POME s'acidifie à pH <6,5 en moins de 48 heures. Le système anaérobie membranaire développé par Abduraman et al. (Desalination 266, 2011, p. 208–212) couple un UASB à une ultrafiltration externe pour retenir la biomasse, autorisant une OLR de 15–25 kg DCO/m³/j et 24–28 m³ de biogaz/m³ POME sans lessivage. En aval, un système DAF (flottation à air dissous) d'élimination des huiles et graisses à une dose de polymère de 20–50 mg/L extrait 80–95 % des huiles et graisses résiduelles, après quoi un système d'affinage MBR (bioréacteur à membrane) pour effluent d'huile de palme assure une filtration inférieure à 1 μm et une DBO constante <20 mg/L. L'électrocoagulation (Agustin et al. 2008) est efficace sur le POME, mais l'OPEX de remplacement des électrodes la cantonne aux petites huileries de moins de 10 m³/h.
Choix des équipements selon la taille de l'huilerie et l'objectif de rejet
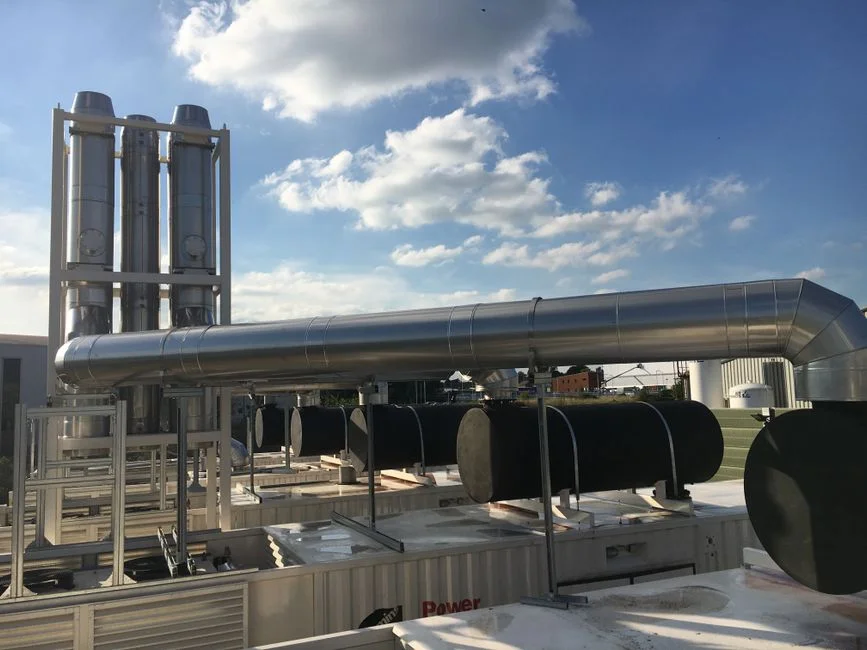
Le choix de procédé découle du débit FFB, de la disponibilité foncière et de la destination de l'huilerie : vente de biogaz, rejet en cours d'eau ou réutilisation pour l'alimentation chaudière. Les petites huileries de moins de 5 000 t FFB/an (≈10 m³/j de POME) exploitent généralement une lagune anaérobie couverte suivie de lits de séchage des boues ; le CAPEX se situe entre $15K–$45K et la configuration convient aux exploitations ouest-africaines ou villageoises où le foncier est bon marché et le contrôle réglementaire faible. Le système de dosage de polymère et de pH pour l'effluent de lagune est généralement un skid packagé simple.
Les huileries de taille moyenne, de 30 000–60 000 t FFB/an (60–120 m³/j de POME), constituent le cœur du marché achats 2026. La filière dominante est UASB ou CSTR + DAF + MBR, dimensionnée à 3–5 kg DCO/m³/j (CSTR) ou 8–15 kg DCO/m³/j (UASB) d'OLR, pour un CAPEX compris entre $200K et $650K. Le retour sur investissement de la cogénération biogaz-électricité (CHP) se situe entre 18 et 30 mois aux tarifs réseau 2026 d'Asie du Sud-Est. Les grandes huileries au-delà de 90 000 t FFB/an (≥180 m³/j de POME) passent au CSTR ou EGSB suivi de DAF, MBR et affinage par osmose inverse pour l'eau d'alimentation chaudière ; le CAPEX monte à $1.2M–$3.5M, mais le retour se comprime à 12–20 mois car la puissance nominale du moteur biogaz atteint 1–2 MW et se substitue à l'électricité réseau à un tarif plus élevé.
Le sous-dimensionnement du digesteur anaérobie est le mode de défaillance le plus fréquent. Règles de dimensionnement à figer dans un appel d'offres 2026 : OLR 3–5 kg DCO/m³/j pour CSTR, 8–15 kg DCO/m³/j pour UASB, 15–25 kg DCO/m³/j pour MAS. Lorsque l'OLR dépasse ces plages, l'accumulation d'acides volatils fait chuter le pH du digesteur sous 6,5 et les archées méthanogènes sont lessivées en 2–4 semaines. Les boues digérées sont généralement déshydratées avec un filtre-presse de déshydratation des boues jusqu'à 25–35 % de siccité avant épandage ou co-compostage avec les EFB.
Références CAPEX et OPEX 2026 pour les systèmes POME
Les ingénieurs achats doivent, en 2026, ancrer les budgets d'appel d'offres sur les fourchettes de coût installé suivantes, exprimées en USD par m³/j de capacité POME, aux prix projets 2026 d'Asie du Sud-Est et d'Afrique de l'Ouest.
| Filière | CAPEX (USD par m³/j) | OPEX (USD par m³ POME) | Principal poste d'OPEX |
|---|---|---|---|
| Lagune couverte ou CSTR seul | $80–$320 | $0.04–$0.09 | Pompage, lavage du gaz |
| UASB + DAF | $220–$560 | $0.08–$0.18 | Polymère, chaleur, évacuation des boues |
| UASB/CSTR + DAF + MBR (qualité réutilisation) | $280–$1,400 | $0.15–$0.35 | Remplacement des membranes, énergie d'aération |
| Réutilisation complète (ajout OI pour alimentation chaudière) | $420–$1,800 | $0.25–$0.55 | Membrane OI + nettoyage chimique |
Les recettes biogaz compensent 60–80 % de l'OPEX électrique de l'installation aux prix gaz 2026 d'Asie du Sud-Est de $8–$14/MMBtu équivalent LMP ; 1 m³ de POME produit environ 6 kWh thermiques ou 2 kWh électriques via cogénération (CHP). Le remplacement des membranes est un poste d'OPEX récurrent : les modules MBR en PVDF durent généralement 5–8 ans sur POME lorsqu'un DAF est en amont, soit un budget de $25–$45 par m² de surface membranaire replacée, amorti annuellement. Pour une décomposition plus fine de l'économie d'exploitation MBR, l'article sur les coûts d'exploitation MBR 2026 couvre le programme chimique de nettoyage des membranes et le coût énergétique du cyclage d'air-scour. Le système DAF (flottation à air dissous) d'élimination des huiles et graisses cité dans le tableau ci-dessus est dimensionné à 20–50 mg/L de polymère et représente généralement 8–12 % du CAPEX total de la filière.
Facteurs réglementaires et de conformité qui orientent les choix d'équipements 2026
Les décisions d'équipement en 2026 découlent de trois ancrages réglementaires qui déterminent la conception de la filière d'affinage. En Malaisie, le Department of Environment Environmental Quality (Regulated Activities) Regulations 2009 — Standard B, appliqué au Sabah, au Sarawak et sur la plupart des sites du Johor — plafonne le rejet d'effluent à DBO 20 mg/L, DCO 200 mg/L, MES 50 mg/L, huiles et graisses 5 mg/L, azote total 100 mg/L et pH 6,0–9,0. Atteindre 5 mg/L d'huiles et graisses à l'échelle industrielle est impossible sans un étage DAF en amont de l'étape biologique. En Indonésie, le PERMEN-LHK P.68/2016 (avec amendements 2024) fixe DCO 250 mg/L, DBO 100 mg/L et huiles et graisses 15 mg/L pour l'effluent d'huile de palme rejeté vers les milieux aquatiques ; les huileries visant un rejet rivière choisissent souvent un UASB seul avec affinage DAF plutôt que le CAPEX MBR complet.
Les Principes et critères RSPO 2024 maintiennent le plancher d'effluent à DBO 100 mg/L et matières totales 200 mg/L, mais notent désormais la destruction du méthane et la captation de biogaz dans l'audit de certification, ce qui explique le retrait des bassins ouverts sur les plantations certifiées. Hors Malaisie et Indonésie, le règlement européen sur la déforestation (EUDR), appliqué à partir de fin 2025, crée une prime de prix pour les huileries conformes exportant vers les acheteurs oléochimiques européens. Pour un guidage connexe sur l'élimination du phosphore et des nutriments, le guide d'ingénierie sur l'élimination du phosphore dans l'effluent d'huiles alimentaires couvre l'étape de précipitation chimique qui suit généralement le rejet MBR lorsque l'eutrophisation du milieu récepteur est un critère de permis.
Questions fréquentes
Quelle quantité de POME une huilerie de 60 000 t/an produit-elle réellement ?
Une huilerie traitant 60 000 t FFB/an génère environ 40 200 m³ de POME par an, soit environ 110 m³/j selon la règle empirique de 0,67 m³/t FFB (Springer 2021). En dimensionnant à 110 m³/j, la filière nécessite une capacité anaérobie d'environ 11–14 m³ de volume de digesteur par m³/j pour un UASB, ou 22–37 m³ par m³/j pour un CSTR.
Peut-on traiter le POME sans étape anaérobie ?
Oui, mais cela coûte plus cher. Une filière de lagune aérée directe traite jusqu'à une DBO de 50–100 mg/L, mais consomme 4–6 kWh par m³ de POME pour l'aération et ne génère aucune recette biogaz. Le traitement du POME en anaérobie d'abord, avec récupération de biogaz, est l'option à OPEX plus bas dès que le coût de l'électricité réseau dépasse $0.08/kWh.
Quel est le retour sur investissement typique 2026 d'un système de cogénération biogaz (CHP) ?
Les huileries de taille moyenne (60–120 m³/j de POME) récupèrent leur CAPEX de cogénération en 18–30 mois aux tarifs réseau 2026 d'Asie du Sud-Est de $0.10–$0.14/kWh. Les grandes huileries au-delà de 180 m³/j atteignent généralement le retour en 12–20 mois, car le moteur monte à 1–2 MW de puissance nominale.
Quel matériau membranaire convient le mieux au POME ?
Le PVDF reste la membrane MBR dominante en service POME 2026, car il tolère les huiles et graisses résiduelles qui échappent au DAF, avec une durée de vie attendue de 5–8 ans lorsque le DAF amont est correctement dosé à 20–50 mg/L de polymère.