Pourquoi les eaux usées de transformation du caoutchouc sont particulièrement difficiles à traiter
Les eaux usées de transformation du caoutchouc regroupent quatre flux d'effluent distincts en une seule alimentation à forte charge, et chaque flux attaque une faiblesse différente de la biologie conventionnelle. Le sérum de latex des usines de concentré transporte 5 000–8 000 mg/L de DCO avec un rapport DBO₅/DCO qui chute sous 0,30 dès que l'ammoniac et les acides organiques à chaîne courte dominent. Le trop-plein des bains de coagulation (acide formique ou acétique) abaisse le pH à 3,5–5,0 et contient de l'ammoniac résiduel à 50–150 mg/L. Les eaux de lavage et de nettoyage des équipements ajoutent 1 500–4 000 mg/L de matières en suspension, plus des fibres et des déchets de caoutchouc. Les purges de laveurs issues du traitement du noir de carbone et des brouillards d'huile apportent 20–100 mg/L de sulfures, provenant de la dégradation du caoutchouc naturel vulcanisé au soufre.
La biologie de type municipal ne peut pas gérer ce profil. L'effluent combiné se situe à 3 000–8 000 mg/L de DCO et 1 500–4 000 mg/L de MES, avec une toxicité des sulfures qui inhibe les méthanogènes et les nitrifiants, des chocs thermiques de 10–15 °C entre les cycles de lavage par lots, et une fraction biodégradable qui n'est pleinement accessible qu'après stripping des sulfures et correction du pH. L'expérience de terrain dans les opérations de transformation du caoutchouc naturel et du latex montre que les systèmes aérobies à un seul étage échouent à 60–80 % d'élimination de la DCO, alors qu'une filière à quatre étages correctement conçue atteint 95–99 % d'élimination et produit un effluent réutilisable ou conforme.
Caractérisation typique de l'influent des usines de caoutchouc naturel et de latex
La conception commence par une enveloppe d'influent défendable. Le tableau ci-dessous consolide les plages typiques observées sur les lignes de concentré de latex NR, de feuilles fumées nervurées (RSS) et de gants en latex, tirées d'études publiées et de données d'exploitation jusqu'à 2025-12. Les rapports débit de pointe/débit moyen dans ces installations atteignent couramment 2,0–3,0×, de sorte que l'égalisation doit être dimensionnée sur la bande de pointe, et non sur la moyenne journalière.
| Paramètre | Unité | Plage typique | Pic de conception |
|---|---|---|---|
| pH | — | 4,0–7,5 | 3,5–8,5 |
| DCO | mg/L | 3 000–8 000 | 12 000 |
| DBO₅ | mg/L | 1 500–3 500 | 5 500 |
| Rapport DBO/DCO | — | 0,35–0,50 | 0,30 |
| MES | mg/L | 1 500–4 000 | 6 000 |
| MVS | mg/L | 1 200–3 200 | 5 000 |
| Sulfure (S²⁻) | mg/L | 20–100 | 200 |
| Azote total | mg/L | 80–250 | 400 |
| Ammoniac (NH₃-N) | mg/L | 50–150 | 250 |
| Huiles et graisses | mg/L | 200–800 | 1 500 |
| Température | °C | 25–38 | 45 |
Le rapport DBO/DCO de 0,35–0,50 confirme que les eaux usées sont biodégradables, mais uniquement après élimination amont des sulfures et correction du pH. Sans ces deux étapes, le rendement réel d'élimination chute à 40–55 % quelle que soit la taille du bassin d'aération.
La filière de traitement à quatre étages : du dégrillage à l'effluent de qualité réutilisation
Un système de traitement des eaux usées de transformation du caoutchouc est une filière d'ingénierie à quatre étages dans laquelle chaque étage est conditionné par un objectif de performance mesurable de l'étage précédent. Sauter un étage casse la filière.
Étage 1 — Préliminaire. Un dégrilleur à barreaux rotatif pour l'ouvrage de tête d'ouverture 3–6 mm élimine les fibres, le coagulum de latex et les déchets de caoutchouc avant qu'ils ne colmatent les équipements aval. Suivent les dessableurs, puis un bassin d'égalisation dimensionné pour un TRH de 6–12 h afin d'amortir les à-coups de débit pointe/moyen de 2,0–3,0× qui caractérisent les opérations de lavage par lots.
Étage 2 — Physico-chimique. La correction du pH à la soude vers 8,0–9,0 provoque la précipitation des sulfures et convertit le sulfure dissous en H₂S extractible sous air de stripping. La coagulation au FeCl₃ ou au PAC à 100–300 mg/L déstabilise ensuite les colloïdes, et un système DAF (flottation à air dissous) pour l'élimination des huiles et des MES fait flotter les huiles, les graisses et les solides coagulés. Cet étage atteint typiquement 50–70 % de réduction de DCO et 80–90 % d'élimination des MES avant que la biologie ne reçoive l'alimentation. Pour les eaux usées d'additifs caoutchouc riches en organiques réfractaires et en couleur, un prétraitement par micro-électrolyse fer–carbone à pH 2–3 a été rapporté comme relevant l'élimination de DCO dans la filière aval de 15–20 points de pourcentage (selon l'étude 2020 sur la micro-électrolyse des additifs caoutchouc).
Étage 3 — Biologique. Une configuration à deux étages à haute charge est le choix d'ingénierie par défaut. Un réacteur UASB (ou lagune anaérobie pour un débit supérieur à 1 000 m³/j) assure 70–85 % de la conversion de DCO à faible énergie, suivi d'un étage aérobie — SBR, MBBR ou un bioréacteur à membrane MBR — pour la DCO résiduelle et l'ammoniac. Les travaux publiés sur les systèmes UASB + éponge suspendue à écoulement descendant (DHS) à deux étages traitant l'effluent de caoutchouc naturel rapportent 92–96 % d'élimination globale de la DCO à une charge organique de 3–5 kg DCO/m³·j (Tanikawa et al.). Le MBR est le choix lorsque l'emprise au sol ou les MES de rejet dictent la décision.
Étage 4 — Tertiaire. La filtration multimédia, le charbon actif ou le polissage par OI fournissent une eau de qualité réutilisation. Le perméat d'OI affiche des TDS < 50 mg/L et une DCO < 30 mg/L, adaptés à l'appoint des tours de refroidissement et au lavage de procédé. Lorsque les limites de TDS au rejet sont strictes, un étage d'OI réduit également le volume de saumure envoyé à l'évaporateur ou au cristalliseur dans une configuration ZLD.
Choisir la bonne opération unitaire : une matrice de sélection
Transformez les schémas génériques à trois étages de la plupart des propositions fournisseurs en une décision d'ingénierie en appliquant les règles si-alors suivantes avant la sélection des équipements.
- Sulfure > 50 mg/L → imposer le stripping ou la précipitation au FeCl₃ avant tout étage biologique.
- Huiles/graisses > 300 mg/L → imposer le DAF (flottation à air dissous) comme étage primaire, et non comme étape de polissage.
- DCO > 6 000 mg/L ou débit > 500 m³/j → anaérobie à haute charge (UASB/IC) avant l'aérobie pour maîtriser l'énergie d'aération.
- Emprise contrainte → MBR (bioréacteur à membrane) plutôt que boues activées conventionnelles (emprise 60 % plus petite, selon la spécification produit MBR).
- Réutilisation exigée → ajouter l'OI après l'étage biologique, dimensionnée pour un taux de récupération de 60–75 %.
| Opération unitaire | Emprise (rel.) | Consommation d'énergie (kWh/m³) | Élimination de la DCO | CAPEX indicatif (USD/m³·j) |
|---|---|---|---|---|
| UASB | Faible | 0,05–0,15 | 70–85 % | 150–300 |
| SBR | Moyenne | 0,40–0,70 | 85–92 % | 350–550 |
| MBR | Faible | 0,60–0,90 | 92–97 % | 600–900 |
| MBBR | Moyenne | 0,50–0,80 | 88–94 % | 450–700 |
La comparaison clarifie pourquoi le MBR est le choix par défaut pour un débit < 500 m³/j avec des cibles de MES d'effluent strictes, et pourquoi UASB + SBR reste la configuration de référence aux débits plus élevés lorsque l'énergie d'aération est la ligne OPEX dominante. L'aération seule représente typiquement 35–45 % de la consommation électrique totale, de sorte que l'optimisation de cet étage offre le plus grand gain OPEX — voir la référence 2026 optimisation du coût énergétique de l'aération pour les stratégies de régulation des soufflantes et de l'oxygène dissous (OD).
Dosage chimique et gestion des boues pour l'effluent d'usine de caoutchouc
Deux systèmes annexes décident de la performance de la filière principale : le dosage chimique et la gestion des boues. Les deux sont typiquement sous-dimensionnés dans les conceptions d'ingénieurs juniors.
Le programme de dosage de l'étage physico-chimique s'appuie sur un système de dosage chimique automatique avec quatre flux de réactifs : NaOH (ou chaux) pour la correction du pH à 8,0–9,0, FeCl₃ à 100–300 mg/L pour la coagulation, polyacrylamide anionique à 2–5 mg/L pour la floculation, et antimousse siliconé à 5–10 mg/L pour les flux riches en latex qui tendent à transporter une mousse stable dans la cellule DAF.
La production de boues suit deux voies distinctes. Les boues chimiques de l'étage physico-chimique produisent 0,15–0,35 kg MS par kg de DCO éliminée. Les boues activées en excess de l'étage aérobie produisent 0,10–0,20 kg MS par kg de DBO éliminée. Une usine combinée de 200 m³/j produit 350–600 kg MS/j, déshydratées sur un filtre-presse à plateaux et cadres jusqu'à un gâteau à 22–28 % de matières sèches, adapté à la mise en décharge ou à la co-incinération. La durée de vie des toiles de filtre-presse sur les boues de caoutchouc atteint 600–900 cycles avant remplacement ; pour le détail du coût de cycle de vie, voir la référence 2026 coût de remplacement des toiles de filtre-presse. Lorsque l'UASB est installé, le rendement en biogaz atteint 0,25–0,40 m³/kg de DCO éliminée — de quoi compenser 30–60 % de la demande thermique de l'usine lorsqu'une unité de cogénération (CHP) est ajoutée. Une analyse des coûts d'exploitation UASB 2026 situe le retour sur investissement de l'équipement de collecte de gaz à 2–4 ans pour une usine de 200 m³/j.
Cibles de conformité 2026, économie de la réutilisation et références de coûts
Les achats et le HSE ont tous deux besoin d'un jeu de chiffres cohérent et bouclé pour défendre le projet en interne. L'enveloppe réglementaire 2026 et l'économie d'un système de traitement des eaux usées de transformation du caoutchouc sont résumées ci-dessous.
| Poste | Référence 2026 |
|---|---|
| DCO de rejet | < 100–150 mg/L |
| DBO₅ de rejet | < 30 mg/L |
| MES de rejet | < 30–50 mg/L |
| Sulfures de rejet | < 1 mg/L |
| Huiles et graisses | < 10 mg/L |
| pH | 6–9 |
| TDS du perméat OI | < 50 mg/L |
| DCO du perméat OI | < 30 mg/L |
| CAPEX (200 m³/j, quatre étages) | 380 000–720 000 USD (hors génie civil et cristalliseur ZLD) |
| OPEX | 0,55–1,10 USD par m³ traité |
| Part aération de l'OPEX | 35–45 % |
| Part évacuation des boues de l'OPEX | 20–30 % |
Le système d'osmose inverse (OI) industrielle est dimensionné pour un taux de récupération de 60–75 % lorsque la réutilisation est l'objectif, et est précédé d'un filtre multimédia industriel pour protéger les membranes d'une percée de MES. Le déclencheur ZLD est simple : lorsque les redevances de rejet dépassent 0,40 USD/m³ ou que le coût de l'eau fraîche dépasse 0,30 USD/m³, l'OI plus un évaporateur à recompression mécanique de vapeur devient le choix économique par rapport au rejet en bout de chaîne. Pour les sites limités en MES, le guide d'élimination des matières en suspension 2026 couvre la protection aval de la filière OI.
Questions fréquentes
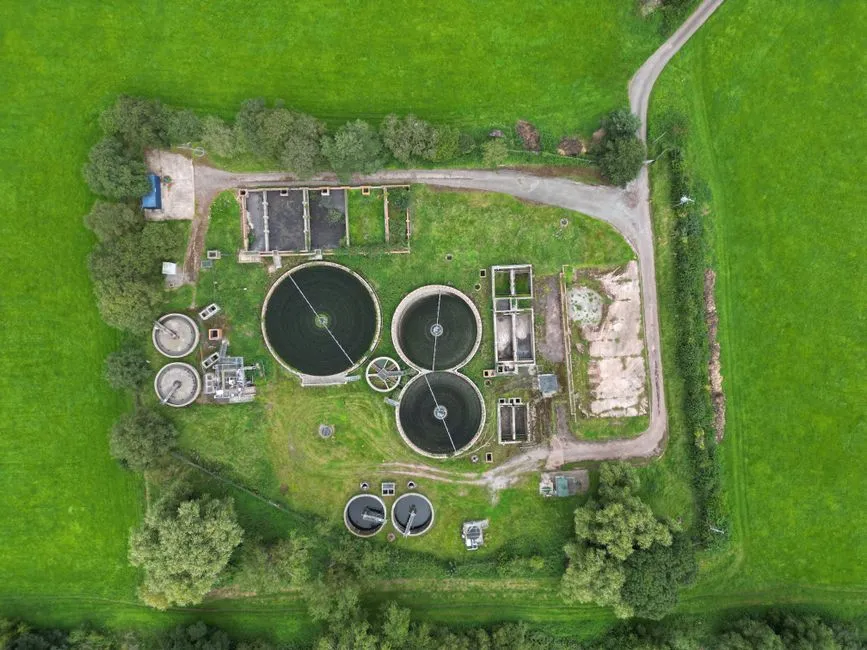
Faut-il placer le DAF (flottation à air dissous) avant ou après l'étage biologique dans une filière d'eaux usées de caoutchouc ? Placez le DAF en étage primaire immédiatement après l'égalisation dès que les huiles/graisses dépassent 300 mg/L. Un DAF post-biologie ne fait que polir les solides résiduels et ne peut pas récupérer l'énergie d'aération gaspillée sur les huiles émulsionnées en amont.
L'UASB est-il obligatoire, ou un système uniquement aérobie peut-il traiter l'effluent de caoutchouc ? Pour une DCO > 6 000 mg/L ou un débit > 500 m³/j, l'anaérobie à haute charge est requis pour maintenir l'énergie d'aération sous 0,6 kWh/m³. En dessous de ces seuils, une filière uniquement aérobie SBR ou MBR est techniquement faisable mais génère un OPEX 30–50 % plus élevé.
Quand le MBR (bioréacteur à membrane) l'emporte-t-il sur les boues activées conventionnelles ? Le MBR est le bon choix lorsque les MES d'effluent doivent rester sous 10 mg/L pour la protection de l'OI, lorsque l'emprise est limitée, ou lorsque l'usine doit absorber des pointes hydrauliques supérieures à 2,5× le débit moyen sans perte de biomasse.
Quel taux de réutilisation est réaliste pour une usine de caoutchouc ? Avec un polissage par OI après le traitement biologique, 60–75 % du débit traité peut être réutilisé comme appoint de tour de refroidissement ou eau de lavage de procédé, les 25–40 % restants étant envoyés au rejet ou à l'évaporateur de saumure dans une configuration ZLD.
Comment les boues chimiques sont-elles gérées, et quel est le résultat typique de déshydratation ? Les boues chimiques et biologiques sont combinées, épaissies à 2–4 % MS, puis déshydratées sur un filtre-presse à plateaux et cadres jusqu'à un gâteau à 22–28 % MS. Pour une usine de 200 m³/j, comptez 350–600 kg MS/j de boues combinées avant déshydratation.