Pourquoi les eaux usées d'impression et de teinture résistent au traitement biologique conventionnel
Les eaux usées d'impression et de teinture (PDW) portent une DCO d'entrée de 800–5,000 mg/L, une couleur de 200–2,500 fois et une salinité de 5,000–30,000 mg/L — et un seul bassin aérobie ne peut pas les ramener sous les limites de rejet direct GB 4287-2012 de DCO ≤ 80–200 mg/L selon le palier d'usine. La raison est chimique, pas capacitaire. Les chromophores azoïques (–N=N–) et anthraquinoniques des colorants réactifs, dispersés et de cuve résistent à la dégradation oxydative par les bactéries hétérotrophes ; l'agent d'encollage PVA du bain de désencollage pousse le DBO₅/DCO sous 0.25 et génère une mousse persistante dans les bassins d'aération ; sulfate et chlorure issus du sulfate de sodium et du sel de Glauber poussent la conductivité au-delà du seuil où les bactéries floculantes perdent leur décantabilité.
Les flux procédés eux-mêmes expliquent le problème. Le désencollage et le débouillissage contribuent 40–60 % de la DCO totale sous forme d'amidons, de cires et de PVA ; les bains de teinture ajoutent 20–35 % sous forme d'hydrolysat de colorant réactif non fixé et de tensioactifs auxiliaires ; les rinçages de finition sont dilués mais chauds et variables. Des à-coups de couleur de 5–10× sur un seul poste aveuglent régulièrement une usine à boues activées conventionnelle, et les chocs de salinité au-delà de 20,000 mg/L de TDS anéantissent la nitrification en 6–12 heures. Une revue ScienceDirect 2022 des technologies de traitement PDW a montré que l'adsorption seule peut dépasser 90 % de rejet des colorants mais ramène rarement la DCO totale assez bas pour la réutilisation — la contrainte qui pousse les ingénieurs vers une filière intégrée plutôt qu'une seule étape de polissage. La réponse pratique en 2026 est une filière à quatre étages qui isole chaque mode de défaillance : DAF (flottation à air dissous) pour les corps colorés en suspension et les MES, acidification hydrolytique pour rompre les liaisons azoïques et relever le DBO/DCO, AOP Fenton ou ozone pour la DCO réfractaire résiduelle, et MBR (bioréacteur à membrane) pour le polissage final à qualité de réutilisation.
La filière d'élimination de DCO 2026 à quatre étages en un coup d'œil
Une filière 2026 à quatre étages délivre de façon constante 90–95 % d'abattement total de DCO sur les PDW : homogénéisation + DAF (étage 1), acidification hydrolytique (étage 2), oxydation avancée Fenton ou O₃ (étage 3), et polissage MBR (étage 4). L'homogénéisation tamponne 8–12 h de variations de débit et de charge, puis un système de flottation à air dissous ZSQ avec dosage de PAC et de PAM anionique retire 60–80 % des MES, la plupart des corps colorés en suspension et une fraction significative de DCO colloïdale avant l'étape biologique. L'effluent DAF en flux ascendant entre dans le réacteur d'acidification hydrolytique / UASB, qui vise une coupe de DCO de 20–40 % sur les fractions non réfractaires tout en convertissant partiellement les colorants azoïques en amines aromatiques et en acides gras volatils que les aérobies aval peuvent consommer.
L'étage 3 — oxydation avancée — est là où la fraction de DCO réfractaire est attaquée. Le Fenton avec H₂O₂/Fe²⁺ à pH 3.0–3.5 retire typiquement 40–70 % de la DCO résiduelle, tandis qu'un système cavitation hydrodynamique + ozone a atteint 91.90 % d'abattement de chromaticité en 60 min dans les conditions publiées de 2022 (Wei et al., ScienceDirect 2022). Un skid de dosage chimique piloté par automate (PLC) alimente l'acide pour le basculement de pH dans le réacteur Fenton, puis le NaOH pour la neutralisation de retour à 6.5–7.5 avant l'étage 4. Le MBR — un système MBR (bioréacteur à membrane) intégré équipé de modules membranaires à feuilles planes PVDF série DF — ramène la DCO de l'effluent à ≤ 50 mg/L, les MES à ≤ 5 mg/L et la turbidité à ≤ 1 NTU, convenant à la réutilisation en lavage et rinçage de teinture. Les unités DAF ZSQ sont spécifiées en 13 modèles standard couvrant 4–300 m³/h, ce qui permet à l'ingénieur d'aligner le débit horaire de pointe avec une marge de 20 % sans surdimensionner le bassin d'homogénéisation amont.
| Étage | Opération unitaire | Polluants cibles | Abattement DCO typique | Équipement clé |
|---|---|---|---|---|
| 1 | Homogénéisation + DAF + dosage de coagulant | MES, huiles/graisses, couleur en suspension, DCO colloïdale | 30–50% | DAF ZSQ, skid de dosage chimique |
| 2 | Acidification hydrolytique / UASB | PVA, clivage partiel des liaisons azoïques, relèvement DBO | 20–40% | Réacteur AF/UASB, pH 5.5–6.5 |
| 3 | AOP Fenton ou O₃ / HC+O₃ | DCO réfractaire, chromaticité, amines aromatiques | 40–70% | Réacteur Fenton, générateur d'ozone ou réacteur HC |
| 4 | MBR (PVDF 0.1–0.4 μm) | DCO résiduelle, MES, turbidité, bactéries | 30–60 % de polissage | Modules MBR série DF |
| Total | Biologique combiné + AOP + MBR | 90–95% | — | |
Données de performance étage par étage et paramètres de conception
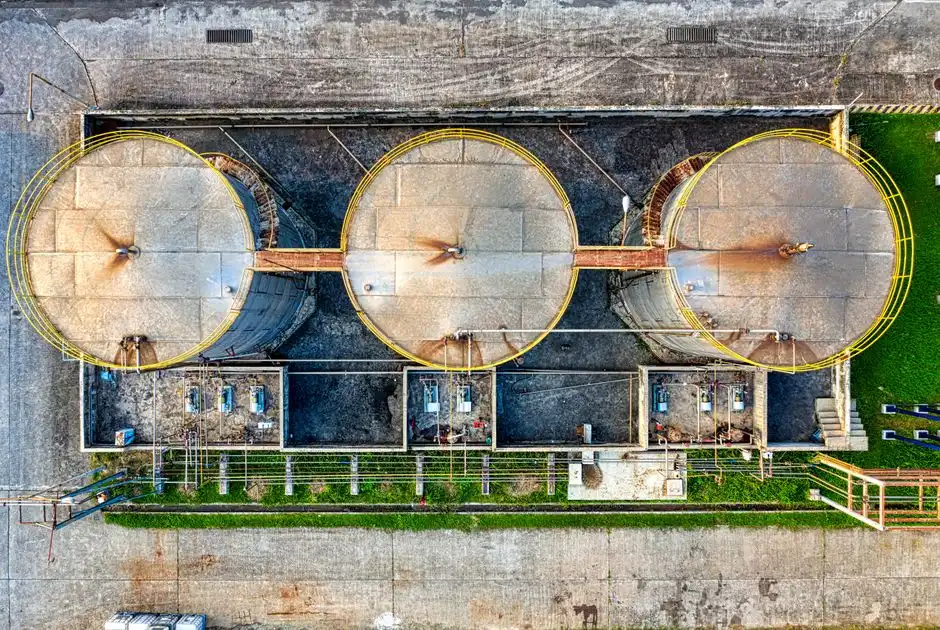
L'homogénéisation tourne à 8–12 h de TRH avec agitation mécanique ; le DAF aval est dimensionné à 5–10 m/h de charge superficielle avec un rapport air/solides de 0.005–0.02, une dose de coagulant de 50–150 mg/L de PAC et 1–3 mg/L de polyacrylamide anionique (données de terrain Zhongsheng, 2026). Sur une entrée de teinture réactive de 1,800 mg/L de DCO et 600 fois de couleur, cet étage seul ramène typiquement la DCO à 1,000–1,200 mg/L et la couleur sous 80 fois.
L'acidification hydrolytique opère à pH 5.5–6.5, 30–38 °C et 12–24 h de TRH ; l'abattement de DCO se situe à 20–40 % mais l'effet plus important est la hausse du DBO/DCO de <0.3 à 0.4–0.5, ce qui rend l'étape Fenton ou ozone aval bien plus efficace car le radical hydroxyle n'est plus gaspillé sur la matière facilement biodégradée. L'oxydation Fenton exige pH 3.0–3.5, un rapport molaire H₂O₂/Fe²⁺ de 4–6, une dose de H₂O2 de 0.5–2.0 g par gramme de DCO éliminée, et 30–60 min de TRH ; le réacteur doit être en inox 316L ou caoutchouté pour les PDW chlorurées, et le rejet est neutralisé à pH 6.5–7.5 au NaOH avant d'entrer dans le MBR. L'alternative — ozone ou HC + O₃ — tourne à 50–200 mg/L de dose d'O₃ et 20–40 min de TRH, les espèces réactives ·OH, ¹O₂ et O₂·− faisant le travail ; l'étude 2022 cavitation hydrodynamique + ozone a rapporté 91.90 % d'abattement de chromaticité en 60 min (Wei et al., 2022). Une unité compacte de purification d'eau intégrée sert souvent à combiner la neutralisation et le polissage pré-MBR, un décanteur haute efficacité (clarificateur lamellaire) captant les boues de fer Fenton avant qu'elles ne colmatent les membranes.
L'exploitation MBR maintient la MLSS à 8,000–12,000 mg/L, le TRH à 6–10 h et le flux à 12–18 L/m²·h sur des membranes PVDF 0.1–0.4 μm à feuilles planes ou fibres creuses ; le contre-lavage intermittent et le raclage par aération en mode relaxé maintiennent la pression transmembranaire sous –20 kPa sur un intervalle de nettoyage de 18–24 mois. L'effluent MBR typique est DCO ≤ 50 mg/L, MES ≤ 5 mg/L et turbidité ≤ 1 NTU — directement réutilisable pour le rinçage, l'appoint des tours de refroidissement et une dilution partielle de teinture dans la plupart des usines coton et polyester.
| Paramètre | DAF | AF hydrolytique | Fenton | O₃ / HC+O₃ | MBR |
|---|---|---|---|---|---|
| TRH | 20–40 min | 12–24 h | 30–60 min | 20–40 min | 6–10 h |
| pH | 6.5–7.5 | 5.5–6.5 | 3.0–3.5 | 6.5–8.0 | 6.5–7.5 |
| Dose / charge clé | PAC 50–150 mg/L, PAM 1–3 mg/L | Flux ascendant 0.5–1.0 m/h | H₂O₂ 0.5–2.0 g/g DCO, Fe²⁺ 0.1–0.4 g/g DCO | O₃ 50–200 mg/L | Flux 12–18 L/m²·h |
| Abattement DCO | 30–50% | 20–40% | 40–70% | 40–70% | 30–60 % de polissage |
| Cible d'effluent | DCO 1,000–1,200 mg/L | DBO/DCO 0.4–0.5 | DCO 300–600 mg/L | Couleur < 50 fois | DCO ≤ 50 mg/L |
Choisir la bonne filière selon la bande de DCO d'entrée
Le choix de procédé en 2026 part d'un seul chiffre : la DCO d'entrée réelle après homogénéisation. Les usines de teinture légère et de finition coton tissé à 800–2,000 mg/L de DCO d'entrée (bande A) peuvent généralement satisfaire GB 4287-2012 palier 2 (≤ 200 mg/L) avec homogénéisation + DAF + une seule étape biologique aérobie et un DAF de polissage ; l'AOP est optionnelle, le MBR n'est justifié que si l'usine vise la réutilisation. Les usines en coton/polyester mixte avec colorants réactifs (bande B, 2,000–4,000 mg/L) ont besoin d'AF hydrolytique + Fenton ajoutés à la filière, l'abattement total de DCO se situant à 85–92 % et l'OPEX étant dominé par la consommation de H₂O₂ et de NaOH. Les usines polyester foncé, cuve, soufre et denim au-dessus de 4,000 mg/L (bande C, jusqu'à 6,000+ mg/L) exigent la filière complète à quatre étages ; HC + O₃ est généralement préféré au Fenton en bande C car la charge résiduelle de couleur et d'amines aromatiques dépasse la tolérance au fer du Fenton et l'économie de gestion des boues.
La règle de décision unique qui prime sur tout le reste : si la limite de rejet est ≤ 100 mg/L de DCO, AOP + MBR est exigé quelle que soit la bande d'entrée. Si la limite est ≤ 200 mg/L, les usines bande A peuvent souvent sauter l'AOP et rester conformes. Le MBR permet 60–80 % de réutilisation de l'effluent dans toute bande lorsque le perméat est mélangé au rinçage procédé et à l'eau de lavage de teinture. Pour les usines à service membranaire sensible aux chlorures ou à limites strictes en métaux lourds, un réacteur physico-chimique intégré amont ou un polissage par filtration multimédia devant le MBR protégera la durée de vie des membranes et stabilisera la qualité de l'eau de réutilisation.
| Bande | DCO d'entrée (mg/L) | Source typique | Filière recommandée | Abattement DCO total | OPEX (USD/m³) |
|---|---|---|---|---|---|
| A | 800–2,000 | Teinture légère, finition coton tissé | EQ + DAF + bio aérobie (+ MBR optionnel) | 80–90% | 0.25–0.45 |
| B | 2,000–4,000 | Coton/polyester mixte, colorants réactifs | EQ + DAF + AF hydrolytique + Fenton + MBR | 85–92% | 0.45–0.75 |
| C | 4,000–6,000+ | Polyester foncé, colorants cuve/soufre, denim | EQ + DAF + AF hydrolytique + HC+O₃ + MBR | 92–96% | 0.80–1.30 |
CAPEX, OPEX et ROI de réutilisation pour une usine textile de 1,000 m³/d
Le CAPEX indicatif 2026 d'un ensemble 1,000 m³/d DAF + dosage + hydrolytique + Fenton + MBR se situe dans la bande USD 320K–680K, le choix des matériaux (SS304 vs SS316 pour service chlorure) et le choix d'AOP (Fenton vs HC+O₃) étant les principales variables d'écart (données de terrain Zhongsheng, 2026). L'OPEX indicatif est USD 0.45–1.30 par m³ traité, dominé par H₂O₂, l'électricité d'aération et de génération d'ozone, et le remplacement membranaire amorti sur 5–7 ans. La revue ScienceDirect 2022 a conclu que l'AOP est la technique unique la plus viable — un constat qui tient pour la fraction réfractaire résiduelle, mais pas pour le cycle de vie complet : en 2026, le coût de cycle de vie le plus bas vient du biologique + AOP + MBR ensemble, pas de l'AOP seule, parce que l'étape biologique fait le travail DCO bon marché et laisse l'AOP faire le travail réfractaire auquel elle est uniquement adaptée.
Le crédit de réutilisation est le levier financier qui fait passer les filières de qualité réutilisation de « dépense de conformité » à « projet d'investissement ». Le perméat MBR mélangé au rinçage procédé et à l'eau de lavage de teinture peut réduire la prise d'eau douce de 600–800 m³/d pour une usine de 1,000 m³/d. Dans les régions en stress hydrique de Chine, d'Asie du Sud et d'Asie du Sud-Est, des tarifs d'eau douce de USD 0.40–0.80/m³ et des redevances de rejet de USD 0.10–0.25/m³ compriment le retour sur investissement à 18–36 mois. Un filtre-presse à plateaux et cadres déshydratant le mélange de flottat DAF et de boues de purge MBR à 25–30 % de MS réduit le coût d'évacuation des boues de 40–60 %, et une étape de polissage au dioxyde de chlore avant les boucles de réutilisation maîtrise le biofilm dans les canalisations de réutilisation à long parcours.
| Poste de coût | Filière bande A (1,000 m³/d) | Filière bande B (1,000 m³/d) | Filière bande C (1,000 m³/d) |
|---|---|---|---|
| CAPEX (USD) | 120K–200K | 320K–480K | 500K–680K |
| OPEX (USD/m³) | 0.25–0.45 | 0.45–0.75 | 0.80–1.30 |
| Crédit réutilisation (m³/d d'eau douce économisés) | 0–200 | 400–600 | 600–800 |
| Retour typique (mois) | 30–48 | 24–36 | 18–30 |
Liste de contrôle de sélection d'équipements pour un ensemble d'élimination de DCO 2026
Avant de signer un bon de commande, faites passer chaque offre au même filtre en cinq lignes. (1) Confirmez que le modèle DAF gère le débit horaire de pointe avec au moins 20 % de marge hydraulique et accepte le dosage simultané PAC + PAM aux débits cotés — la plage publiée de la série ZSQ de 4–300 m³/h sur 13 modèles standard est la base de spécification. (2) Confirmez que le réacteur Fenton est en inox 316L ou caoutchouté pour une entrée chlorurée et inclut le basculement automatique de pH (dosage d'acide puis neutralisation NaOH). (3) Confirmez que le MBR utilise des membranes PVDF ≥ 0.1 μm avec éléments remplaçables sur site, raclage d'aération intégré et intervalles de nettoyage documentés de 18–24 mois au flux de conception. (4) Confirmez que le skid de dosage chimique est piloté par automate (PLC) avec pompes doseuses redondantes et ports d'étalonnage afin que les opérateurs puissent vérifier la dose sans arrêter la ligne. (5) Confirmez que le fournisseur assure la mise en service sur site, un essai de performance de 72 heures contre les garanties DCO/MES/couleur, et une formation O&M structurée — et que le délai des pièces de rechange sur modules membranaires et pompes de dosage est documenté par écrit. Un dégrilleur mécanique rotatif de prétraitement en amont du DAF protège les buses de flottation et doit être spécifié sur le même bon de commande pour garder la chaîne de garantie propre.
Questions fréquentes
Quel abattement total de DCO une filière biologique + AOP + MBR à quatre étages peut-elle atteindre sur les eaux usées d'impression et de teinture en 2026 ? Les systèmes combinés biologique + AOP + MBR délivrent couramment 90–95 % d'abattement total de DCO, ramenant une entrée de 1,500–5,000 mg/L sous 80–200 mg/L selon GB 4287-2012 ; l'étude HC+O₃ 2022 a rapporté 91.90 % d'abattement de chromaticité en 60 min (Wei et al., 2022).
Quels sont les quatre étages d'une filière d'élimination de DCO PDW 2026 et que retire chaque étage ? Étage 1 homogénéisation + DAF (coupe de DCO 30–50 % sur MES et corps colorés) ; étage 2 acidification hydrolytique (20–40 % de DCO, relève le DBO/DCO à 0.4–0.5) ; étage 3 oxydation avancée Fenton ou O₃ (40–70 % sur DCO réfractaire) ; étage 4 polissage MBR à ≤ 50 mg/L de DCO.
Quelles espèces réactives pilotent l'oxydation avancée Fenton et ozone des eaux usées de colorants azoïques ? Le radical hydroxyle (·OH) est l'oxydant primaire du Fenton, tandis que l'étude 2022 cavitation hydrodynamique + ozone a identifié ·OH, l'oxygène singulet (¹O₂) et le superoxyde (O₂·−) agissant en synergie pour rompre les liaisons azoïques et oxyder les intermédiaires aromatiques.
Combien coûte le traitement d'un mètre cube d'eaux usées d'impression et de teinture en 2026 ? L'OPEX indicatif 2026 d'une filière intégrée de 1,000 m³/d est USD 0.45–1.30 par m³, dominé par H₂O₂, l'électricité et le remplacement membranaire ; le CAPEX d'un ensemble complet à quatre étages est USD 320K–680K (données de terrain Zhongsheng, 2026).
Quelles sont les limites 2026 de DCO de rejet et de réutilisation pour les usines textiles en Chine ? GB 4287-2012 fixe la DCO de rejet direct à ≤ 80–200 mg/L selon le palier d'usine et le milieu récepteur, tandis que l'effluent de qualité réutilisation pour rinçage interne et dilution de teinture est typiquement spécifié à DCO ≤ 50 mg/L, MES ≤ 5 mg/L et turbidité ≤ 1 NTU.